
Respuesta directa
Evalúe el riesgo de ensamblaje de SMT a partir de las tendencias de BGA comparando el paso del paquete, el diámetro de la bola y el MSL con la capacidad de apilado de las placas, el acabado de la superficie y el reflujo antes de cotizar. Los BGA de paso fino por debajo de 0,8 mm aumentan el riesgo de estarcido, coplanaridad y inspección. Verifique los límites de deformación, planifique la cobertura de rayos X y envíe datos RFQ completos para que su ensamblador pueda detectar problemas con anticipación.
Por qué las tendencias de los paquetes BGA están cambiando el perfil de riesgo
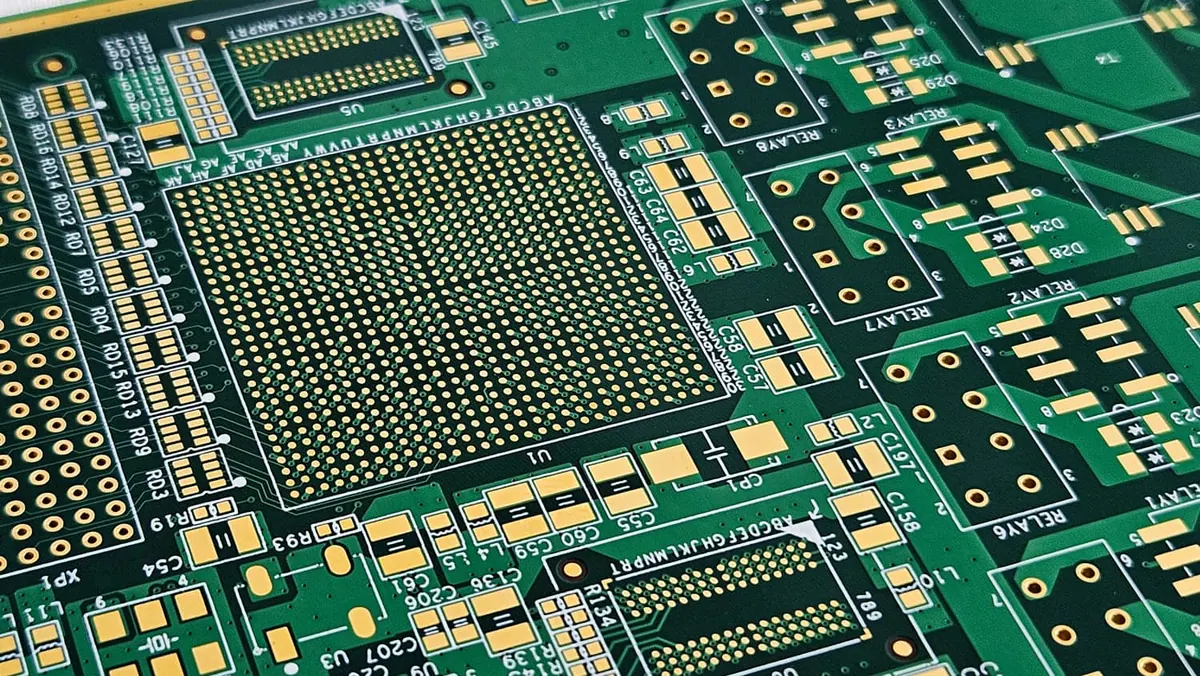
Los paquetes BGA han pasado de un paso de 1,27 mm a un paso de 0,8 mm, 0,65 mm e incluso 0,4 mm en diseños de alta densidad. Al mismo tiempo, los tamaños de los cuerpos han crecido para dar cabida a más E/S, y algunos paquetes ahora superan los 40 mm de lado. Estas dos tendencias (paso más fino y cuerpo más grande) crean tensiones mecánicas opuestas durante el reflujo.
Un BGA de paso de 0,4 mm tiene bolas de soldadura con un diámetro de aproximadamente 0,25 mm. Eso deja muy poco volumen de soldadura para formar una unión confiable. La abertura de la plantilla para dicho paquete debe ser más pequeña que la almohadilla, lo que reduce aún más el volumen de pasta. Si el acabado de la superficie de la placa es desigual o el registro de la máscara de soldadura está incorrecto, se pierde el margen que un paquete de paso de 1,27 mm absorbería sin problemas.
Los tamaños de cuerpo más grandes también aumentan el riesgo de deformación del paquete. Un BGA de 35 mm puede exhibir una deformación dinámica durante el reflujo que excede la especificación de coplanaridad, especialmente si el compuesto del molde y el sustrato tienen coeficientes de expansión térmica que no coinciden. Cuando el paquete se deforma a la temperatura máxima de reflujo, las bolas de las esquinas pueden separarse de la pasta, creando defectos de cabeza dentro de la almohada que son difíciles de detectar sin rayos X.
El resultado práctico es que BGA el riesgo de ensamblaje ya no se trata solo de la precisión de la ubicación. Ahora depende de la interacción entre la construcción del paquete, el diseño de la placa, el diseño de la plantilla y el perfil de reflujo. Evaluar estos factores antes de comprometerse con una compilación PCBA es la única manera de evitar costosas retrabajos o fallas en el campo.
Factores de riesgo a nivel de paquete que se deben revisar primero
Diseño de paso, diámetro de bola y patrón de terreno
El primer paso para evaluar el riesgo de ensamblaje de BGA es leer la hoja de datos del paquete y extraer tres números: paso, diámetro de bola y recuento de bolas. Estos determinan el patrón de terreno, la apertura de la plantilla y los requisitos de inspección.
Para pasos superiores a 0,8 mm, las reglas de diseño de esténcil estándar generalmente funcionan. Para un paso de 0,8 mm, es necesario prestar atención a la relación del área de apertura. Para 0,65 mm y menos, debe considerar plantillas electroformadas o plantillas cortadas con láser con electropulido para mejorar la liberación de la pasta. La relación de área (el área de la abertura dividida por el área de la pared de la abertura) debe permanecer por encima de 0,66 para una buena transferencia de pasta. Con un paso de 0,4 mm, lograr esa relación requiere un espesor de plantilla de 0,1 mm o menos, lo que reduce el volumen de pasta para otros componentes del tablero.
El patrón terrestre en sí debe seguir las recomendaciones IPC-7351 para el tipo de paquete específico. Un error común es utilizar el mismo tamaño de pad para un paso de 0,5 mm BGA que para un paso de 0,8 mm BGA. El paso más pequeño requiere almohadillas más pequeñas para evitar puentes de soldadura, pero las almohadillas más pequeñas también significan una menor altura de separación de las uniones de soldadura, lo que reduce la confiabilidad bajo el ciclo térmico.
Especificaciones de coplanaridad y alabeo
La coplanaridad es la desviación de las puntas de las bolas de soldadura desde un solo plano. J-STD-020 define el nivel de sensibilidad a la humedad y la clasificación de reflujo, pero la coplanaridad normalmente se especifica en la hoja de datos del paquete. La mayoría de los BGA especifican un límite de coplanaridad de 0,1 mm o menos. Si su placa tiene una deformación significativa, la deformación combinada del paquete y la placa puede exceder este límite durante el reflujo.
La deformación dinámica es más difícil de evaluar porque cambia con la temperatura. Algunos proveedores de paquetes proporcionan datos de deformación a diferentes temperaturas, pero muchos no lo hacen. Si está utilizando un BGA nuevo o desconocido, solicite al proveedor datos de deformación a 25 °C, 217 °C y 260 °C. Si esos datos no están disponibles, planifique una construcción del primer artículo con inspección por rayos X para verificar la calidad de la unión.
> Practical note: If your board is thicker than 1.6 mm or has uneven copper distribution, ask your assembler to check board warpage at reflow temperatures. A board that is flat at room temperature can bow significantly at 245°C, especially with mixed-layer stackups.
Nivel de sensibilidad a la humedad y requisitos de horneado
Los BGAs se encuentran entre los componentes más sensibles a la humedad en el ensamblaje SMT. J-STD-020 asigna una clasificación MSL que determina la vida útil del piso después de abrir la bolsa de barrera contra la humedad. J-STD-033 proporciona requisitos de manipulación, embalaje y horneado.
Un error común es suponer que todos los BGA son MSL 3. Muchos BGA de paso fino y cuerpo grande son MSL 4 o MSL 5, lo que significa que absorben la humedad más rápido y requieren horneado si se exponen a la humedad ambiental durante más de unas pocas horas. Si se hace refluir un BGA sensible a la humedad sin un horneado adecuado, la humedad atrapada puede vaporizarse y provocar "popcorning": delaminación interna que no es visible desde el exterior pero que puede provocar aperturas o cortocircuitos intermitentes.
Antes de la compilación, verifique la clasificación MSL para cada BGA en su BOM. Si algún componente es MSL 4 o superior, confirme que su ensamblador tenga la capacidad de horneado y que el cronograma tenga en cuenta el tiempo de horneado. El horneado generalmente se realiza a 125°C durante 24 a 48 horas, lo que puede agregar días al tiempo de entrega si no se planifica.
Factores de riesgo a nivel de la junta directiva que afectan la confiabilidad de BGA
Apilamiento, balance de cobre y acabado superficial
La acumulación de PCB afecta directamente la confiabilidad de la unión de soldadura BGA. Una placa con núcleos gruesos y distribución desigual del cobre se deformará más durante el reflujo. Para placas con BGAs de paso fino, considere un apilamiento simétrico con cobre equilibrado en ambos lados de cada par de capas.
El peso del cobre también importa. El cobre estándar de 1 oz es común, pero si tiene un BGA con un cuerpo grande y muchas bolas de potencia o rodadas, la demanda térmica durante el reflujo aumenta. Es posible que la placa necesite 2 onzas de cobre en los planos de potencia para manejar la corriente, pero un cobre más grueso puede dificultar el grabado de trazas finas debajo del BGA. Este es un compromiso que debe resolverse durante la revisión del diseño, no después de fabricar las placas.
El acabado superficial es otro factor de riesgo. HASL no se recomienda para BGA de paso fino porque la superficie irregular puede causar problemas de coplanaridad. ENIG es la opción más común para el ensamblaje BGA porque proporciona una superficie plana y buena humectación. Se prefiere ENEPIG para tableros que requieren múltiples ciclos de reflujo o tienen acabados mixtos. OSP es aceptable para ensamblaje de un solo lado, pero puede degradarse si se expone a múltiples ciclos de reflujo o almacenamiento prolongado.
Consideraciones sobre Via-in-Pad y Microvía
Las placas HDI con vía-in-pad para la ruta de escape BGA introducen un riesgo adicional. Si la vía no está llena y plana, la soldadura puede penetrar en la vía durante el reflujo, privando a la unión de soldadura. Esto se llama "absorción de soldadura" o "acción capilar" y puede crear aberturas que sólo son visibles con rayos X.
Para diseños de vía en plataforma, especifique vías llenas y tapadas. La tapa debe ser plana y coplanar con la superficie de la almohadilla. Si está utilizando microvías para el enrutamiento de escape, verifique que el diámetro de la microvía y el tamaño de la almohadilla sean compatibles con el paso BGA. Con un paso de 0,4 mm, el tamaño de la almohadilla puede ser de sólo 0,2 mm, dejando poco espacio para una microvía y su almohadilla de captura.
Espesor del tablero y diseño del panel
El espesor del tablero afecta tanto al alabeo como a la masa térmica. Los tableros más delgados (0,8 mm o menos) son más flexibles y pueden absorber parte de la deformación del paquete, pero también tienen menos cobre para conducir el calor lejos del BGA durante el reflujo. Las tablas más gruesas (2,0 mm o más) son más rígidas, pero pueden crear un gradiente térmico mayor a través del BGA, lo que aumenta el riesgo de defectos relacionados con la deformación.
El diseño del panel también es un factor. Si el BGA se coloca cerca del borde del panel, la placa puede flexionarse durante el despanel, lo que tensiona las uniones de soldadura. Para BGA de paso fino, considere agregar un margen de enrutamiento o puntuación que mantenga el BGA alejado del borde del panel. Si BGA es grande, analice el diseño del panel con su ensamblador para garantizar un soporte adecuado durante el reflujo.
Factores de riesgo a nivel de proceso: plantilla, reflujo e inspección
Diseño de plantilla y selección de pegado
El diseño de la plantilla es el primer factor de riesgo a nivel de proceso que se debe evaluar. El grosor de la plantilla, el tamaño de la apertura y la forma de la apertura determinan cuánta pasta de soldadura se deposita en cada almohadilla. Para BGAs de paso fino, la apertura de la plantilla debe ser ligeramente más pequeña que la almohadilla para evitar puentes de soldadura. Las paredes de las aberturas deben ser lisas para promover la liberación de la pasta.
La selección de soldadura en pasta es igualmente importante. Para BGAs de paso fino, use una pasta en polvo Tipo 4 o Tipo 5, que tiene partículas de soldadura más pequeñas que fluyen a través de aberturas pequeñas más fácilmente. La pasta tipo 3 es aceptable para pasos de 0,8 mm y superiores, pero para pasos de 0,5 mm e inferiores, se recomienda el tipo 4. La química del fundente debe coincidir con el acabado de la superficie y el perfil de reflujo.
Perfil de reflujo y gestión térmica
El perfil de reflujo debe adaptarse al paquete BGA, la pasta de soldadura y la placa. Un perfil estándar sin plomo con una temperatura máxima de 245 °C puede ser demasiado agresivo para un BGA grande con una clasificación MSL alta. Por el contrario, es posible que un perfil con una temperatura máxima demasiado baja no logre una humectación total, especialmente para los acabados ENIG o OSP.
Las variables clave son la velocidad de rampa, el tiempo de remojo, el tiempo por encima del estado líquido y la temperatura máxima. Para BGAs, la velocidad de rampa debe controlarse para minimizar el choque térmico y la deformación. Lo típico es una velocidad de rampa de 1 a 2 °C por segundo. La zona de remojo debe ser lo suficientemente larga para activar el flujo e igualar las temperaturas en todos los ámbitos. El tiempo por encima del estado líquido (217 °C para SAC305) debe ser de 60 a 90 segundos, y la temperatura máxima debe ser de 240 a 250 °C, dependiendo de los requisitos de la pasta y los componentes.
Para placas con múltiples BGAs de diferentes tamaños, el perfil de reflujo debe ser un compromiso. Un BGA grande puede requerir un remojo más prolongado para alcanzar el equilibrio térmico, mientras que un BGA pequeño puede sobrecalentarse si el perfil es demasiado largo. Aquí es donde es esencial realizar un perfilado térmico con termopares en la placa real.
Inspección por rayos X y verificación del primer artículo
La inspección por rayos X es la única forma confiable de verificar la calidad de la unión de soldadura BGA para uniones ocultas. AOI puede comprobar las bolas del perímetro, pero no puede ver el centro del paquete. Los rayos X pueden detectar huecos, aberturas, pantalones cortos y defectos de cabeza dentro de la almohada.
Para BGAs de paso fino, necesita un sistema de rayos X de alta resolución con capacidad de visualización oblicua. Plan de inspección por rayos X como parte de la construcción del primer artículo y como plan de muestreo para la producción. El costo de la inspección por rayos X no es trivial, pero es mucho menor que el costo de las fallas en el campo o el retrabajo.
> Practical note: If your BGA has more than 400 balls or a pitch below 0.65 mm, budget for 100% X-ray inspection on the first article and at least 5 to 10% sampling on production runs. This is a manufacturing judgment based on the difficulty of rework and the cost of undetected defects.
Cómo evaluar el riesgo antes de la construcción: una lista de verificación práctica
Revisar BOM y los datos del componente
Comience revisando BOM para cada BGA. Para cada BGA, verifique el número de pieza del fabricante, el tipo de paquete, el paso, el número de bolas, la clasificación MSL y cualquier requisito de manipulación especial. Si el BOM no incluye esta información, solicite al ingeniero de diseño que la proporcione. Un BOM completo con los números de pieza del fabricante es esencial porque el mismo tipo de paquete de diferentes proveedores puede tener diferentes características de deformación y coplanaridad.
Ejecute una revisión DFM en Gerber y archivos centroides
Los archivos Gerber y el archivo centroide deben revisarse juntos para identificar posibles problemas de ensamblaje. Verifique las dimensiones del patrón de terreno con la hoja de datos del paquete. Verifique que la abertura de la máscara de soldadura sea ligeramente más grande que la almohadilla. Compruebe si hay vía en el pad que no esté llena. Busque componentes colocados demasiado cerca del BGA que podrían interferir con la inspección o el retrabajo.
Una revisión DFM también debe verificar el esquema y los paneles del tablero. Si BGA está cerca del borde del tablero, confirme que haya suficiente espacio para la boquilla de recogida y colocación y el sistema de rayos X.
Verificar MSL y compatibilidad de reflujo
Antes de la compilación, confirme que la clasificación MSL de cada BGA sea compatible con el perfil de reflujo planificado. Si algún BGA es MSL 4 o superior, verifique que el ensamblador tenga capacidad de horneado y que la programación lo tenga en cuenta. También verifique que el perfil de reflujo sea compatible con la soldadura en pasta y el acabado de la placa.
Solicite un plan de inspección del primer artículo
Un plan de inspección del primer artículo debe incluir una inspección por rayos X de todas las BGA uniones, AOI de las uniones de soldadura visibles y una prueba eléctrica si hay accesorios disponibles. El plan también debe incluir un análisis transversal si existe alguna duda sobre la calidad conjunta. El corte transversal es destructivo, pero proporciona evidencia definitiva de la integridad de la unión soldada, incluida la humectación, la formación de huecos y la formación intermetálica.
Errores comunes al evaluar BGA Riesgo de ensamblaje
Uno de los errores más comunes es ignorar la clasificación MSL y los requisitos de horneado. Los ingenieros suelen suponer que un BGA puede permanecer en el estante durante semanas y aún así ensamblarse sin problemas. Esto no es cierto para los componentes MSL 4 y MSL 5.
Otro error es asumir que un perfil de reflujo estándar funciona para todos los BGA. Un perfil que funciona para un paso de 0,8 mm BGA en un tablero de 1,6 mm puede no funcionar para un paso de 0,4 mm BGA en un tablero de 0,8 mm. La masa térmica es diferente y el comportamiento de alabeo es diferente.
Un tercer error es no comprobar la deformación del tablero o la compatibilidad del acabado de la superficie. Una placa plana a temperatura ambiente puede deformarse significativamente a temperaturas de reflujo, especialmente si la distribución del cobre es desigual. De manera similar, un acabado superficial que sea aceptable para SMT estándar puede no ser adecuado para BGAs de paso fino.
Finalmente, los ingenieros a menudo olvidan planificar la inspección por rayos X. La radiografía no es opcional para el ensamblaje BGA. Es la única forma de verificar uniones de soldadura ocultas y debe incluirse en el costo y el cronograma desde el principio.
Qué incluir en su RFQ para el ensamblaje de BGA
Un RFQ completo reduce el riesgo porque permite al ensamblador evaluar el diseño antes de cotizar. Incluya lo siguiente:
- Complete BOM con los números de pieza del fabricante y los tipos de paquete
- Archivo de centroide con coordenadas y designadores de referencia de componentes
- Gerber archivos para todas las capas, incluida la máscara de soldadura y la pasta
- Detalles de apilamiento de placas, incluido el recuento de capas, el peso del cobre y los materiales dieléctricos
- Especificación de acabado superficial
- Requisitos de espesor de tablero y panelización
- Clasificaciones MSL para todos los BGA y cualquier otro componente sensible a la humedad
- Notas especiales del proceso, como requisitos de horneado o restricciones del perfil de reflujo
- Requisitos de prueba, incluida la inspección por rayos X, AOI y la prueba eléctrica
Con esta información, el ensamblador puede identificar problemas potenciales y proporcionar una cotización precisa. Sin él, la cotización se basará en suposiciones, y esas suposiciones pueden generar sorpresas durante la construcción.
Evaluaciones de riesgos relacionados para otras tendencias de ensamblaje
Las tendencias de BGA no son el único factor que cambia el riesgo de ensamblaje de SMT. Se aplican evaluaciones similares a otras tecnologías emergentes de embalaje y cartón. Por ejemplo, el embalaje a nivel de panel en abanico (FOPLP) introduce diferentes desafíos térmicos y de deformación que requieren una evaluación de riesgos separada. Puede revisar Cómo evaluar SMT riesgo de ensamblaje a partir de FOPLP y tendencias de procesamiento térmico para realizar una comparación.
Los PCB de núcleo metálico, que se utilizan a menudo en aplicaciones automotrices y LED, tienen un comportamiento térmico muy diferente al estándar FR-4. La conductividad térmica del núcleo metálico cambia el perfil de reflujo y puede crear tensión en la junta de soldadura. Consulte Cómo evaluar SMT el riesgo de ensamblaje a partir del núcleo metálico PCB y las tendencias automotrices para obtener orientación.
El ensamblaje de chip en placa (COB) introduce procesos de unión de cables y unión de troqueles que están fuera del alcance del estándar SMT. Los factores de riesgo son diferentes y los métodos de inspección son diferentes. Consulte Cómo evaluar SMT riesgo de ensamblaje a partir de PCB ensamblaje y tendencias COB para obtener una discusión detallada.
Las tendencias generales de la tecnología de montaje en superficie, incluida la miniaturización de componentes y las placas de tecnología mixta, también afectan el riesgo de ensamblaje. Estas tendencias interactúan con el riesgo BGA de maneras que no siempre son obvias. Consulte Cómo evaluar SMT riesgo de ensamblaje a partir de PCB tendencias de ensamblaje y montaje en superficie para obtener una perspectiva más amplia.
Finalmente, las decisiones de diseño y fabricación tomadas durante el diseño de PCB tienen un impacto directo en el riesgo de ensamblaje de SMT. El enrutamiento de trazas, la colocación de vías y el apilamiento de capas influyen en la confiabilidad de las uniones de soldadura. Para obtener una vista centrada en el diseño, revise Cómo evaluar SMT riesgo de ensamblaje a partir de PCB diseño y PCB tendencias de fabricación.
Preguntas frecuentes
¿Por qué las tendencias BGA aumentan el riesgo de ensamblaje de SMT?
Los paquetes BGA se están moviendo hacia un tono más fino, tamaños de cuerpo más grandes y mayores recuentos de E/S. Esto reduce el volumen de la bola de soldadura, aumenta la sensibilidad a la coplanaridad y la deformación y dificulta la inspección. El resultado es un mayor riesgo de aperturas, cortocircuitos y defectos de cabeza dentro de la almohada durante el reflujo.
¿Dónde cometen errores los ingenieros al evaluar el riesgo de ensamblaje BGA?
Los errores comunes incluyen ignorar el MSL del paquete y los requisitos de horneado, asumir que un perfil de reflujo estándar funciona para todos los BGA y no verificar la deformación de la placa o la compatibilidad del acabado de la superficie. Los ingenieros también suelen olvidarse de planificar la inspección por rayos X, que es necesaria para verificar las uniones de soldadura ocultas.
¿Cómo puedo verificar el riesgo de ensamblaje de BGA antes de la compilación?
Revise la hoja de datos BGA para conocer el paso, el diámetro de la bola y el MSL. Verifique la acumulación PCB para conocer el espesor y el equilibrio del cobre. Ejecute una revisión DFM en los archivos Gerber y centroide. Confirme que el perfil de reflujo coincida con los requisitos de los componentes y la soldadura en pasta. Solicite a su ensamblador un plan de inspección del primer artículo, incluida la radiografía.
¿Qué información pertenece al RFQ para el ensamblado BGA?
Incluya el BOM completo con los números de pieza del fabricante, el archivo de centroide, los archivos Gerber y cualquier nota de proceso especial. Especifique el paso BGA, el tipo de paquete y MSL. También proporcione el espesor del tablero, el acabado de la superficie y cualquier requisito de prueba. Esto permite al ensamblador evaluar el riesgo y proporcionar una cotización precisa.
¿Cuándo debo involucrar al fabricante en BGA evaluación de riesgos?
Involucre al fabricante lo antes posible, idealmente durante la fase de revisión del diseño antes de que se fabrique PCB. Si espera hasta que se hayan construido las tablas, es posible que descubra que el apilado, el acabado de la superficie o el patrón del terreno no son adecuados para el paquete BGA. La participación temprana permite al fabricante proporcionar DFM comentarios que pueden evitar problemas de ensamblaje.
¿Cuál es la diferencia entre AOI y rayos X para la inspección BGA?
AOI utiliza cámaras ópticas para inspeccionar las uniones de soldadura visibles desde la parte superior e inferior de la placa. No puede ver las uniones bajo el paquete BGA. La inspección por rayos X penetra el paquete y la placa para revelar uniones de soldadura ocultas, incluidos huecos, aberturas, cortocircuitos y defectos de cabeza dentro de la almohada. Para el ensamblaje BGA, los rayos X son el método de inspección principal y AOI es complementario.
Omini puede respaldar su evaluación de riesgos de ensamblaje de BGA con una revisión de DFM, guía de diseño de plantilla y un plan de inspección del primer artículo que incluye verificación por rayos X. Envíe sus datos Gerber, centroide y BOM al principio del ciclo de diseño para obtener los comentarios más útiles.