
Respuesta directa
El riesgo de ensamblaje de SMT está determinado por qué tan bien se alinea su diseño PCB con las capacidades reales del proceso de ensamblaje, y las tendencias actuales de las placas de circuitos están acercando los diseños a los límites del proceso. Ese riesgo se evalúa comprobando los patrones de terreno, el espaciado de los componentes, el apilamiento de las placas y el comportamiento térmico frente a las restricciones de impresión de esténciles, selección y colocación, reflujo e inspección antes de enviar los archivos a producción. La revisión temprana de DFM según los requisitos de IPC-7351 y J-STD-001 detecta la mayoría de los defectos que, de otro modo, surgirían como tombstones, puentes de soldadura o humectación deficiente.
Por qué PCB El diseño controla directamente SMT El riesgo de ensamblaje
El diseño físico de su placa determina si una máquina de recogida y colocación puede colocar componentes de manera confiable, si la pasta de soldadura se deposita limpiamente y si el reflujo produce uniones aceptables. Las decisiones de diseño realizadas en CAD se traducen directamente en resultados de rendimiento de fabricación.
Geometría del patrón terrestre y deposición de pasta
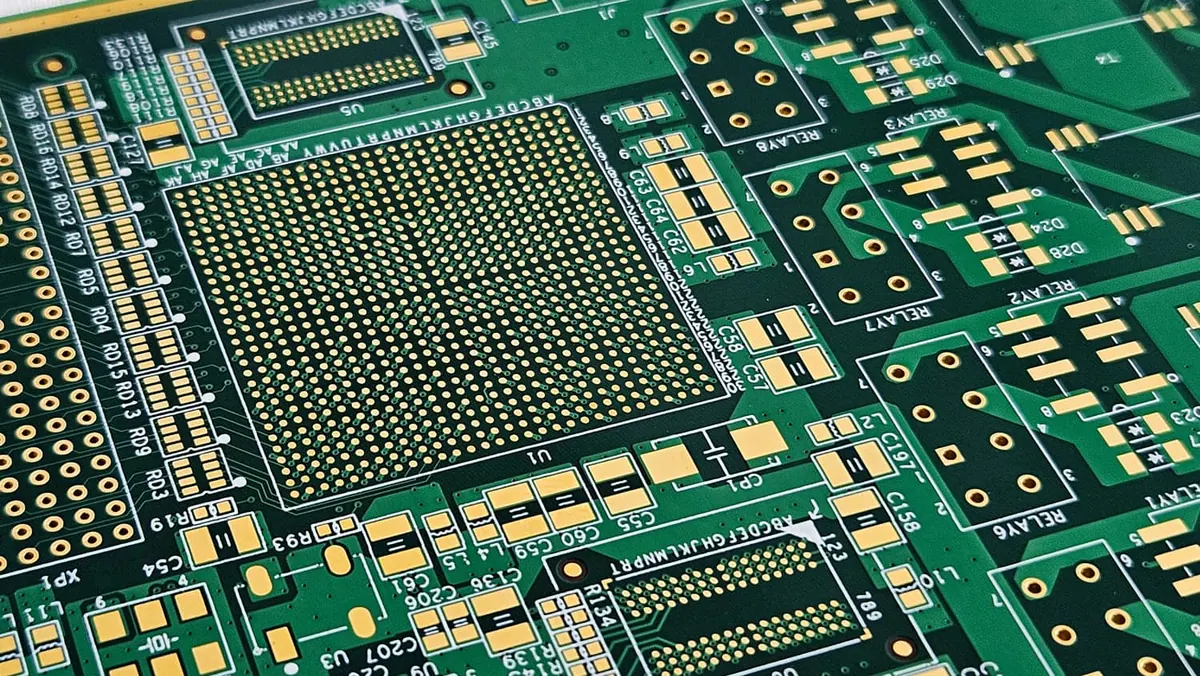
Las dimensiones del patrón de tierra determinan cuánta pasta de soldadura recibe un componente. Si las almohadillas son demasiado grandes en relación con la terminación del componente, corre el riesgo de que se produzcan daños en los componentes de chip pequeños porque las fuerzas de tensión superficial se vuelven asimétricas durante el reflujo. Si las pastillas son de tamaño insuficiente, se produce una humectación insuficiente y uniones mecánicas débiles.
El diseño de apertura de la plantilla funciona junto con los patrones terrestres. Una plantilla de 0,1 mm de espesor con una relación de apertura a almohadilla de 1:1 se comporta de manera diferente a una plantilla de 0,125 mm con aberturas optimizadas con una relación de área. Para QFP de paso fino y BGAs, la relación del área entre la apertura y la almohadilla debe permanecer por encima de 0,66 para una liberación confiable de la pasta. Por debajo de ese umbral, la pasta permanece en la apertura, produciendo bolas de soldadura y un volumen de soldadura insuficiente.
Precisión de colocación y espaciado de componentes
Las máquinas de recogida y colocación tienen índices de precisión de colocación normalmente entre ±0,03 mm y ±0,05 mm para colocación a alta velocidad. El espaciamiento de los componentes debe tener en cuenta el espacio libre de las boquillas, el acceso al sistema de visión y el comportamiento del reflujo. Los componentes colocados a menos de 0,5 mm de distancia a menudo impiden que el sistema de visión verifique la posición y aumentan la posibilidad de que se formen puentes de soldadura durante el reflujo.
Para componentes de chips como los paquetes 0402 y 0201, el espaciado se vuelve aún más crítico. Estas piezas pequeñas son sensibles a la variación del volumen de la pasta y los componentes adyacentes pueden interferir con la formación de juntas de soldadura si se colocan demasiado apretados. Una regla práctica es mantener al menos 0,3 mm entre componentes pasivos pequeños y 0,5 mm entre circuitos integrados y piezas cercanas.
Máscara de soldadura y equilibrio de cobre
Las barreras de máscara de soldadura entre las almohadillas de paso fino evitan la formación de puentes de soldadura. Para las almohadillas QFP con un paso de 0,4 mm o más fino, necesita un ancho de dique de máscara de soldadura de al menos 0,1 mm para mantener la soldadura confinada a la almohadilla. Si la astilla de la máscara es demasiado estrecha, el dique se rompe durante la fabricación y la soldadura se filtra a través de las almohadillas durante el reflujo.
El equilibrio del cobre en todos los ámbitos también importa. Grandes planos de cobre conectados a almohadillas de componentes pequeños actúan como disipadores de calor durante el reflujo. Sin los radios de alivio térmico adecuados, la almohadilla se calienta lentamente, es posible que la soldadura no alcance la temperatura de reflujo total y se produzcan juntas frías o una humectación incompleta. El alivio térmico con cuatro radios a intervalos de 90 grados es estándar para las almohadillas con orificios pasantes conectadas a aviones; para las almohadillas SMT, considere cuidadosamente la conexión de la almohadilla al plano.
Cómo las tendencias actuales en las placas de circuito aumentan el riesgo de ensamblaje
Las tendencias de diseño moderno no son neutrales: cambian activamente el perfil de riesgo de su ensamblaje. Comprender estas tendencias le ayuda a anticipar dónde aparecerán los defectos.
Miniaturización y reducción del tamaño de los componentes
El cambio de componentes pasivos 0603 a 0402 y 0201 reduce el área de la placa pero aumenta la sensibilidad del ensamblaje. Los componentes más pequeños tienen áreas de terminación más pequeñas, lo que significa menos espacio para la desalineación de la pasta de soldadura. Un componente 0201 tiene un área de terminación de aproximadamente 0,25 mm × 0,125 mm; una desalineación de la pasta de 0,05 mm representa un porcentaje significativo de la almohadilla.
Los componentes más pequeños también requieren características de plantilla más finas. Una almohadilla 0201 puede necesitar una apertura de plantilla de 0,3 mm × 0,3 mm con una plantilla electropulida cortada con láser para una liberación limpia de la pasta. Es posible que las plantillas estándar de grabado químico no produzcan la suavidad requerida en la pared de la abertura, lo que provoca obstrucciones de pasta y depósitos inconsistentes.
HDI y adopción de tono fino BGA
Las placas de interconexión de alta densidad (HDI) utilizan microvías, líneas finas y espacios más reducidos para enrutar más señales en menos área. Las microvías colocadas en las almohadillas BGA reducen la congestión del enrutamiento pero crean un riesgo de absorción de soldadura. Durante el reflujo, la soldadura puede fluir hacia la microvía, dejando una conexión de bola de soldadura insuficiente. Si coloca una microvía en una almohadilla BGA, necesita llenar la vía en la almohadilla con cobre o relleno no conductor y luego planarizarla antes del ensamblaje.
Los BGAs de paso fino con paso de 0,4 mm o 0,5 mm requieren un control preciso del volumen de soldadura en pasta. La apertura de la plantilla para un paso de 0,4 mm BGA suele tener un diámetro de 0,25 mm y una variación del volumen de la pasta superior al ±10 % puede provocar aberturas o cortocircuitos. La inspección por rayos X se vuelve obligatoria porque no es posible verificar visualmente las uniones de soldadura debajo del paquete.
Mixed-Technology Boards
Las placas que combinan componentes de orificio pasante y SMT añaden complejidad al proceso. Los componentes de orificio pasante pueden requerir soldadura por ola o soldadura selectiva después del reflujo, lo que somete a la placa a una segunda excursión térmica. Es posible que los componentes clasificados para un ciclo de reflujo no sobrevivan a dos. Debe verificar el nivel de sensibilidad a la humedad (MSL) de todos los componentes con el número total de ciclos térmicos que experimentará la placa.
Para obtener más información sobre cómo las tendencias avanzadas de embalaje afectan el riesgo de ensamblaje, consulte Cómo evaluar SMT el riesgo de ensamblaje a partir de FOPLP y las tendencias de procesamiento térmico.
Pasos prácticos de evaluación de DFM antes de construir
Puede evaluar el riesgo de ensamblaje de SMT sistemáticamente antes de enviar archivos a su socio EMS. Siga estos pasos para detectar problemas a tiempo.
Paso 1: Revisar los patrones del terreno con respecto a IPC-7351
IPC-7351 proporciona dimensiones del patrón de terreno para componentes estándar. Utilice los patrones nominales o de "nivel de densidad B" como punto de partida, luego ajuste según su proceso de ensamblaje específico. Verifique la huella de cada componente único en su diseño con el estándar.
Preste especial atención a:
- Ancho y largo de la almohadilla en relación con la terminación del componente
- Margen de punta, talón y filete lateral
- Espaciado entre pads para componentes de tono fino
- Si el patrón coincide con las dimensiones reales del paquete de componentes de la hoja de datos del fabricante
Paso 2: Verificar el espacio entre los componentes para su colocación e inspección
Cree una matriz de verificación de espaciado para su tablero. Enumere cada par de componentes que esté a menos de 1,0 mm y verifique que la máquina de recogida y colocación pueda acceder a ambas piezas. Verifique que los sistemas AOI puedan ver todas las uniones de soldadura; los componentes colocados debajo de protectores de RF o cerca de conectores altos pueden estar ocultos a la inspección.
| Component Type | Minimum Spacing | Inspection Method |
|---|---|---|
| 0201/0402 passives | 0.3 mm | AOI |
| QFP (0.5 mm pitch) | 0.5 mm | AOI |
| BGA (0.4 mm pitch) | 0.5 mm from other parts | X-ray |
| Through-hole connectors | 1.0 mm from SMT parts | Visual/AOI |
Paso 3: Verificar el apilamiento de las placas y el acabado de la superficie
Su acumulación afecta el comportamiento térmico durante el reflujo. Una placa de 1,6 mm con planos de cobre de 1 oz distribuye el calor de manera diferente que una placa de 0,8 mm con 0,5 oz de cobre. Las placas más delgadas se calientan y enfrían más rápido, lo que puede causar deformaciones si la distribución del cobre está desequilibrada.
La selección del acabado de la superficie también es importante. HASL es adecuado para componentes estándar pero produce superficies de almohadilla desiguales que son problemáticas para piezas de paso fino. ENIG proporciona una superficie plana ideal para BGAs y QFP, pero cuesta más. OSP es rentable pero tiene una vida útil más corta y requiere un manejo cuidadoso. Haga coincidir el acabado con su combinación de componentes y el volumen de producción esperado.
Para obtener una visión más profunda de los factores de riesgo específicos del diseño, revise Cómo evaluar SMT el riesgo de ensamblaje a partir del diseño y el diseño de la placa.
Errores de diseño comunes PCB que aumentan el riesgo de ensamblaje
Los ingenieros repiten varios errores de diseño que aumentan directamente las tasas de defectos. Reconocer estos patrones le ayudará a evitarlos en su próxima revisión.
Diseños de almohadillas asimétricas
Cuando una almohadilla de un componente de dos almohadillas tiene un área de cobre más grande o se conecta a un plano grande, la soldadura se humedece asimétricamente. Esto provoca la destrucción de resistencias de chip y condensadores. La solución es equilibrar la masa de cobre en ambas almohadillas o utilizar alivio térmico en la almohadilla conectada al avión.
Faltan presas de máscara de soldadura
Los componentes de paso fino necesitan una máscara de soldadura entre las almohadillas para evitar puentes. Si enruta trazas entre pads QFP o coloca vías entre pads BGA sin cobertura de máscara, la soldadura puede provocar un cortocircuito en los pines adyacentes. Siempre verifique que las astillas de máscara de soldadura cumplan con la capacidad mínima de su fabricante, generalmente de 0,075 mm a 0,1 mm.
Ignorar la altura del componente y las zonas de exclusión
Los componentes altos colocados cerca de piezas de perfil bajo pueden hacer sombra a las piezas bajas durante el reflujo, provocando un calentamiento desigual. Los componentes colocados demasiado cerca de los bordes del tablero pueden interferir con el proceso de despanelado o con los accesorios de sujeción de los bordes utilizados durante el ensamblaje. Siga la distancia al borde recomendada por el socio EMS, generalmente de 5 mm a 10 mm según el sistema de rieles.
Datos BOM incorrectos
Un BOM al que le faltan números de pieza del fabricante, descripciones de paquete incorrectas o tolerancias de componentes no especificadas obliga a su socio EMS a hacer suposiciones. Las suposiciones erróneas llevan a que se coloquen piezas incorrectas, lo cual es el defecto más costoso de reparar porque requiere reelaboración o desguace completo.
Para obtener orientación sobre cómo las opciones de herramientas de diseño afectan el riesgo, consulte Cómo evaluar SMT riesgo de ensamblaje a partir de PCB diseño y tendencias de KiCad.
Sensibilidad a la humedad y requisitos térmicos
Los componentes absorben la humedad del aire ambiente. Durante el reflujo, el calentamiento rápido convierte la humedad absorbida en vapor, lo que puede provocar delaminación interna, daños en el cable de unión o agrietamiento del paquete. Este modo de falla se llama efecto palomitas de maíz.
Clasificación y manejo de MSL
J-STD-020 clasifica los componentes por nivel de sensibilidad a la humedad desde MSL 1 (no sensible a la humedad) hasta MSL 6 (debe hornearse antes de su uso). Los componentes MSL 3, comunes para muchos circuitos integrados, deben usarse dentro de las 168 horas posteriores a la apertura de la bolsa de barrera contra la humedad. Si se excede la vida útil del piso, los componentes deben hornearse a 125 °C durante un período específico antes del ensamblaje.
Verifique la clasificación MSL para cada IC en su BOM. Si tiene componentes MSL 4 o superior, planifique el cronograma de ensamblaje para que las tablas se construyan dentro del período de vida útil del piso. Si su placa se ensamblará en varios lotes, coordine con su socio EMS para asegurarse de que los componentes no queden expuestos a la humedad entre lotes.
Compatibilidad del perfil de reflujo
Su placa puede contener componentes con diferentes requisitos de reflujo. Un perfil sin plomo normalmente alcanza un máximo de 245 °C a 260 °C, pero algunos componentes están clasificados para temperaturas máximas más bajas. Verifique la temperatura máxima de reflujo para cada componente en su BOM. Si algún componente tiene una calificación más baja, necesita un perfil personalizado que satisfaga el componente más restrictivo.
Para placas de tecnología mixta con múltiples pases de reflujo, verifique que los componentes sobrevivan la exposición térmica acumulativa. Algunos conectores y condensadores electrolíticos tienen una resistencia térmica limitada y pueden degradarse después de dos ciclos de reflujo.
Para obtener una visión más amplia de cómo las restricciones de fabricación afectan el riesgo, lea Cómo evaluar SMT riesgo de ensamblaje a partir de PCB diseño y PCB tendencias de fabricación.
What to Include in Your RFQ to Reduce Risk
La información que usted proporciona durante la cotización afecta directamente qué tan bien su socio EMS puede evaluar y mitigar el riesgo de ensamblaje. La documentación incompleta transfiere la carga del descubrimiento al ensamblador, lo que a menudo resulta en retrasos o problemas inesperados.
Paquete de documentación requerida
Su RFQ debe incluir:
- Archivos Gerber completos (incluidas máscara de soldadura y capas de serigrafía)
- Plano de fabricación con apilado, requisitos de impedancia y especificación de acabado superficial
- BOM con números de pieza del fabricante, cantidades y designadores de referencia
- Archivo de centroide (datos de selección y colocación) con coordenadas X, Y y rotación para cada componente
- Cualquier requisito de proceso especial, como soldadura selectiva, recubrimiento conforme o inspección por rayos X.
Notas de diseño que ayudan a su socio EMS
Incluir notas de diseño sobre desviaciones intencionales de la práctica estándar. Si utilizó patrones de terreno no estándar, anote la fuente de los datos de la huella. Si tiene componentes que requieren un manejo especial, como piezas MSL 5 o componentes ópticos sensibles a la humedad, márquelos en las notas BOM.
Especifique también el volumen de producción esperado. La producción de gran volumen justifica una mayor inversión en optimización del diseño de esténciles e inspección automatizada. Las tiradas de prototipos de bajo volumen pueden utilizar plantillas estándar y depender más de la inspección manual y la verificación del primer artículo.
Para consideraciones sobre RFQ específicas del diseño, consulte Cómo evaluar el riesgo de ensamblaje de SMT a partir del diseño PCB y las tendencias de diseño PCB.
Involucrar a su socio EMS durante la revisión del diseño
La reducción de riesgos más eficaz se produce cuando su socio EMS revisa el diseño antes de finalizarlo. La participación temprana permite al ensamblador detectar problemas mientras el diseño aún es fácil de cambiar.
Qué revisar juntos
Programe una reunión de revisión de diseño con su socio EMS para discutir:
- Diseño de plantilla y tamaño de apertura para componentes críticos
- Requisitos del perfil de reflujo según su combinación de componentes
- Capacidad de prueba: si la placa tiene puntos de prueba accesibles para ICT o prueba de sonda voladora
- Estrategia de panelización para un montaje y despanelado eficiente
Inspección del primer artículo
Antes de la producción completa, solicite una inspección del primer artículo. El ensamblador construye una pequeña cantidad de placas y verifica la calidad de la unión de soldadura utilizando AOI, rayos X para los paquetes BGA y QFN e inspección manual. El informe del primer artículo debe incluir fotografías de uniones de soldadura críticas, resultados de inspección de pasta y cualquier desviación de la calidad esperada.
> Practical note: Review the first-article report carefully. If the assembler reports marginal wetting on a specific component, ask for the reflow profile data and stencil aperture dimensions for that part. A small adjustment to the stencil or profile often resolves the issue before it becomes a yield problem in full production.
Conclusión
Evaluar el riesgo de ensamblaje de SMT a partir de las tendencias de diseño y placas de circuito de PCB requiere una revisión sistemática de los patrones de terreno, el espaciado de los componentes, el apilamiento, el comportamiento térmico y la sensibilidad a la humedad en comparación con las capacidades reales del proceso de ensamblaje. Las tendencias hacia la miniaturización, HDI y los tableros de tecnología mixta aumentan la sensibilidad del proceso de ensamblaje a las decisiones de diseño. Al realizar comprobaciones DFM con anticipación, proporcionar documentación completa e involucrar a su socio EMS durante la revisión del diseño, puede reducir los defectos, mejorar el rendimiento del primer paso y evitar costosas repeticiones del trabajo. Omini trabaja con ingenieros y compradores técnicos para revisar los diseños antes de la producción, asegurando que su placa esté optimizada para un ensamblaje SMT confiable.
Preguntas frecuentes
¿Por qué el diseño de PCB afecta el riesgo de ensamblaje de SMT?
El diseño PCB determina la facilidad con la que se pueden colocar, soldar e inspeccionar los componentes. Los patrones de tierra deficientes, los espacios reducidos o los diseños asimétricos de las almohadillas pueden provocar desprendimientos, puentes de soldadura o una humectación insuficiente, lo que aumenta los defectos de ensamblaje y el retrabajo.
¿Cuáles son los errores de diseño comunes de PCB que aumentan el riesgo de ensamblaje de SMT?
Los errores comunes incluyen tamaños de patrón de tierra incorrectos, espacio inadecuado entre componentes, falta de presas de máscara de soldadura entre almohadillas de paso fino y diseño deficiente de alivio térmico para grandes áreas de cobre. Estos pueden causar defectos de soldadura, mecha de soldadura o problemas relacionados con el calor durante el reflujo.
¿Cómo puedo verificar el riesgo de ensamblaje de SMT antes de construir mi PCB?
Realice una revisión del diseño para la capacidad de fabricación (DFM) utilizando sus archivos de diseño PCB y BOM. Verifique los patrones de aterrizaje con IPC-7351, verifique el espaciado de los componentes para recoger y colocar y refluir, y confirme que la pila de placas y el acabado de la superficie sean compatibles con su proceso de ensamblaje.
¿Qué información debo incluir en un RFQ para reducir el riesgo de ensamblaje de SMT?
Proporcione archivos Gerber completos, BOM con números y cantidades de piezas del fabricante, archivo de centroide (recoger y colocar) y cualquier requisito de proceso especial. Especifique también el volumen de producción esperado y cualquier requisito de prueba o inspección, como AOI o rayos X.
¿Cómo afectan los niveles de sensibilidad a la humedad la programación de montaje?
Los componentes con MSL 3 o superior deben ensamblarse dentro de una vida útil específica del piso después de abrir su bolsa de barrera contra la humedad. Si se excede la vida útil del piso, los componentes deberán hornearse antes del ensamblaje. Verifique las clasificaciones de MSL para todos los circuitos integrados y coordine el tiempo de ensamblaje con su socio EMS para evitar demoras.
¿Cuándo debo involucrar a mi socio EMS en el proceso de diseño?
Involucre a su socio EMS durante la revisión del diseño, antes de que los archivos estén finalizados para la producción. La colaboración temprana en el diseño de la plantilla, los perfiles de reflujo y la capacidad de prueba ayuda a detectar problemas mientras el diseño sigue siendo fácil de cambiar, lo que reduce el riesgo de defectos y retrasos en la producción.