
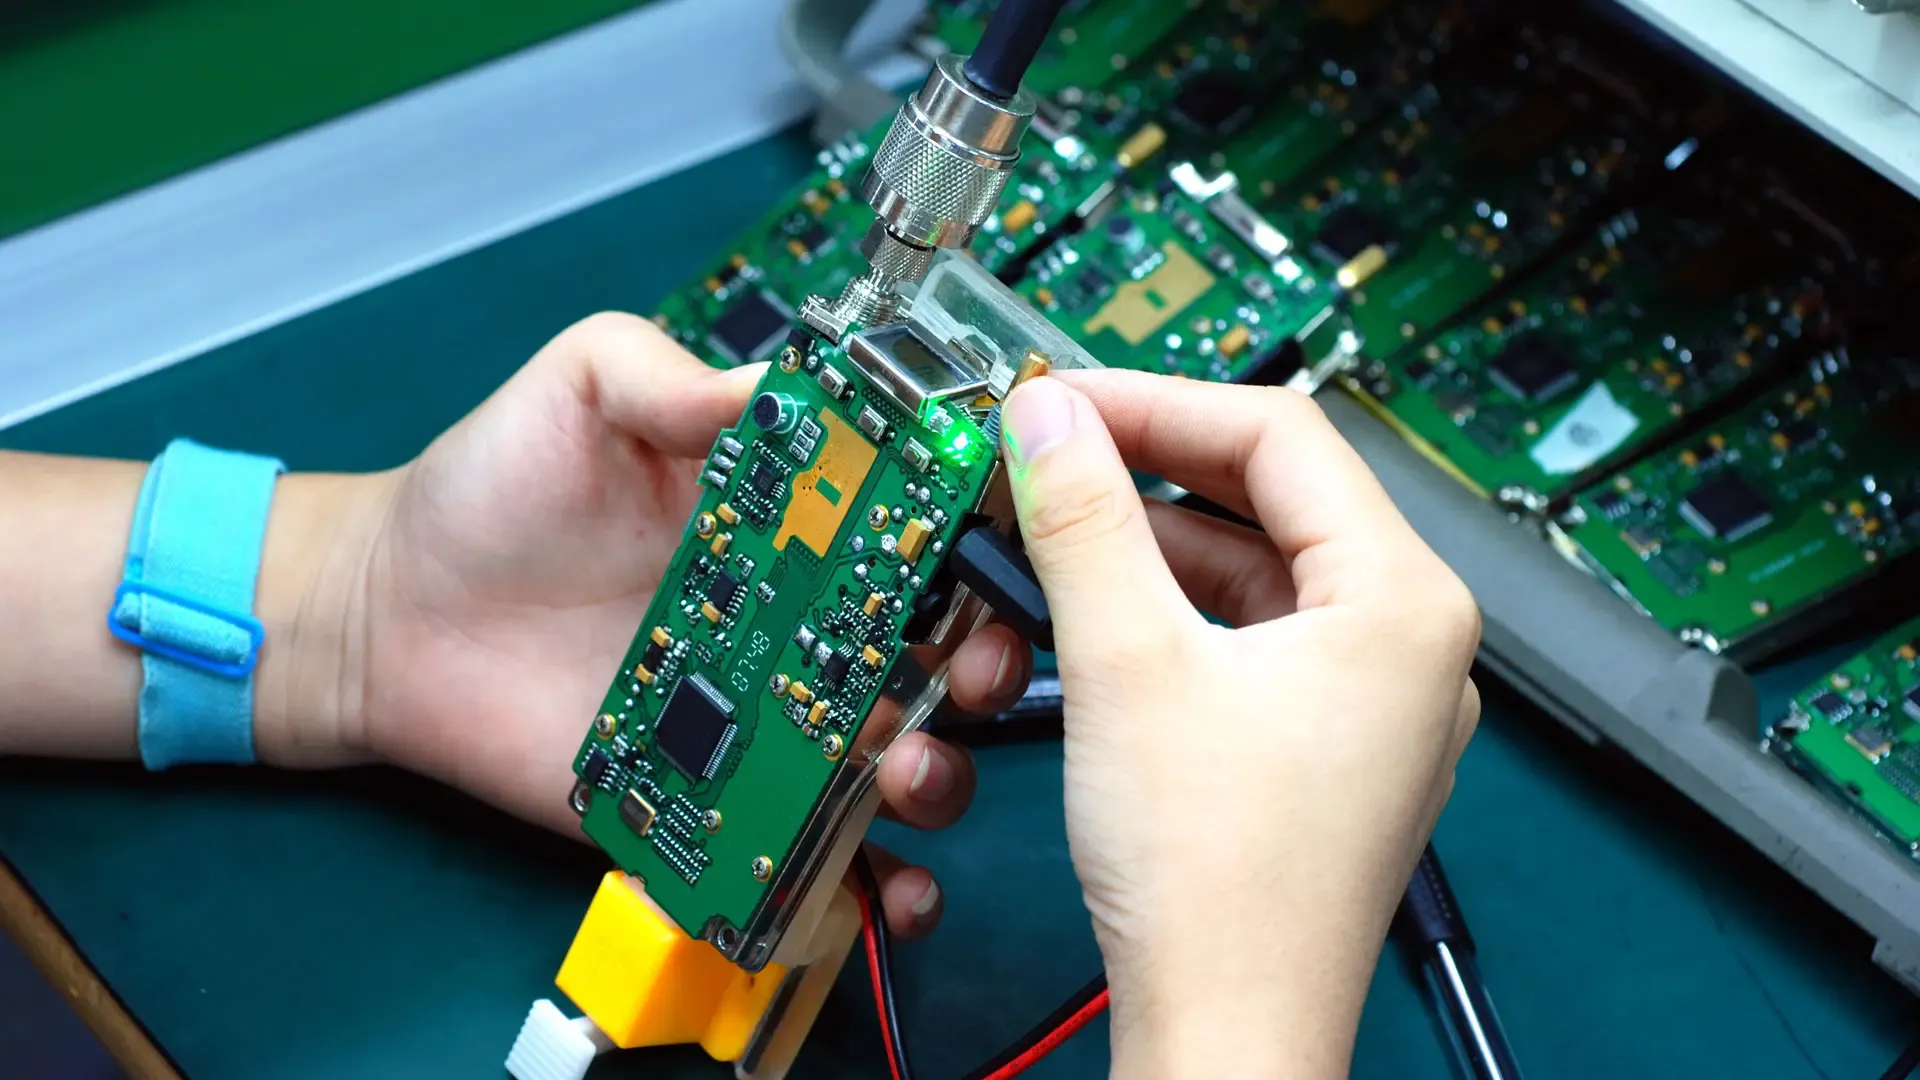
Respuesta directa
La prueba funcional es necesaria porque AOI verifica la calidad visible del ensamblaje, mientras que la prueba funcional verifica que la energía, el firmware, las interfaces, los sensores, las salidas y el comportamiento del producto cumplan con los criterios de aprobación requeridos.
Modelo de decisión
Regla de decisión: Se necesita una prueba funcional porque AOI verifica la calidad visible del ensamblaje, mientras que la prueba funcional verifica que la alimentación, el firmware, las interfaces, los sensores, las salidas y el comportamiento del producto cumplan con los criterios de aprobación requeridos. Trate la respuesta como lista para publicarse solo cuando los archivos afectados, las suposiciones y la evidencia de aceptación sean visibles antes de la cotización.
Por qué es importante
Explique la diferencia entre inspección visual y verificación del comportamiento del producto. El descubrimiento tardío cambia el costo, el cronograma, el rendimiento o la evidencia de aceptación después de que ingeniería y adquisiciones ya hayan hecho suposiciones.
Principios de ingeniería
- Comience desde el riesgo de ingeniería que la pregunta intenta eliminar, no desde una palabra clave preferida o un proceso predeterminado.
- Explique la diferencia entre inspección visual y verificación del comportamiento del producto. La respuesta debe cambiar al menos una entrada publicada, un paso de revisión, la responsabilidad del proveedor, el alcance de la inspección o la expectativa de aceptación.
- Si los mismos archivos de diseño, notas acumulativas, BOM, alcance de inspección y plan de prueba se enviarían de cualquier manera, mantenga la respuesta como una pregunta frecuente en la página de la entidad más cercana en lugar de publicar una pregunta independiente.
Ejemplo
AOI puede confirmar que un conector está soldado; La prueba funcional confirma que la placa se comunica a través de ese conector.
Comparación
Utilice una página de comparación cuando la decisión sea realmente entre dos materiales, acabados, paquetes, métodos de inspección o modelos de abastecimiento nombrados. Mantenga esta página enfocada en la única pregunta anterior.
RFQ Entradas
- archivos de fabricación y montaje publicados
- revisión, cantidad, plazo de entrega y alternativas permitidas
- materiales, acabado superficial, apilado, inspección y requisitos de prueba afectados por esta decisión
- ¿Por qué se necesita una prueba funcional si aoi pasa? cambia la cotización o revisión de fabricación
Preguntas frecuentes
¿Qué se debe comprobar antes de cotizar?
Confirme los archivos fuente, la revisión, los materiales, la acumulación, la lista de materiales, el alcance de la inspección, los requisitos de prueba, la cantidad y el tiempo de entrega antes de tratar la respuesta como lista para su lanzamiento.
¿Cuándo debería esto formar parte de la RFQ?
Agréguelo a la solicitud de cotización cuando la respuesta cambie la responsabilidad de fabricación, abastecimiento, ensamblaje, inspección, prueba o entrega.
¿Puede esto reemplazar un dibujo de fabricación?
No. Es una guía de decisión; los planos publicados, la lista de materiales y las notas de montaje siguen siendo los documentos de control.
Notas fuente
- IPC límite de fuente de estándares - IPC recursos oficiales (estándar).
Source fact: IPC official resources are used to locate standards context and public summaries, while paid standard text remains outside the repository. Omini interpretation: Use this to separate standards-backed engineering framing from copied acceptance criteria or unsupported numeric claims. Allowed usage: Use when a page needs IPC context but does not have a narrower public source registered yet.
- Contenido del repositorio OminiPCB existente (interno): estructura inicial de mayo y enlaces internos; Las afirmaciones de ingeniería aún necesitan verificación externa cuando se trata de especificaciones.
CTA
Solicite una cotización de PCB cuando los archivos de diseño y los requisitos de aceptación estén listos para la revisión de ingeniería.
Guía de inspección y control de procesos
Para ¿Por qué se necesita una prueba funcional si AOI pasa?, la inspección debe diseñarse desde el mecanismo de defecto hacia atrás. Primero identifique qué puede fallar, luego seleccione el método que pueda observar esa falla, defina la regla de aceptación y registre la evidencia necesaria para la contención. AOI, rayos X, prueba eléctrica, prueba funcional e inspección visual responden diferentes preguntas; pasar uno no prueba que los demás sean innecesarios.
Haga coincidir el método con el defecto
| Risk | Useful evidence | Limitation to state in the purchase order |
|---|---|---|
| Solder bridges, missing parts, polarity, offset | SPI/AOI plus operator review | Hidden joints and some bottom-side features may not be visible |
| Voids, head-in-pillow, hidden BGA joints, bottom-terminated components | 2D or 3D X-ray with a defined sampling plan | Image interpretation and access depend on package and board geometry |
| Opens, shorts, wrong values, unpowered nets | Flying-probe or fixture-based electrical test | Test-point access and netlist quality control coverage |
| Firmware, communications, sensor or power behavior | Functional test with a controlled fixture | It cannot replace workmanship inspection or prove every net |
| Surface damage, contamination, marking and workmanship | Visual inspection against the agreed class and drawing | It depends on lighting, magnification, training and consistent criteria |
El proveedor debe identificar la etapa de inspección, revisión del diseño de referencia, revisión del programa, plan de muestreo, codificación de defectos y plan de reacción. La “inspección al 100%” está incompleta a menos que el comprador sepa qué se inspecciona, con qué resolución y cómo se manejan las llamadas falsas y las fugas.
Paquete de lanzamiento
- Datos Gerber o ODB++/IPC-2581 aprobados y un dibujo controlado por revisión.
- BOM con números de pieza del fabricante, alternativas aprobadas, polaridad y estado del DNI.
- Plano de ensamblaje con referencias de funciones críticas.
- Puntos de prueba, interfaz de programación, límites de dispositivos y límites de aprobación/falla.
- Clase de mano de obra y estándar de aceptación acordados antes de la primera construcción.
- Informes requeridos: resumen de inspección, Pareto de defectos, registro de retrabajo, resultado de pruebas eléctricas y registro de trazabilidad.
Preguntas sobre la causa raíz
Cuando se encuentre un defecto, no aumente inmediatamente la inspección. Pregunte si el error se produjo a través de la plantilla, la condición de pegado, el programa de colocación, la configuración del alimentador, el perfil de reflujo, la variación de componentes, la distorsión del laminado o el retrabajo del operador. Una acción correctiva útil cambia el control del proceso que creó el defecto y verifica el cambio en un lote posterior.
Preguntas frecuentes prácticas
¿Es suficiente la inspección visual?
Sólo cuando el riesgo es visible y el conjunto no tiene ningún requisito oculto, eléctrico o funcional que requiera otro método.
¿Todas las placas deberían recibir rayos X?
Decida según el tipo de paquete, la consecuencia del defecto, la capacidad del proceso y los requisitos del cliente. Documente el alcance en lugar de utilizar rayos X como una etiqueta indefinida.
¿Qué se debe solicitar después de una ejecución piloto?
Solicitar Pareto de defectos, causas de retrabajo, cobertura de inspección, rendimiento del primer paso, fallas de prueba y acciones correctivas abiertas. Estos son más útiles que una declaración de pasa/falla sola.