
Réponse directe
PCB le risque matériel est la probabilité que votre sélection de stratifié provoque des défauts de fabrication, des défaillances d'impédance ou des problèmes de fiabilité à long terme. Vous l'évaluez en comparant vos exigences en matière d'empilement avec la capacité de processus du fabricant, la disponibilité des matériaux et l'expertise en matière de manipulation spécifique au PTFE avant de publier des Gerbers. Une révision structurée pendant RFQ, et non après l'inspection du premier article, est le seul moyen de détecter ces problèmes tant que les modifications sont encore peu coûteuses.
Pourquoi le risque matériel est un problème de fabrication, pas seulement un problème de conception
Les ingénieurs traitent souvent la légende du stratifié sur un dessin comme une spécification fixe. En réalité, le matériau que vous sélectionnez détermine la manière dont le Fab Shop peut traiter votre planche. FR-4, les stratifiés haute fréquence et les matériaux à base de PTFE nécessitent chacun des paramètres de perçage, une préparation des parois des trous, des cycles de stratification et des finitions de surface différents. Si votre fabricant ne dispose pas de l'équipement ou de l'expérience appropriée en matière de processus, la carte peut quand même réussir les tests électriques mais échouer lors du cycle thermique ou de l'assemblage.
Le risque important se manifeste de plusieurs manières distinctes :
- Variation d'impédance due aux changements de teneur en résine à travers le panneau
- Défauts de perçage comme des bavures ou des parois de trous rugueuses dans les matériaux PTFE
- Délaminage lors d'essais de refusion ou de contrainte thermique
- Absorption d'humidité provoquant une dérive des performances électriques
- Retards d'approvisionnement lorsqu'un numéro de pièce de stratifié spécifique n'est pas disponible
L'erreur la plus courante consiste à traiter la sélection des matériaux comme une décision purement électrique. Un stratifié qui vous donne la bonne constante diélectrique et la bonne tangente de perte peut être impossible à traiter dans le flux standard de votre fabricant. L'évaluation doit être un exercice conjoint entre votre intention de conception et les capacités réelles du fabricant.
L'empilement est l'endroit où le risque commence
Chaque évaluation des risques importants doit commencer par le stackup. Le système de résine, le style de verre et le poids en cuivre ne sont pas des choix indépendants. Ils interagissent les uns avec les autres et avec le processus de fabrication.
Par exemple, un poids de cuivre de 0,5 once sur une couche externe peut convenir pour un routage à pas fin, mais cela crée un risque plus élevé de plis de la feuille de cuivre lors du laminage. Un préimprégné mince avec un style de verre à haute teneur en résine peut vous donner l'impédance dont vous avez besoin, mais peut être sujet à un manque de résine sur les bords de la carte. L'équipe DFM du fabricant examinera ces interactions, mais seulement si vous leur donnez le stackup complet pendant le RFQ.
Le style du verre est plus important que la plupart des ingénieurs ne le pensent. Le verre E, le verre S et le verre L ont des constantes diélectriques et des tangentes de perte différentes. Le style de tissage affecte le rapport verre-résine, qui à son tour affecte la constante diélectrique effective et la cohérence de l'impédance à travers le panneau. Si vous spécifiez un matériau que le fabricant ne stocke pas, le remplacement par un style de verre différent peut modifier votre impédance de 3 à 5 ohms.
Comment les stratifiés PTFE modifient le profil de risque
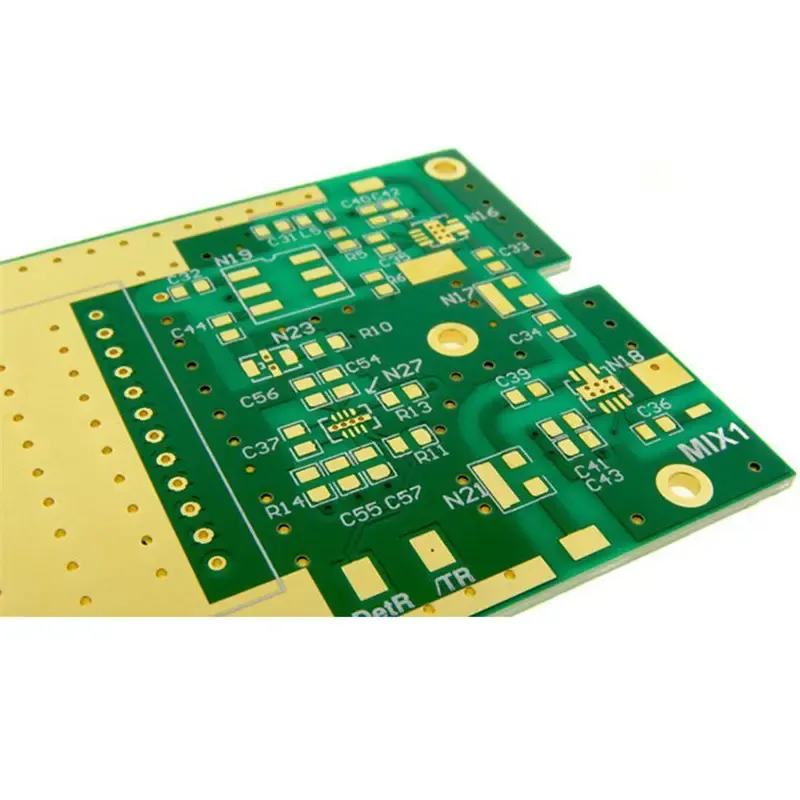
Le PTFE et d'autres stratifiés haute fréquence résolvent de réels problèmes électriques. Aux fréquences supérieures à 5 GHz, la norme FR-4 présente une tangente de perte tout simplement trop élevée pour de nombreuses applications. Mais le PTFE introduit un ensemble complètement différent de risques de fabrication.
Le PTFE est mou et se raye facilement. Il absorbe l'humidité à un taux nettement supérieur à FR-4. Il nécessite des paramètres de perçage spéciaux car il ne s’écaille pas comme l’époxy renforcé de verre. Les parois des trous nécessitent un traitement au plasma ou une gravure au sodium avant que le placage de cuivre n'adhère. Si l'une de ces étapes est ignorée ou mal effectuée, vous constaterez une mauvaise qualité des parois du trou, des vides dans le placage ou un délaminage lors d'une contrainte thermique.
Le risque ne réside pas seulement dans le matériau lui-même. Cela dépend de l'expérience du fabricant. Un atelier qui utilise principalement des cartes FR-4 peut ne pas avoir les paramètres de processus composés pour le PTFE. Ils ne disposent peut-être pas des bons forets, des bonnes vitesses de broche ou du bon équipement de gravure au plasma. Vous devez interroger directement le fabricant sur son expérience du processus PTFE et demander des références ou des données de test.
Risques liés à l'humidité et à la manipulation
Les stratifiés PTFE absorbent l'humidité de l'air. Si les cartes ne sont pas cuites avant le laminage ou avant l'application du masque de soudure, l'humidité emprisonnée peut se dilater pendant la refusion et provoquer des cloques. Les exigences de traitement sont différentes de FR-4 :
- Les panneaux doivent être conservés au sec ou cuits avant le traitement.
- Le perçage nécessite des avances plus faibles et des vitesses de broche plus élevées
- La préparation des parois du trou nécessite une gravure au plasma ou un traitement chimique à base de sodium.
- Le choix de la finition de surface est important car l'adhérence au PTFE est plus faible
Une règle empirique pratique est que les panneaux PTFE doivent être cuits à basse température pendant une durée plus longue que FR-4. Le profil exact dépend du matériau et de l'équipement du fabricant, il doit donc être confirmé lors de la revue DFM.
> Practical note: If your design requires PTFE, ask the manufacturer for a cross-section of a test coupon from a recent PTFE build. This will show you the hole wall quality and plating adhesion before you commit to a full production run.
Le RFQ comme outil de risque important
Le RFQ est la première et la meilleure opportunité d'évaluer le risque important. La plupart des ingénieurs envoient un récapitulatif et un ensemble de spécifications électriques et attendent un devis. Une approche plus efficace consiste à inclure les informations spécifiques sur les matériaux et à demander au fabricant de confirmer la capacité du processus.
Les informations qui appartiennent au RFQ pour l'évaluation des risques importants comprennent :
- Numéro de pièce exact du stratifié et fabricant
- Style verre et système résine
- Poids du cuivre pour chaque couche
- Impédance et tolérance cibles
- Fréquence de fonctionnement et environnement thermique
- Exigences des tests de fiabilité
- Taille et quantité du panneau
Lorsque vous fournissez ces informations, le fabricant peut évaluer le risque du matériau par rapport à son processus. Ils peuvent vous dire si le matériel est en stock, s’ils en ont l’expérience et si l’une de vos exigences nécessite un ajustement.
Que demander au fabricant
Au cours de la phase RFQ, vous devez poser des questions spécifiques sur le risque matériel :
1. Is the laminate part number in stock or does it require a special order? 2. What is the lead time for the material and the build? 3. Do you have process experience with this resin system? 4. What is your capability for PTFE drilling and plating? 5. Can you confirm the impedance tolerance you can hold with this material? 6. What surface finish is compatible with this laminate?
Les réponses à ces questions vous en diront plus sur le risque réel que n'importe quelle fiche technique. Un fabricant qui hésite ou donne des réponses vagues sur son expérience en matière de PTFE est un signal d'alarme.
Substitutions matérielles et leurs risques cachés
Les substitutions de matériaux sont une source courante de risque. Lorsqu'un stratifié spécifié n'est pas disponible, le fabricant peut proposer un substitut. Le substitut peut avoir une constante diélectrique similaire, mais il peut avoir une tangente de perte, un taux d'absorption d'humidité ou un coefficient de dilatation thermique différents.
Une substitution qui modifie la constante diélectrique de seulement 0,2 peut décaler l'impédance d'une trace à impédance contrôlée de 2 à 3 ohms. Cela peut être dans les limites de tolérance pour certaines conceptions mais pas pour d'autres. Une substitution qui modifie le CTE peut provoquer une courbure ou une torsion de la carte lors de l'assemblage, en particulier si la carte est grande ou si elle a une distribution de cuivre épaisse.
Vous devez traiter toute substitution proposée comme un nouvel événement à risque important. Le fabricant doit fournir la fiche technique du substitut et vous devez confirmer que les exigences électriques et thermiques sont toujours respectées. Si la substitution est proposée après le RFQ, vous devrez demander un nouveau calcul d'impédance et un test de contrainte thermique.
Un cadre pratique pour l’examen des risques importants
Un examen structuré des risques importants doit avoir lieu avant la version Gerber. Les étapes suivantes vous aideront à évaluer systématiquement le risque.
Étape 1 : Définir les exigences électriques et thermiques
Commencez par la fréquence de fonctionnement, l'impédance cible, l'environnement thermique et les tests de fiabilité attendus. Ces exigences détermineront quelles familles de matériaux sont même viables.
Étape 2 : Sélectionnez la famille de matériaux
En fonction des exigences, choisissez une famille de matériaux : FR-4, haute Tg FR-4, Rogers, PTFE ou un hybride. Ne passez pas directement à un numéro de pièce spécifique sans tenir compte des implications du processus.
Étape 3 : Confirmer le matériau auprès du fabricant
Envoyez l'appel de matériau au fabricant pendant le RFQ. Demandez la confirmation de la disponibilité, du délai de livraison et de la capacité du processus. Si le matériel n'est pas en stock standard, demandez le délai de livraison et toute quantité minimum de commande.
Étape 4 : Examiner les commentaires DFM
Lorsque le fabricant renvoie le DFM, recherchez les commentaires spécifiques au matériau. Ceux-ci peuvent inclure des avertissements relatifs au rapport d’aspect des trous, des problèmes de compatibilité de finition de surface ou des recommandations pour un stratifié différent. N'ignorez pas ces commentaires.
Étape 5 : demander un coupon de test
Pour les matériaux à haut risque comme le PTFE, demander un coupon de test sur le panneau. Cela permettra au fabricant de mesurer l'impédance, de vérifier la qualité des trous et d'effectuer un test de contrainte thermique avant que la carte complète ne soit assemblée.
Étape 6 : Documenter la décision relative au risque
Notez la sélection des matériaux, la confirmation du fabricant et toutes les hypothèses. Cette documentation est utile si le matériau est remplacé ultérieurement ou si un problème de fiabilité survient.
Erreurs courantes dans l’évaluation des risques matériels
Les ingénieurs commettent les mêmes erreurs à plusieurs reprises lors de l’évaluation des risques importants. Les plus courants sont :
- Traiter le PTFE comme FR-4 : Le PTFE nécessite différents perçages, placages et manipulations. Si vous n'en tenez pas compte, vous obtiendrez des trous de mauvaise qualité et un délaminage.
- Ignorer la disponibilité : Un matériau qui n'est pas en stock peut ajouter des semaines au délai de livraison. Vérifiez la disponibilité avant de vous engager dans la conception.
- En supposant que la fiche technique représente toute l'histoire : La fiche technique vous donne les propriétés du matériau, mais pas la capacité du fabricant à le traiter.
- Ne pas demander de coupon de test : Un coupon de test est un moyen peu coûteux de vérifier le matériau et le processus avant la construction complète.
- Accepter une substitution sans réévaluation : Un matériau de substitution peut avoir des propriétés électriques similaires mais un comportement thermique ou mécanique différent.
Normes et cadres de référence
IPC-4101 est la spécification pour les matériaux stratifiés. Il définit les exigences relatives aux matériaux de base, notamment la température de transition vitreuse, la constante diélectrique et la tangente de perte. Lorsque vous spécifiez un stratifié, vous devez faire référence à la feuille de barres obliques IPC-4101 qui s'applique au matériau.
IPC-6012 couvre la qualification et les performances des PCB rigides. Il définit les exigences relatives au panneau fini, notamment le placage, l'espacement des conducteurs et les performances en matière de contrainte thermique. Si vous avez un problème de risque important, les exigences IPC-6012 sont les critères d'acceptation.
IPC-TM-650 est la famille de méthodes de test. Il comprend des méthodes de mesure de la constante diélectrique, de la tangente de perte, de la résistance au pelage et de la contrainte thermique. Lorsque vous demandez des données de test au fabricant, faites référence à la méthode IPC-TM-650 qui s'applique.
Ces normes fournissent un langage commun entre vous et le fabricant. Ils ne remplacent pas la nécessité d’une conversation directe sur la capacité du processus, mais ils vous donnent une base de référence sur ce qui est acceptable.
Risque important dans le contexte d'autres risques de fabrication
Le risque matériel n’existe pas de manière isolée. Il interagit avec d'autres risques de fabrication, tels que les tendances en matière de laminage et de préimprégnés, l'assemblage SMT et les technologies avancées comme HDI et le flex rigide. Par exemple, un matériau difficile à traiter peut également être difficile à assembler. Le profil de refusion SMT peut être incompatible avec la sensibilité à l'humidité du matériau.
Si vous travaillez sur une conception haute fréquence, vous devez également examiner comment le choix du matériau affecte le processus d'assemblage SMT. Le même risque matériel qui affecte la fabrication PCB affectera également le rendement de l'assemblage. Le profil de refusion, la finition de surface et l'ensemble des composants interagissent tous avec le matériau.
Pour une vision plus large de la façon dont les choix de laminage et de préimprégnés affectent le risque, consultez notre guide sur Comment évaluer PCB le risque matériel lié aux tendances de laminage et de préimprégné. Cela couvre plus en détail l’interaction de la résine et du verre.
Si vous évaluez une conception qui passera par l'assemblage SMT, le risque matériel n'est qu'une partie de l'équation. Le placement des composants, la pâte à souder et le profil de refusion comportent également des risques. Voir Comment évaluer le risque d'assemblage SMT à partir de PCB tendances de fabrication et d'approvisionnement pour un cadre qui couvre le côté assemblage.
Pour les projets HDI et rigides-flexibles, le risque matériel est aggravé par la complexité de la construction. Les cycles de stratification, le perçage au laser et l’accumulation séquentielle ajoutent tous des risques. Voir Comment évaluer le risque technologique avancé PCB pour les projets HDI et Rigid-Flex pour un processus d'examen qui gère ces technologies avancées.
Si votre conception implique du flex ou du flex-rigide, le choix du matériau est encore plus critique. Le matériau flexible doit se plier sans se fissurer et le système adhésif doit survivre au laminage. Consultez le Processus de fabrication Flex PCB : sélection des matériaux, gravure et stratification pour un aperçu détaillé de la façon dont les matériaux flexibles sont traités.
Pour un angle différent sur le risque d'assemblage, consultez Comment évaluer le risque d'assemblage SMT à partir de PCB Tendances d'assemblage et COB, qui couvre les tendances en matière de puces embarquées et d'assemblage qui interagissent avec la sélection des matériaux.
Un exemple concret d’évaluation des risques matériels
Considérez une conception qui nécessite une impédance contrôlée de 50 ohms sur une carte de 1,6 mm, avec une fréquence cible de 10 GHz. L'ingénieur sélectionne un stratifié PTFE avec une constante diélectrique de 3,0 et une tangente de perte de 0,001.
L'empilement est une carte à 4 couches avec un cuivre de 0,5 oz sur les couches externes et un cuivre de 1 oz sur les couches internes. L'épaisseur diélectrique est de 0,4 mm entre le signal et le plan de référence.
L'évaluation des risques importants se déroulerait comme suit :
1. Electrical check: The dielectric constant of 3.0 and the thickness of 0.4 mm give a trace width of approximately 0.3 mm for a 50-ohm impedance. This is a reasonable trace width for the design.
2. Process check: The manufacturer confirms that they have PTFE experience and that the material is in stock. They note that the hole aspect ratio for the board is 8:1, which is within their capability.
3. Reliability check: The manufacturer recommends a test coupon for thermal stress. The board will be subjected to a 288°C solder float test per IPC-TM-650.
4. Sourcing check: The material is available with a lead time of 2 weeks. The manufacturer confirms that no substitution is required.
Le risque est jugé faible. La conception passe à la version Gerber.
Si le fabricant avait indiqué que le matériel n'était pas en stock et qu'il exigerait un délai de livraison de 6 semaines, le risque serait élevé. L’ingénieur devra envisager un matériau de remplacement ou une approche de conception différente.
FAQ
Pourquoi le PCB risque matériel est-il important dans le secteur de la fabrication ?
La sélection des matériaux affecte le contrôle de l'impédance, la fiabilité thermique et le rendement de fabrication. Un stratifié difficile à obtenir ou à traiter peut retarder la production et augmenter les coûts. L'évaluation précoce des risques évite les surprises lors de la fabrication et de l'assemblage.
Quelles sont les erreurs courantes commises par les ingénieurs avec les stratifiés PTFE ?
Les ingénieurs traitent souvent le PTFE comme la norme FR-4. Le PTFE est mou, absorbe l’humidité et nécessite un perçage spécial et un traitement au plasma avant le placage. Sauter ces étapes entraîne une mauvaise qualité des parois du trou et un délaminage. Vérifiez toujours que le fabricant possède une expérience en matière de processus PTFE.
Comment puis-je vérifier le risque important avant de créer un PCB ?
Envoyez vos appels de stock et de matériaux au fabricant pendant RFQ. Demandez la confirmation de la disponibilité, du délai de livraison et de la capacité du processus. Consultez les commentaires DFM du fabricant pour connaître les problèmes spécifiques au matériau, tels que le rapport hauteur/largeur des trous ou la compatibilité de l'état de surface.
Quelles informations doivent figurer dans le RFQ pour l'évaluation des risques importants ?
Incluez le numéro de pièce exact du stratifié, le style de verre, le système de résine, le poids du cuivre et l'impédance cible. Spécifiez également la fréquence de fonctionnement, l'environnement thermique et toutes les exigences de test de fiabilité. Cela permet au fabricant d'évaluer l'adéquation des matériaux et les risques liés au processus.
Comment les tendances du PTFE affectent-elles le risque matériel PCB ?
À mesure que les débits de données et les fréquences RF augmentent, le PTFE et d'autres stratifiés haute fréquence sont utilisés plus souvent. Cela augmente la demande de processus de fabrication spécialisés. Les ingénieurs doivent prendre en compte des délais de livraison plus longs, des coûts plus élevés et des contrôles de processus plus stricts par rapport à FR-4.
Quand dois-je impliquer le fabricant dans l’examen des matériaux ?
Impliquez le fabricant dès que vous disposez d'un stackup préliminaire, idéalement avant la sortie Gerber. Plus vous partagez l’appel matériel tôt, plus le fabricant dispose de temps pour signaler les problèmes et proposer des alternatives. Un fabricant comme Omini peut fournir des commentaires DFM qui détectent les risques matériels avant qu'ils ne deviennent un problème de rendement.
> Engineering handoff note: How to Evaluate SMT Assembly Risk from PCB Fabrication and Sourcing Trends before the release package is frozen.
> Engineering handoff note: How to Evaluate Advanced PCB Technology Risk from High-Speed PCB and Integrity Trends before the release package is frozen.
> Engineering handoff note: How to Evaluate SMT Assembly Risk from PCB Manufacturing and Renewable Energy Trends before the release package is frozen.