
Direkte Antwort
Trends in der Luft- und Raumfahrt sowie in der industriellen Automatisierung erhöhen das Montagerisiko, da strengere Prozesskontrolle, strengere Rückverfolgbarkeit und höhere Zuverlässigkeit als bei kommerziellen PCBA gefordert werden. Um dieses Risiko zu bewerten, müssen Sie vor Beginn der Fertigung die Feuchtigkeitsempfindlichkeit der Komponenten, die Kompatibilität des Reflow-Profils, das Schablonendesign für Fine-Pitch-Gehäuse und den Inspektionsumfang beurteilen. Die Bewertung beginnt mit dem BOM und dem Board-Design, nicht nachdem die ersten Artikel fehlgeschlagen sind.
Warum Luft- und Raumfahrt und industrielle Automatisierung die Messlatte für die SMT-Montage höher legen
Platinen für die Luftfahrt- und Industrieautomation werden in Umgebungen eingesetzt, in denen ein einziger Lötstellenfehler zum Ausfall eines Flugzeugs oder zum Stillstand einer Produktionslinie führen kann. Diese Branchen drängen auf längere Produktlebenszyklen, oft 10 bis 20 Jahre, und erfordern eine vollständige Rückverfolgbarkeit von der Komponentencharge bis zur bestückten Platine. Diese Forderung verschiebt das Risikoprofil für die SMT-Montage von dem, was in der Unterhaltungselektronik akzeptabel ist.
Im kommerziellen PCBA kann eine Feldausfallrate von einigen hundert Teilen pro Million tolerierbar sein. In der Luft- und Raumfahrt liegt die akzeptable Ausfallrate um Größenordnungen niedriger. Die industrielle Automatisierung ist zwar etwas nachsichtiger, erfordert aber dennoch eine wiederholbare Leistung über weite Temperaturbereiche, Vibrationen und Luftfeuchtigkeit hinweg. Das bedeutet, dass der EMS-Partner Variablen steuern muss, die ein kommerzieller Standardshop möglicherweise als optional behandelt.
Zu den wichtigsten Variablen, die sich ändern, gehören:
- Komponentenhandhabung: Feuchtigkeitsempfindliche Geräte (MSDs) wie BGAs und Fine-Pitch-QFPs erfordern ein strenges Back- und Bodenlebensdauermanagement gemäß J-STD-033.
- Prozessfenster: Reflow-Profile für bleifreie oder gemischte Technologiebaugruppen müssen für den spezifischen Platinenaufbau und Komponentenmix validiert werden.
- Prüftiefe: Sichtprüfung und Basis-AOI reichen für verdeckte Lötstellen unter BGAs oder QFNs nicht aus; Röntgen wird obligatorisch.
- Reinigungsanforderungen: No-Clean-Flussmittelrückstände, die in Verbraucherplatinen akzeptabel sind, können bei hochzuverlässigen Anwendungen zu elektrochemischer Migration oder einem Versagen der Beschichtungshaftung führen.
Der Trend zur Miniaturisierung und Verbindung mit höherer Dichte (HDI) in Luft- und Raumfahrt- und Industriedesigns verschärft diese Risiken zusätzlich. Kleinere Gehäuse, feinere Rastermaße und dünnere Dielektrika führen dazu, dass die Prozessmargen schrumpfen. Eine Schablonenöffnung, die für einen QFP mit einem Rastermaß von 0,5 mm funktioniert, kann bei einem QFP mit einem Rastermaß von 0,4 mm zu Lotkugeln oder unzureichender Benetzung führen.
Komponentenauswahl und BOM Risiko bei hochzuverlässiger SMT Montage
Der BOM ist das wichtigste Dokument zur Bewertung des SMT Montagerisikos. Bevor Sie einen PCBA an die Fertigung senden, überprüfen Sie jede Position auf Verpackungstyp, Feuchtigkeitsempfindlichkeitsgrad (MSL) und Vorlaufzeit. Ein BOM, der auf dem Papier sauber aussieht, kann ein erhebliches Montagerisiko bergen.
Überprüfung des Pakettyps und des Landmusters
Überprüfen Sie zunächst, ob jedes Landmuster IPC-7351 folgt. Dieser Standard definiert die empfohlene Grundfläche für SMT-Komponenten, einschließlich der Abmessungen der Lötkeile sowie der Spitzen-, Fersen- und Seitenabstände. Abweichungen von IPC-7351 können beim Prototyping in kleinen Stückzahlen funktionieren, werden jedoch zu einem Zuverlässigkeitsproblem bei hochzuverlässigen Baugruppen, bei denen die Ermüdung durch Temperaturwechsel ein Problem darstellt.
Achten Sie besonders auf Folgendes:
- BGAs und QFNs: Diese Pakete verfügen über verdeckte oder teilweise verdeckte Lötstellen, die nicht visuell überprüft werden können. Die Koplanarität der Gehäuseanschlüsse oder Lötkugeln ist entscheidend. Wenn sich das Gehäuse bei der Reflow-Temperatur verformt, kommt es zu offenen Verbindungen oder Lötbrücken.
- Fine-Pitch-Komponenten (0,4 mm oder weniger): Das Design der Schablonenöffnung und die Pastenabgabe werden zu den dominierenden Risikofaktoren. Eine standardmäßige lasergeschnittene Schablone mit einem Flächenverhältnis von 100 % überträgt möglicherweise nicht genügend Lotpaste für ein Paket mit 0,3 mm Rastermaß.
- Platinen mit gemischter Technologie: Die Kombination von Durchgangsloch- und SMT-Komponenten auf derselben Platine erfordert ein Reflow-Profil, das beide Anforderungen erfüllt. Die Durchgangslötverbindungen erfordern möglicherweise einen separaten Wellen- oder Selektivlötschritt, der die thermische Belastung der nahegelegenen SMT-Verbindungen erhöht.
Feuchtigkeitsempfindlichkeitsgrad (MSL) und Handhabung
J-STD-020 klassifiziert Komponenten nach MSL, die angibt, wie lange eine Komponente vor dem Reflow der Umgebungsfeuchtigkeit ausgesetzt sein kann. Ein BGA mit MSL 3 hat eine Standzeit von 168 Stunden, während MSL 5a nur 24 Stunden hat. Wenn der EMS-Partner die Standzeit nicht verfolgt, kann das Bauteil Feuchtigkeit absorbieren und beim Reflow zu Rissen im Inneren des Gehäuses führen, ein Defekt, der als „Popcorn“-Effekt bekannt ist.
Für Luft- und Raumfahrt- und Industrieplatinen sollten Sie Folgendes tun:
- Stellen Sie sicher, dass alle MSD-Komponenten vor dem Zusammenbau eingebrannt werden, wenn ihre Haltbarkeitsdauer überschritten wurde.
- Stellen Sie sicher, dass der EMS-Partner über einen Trockenbackofen und Feuchtigkeitsbarrierebeutel mit Trockenmittel und Feuchtigkeitsanzeigekarten verfügt.
- Stellen Sie sicher, dass der Montageboden über eine kontrollierte Umgebung mit Feuchtigkeitsüberwachung verfügt.
Ein praktischer Hinweis: MSL-Bewertungen werden basierend auf der maximalen Reflow-Temperatur der Komponente zugewiesen. Wenn Sie ein bleifreies Reflow-Profil mit einer Spitzentemperatur von 245 °C oder mehr verwenden, sind einige Komponenten, die für niedrigere Temperaturen ausgelegt sind, möglicherweise nicht geeignet. Vergleichen Sie die MSL-Bewertung immer mit dem tatsächlichen Reflow-Profil.
Artikel mit langer Vorlaufzeit und Veralterung
Luft- und Raumfahrt- und Industrie-BOMs umfassen häufig Komponenten mit Vorlaufzeiten von 20 bis 52 Wochen. Wenn eine Komponente während des Produktlebenszyklus veraltet oder nicht mehr hergestellt wird, müssen Sie möglicherweise eine alternative Quelle qualifizieren. Dies ist ein Risiko, das bei der Entwurfsprüfung und nicht erst nach der Produktion der Platine gemeldet werden sollte.
Arbeiten Sie mit dem EMS-Partner zusammen, um:
- Identifizieren Sie Artikel mit langer Vorlaufzeit frühzeitig und geben Sie Bestellungen auf, bevor der PCB hergestellt wird.
- Qualifizieren Sie alternative Komponenten mit gleichwertigen elektrischen und thermischen Spezifikationen.
- Führen Sie eine Liste genehmigter Anbieter (AVL), die die Originalkomponente und alle genehmigten Ersatzkomponenten enthält.
> Practical caution: Do not assume that a component with the same part number from a different manufacturer is a drop-in replacement. Thermal performance, package dimensions, and MSL can vary. Always review the alternate component's datasheet against the original.
Schablonendesign und Lotpastenfreigabe für Fine-Pitch und BGA Risiko
Das Schablonendesign ist die direkteste Kontrolle, die Sie über die Qualität der Lotpastenabscheidung haben. Für Luft- und Raumfahrt- und Industrieplatinen muss die Schablone für die Komponente mit dem kleinsten Pitch auf der Platine ausgelegt sein, nicht für den Durchschnitt. Dies ist der Ursprung vieler SMT-Montagerisikoprobleme.
Blendendesign und Flächenverhältnis
Das Flächenverhältnis einer Schablonenöffnung ist das Verhältnis der Fläche der Öffnung zur Fläche ihrer Seitenwände. Für eine quadratische Apertur errechnet sich dies wie folgt:
Flächenverhältnis = (Aperturfläche) / (Aperturumfang × Schablonendicke)
Für eine gute Pastenabgabe sollte das Flächenverhältnis über 0,66 liegen. Unterhalb dieser Schwelle neigt die Lotpaste dazu, an den Seitenwänden der Schablone zu kleben, was zu einem unzureichenden Lotvolumen auf dem Pad führt. Bei einem Rastermaß von 0,4 mm BGA mit einem 0,25-mm-Pad ergibt eine 0,1-mm-Schablone ein Flächenverhältnis von etwa 0,66. Wenn die Schablone dicker ist, sinkt das Flächenverhältnis und die Pastenabgabe verschlechtert sich.
Beachten Sie bei Fine-Pitch-Komponenten Folgendes:
- Elektropolierte oder nanobeschichtete Schablonen: Diese reduzieren die Oberflächenenergie der Schablonenwände und verbessern so die Pastenabgabe.
- Stufenschablonen: Eine Stufenschablone hat einen dünneren Abschnitt für Fine-Pitch-Komponenten und einen dickeren Abschnitt für Durchgangsloch- oder größere SMT-Teile. Dadurch können Sie bei Bedarf mehr Lotpaste auftragen, ohne die feine Abscheidung zu beeinträchtigen.
- Blendenform: Bei BGAs bieten kreisförmige Blenden eine bessere Freisetzung als quadratische Blenden mit scharfen Ecken. Bei QFPs verbessert ein abgerundetes Rechteck oder eine „Home-Plate“-Form die Pastenübertragung.
Auswahl der Lotpaste
Die Lotpaste muss zum Reflow-Profil und zur Oberflächenbeschaffenheit des PCB passen. Für Luftfahrt- und Industrieplatinen ist bleifreies SAC305 (Sn96,5Ag3Cu0,5) üblich, aber einige Anwendungen erfordern aus Zuverlässigkeitsgründen immer noch bleihaltiges Lot (Sn63Pb37). Bleihaltiges Lot hat einen niedrigeren Schmelzpunkt, was die thermische Belastung der Bauteile verringert und die Benetzung verbessert.
Wenn die Platine eine Mischung aus bleihaltigen und bleifreien Komponenten enthält, liegt ein Problem vor. Das Mischen von Lotlegierungen auf derselben Platine wird im Allgemeinen nicht empfohlen, da die Reflow-Profile nicht kompatibel sind. Der EMS-Partner sollte frühzeitig konsultiert werden, um festzustellen, ob die Platine mit einer einzigen Lotlegierung bestückt werden kann.
Pasteninspektion und Prozesskontrolle
Die Lotpasteninspektion (SPI) ist ein entscheidender Schritt für hochzuverlässige Leiterplatten. SPI misst das Volumen, die Höhe und die Fläche der aufgetragenen Paste, bevor Komponenten platziert werden. Dadurch werden unzureichende Paste, überschüssige Paste und Fehlausrichtung vor dem Reflow erfasst.
Bei Luftfahrt- und Industrieplatinen sollte die SPI an 100 % der Platinen und nicht stichprobenartig durchgeführt werden. Die SPI-Daten sollten mithilfe der statistischen Prozesskontrolle (SPC) verfolgt werden, um Trends zu erkennen, bevor sie zu Fehlern führen.
Reflow-Profilierung und Wärmemanagement in Mixed-Technology-Boards
Das Reflow-Profil ist das thermische Rezept, das die Platine beim Löten erfährt. Bei hochzuverlässigen Platinen muss das Profil für den spezifischen Platinenaufbau, die Komponentenmischung und die Lotpaste validiert werden. Ein Profil, das für eine 1,6 mm dicke Platte mit 4 Schichten geeignet ist, kann bei einer 3,2 mm dicken Platte mit 12 Schichten zu Verformungen oder Grabsteinbildung führen.
Wichtige Reflow-Profilparameter
- Einweichzone: Der Zeitraum, in dem die Platine auf einer Temperatur zwischen 150 °C und 200 °C gehalten wird, um das Flussmittel zu aktivieren und die Temperaturen auf der gesamten Platine auszugleichen. Die Einweichzeit sollte lang genug sein, damit flüchtige Lösungsmittel verdunsten können, aber kurz genug, um eine Zersetzung der Lotpaste zu verhindern.
- Spitzentemperatur: Die maximale Temperatur, die die Platine beim Reflow erreicht. Bei bleifreiem SAC305 liegt die Spitzentemperatur typischerweise zwischen 240 °C und 250 °C. Die Spitzentemperatur muss hoch genug sein, um eine vollständige Benetzung zu gewährleisten, aber niedrig genug, um eine Beschädigung temperaturempfindlicher Komponenten zu vermeiden.
- Zeit über Liquidus (TAL): Die Zeit, die das Lot geschmolzen ist. Eine längere TAL verbessert die Benetzung, erhöht jedoch das Risiko des Wachstums intermetallischer Verbindungen (IMC), die die Lötverbindung mit der Zeit schwächen können.
Bei Mixed-Technology-Platinen mit großen Grundflächen kann die thermische Masse der Platine zu Temperaturunterschieden auf der Oberfläche führen. Bei einem großen BGA auf der einen und einem kleinen Kondensator auf der anderen Seite kann es beim Reflow zu einem Temperaturunterschied von 20 °C kommen. Dies kann dazu führen, dass das kleine Bauteil vor dem großen BGA auflöst, was zu Tombstoning oder Lotkugelbildung führt.
Best Practices für die thermische Profilierung
- Verwenden Sie einen Thermoprofiler mit Thermoelementen, die an mehreren Stellen an der Platine angebracht sind, einschließlich der heißesten und kältesten Stellen.
- Profilieren Sie die Platine mit der tatsächlichen Komponentenbestückung, nicht mit einer unbestückten Platine. Die thermische Masse der Komponenten beeinflusst das Profil.
- Führen Sie ein Profil für jedes Platinendesign und jeden Reflow-Ofen aus. Gehen Sie nicht davon aus, dass ein Profil von einem früheren Board funktionieren wird.
> Rule of thumb: If the board has a temperature differential greater than 15°C across the surface during reflow, you need to adjust the profile or consider a different assembly process, such as vapor phase reflow, which provides more uniform heating.
Inspektionsstrategie: X-Ray, AOI und Erstmusterprüfung
Inspektion ist keine Qualitätsprüfung; Es handelt sich um ein Werkzeug zur Prozesssteuerung. Für Luft- und Raumfahrt- und Industrieplatinen muss die Inspektionsstrategie während der Designprüfung definiert werden, nicht erst nach dem Versagen der ersten Artikel. Die Kosten für die Inspektion einer Platine nach der Montage sind deutlich höher als die Kosten für die Integration der Inspektion in den Prozess.
Automatisierte optische Inspektion (AOI)
AOI verwendet Kameras, um die Platine auf sichtbare Mängel wie fehlende Komponenten, falsche Polarität, Lötbrücken und unzureichende Lötstellen zu untersuchen. AOI ist wirksam für Komponenten mit sichtbaren Lötstellen, wie z. B. QFPs und Chipkomponenten.
Allerdings weist AOI Einschränkungen auf:
- Lötverbindungen unter BGAs, QFNs oder anderen Area-Array-Paketen können nicht überprüft werden.
- Bei Platinen mit reflektierenden Oberflächen oder komplexer Geometrie kann es zu Fehlalarmen kommen.
- Es erfordert ein gut gestaltetes Programm mit der richtigen Beleuchtung und dem richtigen Sichtfeld.
X-Ray Inspektion
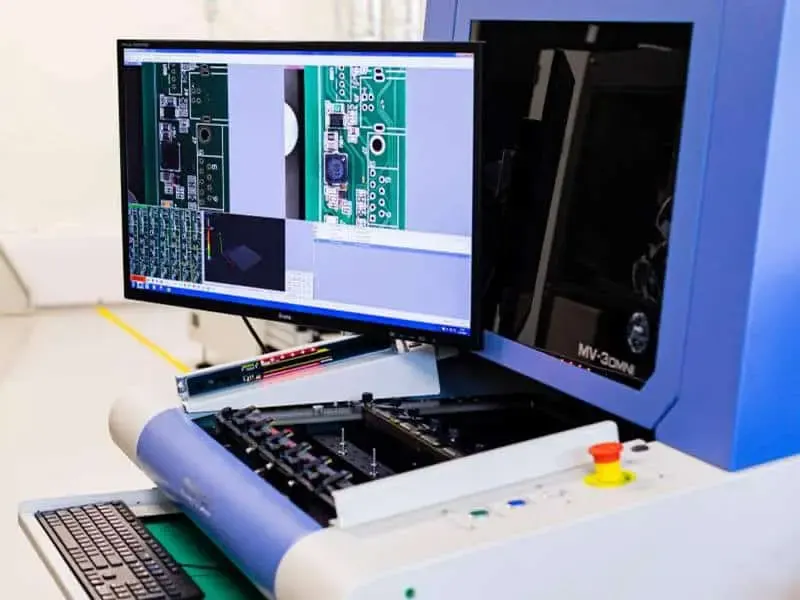
Eine Röntgenprüfung ist für Platinen mit BGAs, QFNs und anderen verdeckten Lötstellen obligatorisch. Röntgen kann Folgendes erkennen:
- Hohlräume in Lötstellen, die bei Temperaturwechsel zu Rissen führen können.
- Lotkugeln oder Lotbrücken zwischen benachbarten Verbindungen.
- Unzureichende Lotmenge oder fehlendes Lot.
- Komponentenfehlausrichtung oder -neigung.
Bei Leiterplatten aus der Luft- und Raumfahrt sowie der Industrie reichen 2D-Röntgenaufnahmen oft für die grundlegende Inspektion aus, 3D-Röntgenaufnahmen (Computertomographie oder CT) liefern jedoch detailliertere Informationen über die innere Struktur der Lötstelle. CT ist teurer und langsamer und wird daher typischerweise für die Erstmusterprüfung oder für Platinen mit bekannten Zuverlässigkeitsproblemen verwendet.
Erstmusterprüfung (FAI)
FAI ist eine umfassende Inspektion der ersten bestückten Platine, um sicherzustellen, dass sie alle Design- und Qualitätsanforderungen erfüllt. Die FAI sollte Folgendes umfassen:
- Dimensionsmessungen der Platine und der Komponenten.
- Lötstelleninspektion mittels AOI und Röntgen.
- Elektrische Tests, einschließlich Durchgangs- und Isolationstests.
- Überprüfung, ob das Board mit den Dateien Gerber und BOM übereinstimmt.
Der FAI sollte vom EMS-Partner durchgeführt und vom Kunden überprüft werden. Eventuelle Unstimmigkeiten sollten vor Produktionsbeginn dokumentiert und korrigiert werden.
RFQ Anforderungen und Zusammenarbeit mit dem EMS Partner
Der RFQ ist das primäre Kommunikationsinstrument zwischen Ihnen und dem EMS-Partner. Je mehr Informationen Sie bereitstellen, desto besser kann der EMS-Partner das Montagerisiko von SMT einschätzen und eine besondere Handhabung planen. Ein vager RFQ führt zu vagen Zitaten und unerwarteten Überraschungen.
Was im RFQ enthalten sein soll
- Vollständiger BOM: Enthält Herstellerteilenummern, Mengen, Referenzbezeichnungen und alle alternativen Quellen. Verwenden Sie nicht „oder gleichwertig“, ohne anzugeben, wer das Äquivalent ist.
- Gerber-Dateien und Schwerpunktdaten: Diese werden für das Schablonendesign, die Pick-and-Place-Programmierung und die AOI-Programmierung benötigt.
- Platinenaufbau: Berücksichtigen Sie die Anzahl der Schichten, das Kupfergewicht, das dielektrische Material und die Dicke der fertigen Platine. Diese Informationen werden für die Reflow-Profilierung und das Wärmemanagement benötigt.
- Standards und Spezifikationen: Geben Sie an, ob das Board IPC-A-610 Klasse 3, J-STD-001 oder andere luft- und raumfahrtspezifische Standards wie AS9102 erfüllen muss.
- Besondere Anforderungen: Dazu gehören Anforderungen an Schutzbeschichtung, Reinigung, Röntgenprüfung oder 100 % elektrische Prüfung.
- Menge und Vorlaufzeit: Der EMS-Partner muss das erwartete Volumen kennen, um die Komponentenbeschaffung und Montagekapazität planen zu können.
So bewerten Sie die Antwort des Partners EMS
Wenn Sie ein Angebot erhalten, überprüfen Sie es auf Folgendes:
- Komponentenverfügbarkeit: Hat der EMS-Partner bestätigt, dass alle Komponenten verfügbar sind? Gibt es Artikel mit langer Vorlaufzeit oder veraltete Komponenten?
- Prozesshinweise: Hat der EMS-Partner potenzielle Montageprobleme identifiziert, wie z. B. MSL-Probleme oder Inkompatibilitäten mit Reflow-Profilen?
- Inspektionsplan: Hat der EMS-Partner die Inspektionsmethoden und Abdeckungsgrade angegeben?
- Dokumentation: Hat sich der EMS-Partner zur Bereitstellung der erforderlichen Dokumentation verpflichtet, z. B. Konformitätsbescheinigungen, Testberichte und Röntgenbilder?
Ein guter EMS-Partner stellt Fragen und weist auf Risiken hin, bevor Sie die Bestellung aufgeben. Wenn der EMS-Partner Ihren RFQ ohne Fragen akzeptiert, ist das ein Warnsignal.
Häufige Fehler und wann der Hersteller einbezogen werden sollte
Ingenieure machen oft die gleichen Fehler, wenn sie das Montagerisiko SMT bewerten. Das frühzeitige Erkennen dieser Fehler kann Zeit und Geld sparen.
Fehler 1: MSL-Bewertungen ignorieren
MSL-Bewertungen sind keine Vorschläge. Ein BGA mit MSL 5a, der länger als 24 Stunden Feuchtigkeit ausgesetzt war, muss vor dem Reflow-Löten eingebrannt werden. Wenn der EMS-Partner keinen Trockenbackofen hat oder die Bodenlebensdauer nicht erfasst, besteht die Gefahr von „Popcorn“-Defekten.
Wann ist der Hersteller einzubeziehen?: Bitten Sie den EMS-Partner während der Entwurfsprüfung, zu bestätigen, dass alle MSD-Komponenten innerhalb ihrer Haltbarkeitsgrenzen gehandhabt werden können. Wenn nicht, müssen Sie möglicherweise eine andere Komponente oder einen anderen EMS-Partner angeben.
Fehler 2: Angenommen, ein Standard-Reflow-Profil funktioniert
Ein Standard-Reflow-Profil ist ein Ausgangspunkt, keine Garantie. Das Profil muss für Ihr spezifisches Board validiert werden. Wenn Sie eine dicke Platine mit großen Kupferflächen haben, muss das Profil möglicherweise angepasst werden, um eine Überhitzung der kleinen Komponenten zu vermeiden.
Wann ist der Hersteller einzubeziehen?: Bitten Sie den EMS-Partner vor der Herstellung der Platine, ein thermisches Profil auf einer Testplatine mit demselben Aufbau und derselben Komponentenbestückung durchzuführen.
Fehler 3: Keine Planung für X-Ray Inspektion
Wenn Ihr Board über BGAs oder QFNs verfügt, ist die Röntgenprüfung nicht optional. Nur so kann die Integrität der Lötstelle überprüft werden. Wenn Sie im RFQ keine Röntgenprüfung angeben, schließt der EMS-Partner diese möglicherweise nicht in das Angebot ein und Sie werden die Lücke entdecken, nachdem die ersten Artikel fehlgeschlagen sind.
Wann ist der Hersteller einzubeziehen?: Stellen Sie bei der Entwurfsprüfung sicher, dass der EMS-Partner über Röntgenfähigkeiten verfügt und dass der Inspektionsplan die Abdeckung aller verdeckten Lötstellen umfasst.
Fehler 4: Reinigungsanforderungen vergessen
No-Clean-Flussmittelrückstände können für kommerzielle Leiterplatten akzeptabel sein, aber in Umgebungen mit starken Vibrationen oder hoher Luftfeuchtigkeit können sie zu elektrochemischer Migration oder einem Versagen der Beschichtungshaftung führen. Wenn Ihre Platine eine Schutzbeschichtung erfordert, müssen die Flussmittelrückstände vor der Beschichtung entfernt werden.
Wann ist der Hersteller einzubeziehen?: Geben Sie in der RFQ-Phase die Reinigungsanforderungen an und bitten Sie den EMS-Partner, zu bestätigen, dass er über die entsprechende Reinigungsausrüstung und -chemie verfügt.
Verwandte Risikofaktoren aus angrenzenden Trends
Die oben diskutierten Risikofaktoren sind nicht isoliert. Sie interagieren mit umfassenderen Trends in der Fertigung und Montage. Beispielsweise wirkt sich die Entwicklung hin zu Fan-out-Panel-Level-Packaging (FOPLP) und fortschrittlicher thermischer Verarbeitung auf die Verwaltung von Lotpasten- und Reflow-Profilen aus. Weitere Informationen finden Sie unter So bewerten Sie das Montagerisiko von SMT durch FOPLP- und Wärmeverarbeitungstrends.
In ähnlicher Weise haben Entscheidungen zum Platinendesign, wie etwa die Abmessungen der Anschlussflächen und thermische Entlastungen, direkten Einfluss auf das SMT Montagerisiko. Die Interaktion zwischen Layout und Bestückung wird in So bewerten Sie das SMT-Bestückungsrisiko aus Platinendesign und Platinenlayout behandelt.
Regulierungstrends, wie z. B. die Einhaltung von REACH, wirken sich auch auf die Auswahl von Komponenten und Lotlegierungen aus. Diese Compliance-Probleme werden in So bewerten Sie das SMT Assembly Risk from CEO and REACH Trends besprochen.
Schließlich sind das Ertragsmanagement und die Rolle der Geschäftsführung in der Qualitätskultur bei der Bewertung eines EMS-Partners relevant. Der Zusammenhang zwischen Management-Engagement und Montageertrag wird in How to Evaluate SMT Assembly Risk from CEO and Yield Trends untersucht.
Und bevor mit der Montage begonnen wird, wirken sich die PCB Herstellungs- und Beschaffungsentscheidungen auf die Ebenheit, Oberflächenbeschaffenheit und Lötbarkeit der Platine aus. Diese Faktoren werden in So bewerten Sie das SMT-Montagerisiko anhand von PCB-Herstellungs- und Beschaffungstrends behandelt.
FAQ
Q: Why do aerospace and industrial automation trends change SMT assembly risk?
A: These sectors push for higher reliability, longer product life, and stricter traceability. That means SMT assembly must control solder joint quality, component moisture sensitivity, and process repeatability more tightly than typical commercial PCBA, where a field failure may be acceptable.
Q: Where do engineers make mistakes when evaluating SMT assembly risk for high-reliability boards?
A: Common mistakes include ignoring moisture sensitivity levels (MSL) for BGAs, assuming a standard reflow profile works for mixed-technology boards, and not planning for X-ray inspection of hidden solder joints. Engineers also often forget to specify cleaning requirements for no-clean flux residues in high-vibration environments.
Q: How can I verify SMT assembly risk before sending a PCBA to manufacturing?
A: Review the BOM for component package types, MSL ratings, and lead times. Check the board design for land patterns per IPC-7351 and ensure stencil apertures match the smallest pitch. Ask the EMS partner for their reflow profile and inspection plan, including AOI and X-ray coverage.
Q: What information belongs in the RFQ to help an EMS partner evaluate SMT assembly risk?
A: Include the full BOM with manufacturer part numbers, quantities, and any alternate sources. Provide Gerber files, centroid data, and a stackup. Specify if the board must meet aerospace or industrial standards, and state any special requirements like conformal coating, cleaning, or 100% X-ray inspection.
Q: When should I involve the EMS partner in the design process?
A: Involve the EMS partner during the design review, before the PCB is fabricated. This allows the partner to identify potential assembly issues, such as land pattern mismatches, MSL concerns, or reflow profile incompatibilities, and suggest changes that reduce risk and cost.
> Engineering handoff note: How to Evaluate SMT Assembly Risk from PCB Design and KiCad Trends before the release package is frozen.