
Direkte Antwort
Das SMT-Montagerisiko hängt davon ab, wie gut Ihr PCB-Design mit den tatsächlichen Fähigkeiten des Montageprozesses übereinstimmt, und aktuelle Leiterplattentrends bringen die Designs näher an die Prozessgrenzen. Sie bewerten dieses Risiko, indem Sie Anschlussflächenmuster, Komponentenabstände, Platinenstapelung und thermisches Verhalten anhand von Schablonendruck-, Pick-and-Place-, Reflow- und Inspektionsbeschränkungen überprüfen, bevor Sie Dateien für die Produktion freigeben. Eine frühe DFM-Überprüfung anhand der IPC-7351- und J-STD-001-Anforderungen erfasst die meisten Fehler, die sonst als Tombstoning, Lötbrücken oder schlechte Benetzung auftauchen würden.
Warum PCB Design das Montagerisiko von SMT direkt steuert
Das physische Layout Ihrer Platine bestimmt, ob eine Bestückungsmaschine Komponenten zuverlässig positionieren kann, ob die Lötpaste sauber aufgetragen wird und ob das Reflow-Löten akzeptable Verbindungen erzeugt. Im CAD getroffene Entwurfsentscheidungen wirken sich direkt auf die Fertigungsausbeute aus.
Landmustergeometrie und Pastenablagerung
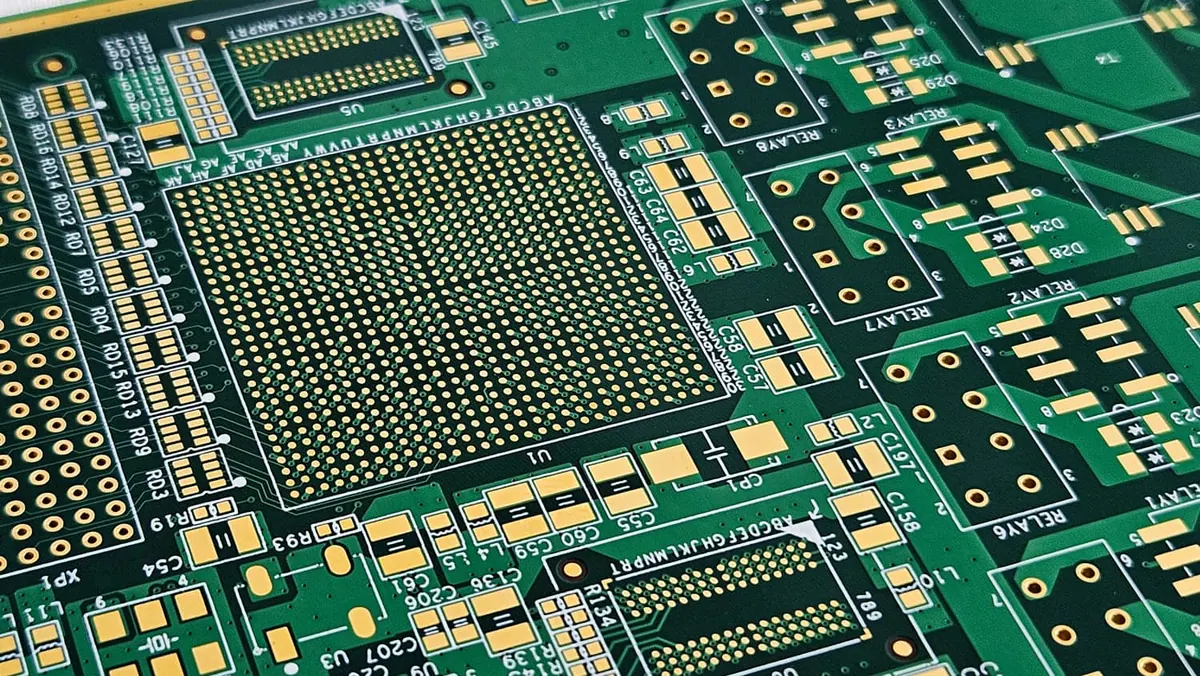
Die Abmessungen des Landmusters bestimmen, wie viel Lotpaste eine Komponente erhält. Wenn die Pads im Verhältnis zum Bauteilanschluss überdimensioniert sind, besteht die Gefahr von Tombstoning auf kleinen Chipbauteilen, da die Oberflächenspannungskräfte beim Reflow asymmetrisch werden. Wenn die Pads zu klein sind, kommt es zu unzureichender Benetzung und schwachen mechanischen Verbindungen.
Das Schablonenöffnungsdesign funktioniert zusammen mit Landmustern. Eine 0,1-mm-Schablonendicke mit einem Apertur-zu-Pad-Verhältnis von 1:1 verhält sich anders als eine 0,125-mm-Schablone mit für das Flächenverhältnis optimierten Aperturen. Bei Fine-Pitch-QFPs und BGAs muss das Flächenverhältnis zwischen der Aperturöffnung und dem Pad für eine zuverlässige Pastenabgabe über 0,66 bleiben. Unterhalb dieses Schwellenwerts verbleibt die Paste in der Öffnung, wodurch Lotkugeln und ein unzureichendes Lotvolumen entstehen.
Komponentenabstand und Platzierungsgenauigkeit
Pick-and-Place-Maschinen haben eine Platzierungsgenauigkeit, die typischerweise zwischen ±0,03 mm und ±0,05 mm für die Hochgeschwindigkeitsplatzierung liegt. Der Komponentenabstand muss den Düsenabstand, den Zugang zum Bildverarbeitungssystem und das Reflow-Verhalten berücksichtigen. Komponenten, die näher als 0,5 mm voneinander entfernt sind, blockieren häufig die Überprüfung der Position des Bildverarbeitungssystems und erhöhen die Wahrscheinlichkeit einer Lötbrückenbildung beim Reflow.
Bei Chipkomponenten wie 0402- und 0201-Gehäusen wird der Abstand noch wichtiger. Diese kleinen Teile reagieren empfindlich auf Schwankungen des Pastenvolumens und benachbarte Komponenten können die Bildung der Lötverbindung beeinträchtigen, wenn sie zu eng platziert werden. Eine praktische Regel besteht darin, einen Abstand von mindestens 0,3 mm zwischen kleinen passiven Komponenten und 0,5 mm zwischen ICs und benachbarten Teilen einzuhalten.
Lötmaske und Kupferbalance
Lötstopplackdämme zwischen den Fine-Pitch-Pads verhindern die Bildung von Lötbrücken. Für QFP-Pads mit einem Abstand von 0,4 mm oder feiner benötigen Sie einen Lötstopplack-Damm mit einer Breite von mindestens 0,1 mm, um das Lot auf dem Pad zu halten. Wenn der Maskenstreifen zu schmal ist, bricht der Damm während der Herstellung und das Lot fließt beim Reflow über die Pads.
Auch das allgemeine Kupfergleichgewicht ist wichtig. Große Kupferflächen, die mit kleinen Bauteilpads verbunden sind, fungieren beim Reflow als Kühlkörper. Ohne geeignete thermische Entlastungsspeichen erwärmt sich das Pad langsam, das Lot erreicht möglicherweise nicht die volle Reflow-Temperatur und es kommt zu kalten Verbindungen oder unvollständiger Benetzung. Die thermische Entlastung mit vier Speichen in 90-Grad-Abständen ist Standard für Durchgangsloch-Pads, die mit Ebenen verbunden sind; Berücksichtigen Sie bei SMT-Pads die Pad-zu-Ebene-Verbindung sorgfältig.
Wie aktuelle Leiterplattentrends das Montagerisiko erhöhen
Moderne Designtrends sind nicht neutral – sie verändern aktiv das Risikoprofil Ihrer Baugruppe. Wenn Sie diese Trends verstehen, können Sie vorhersehen, wo Fehler auftreten werden.
Miniaturisierung und Komponentengrößenreduzierung
Die Umstellung von 0603 auf 0402 und 0201 passive Komponenten verringert die Platinenfläche, erhöht jedoch die Montageempfindlichkeit. Kleinere Komponenten haben kleinere Anschlussbereiche, was weniger Spielraum für eine Fehlausrichtung der Lotpaste bedeutet. Eine 0201-Komponente hat eine Anschlussfläche von etwa 0,25 mm × 0,125 mm; Eine Pastenfehlausrichtung von 0,05 mm macht einen erheblichen Prozentsatz des Pads aus.
Kleinere Komponenten erfordern auch feinere Schablonenmerkmale. Ein 0201-Pad benötigt möglicherweise eine Schablonenöffnung von 0,3 mm × 0,3 mm mit einer lasergeschnittenen, elektropolierten Schablone für eine saubere Pastenabgabe. Chemisch geätzte Standardschablonen erzeugen möglicherweise nicht die erforderliche Glätte der Öffnungswand, was zu Pastenverstopfungen und ungleichmäßigen Ablagerungen führt.
HDI und Fine-Pitch BGA Annahme
High-Density-Interconnect-Boards (HDI) nutzen Mikrovias, feine Leitungen und engere Abstände, um mehr Signale auf weniger Fläche zu leiten. In BGA-Pads platzierte Mikrovias verringern die Überlastung der Leitungen, verursachen jedoch das Risiko einer Lötdochtwirkung. Beim Reflow kann Lot in die Mikrovia fließen und eine unzureichende Lotkugelverbindung hinterlassen. Wenn Sie ein Microvia in einem BGA-Pad platzieren, müssen Sie das Via-in-Pad mit Kupfer oder einer nichtleitenden Füllung füllen und anschließend vor dem Zusammenbau planarisieren.
Fine-Pitch-BGAs mit 0,4 mm oder 0,5 mm Pitch erfordern eine präzise Steuerung des Lotpastenvolumens. Die Schablonenöffnung für einen Abstand von 0,4 mm BGA hat typischerweise einen Durchmesser von 0,25 mm, und Schwankungen des Pastenvolumens über ±10 % können Unterbrechungen oder Kurzschlüsse verursachen. Eine Röntgenprüfung wird obligatorisch, da Sie die Lötstellen unter dem Gehäuse nicht visuell überprüfen können.
Mixed-Technology Boards
Platinen, die Durchgangsloch- und SMT-Komponenten kombinieren, erhöhen die Prozesskomplexität. Durchkontaktierte Komponenten erfordern möglicherweise Wellenlöten oder selektives Löten nach dem Reflow, wodurch die Platine einer zweiten thermischen Abweichung ausgesetzt wird. Komponenten, die für einen Reflow-Zyklus ausgelegt sind, überstehen möglicherweise zwei nicht. Sie müssen den Feuchtigkeitsempfindlichkeitsgrad (MSL) aller Komponenten anhand der Gesamtzahl der thermischen Zyklen überprüfen, die die Platine durchläuft.
Weitere Informationen dazu, wie sich fortschrittliche Verpackungstrends auf das Montagerisiko auswirken, finden Sie unter So bewerten Sie das SMT-Montagerisiko durch FOPLP- und thermische Verarbeitungstrends.
Praktische DFM Evaluierungsschritte vor dem Erstellen
Sie können das Montagerisiko von SMT systematisch bewerten, bevor Sie Dateien an Ihren EMS-Partner senden. Befolgen Sie diese Schritte, um Probleme frühzeitig zu erkennen.
Schritt 1: Überprüfen Sie die Landmuster anhand von IPC-7351
IPC-7351 stellt Anschlussflächenabmessungen für Standardkomponenten bereit. Verwenden Sie die Nennmuster oder Muster der „Dichtestufe B“ als Ausgangspunkt und passen Sie sie dann an Ihren spezifischen Montageprozess an. Vergleichen Sie jeden einzelnen Komponenten-Footprint in Ihrem Design mit dem Standard.
Achten Sie besonders auf Folgendes:
- Pad-Breite und -Länge relativ zum Komponentenabschluss
- Zehen-, Fersen- und seitliche Filetzugaben
- Pad-zu-Pad-Abstand für Fine-Pitch-Komponenten
- Ob das Muster mit den tatsächlichen Komponentenpaketabmessungen aus dem Herstellerdatenblatt übereinstimmt
Schritt 2: Überprüfen Sie den Komponentenabstand für die Platzierung und Inspektion
Erstellen Sie eine Abstandsprüfmatrix für Ihr Board. Listen Sie jedes Komponentenpaar auf, das näher als 1,0 mm ist, und stellen Sie sicher, dass die Bestückungsmaschine auf beide Teile zugreifen kann. Stellen Sie sicher, dass AOI-Systeme alle Lötstellen sehen können – Komponenten, die unter HF-Abschirmungen oder in der Nähe von hohen Anschlüssen platziert sind, können der Inspektion verborgen bleiben.
| Component Type | Minimum Spacing | Inspection Method |
|---|---|---|
| 0201/0402 passives | 0.3 mm | AOI |
| QFP (0.5 mm pitch) | 0.5 mm | AOI |
| BGA (0.4 mm pitch) | 0.5 mm from other parts | X-ray |
| Through-hole connectors | 1.0 mm from SMT parts | Visual/AOI |
Schritt 3: Überprüfen Sie den Plattenaufbau und die Oberflächenbeschaffenheit
Ihr Aufbau beeinflusst das thermische Verhalten beim Reflow. Eine 1,6-mm-Platine mit 1-Unzen-Kupferplatten verteilt die Wärme anders als eine 0,8-mm-Platine mit 0,5-Unzen-Kupfer. Dünnere Platinen erwärmen sich schneller und kühlen schneller ab, was bei unausgeglichener Kupferverteilung zu Verformungen führen kann.
Auch die Auswahl der Oberflächenbeschaffenheit ist wichtig. HASL ist für Standardkomponenten geeignet, erzeugt jedoch unebene Pad-Oberflächen, die für Fine-Pitch-Teile problematisch sind. ENIG bietet eine flache Oberfläche, ideal für BGAs und QFPs, kostet aber mehr. OSP ist kostengünstig, hat jedoch eine kürzere Haltbarkeit und erfordert eine sorgfältige Handhabung. Passen Sie das Finish an Ihren Komponentenmix und das erwartete Produktionsvolumen an.
Weitere Informationen zu Layout-spezifischen Risikofaktoren finden Sie unter How to Evaluate SMT Assembly Risk from Board Design and Board Layout.
Häufige PCB Konstruktionsfehler, die das Montagerisiko erhöhen
Ingenieure wiederholen mehrere Konstruktionsfehler, die die Fehlerquote direkt erhöhen. Das Erkennen dieser Muster hilft Ihnen, sie bei Ihrer nächsten Überarbeitung zu vermeiden.
Asymmetrische Polsterdesigns
Wenn ein Pad einer Zwei-Pad-Komponente eine größere Kupferfläche hat oder mit einer großen Ebene verbunden ist, wird das Lot asymmetrisch benetzt. Dies führt zu Tombstoning bei Chip-Widerständen und Kondensatoren. Die Lösung besteht darin, die Kupfermasse auf beiden Pads auszugleichen oder eine thermische Entlastung auf dem mit der Ebene verbundenen Pad zu verwenden.
Fehlende Lötstopplackdämme
Fine-Pitch-Komponenten benötigen eine Lötmaske zwischen den Pads, um Brückenbildung zu verhindern. Wenn Sie Leiterbahnen zwischen QFP-Pads verlegen oder Durchkontaktierungen zwischen BGA-Pads ohne Maskenabdeckung platzieren, kann das Lötmittel benachbarte Pins kurzschließen. Stellen Sie immer sicher, dass Lötstopplacksplitter die Mindestleistung Ihres Herstellers erfüllen, typischerweise 0,075 mm bis 0,1 mm.
Komponentenhöhe und Sperrzonen werden ignoriert
Hohe Komponenten, die in der Nähe von Teilen mit niedrigem Profil platziert werden, können die niedrigen Teile während des Reflow-Lötens abschatten, was zu einer ungleichmäßigen Erwärmung führt. Zu nahe an den Platinenkanten platzierte Komponenten können den Trennvorgang oder die bei der Montage verwendeten Kantenhaltevorrichtungen beeinträchtigen. Befolgen Sie den vom EMS-Partner empfohlenen Kantenabstand, normalerweise 5 mm bis 10 mm, abhängig vom Schienensystem.
Falsche BOM Daten
Ein BOM mit fehlenden Herstellerteilenummern, falschen Paketbeschreibungen oder nicht spezifizierten Komponententoleranzen zwingt Ihren EMS-Partner dazu, Annahmen zu treffen. Falsche Annahmen führen dazu, dass falsche Teile platziert werden. Dies ist der teuerste Fehler, der behoben werden muss, da er Nacharbeiten oder die Verschrottung der gesamten Platine erfordert.
Hinweise dazu, wie sich die Auswahl von Design-Tools auf das Risiko auswirkt, finden Sie unter So bewerten Sie das SMT-Baugruppenrisiko anhand von PCB-Design- und KiCad-Trends.
Feuchtigkeitsempfindlichkeit und thermische Anforderungen
Komponenten nehmen Feuchtigkeit aus der Umgebungsluft auf. Beim Reflow wird absorbierte Feuchtigkeit durch schnelles Erhitzen in Dampf umgewandelt, was zu interner Delaminierung, Schäden am Bonddraht oder Rissen im Gehäuse führen kann. Dieser Fehlermodus wird als Popcorn-Effekt bezeichnet.
MSL-Klassifizierung und -Handhabung
J-STD-020 klassifiziert Komponenten nach Feuchtigkeitsempfindlichkeitsstufe von MSL 1 (nicht feuchtigkeitsempfindlich) bis MSL 6 (müssen vor der Verwendung gebacken werden). MSL 3-Komponenten, die bei vielen ICs üblich sind, müssen innerhalb von 168 Stunden nach dem Öffnen des Feuchtigkeitsschutzbeutels verwendet werden. Wenn die Standzeit überschritten wird, müssen die Komponenten vor dem Zusammenbau für eine bestimmte Zeit bei 125 °C gebrannt werden.
Überprüfen Sie die MSL-Bewertung für jeden IC in Ihrem BOM. Wenn Sie Komponenten mit MSL 4 oder höher haben, planen Sie den Montageplan so, dass die Platinen innerhalb des Bodenlebensdauerfensters gebaut werden. Wenn Ihre Platine in mehreren Chargen zusammengebaut wird, stimmen Sie sich mit Ihrem EMS-Partner ab, um sicherzustellen, dass die Komponenten zwischen den Chargen keiner Feuchtigkeit ausgesetzt werden.
Reflow-Profilkompatibilität
Ihre Platine enthält möglicherweise Komponenten mit unterschiedlichen Reflow-Anforderungen. Ein bleifreies Profil erreicht typischerweise eine Spitzentemperatur von 245 °C bis 260 °C, einige Komponenten sind jedoch für niedrigere Spitzentemperaturen ausgelegt. Überprüfen Sie die maximale Reflow-Temperatur für jede Komponente in Ihrem BOM. Wenn eine Komponente eine niedrigere Bewertung hat, benötigen Sie ein individuelles Profil, das die restriktivsten Komponenten erfüllt.
Stellen Sie bei Mixed-Technology-Platinen mit mehreren Reflow-Durchgängen sicher, dass die Komponenten die kumulative thermische Belastung überstehen. Einige Steckverbinder und Elektrolytkondensatoren haben eine begrenzte thermische Beständigkeit und können sich nach zwei Reflow-Zyklen verschlechtern.
Für einen umfassenderen Überblick darüber, wie sich Fertigungsbeschränkungen auf das Risiko auswirken, lesen Sie How to Evaluate SMT Assembly Risk from PCB Design and PCB Manufacturing Trends.
What to Include in Your RFQ to Reduce Risk
Die Informationen, die Sie bei der Angebotserstellung angeben, wirken sich direkt darauf aus, wie gut Ihr EMS-Partner das Montagerisiko einschätzen und mindern kann. Eine unvollständige Dokumentation verlagert die Last der Entdeckung auf den Assembler, was häufig zu Verzögerungen oder unerwarteten Problemen führt.
Erforderliches Dokumentationspaket
Ihr RFQ sollte Folgendes enthalten:
- Vollständige Gerber-Dateien (einschließlich Lötstoppmaske und Siebdruckschichten)
- Fertigungszeichnung mit Aufbau, Impedanzanforderungen und Spezifikation der Oberflächenbeschaffenheit
- BOM mit Herstellerteilenummern, Mengen und Referenzbezeichnungen
- Schwerpunktdatei (Pick-and-Place-Daten) mit X-, Y-Koordinaten und Drehung für jede Komponente
- Alle speziellen Prozessanforderungen wie Selektivlöten, Schutzbeschichtung oder Röntgenprüfung
Design-Hinweise, die Ihrem EMS-Partner helfen
Fügen Sie Designhinweise zu absichtlichen Abweichungen von der Standardpraxis hinzu. Wenn Sie nicht standardmäßige Landmuster verwendet haben, notieren Sie die Quelle der Footprint-Daten. Wenn Sie Komponenten haben, die eine besondere Handhabung erfordern, wie z. B. MSL 5-Teile oder feuchtigkeitsempfindliche optische Komponenten, kennzeichnen Sie diese in den BOM-Hinweisen.
Geben Sie außerdem das voraussichtliche Produktionsvolumen an. Die Produktion großer Stückzahlen rechtfertigt höhere Investitionen in die Optimierung des Schablonendesigns und die automatisierte Inspektion. Bei Prototypenläufen in geringer Stückzahl werden möglicherweise Standardschablonen verwendet und mehr auf manuelle Inspektion und Erstmusterprüfung angewiesen.
Layoutspezifische RFQ-Überlegungen finden Sie unter So bewerten Sie das SMT-Montagerisiko aus PCB-Design und PCB-Layouttrends.
Einbeziehung Ihres EMS-Partners während der Entwurfsprüfung
Die effektivste Risikominderung erreicht man, wenn Ihr EMS Partner den Entwurf überprüft, bevor Sie ihn fertigstellen. Eine frühzeitige Einbindung ermöglicht es dem Monteur, Probleme zu erkennen, während das Design noch leicht zu ändern ist.
Was Sie gemeinsam überprüfen sollten
Vereinbaren Sie ein Design-Review-Meeting mit Ihrem EMS-Partner, um Folgendes zu besprechen:
- Schablonendesign und Öffnungsgröße für kritische Komponenten
- Reflow-Profilanforderungen basierend auf Ihrem Komponentenmix
- Testbarkeit – ob die Platine über Testpunkte verfügt, die für ICT- oder Flying-Probe-Tests zugänglich sind
- Panelisierungsstrategie für effiziente Montage und Nutzentrennung
Erstmusterprüfung
Fordern Sie vor der vollständigen Produktion eine Erstmusterprüfung an. Der Monteur baut eine kleine Menge Platinen und überprüft die Qualität der Lötverbindungen mithilfe von AOI, Röntgen für BGA- und QFN-Pakete und manueller Inspektion. Der Erstartikelbericht sollte Fotos von kritischen Lötstellen, Ergebnisse der Pasteninspektion und etwaige Abweichungen von der erwarteten Qualität enthalten.
> Practical note: Review the first-article report carefully. If the assembler reports marginal wetting on a specific component, ask for the reflow profile data and stencil aperture dimensions for that part. A small adjustment to the stencil or profile often resolves the issue before it becomes a yield problem in full production.
Fazit
Die Bewertung des SMT-Montagerisikos anhand von PCB-Design- und Leiterplattentrends erfordert eine systematische Überprüfung der Anschlussflächenmuster, der Komponentenabstände, der Stapelung, des thermischen Verhaltens und der Feuchtigkeitsempfindlichkeit im Vergleich zu den tatsächlichen Fähigkeiten des Montageprozesses. Die Trends zur Miniaturisierung, HDI und Mixed-Technology-Boards erhöhen die Sensibilität des Montageprozesses gegenüber Designentscheidungen. Durch die frühzeitige Durchführung von DFM-Prüfungen, die Bereitstellung einer vollständigen Dokumentation und die Einbeziehung Ihres EMS-Partners in die Entwurfsprüfung können Sie Fehler reduzieren, die Ausbeute beim ersten Durchgang verbessern und kostspielige Nacharbeiten vermeiden. Omini arbeitet mit Ingenieuren und technischen Einkäufern zusammen, um Designs vor der Produktion zu überprüfen und sicherzustellen, dass Ihre Platine für eine zuverlässige SMT Montage optimiert ist.
FAQ
Warum wirkt sich das Design von PCB auf das Montagerisiko von SMT aus?
PCB Design bestimmt, wie einfach Komponenten platziert, gelötet und geprüft werden können. Schlechte Anschlussflächenmuster, enge Abstände oder asymmetrische Pad-Designs können zu Tombstoning, Lötbrücken oder unzureichender Benetzung führen, was zu Montagefehlern und Nacharbeiten führt.
Was sind häufige PCB Konstruktionsfehler, die das Montagerisiko SMT erhöhen?
Zu den häufigsten Fehlern gehören falsche Anschlussflächenmustergrößen, unzureichende Abstände zwischen Komponenten, fehlende Lötmaskendämme zwischen Fine-Pitch-Pads und ein schlechtes thermisches Entlastungsdesign für große Kupferflächen. Diese können zu Lötfehlern, Dochtwirkung des Lots oder hitzebedingten Problemen beim Reflow führen.
Wie kann ich das Montagerisiko für SMT überprüfen, bevor ich mein PCB erstelle?
Führen Sie eine Entwurfsprüfung zur Herstellbarkeit (DFM) mit Ihren PCB-Entwurfsdateien und BOM durch. Überprüfen Sie die Anschlussflächenmuster anhand von IPC-7351, überprüfen Sie die Komponentenabstände für Pick-and-Place und Reflow und stellen Sie sicher, dass Ihr Platinenaufbau und die Oberflächenbeschaffenheit mit Ihrem Montageprozess kompatibel sind.
Welche Informationen sollte ich in einen RFQ aufnehmen, um das Montagerisiko für SMT zu verringern?
Stellen Sie vollständige Gerber-Dateien, BOM mit Herstellerteilenummern und -mengen, eine Schwerpunktdatei (Pick-and-Place) und alle speziellen Prozessanforderungen bereit. Geben Sie außerdem das erwartete Produktionsvolumen und alle Test- oder Inspektionsanforderungen an, z. B. AOI oder Röntgen.
Wie wirkt sich die Feuchtigkeitsempfindlichkeit auf die Montageplanung aus?
Komponenten mit MSL 3 oder höher müssen innerhalb einer bestimmten Bodenlebensdauer nach dem Öffnen ihres Feuchtigkeitssperrbeutels zusammengebaut werden. Wenn die Standzeit überschritten wird, müssen die Komponenten vor dem Zusammenbau gebrannt werden. Überprüfen Sie die MSL-Bewertungen für alle ICs und koordinieren Sie den Montagezeitpunkt mit Ihrem EMS-Partner, um Verzögerungen zu vermeiden.
Wann sollte ich meinen EMS-Partner in den Designprozess einbeziehen?
Beziehen Sie Ihren EMS-Partner in die Entwurfsprüfung ein, bevor die Dateien für die Produktion finalisiert werden. Eine frühzeitige Zusammenarbeit bei Schablonendesign, Reflow-Profilen und Testbarkeit hilft dabei, Probleme zu erkennen, während das Design noch leicht geändert werden kann, wodurch das Risiko von Fehlern und Produktionsverzögerungen verringert wird.