
Respuesta directa
Las tendencias de automatización aeroespacial e industrial aumentan el riesgo de ensamblaje de SMT al exigir un control de proceso más estricto, una trazabilidad más estricta y una mayor confiabilidad que el PCBA comercial. Para evaluar ese riesgo, debe evaluar la sensibilidad a la humedad de los componentes, la compatibilidad del perfil de reflujo, el diseño de la plantilla para paquetes de paso fino y la cobertura de inspección antes de que comience la fabricación. La evaluación comienza con el BOM y el diseño del tablero, no después de que fallan los primeros artículos.
Por qué la automatización industrial y aeroespacial eleva el listón para el ensamblaje de SMT
Las placas de automatización industrial y aeroespacial operan en entornos donde una sola falla en una junta de soldadura puede dejar en tierra un vuelo o detener una línea de producción. Estos sectores presionan por ciclos de vida de productos más largos, a menudo de 10 a 20 años, y requieren una trazabilidad completa desde el lote de componentes hasta la placa ensamblada. Esa demanda aleja el perfil de riesgo para el ensamblaje de SMT de lo que es aceptable en la electrónica de consumo.
En PCBA comercial, una tasa de falla de campo de unos pocos cientos de partes por millón puede ser tolerable. En el sector aeroespacial, la tasa de fallas aceptable es órdenes de magnitud menor. La automatización industrial, aunque es un poco más indulgente, aún requiere un rendimiento repetible en amplios rangos de temperatura, vibración y humedad. Esto significa que el socio EMS debe controlar variables que una tienda comercial estándar puede tratar como opcionales.
Las variables clave que cambian incluyen:
- Manejo de componentes: Los dispositivos sensibles a la humedad (MSD) como BGA y los QFP de paso fino requieren una gestión estricta de la vida útil del piso y el horneado según J-STD-033.
- Ventanas de proceso: Los perfiles de reflujo para ensamblajes sin plomo o de tecnología mixta deben validarse para la combinación de componentes y apilamiento de placas específicos.
- Profundidad de inspección: La inspección visual y AOI básicos son insuficientes para uniones de soldadura ocultas bajo BGAs o QFNs; La radiografía se vuelve obligatoria.
- Requisitos de limpieza: Los residuos de fundente que no se limpian y que son aceptables en placas de consumo pueden causar migración electroquímica o fallas en la adhesión del recubrimiento en aplicaciones de alta confiabilidad.
La tendencia hacia la miniaturización y la interconexión de mayor densidad (HDI) en los diseños aeroespaciales e industriales agrava aún más estos riesgos. Los paquetes más pequeños, el paso más fino y los dieléctricos más delgados significan que los márgenes del proceso se reducen. Una apertura de plantilla que funcione para un QFP con un paso de 0,5 mm puede causar bolas de soldadura o una humectación insuficiente en un BGA de paso de 0,4 mm.
Selección de componentes y riesgo BOM en ensamblaje SMT de alta confiabilidad
El BOM es el documento más importante para evaluar el riesgo de ensamblaje de SMT. Antes de enviar un PCBA a fabricación, revise cada artículo de línea para determinar el tipo de paquete, el nivel de sensibilidad a la humedad (MSL) y el tiempo de entrega. Un BOM que parece limpio en el papel puede ocultar un riesgo de ensamblaje significativo.
Verificación del tipo de paquete y del patrón terrestre
Comience verificando que cada patrón de terreno siga IPC-7351. Este estándar define la huella recomendada para los componentes SMT, incluidas las dimensiones del filete de soldadura y los espacios libres para la punta, el talón y los lados. Las desviaciones de IPC-7351 pueden funcionar en la creación de prototipos de bajo volumen, pero se convierten en un problema de confiabilidad en ensamblajes de alta confiabilidad donde la fatiga por ciclos térmicos es una preocupación.
Preste especial atención a:
- BGAs y QFNs: estos paquetes tienen uniones de soldadura ocultas o parcialmente ocultas que no se pueden inspeccionar visualmente. La coplanaridad de los cables del paquete o de las bolas de soldadura es fundamental. Si el paquete se deforma a la temperatura de reflujo, se producirán uniones abiertas o puentes de soldadura.
- Componentes de paso fino (0,4 mm o menos): el diseño de la apertura de la plantilla y la liberación de la pasta se convierten en los factores de riesgo dominantes. Es posible que una plantilla estándar cortada con láser con una relación de área del 100 % no transfiera suficiente pasta de soldadura para un paquete de paso de 0,3 mm.
- Tableros de tecnología mixta: la combinación de componentes de orificio pasante y SMT en el mismo tablero requiere un perfil de reflujo que satisfaga ambos. Las uniones de soldadura de orificio pasante pueden necesitar un paso de soldadura por ola o selectivo por separado, lo que agrega tensión térmica a las uniones SMT cercanas.
Nivel de sensibilidad a la humedad (MSL) y manejo
J-STD-020 clasifica los componentes por MSL, lo que indica cuánto tiempo puede estar expuesto un componente a la humedad ambiental antes del reflujo. Un BGA con MSL 3 tiene una vida útil de 168 horas, mientras que MSL 5a tiene solo 24 horas. Si el socio EMS no realiza un seguimiento de la vida útil del piso, el componente puede absorber humedad y provocar grietas internas en el paquete durante el reflujo, un defecto conocido como efecto "palomita de maíz".
Para tableros aeroespaciales e industriales, usted debe:
- Verifique que todos los componentes de MSD estén horneados antes del ensamblaje si se ha excedido su vida útil.
- Asegúrese de que el socio EMS tenga un horno de horneado en seco y bolsas de barrera contra la humedad con desecante y tarjetas indicadoras de humedad.
- Confirme que el piso de ensamblaje tenga un ambiente controlado con monitoreo de humedad.
Una nota práctica: las clasificaciones de MSL se asignan en función de la temperatura máxima de reflujo del componente. Si utiliza un perfil de reflujo sin plomo con una temperatura máxima de 245 °C o superior, es posible que algunos componentes clasificados para temperaturas más bajas no sean adecuados. Siempre compare la clasificación MSL con el perfil de reflujo real.
Artículos de larga duración y obsolescencia
Los BOM aeroespaciales e industriales a menudo incluyen componentes con plazos de entrega de 20 a 52 semanas. Si un componente queda obsoleto o se interrumpe durante el ciclo de vida del producto, es posible que deba calificar una fuente alternativa. Este es un riesgo que debe señalarse durante la revisión del diseño, no después de que la placa esté en producción.
Trabaje con el socio EMS para:
- Identifique con anticipación los artículos con plazos de entrega prolongados y realice pedidos antes de que se fabrique PCB.
- Calificar componentes alternativos con especificaciones eléctricas y térmicas equivalentes.
- Mantener una lista de proveedores aprobados (AVL) que incluya el componente original y cualquier sustituto aprobado.
> Practical caution: Do not assume that a component with the same part number from a different manufacturer is a drop-in replacement. Thermal performance, package dimensions, and MSL can vary. Always review the alternate component's datasheet against the original.
Diseño de plantilla y liberación de soldadura en pasta para paso fino y riesgo BGA
El diseño de la plantilla es el control más directo que se tiene sobre la calidad de la deposición de la pasta de soldadura. Para tableros aeroespaciales e industriales, la plantilla debe diseñarse para el componente de paso más pequeño del tablero, no para el promedio. Aquí es donde se originan muchos problemas de riesgo de ensamblaje de SMT.
Diseño de apertura y relación de área
La relación del área de la apertura de una plantilla es la relación entre el área de la apertura y el área de sus paredes laterales. Para una apertura cuadrada, esto se calcula como:
Relación de área = (Área de apertura) / (Perímetro de apertura × Grosor de la plantilla)
Para una buena liberación de la pasta, la proporción del área debe ser superior a 0,66. Por debajo de este umbral, la soldadura en pasta tiende a adherirse a las paredes laterales de la plantilla, lo que resulta en un volumen de soldadura insuficiente en la almohadilla. Para un BGA de paso de 0,4 mm con una almohadilla de 0,25 mm, una plantilla de 0,1 mm proporciona una relación de área de aproximadamente 0,66. Si la plantilla es más gruesa, la proporción del área disminuye y la liberación de pasta se degrada.
Para componentes de paso fino, considere:
- Plantillas electropulidas o nanorrevestidas: reducen la energía superficial de las paredes de la plantilla, mejorando la liberación de la pasta.
- Plantillas escalonadas: una plantilla escalonada tiene una sección más delgada para componentes de paso fino y una sección más gruesa para piezas SMT más grandes o con orificios pasantes. Esto le permite depositar más soldadura en pasta donde sea necesario sin comprometer la deposición de paso fino.
- Forma de apertura: para BGAs, las aperturas circulares proporcionan una mejor liberación que las aperturas cuadradas con esquinas afiladas. Para los QFP, un rectángulo redondeado o forma de "plato de home" mejora la transferencia de pasta.
Selección de soldadura en pasta
La soldadura en pasta debe coincidir con el perfil de reflujo y el acabado superficial del PCB. Para placas aeroespaciales e industriales, el SAC305 sin plomo (Sn96.5Ag3Cu0.5) es común, pero algunas aplicaciones aún requieren soldadura con plomo (Sn63Pb37) por razones de confiabilidad. La soldadura con plomo tiene un punto de fusión más bajo, lo que reduce el estrés térmico en los componentes y mejora la humectación.
Si la placa tiene una combinación de componentes con y sin plomo, tiene un problema. Generalmente no se recomienda mezclar aleaciones de soldadura en la misma placa porque los perfiles de reflujo son incompatibles. Se debe consultar al socio EMS con anticipación para determinar si la placa se puede ensamblar con una sola aleación de soldadura.
Inspección de pasta y control de procesos
La inspección de soldadura en pasta (SPI) es un paso crítico para las placas de alta confiabilidad. SPI mide el volumen, la altura y el área de la pasta depositada antes de colocar los componentes. Esto detecta pasta insuficiente, exceso de pasta y desalineación antes del reflujo.
Para placas aeroespaciales e industriales, la SPI debe realizarse en el 100 % de las placas, no en forma de muestra. Los datos de SPI deben rastrearse mediante control estadístico de procesos (SPC) para identificar tendencias antes de que resulten en defectos.
Perfilado de reflujo y gestión térmica en placas de tecnología mixta
El perfil de reflujo es la receta térmica que experimenta la placa durante la soldadura. Para placas de alta confiabilidad, el perfil debe validarse para la pila de placas, la mezcla de componentes y la pasta de soldadura específicas. Un perfil que funciona para un tablero de 1,6 mm de espesor con 4 capas puede causar deformaciones o deformaciones en un tablero de 3,2 mm de espesor con 12 capas.
Parámetros clave del perfil de reflujo
- Zona de remojo: el período en el que el tablero se mantiene a una temperatura entre 150 °C y 200 °C para activar el flujo e igualar las temperaturas en todo el tablero. El tiempo de remojo debe ser lo suficientemente largo para permitir que los solventes volátiles se evaporen, pero lo suficientemente corto para evitar la degradación de la soldadura en pasta.
- Temperatura máxima: La temperatura máxima que alcanza la placa durante el reflujo. Para SAC305 sin plomo, la temperatura máxima suele estar entre 240°C y 250°C. La temperatura máxima debe ser lo suficientemente alta para garantizar una humectación completa, pero lo suficientemente baja para evitar dañar los componentes sensibles a la temperatura.
- Tiempo por encima del liquidus (TAL): El tiempo que la soldadura se funde. Un TAL más largo mejora la humectación pero aumenta el riesgo de crecimiento de compuestos intermetálicos (IMC), que puede debilitar la unión soldada con el tiempo.
Para placas de tecnología mixta con grandes planos de tierra, la masa térmica de la placa puede provocar diferencias de temperatura en toda la superficie. Un BGA grande en un lado y un condensador pequeño en el otro pueden experimentar una diferencia de temperatura de 20 °C durante el reflujo. Esto puede hacer que el componente pequeño refluya antes que el BGA grande, lo que provocará desintegración o formación de bolas de soldadura.
Mejores prácticas de creación de perfiles térmicos
- Utilice un perfilador térmico con termopares conectados al tablero en múltiples ubicaciones, incluidos los puntos más calientes y más fríos.
- Perfile la placa con la población real de componentes, no una placa desnuda. La masa térmica de los componentes afecta al perfil.
- Ejecute un perfil para cada diseño de placa y cada horno de reflujo. No asuma que un perfil de un foro anterior funcionará.
> Rule of thumb: If the board has a temperature differential greater than 15°C across the surface during reflow, you need to adjust the profile or consider a different assembly process, such as vapor phase reflow, which provides more uniform heating.
Estrategia de inspección: X-Ray, AOI e inspección del primer artículo
La inspección no es un control de calidad; es una herramienta de control de procesos. Para las juntas industriales y aeroespaciales, la estrategia de inspección debe definirse durante la revisión del diseño, no después de que fallen los primeros artículos. El costo de inspeccionar una placa después del ensamblaje es significativamente mayor que el costo de diseñar la inspección en el proceso.
Inspección óptica automatizada (AOI)
AOI utiliza cámaras para inspeccionar la placa en busca de defectos visibles, como componentes faltantes, polaridad incorrecta, puentes de soldadura y filetes de soldadura insuficientes. AOI es eficaz para componentes con uniones de soldadura visibles, como QFP y componentes de chip.
Sin embargo, AOI tiene limitaciones:
- No puede inspeccionar uniones de soldadura bajo BGAs, QFNs u otros paquetes de matriz de área.
- Puede producir falsos positivos en tableros con superficies reflectantes o geometría compleja.
- Requiere un programa bien diseñado con la iluminación y el campo de visión correctos.
X-Ray Inspección
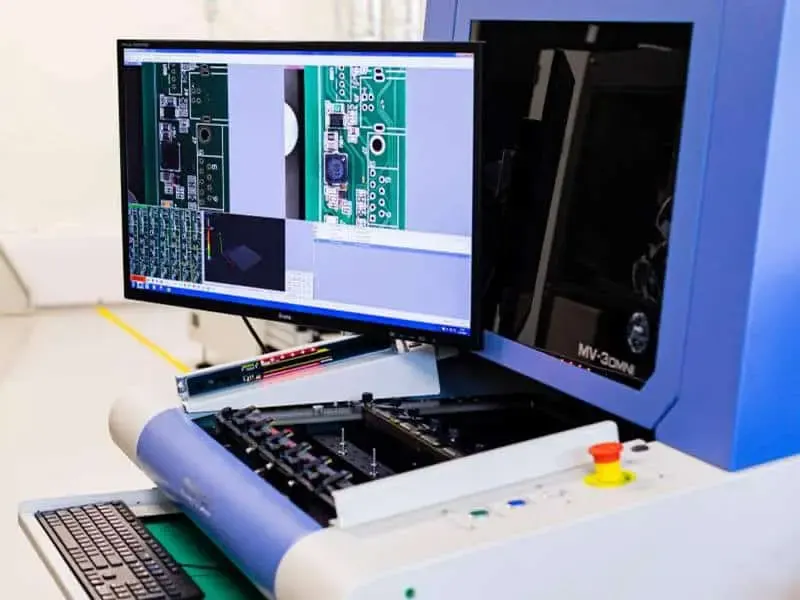
La inspección por rayos X es obligatoria para placas con BGAs, QFNs y otras uniones de soldadura ocultas. Los rayos X pueden detectar:
- Huecos en las uniones de soldadura, que pueden causar grietas bajo el ciclo térmico.
- Bolas de soldadura o puentes de soldadura entre uniones adyacentes.
- Volumen de soldadura insuficiente o falta soldadura.
- Desalineación o inclinación del componente.
Para placas aeroespaciales e industriales, los rayos X 2D suelen ser suficientes para una inspección básica, pero los rayos X 3D (tomografía computarizada o TC) proporcionan información más detallada sobre la estructura interna de la junta de soldadura. La CT es más costosa y más lenta, por lo que generalmente se usa para la inspección del primer artículo o para placas con problemas de confiabilidad conocidos.
Inspección del primer artículo (FAI)
FAI es una inspección exhaustiva del primer tablero ensamblado para verificar que cumple con todos los requisitos de diseño y calidad. La FAI debería incluir:
- Medidas dimensionales del tablero y componentes.
- Inspección de juntas de soldadura utilizando AOI y rayos X.
- Pruebas eléctricas, incluidas pruebas de continuidad y aislamiento.
- Verificación de que el tablero coincide con los archivos Gerber y BOM.
La FAI debe ser realizada por el socio EMS y revisada por el cliente. Cualquier discrepancia debe documentarse y corregirse antes de que comience la producción.
RFQ Requisitos y trabajo con el socio EMS
RFQ es la principal herramienta de comunicación entre usted y el socio EMS. Cuanta más información proporcione, mejor podrá el socio EMS evaluar el riesgo de ensamblaje de SMT y planificar el manejo especial. Un RFQ vago conduce a citas vagas y sorpresas inesperadas.
Qué incluir en RFQ
- Completo BOM: incluya números de pieza del fabricante, cantidades, designadores de referencia y cualquier fuente alternativa. No utilice "o equivalente" sin especificar quién es el equivalente.
- Gerber archivos y datos de centroide: son necesarios para el diseño de plantillas, la programación de escoger y colocar y la programación AOI.
- Apilamiento de placas: incluya el número de capas, el peso del cobre, el material dieléctrico y el espesor de la placa terminada. Esta información es necesaria para el perfilado de reflujo y la gestión térmica.
- Estándares y especificaciones: Indique si la placa debe cumplir con IPC-A-610 Clase 3, J-STD-001 o cualquier estándar aeroespacial específico como AS9102.
- Requisitos especiales: incluya requisitos de recubrimiento conforme, limpieza, inspección por rayos X o pruebas 100 % eléctricas.
- Cantidad y plazo de entrega: el socio EMS necesita conocer el volumen esperado para planificar la adquisición de componentes y la capacidad de ensamblaje.
Cómo evaluar la respuesta del socio EMS
Cuando reciba una cotización, revísela para ver lo siguiente:
- Disponibilidad de componentes: ¿El socio EMS ha confirmado que todos los componentes están disponibles? ¿Hay artículos de larga duración o componentes obsoletos?
- Notas del proceso: ¿El socio EMS ha identificado posibles problemas de ensamblaje, como problemas de MSL o incompatibilidades del perfil de reflujo?
- Plan de inspección: ¿El socio EMS ha especificado los métodos de inspección y los niveles de cobertura?
- Documentación: ¿Se ha comprometido el socio EMS a proporcionar la documentación requerida, como certificados de conformidad, informes de pruebas e imágenes de rayos X?
Un buen socio EMS hará preguntas y señalará los riesgos antes de realizar el pedido. Si el socio EMS acepta su RFQ sin hacer preguntas, eso es una señal de alerta.
Errores comunes y cuándo involucrar al fabricante
Los ingenieros suelen cometer los mismos errores al evaluar el riesgo de ensamblaje de SMT. Reconocer estos errores a tiempo puede ahorrar tiempo y dinero.
Error 1: Ignorar las clasificaciones MSL
Las calificaciones de MSL no son sugerencias. Un BGA con MSL 5a que haya estado expuesto a la humedad durante más de 24 horas debe hornearse antes del reflujo. Si el socio EMS no tiene un horno de horneado en seco o no controla la vida útil del piso, corre el riesgo de sufrir defectos tipo "palomitas de maíz".
Cuándo involucrar al fabricante: durante la revisión del diseño, solicite al socio EMS que confirme que todos los componentes MSD se pueden manipular dentro de los límites de vida útil del piso. De lo contrario, es posible que deba especificar un componente diferente o un socio EMS diferente.
Error 2: Suponer que funciona un perfil de reflujo estándar
Un perfil de reflujo estándar es un punto de partida, no una garantía. El perfil debe estar validado para su tablero específico. Si tiene un tablero grueso con grandes planos de cobre, es posible que sea necesario ajustar el perfil para evitar el sobrecalentamiento de los componentes pequeños.
Cuándo involucrar al fabricante: antes de fabricar la placa, solicite al socio EMS que ejecute un perfil térmico en una placa de prueba con la misma pila y población de componentes.
Error 3: No planificar la inspección X-Ray
Si su placa tiene BGAs o QFNs, la inspección por rayos X no es opcional. Es la única manera de verificar la integridad de la unión soldada. Si no especifica la inspección por rayos X en RFQ, es posible que el socio EMS no la incluya en la cotización y descubrirá la brecha después de que fallen los primeros artículos.
Cuándo involucrar al fabricante: Durante la revisión del diseño, confirme que el socio EMS tenga capacidad de rayos X y que el plan de inspección incluya la cobertura de todas las uniones de soldadura ocultas.
Error 4: Olvidar los requisitos de limpieza
Los residuos de fundente que no se limpian pueden ser aceptables para tableros comerciales, pero en ambientes de alta vibración o alta humedad, pueden causar migración electroquímica o falla en la adhesión del recubrimiento. Si su placa requiere un revestimiento conformado, los residuos de fundente deben limpiarse antes de revestirlos.
Cuándo involucrar al fabricante: durante la etapa RFQ, especifique los requisitos de limpieza y solicite al socio EMS que confirme que tiene el equipo de limpieza y los productos químicos adecuados.
Factores de riesgo relacionados de tendencias adyacentes
Los factores de riesgo discutidos anteriormente no están aislados. Interactúan con tendencias más amplias en PCB fabricación y montaje. Por ejemplo, el avance hacia el empaquetado a nivel de panel en abanico (FOPLP) y el procesamiento térmico avanzado afecta la forma en que se gestionan los perfiles de soldadura en pasta y de reflujo. Puede explorar esto más a fondo en Cómo evaluar SMT riesgo de ensamblaje a partir de FOPLP y tendencias de procesamiento térmico.
De manera similar, las decisiones de diseño de la placa, como las dimensiones del patrón de terreno y los relieves térmicos, influyen directamente en el riesgo de ensamblaje de SMT. La interacción entre el diseño y el ensamblaje se trata en Cómo evaluar SMT el riesgo de ensamblaje a partir del diseño y el diseño de la placa.
Las tendencias regulatorias, como el cumplimiento de REACH, también afectan la selección de componentes y las elecciones de aleaciones de soldadura. Estos problemas de cumplimiento se analizan en Cómo evaluar SMT el riesgo de ensamblaje del director ejecutivo y las tendencias REACH.
Finalmente, la gestión del rendimiento y el papel del liderazgo ejecutivo en la cultura de calidad son relevantes al evaluar un socio EMS. La conexión entre el compromiso de la administración y el rendimiento del ensamblaje se explora en Cómo evaluar SMT el riesgo de ensamblaje del CEO y las tendencias de rendimiento.
Y antes de que comience el ensamblaje, las PCB decisiones de fabricación y abastecimiento afectan la planitud, el acabado de la superficie y la soldabilidad de la placa. Estos factores se tratan en Cómo evaluar SMT riesgo de ensamblaje a partir de PCB tendencias de fabricación y abastecimiento.
Preguntas frecuentes
Q: Why do aerospace and industrial automation trends change SMT assembly risk?
A: These sectors push for higher reliability, longer product life, and stricter traceability. That means SMT assembly must control solder joint quality, component moisture sensitivity, and process repeatability more tightly than typical commercial PCBA, where a field failure may be acceptable.
Q: Where do engineers make mistakes when evaluating SMT assembly risk for high-reliability boards?
A: Common mistakes include ignoring moisture sensitivity levels (MSL) for BGAs, assuming a standard reflow profile works for mixed-technology boards, and not planning for X-ray inspection of hidden solder joints. Engineers also often forget to specify cleaning requirements for no-clean flux residues in high-vibration environments.
Q: How can I verify SMT assembly risk before sending a PCBA to manufacturing?
A: Review the BOM for component package types, MSL ratings, and lead times. Check the board design for land patterns per IPC-7351 and ensure stencil apertures match the smallest pitch. Ask the EMS partner for their reflow profile and inspection plan, including AOI and X-ray coverage.
Q: What information belongs in the RFQ to help an EMS partner evaluate SMT assembly risk?
A: Include the full BOM with manufacturer part numbers, quantities, and any alternate sources. Provide Gerber files, centroid data, and a stackup. Specify if the board must meet aerospace or industrial standards, and state any special requirements like conformal coating, cleaning, or 100% X-ray inspection.
Q: When should I involve the EMS partner in the design process?
A: Involve the EMS partner during the design review, before the PCB is fabricated. This allows the partner to identify potential assembly issues, such as land pattern mismatches, MSL concerns, or reflow profile incompatibilities, and suggest changes that reduce risk and cost.
> Engineering handoff note: How to Evaluate SMT Assembly Risk from PCB Design and KiCad Trends before the release package is frozen.