
Respuesta directa
Evalúe el riesgo de ensamblaje de SMT de MCU y las tendencias industriales comparando las demandas de proceso específicas del paquete con las capacidades de inspección, reflujo y plantilla de su socio PCBA durante la revisión de DFM. Los paquetes de MCU de contracción como QFN de 0,4 mm y BGA de 0,5 mm requieren un control más estricto del volumen de pasta, mientras que el uso final de automatización industrial aumenta las expectativas de confiabilidad para la integridad de las uniones de soldadura. Una evaluación de riesgos estructurada que cubra los datos del paquete, la acumulación de placas y la planificación de la inspección evita costosas retrabajos y fallas en el campo.
Por qué la evolución del paquete MCU cambia la ecuación de riesgo
Las tendencias de los paquetes de MCU no son solo una preocupación de abastecimiento; alteran directamente las restricciones físicas de su proceso de ensamblaje SMT. A medida que las MCU migran de paquetes QFP tradicionales a QFN, QFN de doble fila y BGA de paso fino, el perfil de riesgo del ensamblaje cambia en tres áreas específicas: deposición de pasta de soldadura, precisión de colocación de componentes y control del perfil de reflujo.
La transición de QFP a QFN y BGA
Los paquetes QFP tradicionales con paso de 0,5 mm o 0,65 mm tienen cables expuestos que son relativamente indulgentes durante el reflujo. Los cables proporcionan filetes de soldadura visibles que son fáciles de inspeccionar con AOI. Los paquetes QFN, por el contrario, tienen terminaciones ocultas debajo del cuerpo del componente. Un paso de 0,4 mm QFN requiere aberturas de plantilla que normalmente tienen 0,2 mm de ancho o menos, lo que reduce el volumen de pasta disponible para cada unión. Esto aumenta el riesgo de que se abran, especialmente si el diseño de la plantilla no tiene en cuenta la geometría específica de la almohadilla.
Los paquetes BGA añaden otra capa de complejidad. Un paso de 0,5 mm BGA en una MCU exige un diámetro de bola de soldadura de alrededor de 0,3 mm, y la altura de separación resultante después del reflujo es de solo aproximadamente 0,2 mm. Esta estrecha geometría deja poco margen de error en el volumen de pasta, la precisión de la colocación o la planitud del tablero. Si su PCB tiene un espesor de 1,6 mm con un apilamiento de 4 capas, la discrepancia en el coeficiente de expansión térmica entre la placa y el paquete BGA se convierte en una consideración de confiabilidad que una placa de 2 capas no presentaría.
QFN de doble fila: un caso de riesgo específico
Los paquetes QFN de doble fila son cada vez más comunes en MCU industriales porque ofrecen más E/S en un tamaño compacto. Sin embargo, presentan un desafío específico en el diseño de plantillas. La fila interior de almohadillas suele ser más estrecha que la fila exterior y la liberación de pasta de la plantilla es menos eficiente para las aberturas más pequeñas. Si su ensamblador utiliza un solo grosor de plantilla para ambas filas, corre el riesgo de que no haya suficiente soldadura en la fila interior o que se produzcan puentes de soldadura en la fila exterior.
Un enfoque práctico es solicitar una plantilla escalonada o un diseño de apertura personalizado que tenga en cuenta la relación de área de cada fila de almohadillas. La guía de diseño de plantillas IPC-7525 recomienda una relación de área superior a 0,66 para una liberación confiable de la pasta. Para un QFN de doble fila con un paso de 0,4 mm, las aberturas de la fila interior pueden caer por debajo de este umbral, lo que requiere una plantilla cortada con láser con electropulido para mejorar la liberación.
> Rule of thumb: If your MCU package has a pitch below 0.5 mm, request a stencil design review before committing to tooling. The stencil is the cheapest component in your assembly; rework is the most expensive.
Tendencias de la automatización industrial y su impacto en los requisitos de ensamblaje
Las tendencias de automatización industrial impulsan los diseños PCBA basados en MCU hacia expectativas de confiabilidad más altas que los productos electrónicos de consumo. Estos productos funcionan en entornos con vibración, ciclos de temperatura y posible exposición a contaminantes. El proceso de ensamblaje SMT debe producir uniones soldadas que sobrevivan a estas condiciones, lo que cambia la forma en que se evalúa el riesgo de ensamblaje.
Demandas de vibración y ciclos térmicos
Los controladores de automatización industrial, los variadores de motor y las interfaces de sensores a menudo experimentan vibraciones continuas. Esto genera tensión mecánica en las uniones de soldadura, particularmente para paquetes de MCU más grandes como QFN y BGA. Un paquete QFN con una almohadilla expuesta grande se basa en la unión de soldadura debajo de la almohadilla para la conexión térmica y mecánica. Si el volumen de soldadura en pasta es insuficiente, se pueden formar huecos, lo que reduce el área de unión efectiva y aumenta el riesgo de propagación de grietas bajo vibración.
El ciclo térmico es otra preocupación. Los entornos industriales pueden experimentar cambios de temperatura de -20 °C a 85 °C o más. La discrepancia de CTE entre un paquete QFN de paso de 0,4 mm y una placa FR-4 con 1 oz de cobre puede causar tensión de corte en las uniones de soldadura. Su perfil de reflujo debe garantizar una humectación completa y una formación adecuada de compuestos intermetálicos. Un perfil con una temperatura máxima demasiado baja o un tiempo por encima del líquido demasiado corto producirá uniones débiles que fallarán prematuramente en el campo.
Requisitos de inspección para una mayor confiabilidad
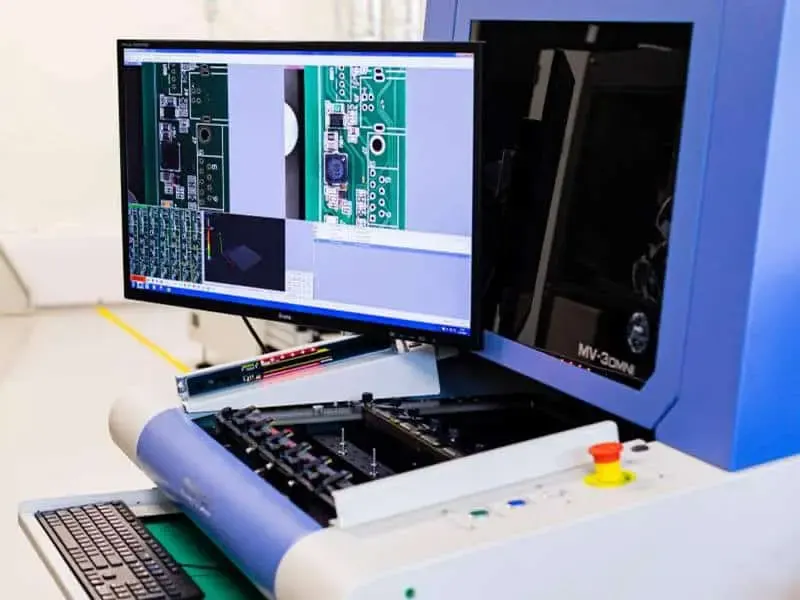
El uso final de la automatización industrial eleva el listón de la inspección. Si bien un producto de consumo puede pasar solo con AOI, una placa MCU industrial a menudo requiere una inspección por rayos X para los paquetes BGA y QFN. Los rayos X son el único método práctico para verificar la integridad de la unión soldada bajo un cuerpo BGA o QFN. Puede detectar huecos, puentes y soldadura insuficiente que AOI no puede ver.
Su evaluación de riesgos debe incluir un plan de inspección claro. Para un QFN con una almohadilla expuesta grande, los rayos X pueden verificar que la almohadilla esté cubierta al menos en un 75% con soldadura, aunque los criterios de aceptación exactos deben seguir sus estándares de calidad internos o el alcance de IPC-A-610 para la aceptabilidad de la placa ensamblada. Para BGA, los rayos X pueden detectar defectos de cabeza dentro de la almohada, que son particularmente problemáticos en ensamblajes sin plomo con ciertos acabados superficiales.
El costo de la inspección por rayos X se justifica cuando la MCU es el elemento de procesamiento principal en un sistema de control industrial. Una falla en el campo de esa placa MCU podría significar un tiempo de inactividad de la producción, que excede con creces el costo incremental de inspección.
Evaluación de riesgos durante la revisión del diseño y la validación BOM
El momento más eficaz para evaluar el riesgo de ensamblaje de SMT es antes de comprometerse con la fabricación de herramientas y plantillas. Una revisión de diseño estructurado debe cubrir los datos del paquete, la acumulación de placas y la interacción entre ambos.
Datos del paquete y verificación del patrón terrestre
Comience verificando las dimensiones del paquete MCU con el patrón terrestre en su diseño PCB. Utilice IPC-7351 como referencia para las dimensiones del patrón de terreno. Un error común es utilizar el patrón de terreno recomendado por el fabricante sin verificar si es compatible con el proceso de apilado y ensamblaje de sus tablas.
Por ejemplo, un BGA de paso de 0,5 mm con una bola de soldadura de 0,3 mm requiere un diámetro de almohadilla de aterrizaje de alrededor de 0,25 mm. Si su proceso de fabricación PCB produce almohadillas con una tolerancia de ±0,05 mm, el tamaño real de la almohadilla puede variar de 0,20 mm a 0,30 mm. Esta variación afecta directamente la forma y confiabilidad de la unión de soldadura. Su revisión de diseño debe tener en cuenta estas tolerancias.
Nivel de sensibilidad a la humedad y manejo
Los paquetes de MCU se clasifican por nivel de sensibilidad a la humedad según J-STD-020. Un QFN o BGA con MSL 3 o superior debe hornearse antes del ensamblaje si ha estado expuesto a la humedad ambiental durante más de la vida útil permitida para el piso. Este es un factor de riesgo que a menudo se pasa por alto durante la validación BOM.
Si su MCU es MSL 3 y su ensamblador no tiene un almacenamiento en seco adecuado, corre el riesgo de "hacer palomitas" durante el reflujo. La humedad atrapada se expande rápidamente, provocando delaminación interna o agrietamiento del paquete. Este defecto no siempre es visible externamente y sólo puede manifestarse como fallas eléctricas intermitentes en el campo.
Su BOM debe incluir la clasificación MSL para cada MCU, y su RFQ debe especificar los procedimientos de manejo requeridos según J-STD-033. Pregunte a su ensamblador sobre su capacidad de almacenamiento en seco y si pueden acomodar piezas MSL 2 o MSL 3 sin tiempos de entrega prolongados.
Precisión del archivo centroide como multiplicador de riesgo
El archivo centroide son los datos que impulsan su máquina de recogida y colocación. Si los datos del centroide son inexactos, la MCU se colocará descentrada, lo que provocará caídas, puentes o aperturas. Este riesgo aumenta con paquetes de brea más finos.
Una fuente común de error es utilizar los datos del centroide del símbolo esquemático en lugar de la huella PCB. Los dos pueden diferir si la huella se ha modificado para alivio térmico o puntos de prueba. Su revisión de diseño debe incluir una verificación cruzada del archivo de centroide con los datos Gerber.
Cuando los cambios de suministro de MCU fuerzan un paquete alternativo o un cambio de huella, el archivo centroide debe regenerarse y volverse a verificar. Esto multiplica el riesgo porque el cambio puede afectar no sólo la colocación sino también las aperturas de la plantilla y el perfil de reflujo. Una validación exhaustiva de BOM debería marcar cualquier alternativa de MCU que tenga diferentes tipos de paquetes.
Marco práctico de evaluación de riesgos para la planificación llave en mano PCBA
Un marco estructurado lo ayuda a evaluar el riesgo de ensamblaje de manera consistente en diferentes opciones de MCU y diseños de placa. La siguiente tabla resume los factores de riesgo clave y los datos necesarios para evaluarlos.
| Risk Factor | Data Required | Assessment Question |
|---|---|---|
| Package pitch | Package datasheet, land pattern | Is the pitch below 0.5 mm, requiring special stencil design? |
| Solder paste volume | Stencil aperture design, area ratio | Does the aperture area ratio exceed 0.66 for all pads? |
| Reflow profile | Package MSL, solder paste datasheet | Does the profile meet the paste manufacturer's recommendations? |
| Inspection capability | X-ray, AOI, first-article plan | Can the assembler inspect hidden joints under QFN/BGA? |
| Board stackup | Layer count, copper weight, thickness | Does the stackup minimize CTE mismatch with the MCU package? |
| BOM alternates | Alternate part numbers, package types | Do alternates have the same package and assembly requirements? |
Inspección del primer artículo como herramienta de mitigación de riesgos
La inspección del primer artículo es la forma más directa de verificar que su proceso de ensamblaje pueda manejar el paquete MCU. El primer artículo debe incluir inspección por rayos X para cualquier paquete BGA o QFN, corte transversal si lo requiere su especificación de confiabilidad y prueba eléctrica.
Su plan del primer artículo debe especificar los criterios de aceptación antes de que comience la construcción. Para un QFN, esto podría incluir un porcentaje máximo de vacíos debajo de la plataforma expuesta. Para BGA, podría incluir un diámetro mínimo de bola de soldadura después del reflujo. Estos criterios deben basarse en los requisitos de su producto, no sólo en la práctica estándar del ensamblador.
Cuándo involucrar a su socio PCBA
Involucre a su socio PCBA desde el principio, idealmente durante la fase de revisión del diseño. Un socio como Omini puede brindarle comentarios sobre el diseño de la plantilla, el perfilado de reflujo y la planificación de la inspección antes de comprometerse con las herramientas. Esto es particularmente importante cuando utiliza un nuevo paquete de MCU o realiza la transición de un QFP a un QFN o BGA.
El costo de una revisión DFM es pequeño en comparación con el costo de retrabajo o fallas de campo. Una revisión DFM debe cubrir el diseño de la almohadilla, las aberturas de la máscara de soldadura, el alivio térmico y la accesibilidad de los puntos de prueba. Para las placas MCU, la accesibilidad al punto de prueba es fundamental porque el paso fino de la MCU dificulta la sonda directa.
Errores comunes y cómo evitarlos
Los ingenieros suelen cometer errores predecibles al evaluar SMT el riesgo de ensamblaje de la MCU y las tendencias industriales. Reconocer estos patrones le ayuda a evitarlos.
Centrándose únicamente en la disponibilidad de los componentes
El error más común es tratar el riesgo de MCU como un problema puramente de la cadena de suministro. Los ingenieros dedican un esfuerzo significativo al tiempo de entrega y al abastecimiento alternativo, pero ignoran las implicaciones de ensamblaje de un cambio de paquete. Una QFN de doble fila alternativa a un original de QFP no es un reemplazo directo desde una perspectiva de ensamblaje. Es necesario cambiar la plantilla, el perfil de reflujo y el plan de inspección.
Suponiendo un perfil de reflujo universal
Otro error es asumir que el mismo perfil de reflujo funciona para todas las MCU. Un QFN de paso de 0,4 mm con una almohadilla expuesta grande puede requerir un tiempo de remojo diferente al de un QFP de paso de 0,8 mm. La hoja de datos del fabricante de pasta de soldadura proporciona un perfil recomendado, pero el perfil real debe ajustarse a la masa específica de la placa y la densidad del componente. Un perfil que funciona para una placa simple de 2 capas puede no funcionar para una placa controladora industrial densa de 8 capas.
Pasando por alto los efectos de apilamiento del tablero
La acumulación de placas afecta el riesgo de ensamblaje de maneras que no siempre son obvias. Una placa más gruesa, como una de 2,0 mm, tiene más masa térmica y requiere más calor durante el reflujo. Esto puede provocar diferencias de temperatura en todos los ámbitos, lo que provoca una mala humectación en algunas juntas. Una placa con pesos de cobre mixtos, como 1 oz en las capas exteriores y 2 oz en las capas interiores, también tiene diferentes características térmicas.
Ignorar las limitaciones de inspección
Finalmente, los ingenieros a veces especifican requisitos de inspección que el ensamblador no puede cumplir. Por ejemplo, si su MCU tiene un paso de 0,4 mm BGA, necesita rayos X con resolución suficiente para detectar defectos en las bolas de soldadura. No todos los sistemas de rayos X pueden soportar esto. Su RFQ debe especificar los requisitos de inspección y pedirle al ensamblador que confirme su capacidad.
Para conocer los factores de riesgo relacionados, revise cómo se aplica Cómo evaluar SMT el riesgo de ensamblaje a partir de FOPLP y las tendencias de procesamiento térmico al embalaje avanzado y considere Cómo evaluar SMT el riesgo de ensamblaje a partir de las tendencias de automatización industrial y aeroespacial para entornos de mayor confiabilidad.
Qué incluir en su RFQ para reducir el riesgo de ensamblaje
Un RFQ bien estructurado reduce el riesgo de ensamblaje al brindarle a su socio PCBA la información que necesita para evaluar la capacidad de fabricación. Deben incluirse los siguientes elementos.
Documentación requerida
Proporcione el BOM completo con números de pieza del fabricante, tipos de paquete y clasificaciones de MSL. Incluya el archivo de centroide en el formato correcto, normalmente CSV o Excel, con columnas para el designador de referencia, posición X, posición Y, rotación y capa. Proporcione los archivos Gerber y los detalles de apilamiento de PCB, incluido el recuento de capas, el peso del cobre y el espesor dieléctrico.
Requisitos de proceso y confiabilidad
Especifique cualquier requisito de confiabilidad, como inspección por rayos X para BGA o QFN, recubrimiento conforme para entornos hostiles o requisitos específicos de perfil de reflujo. Si tiene un perfil de reflujo preferido de su fabricante de soldadura en pasta, compártalo. De lo contrario, pídale al ensamblador que le recomiende uno basado en BOM y la acumulación de placas.
Preguntas para hacerle a su ensamblador
Pregunte sobre su experiencia con el paquete MCU específico que está utilizando. ¿Han ensamblado paquetes QFN de paso de 0,4 mm antes? ¿Cuál es su capacidad de inspección por rayos X? ¿Tienen almacenamiento en seco para componentes sensibles a MSL? ¿Cuál es su proceso de inspección del primer artículo?
Para obtener contexto adicional sobre cómo los cambios de mercado y liderazgo afectan el riesgo de ensamblaje, consulte Cómo evaluar SMT el riesgo de ensamblaje a partir de adquisiciones y tendencias del CEO. Para consideraciones específicas de automoción, revise Cómo evaluar SMT riesgo de ensamblaje a partir de tendencias automotrices y ADAS. Y para conocer factores más amplios de diseño y fabricación, consulte Cómo evaluar SMT riesgo de ensamblaje a partir de PCB diseño y PCB tendencias de fabricación.
Preguntas frecuentes
¿Por qué las tendencias de MCU son importantes para el riesgo de ensamblaje de SMT?
Los paquetes de MCU se están reduciendo y utilizan pasos más finos, como 0,4 mm QFN y 0,5 mm BGA. Estos paquetes exigen aberturas de plantilla más estrechas, un volumen preciso de pasta de soldadura y perfiles de reflujo controlados. Si su socio PCBA carece de experiencia con estos paquetes, corre el riesgo de aperturas, cortocircuitos y fallas de confiabilidad.
¿Dónde cometen errores los ingenieros al evaluar el riesgo de ensamblaje SMT a partir de las tendencias de MCU?
Un error común es centrarse únicamente en la disponibilidad de los componentes e ignorar los requisitos de ensamblaje específicos del paquete. Por ejemplo, un QFN de doble fila puede necesitar un diseño de plantilla específico para evitar puentes de soldadura. Otro error es asumir que el mismo perfil de reflujo funciona para todas las MCU, lo que puede provocar vaciado o una mala humectación.
¿Cómo puedo verificar el riesgo de ensamblaje de SMT antes de construir mi PCBA?
Revise las dimensiones del paquete de MCU, el patrón de terreno según IPC-7351 y el nivel de sensibilidad a la humedad según J-STD-020. Proporcione a su ensamblador los datos BOM, el archivo centroide y Gerber para una revisión de DFM. Pregunte sobre su experiencia con paquetes similares y solicite un plan de inspección del primer artículo.
What information belongs in the RFQ to reduce SMT assembly risk?
Incluya el BOM completo con los números de pieza del fabricante, los tipos de paquete y los niveles de sensibilidad a la humedad. Proporcione el archivo centroide y los detalles de acumulación de PCB. Especifique los requisitos de confiabilidad, como la inspección por rayos X para BGA o QFN, y comparta su perfil de reflujo si tiene uno.
¿Cómo afectan las tendencias de automatización industrial a SMT el riesgo de ensamblaje?
Los productos de automatización industrial a menudo funcionan en entornos hostiles con altas vibraciones y cambios de temperatura. Esto aumenta la necesidad de uniones de soldadura robustas, recubrimientos conformes e inspecciones exhaustivas. Su socio PCBA debe poder manejar estas demandas de confiabilidad, no solo colocar componentes.
¿Cuál es el papel de una revisión DFM en la reducción del riesgo de ensamblaje de MCU?
Una revisión DFM detecta problemas específicos del paquete antes de los compromisos de herramientas y plantillas. Verifica que el patrón del terreno coincida con el paquete, que las aberturas de la plantilla sean apropiadas para el tono y que el plan de inspección cubra las juntas ocultas. Una revisión DFM con un socio fabricante como Omini es una forma económica de evitar retrabajos costosos.