
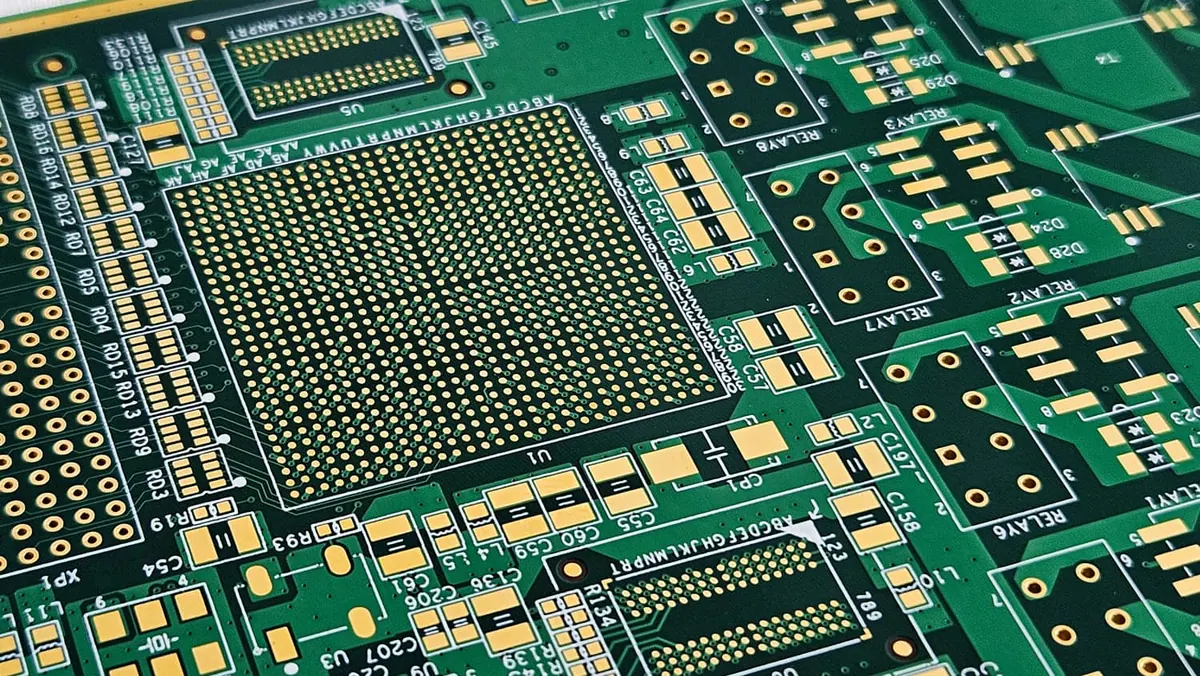
Réponse directe
Le risque d'assemblage SMT est déterminé bien avant que la pâte à souder ne touche une pastille : il est verrouillé dans la fabrication PCB et les choix de fabrication visibles dans vos données Gerber, votre dessin d'empilement et vos spécifications de finition de surface. L'évaluation de la géométrie des pastilles, de l'équilibre en cuivre, du traitement via-in-pad, de la sélection du stratifié et de la compatibilité des finitions lors de l'examen DFM évite les ouvertures, les chutes, les billes de soudure et la déformation. Un examen discipliné de la fabrication constitue l’étape de réduction des risques la plus efficace de l’ensemble du flux de travail PCBA.
Pourquoi les tendances de fabrication PCB contrôlent directement le rendement de SMT
La connexion entre la fabrication PCB et l'assemblage SMT est mécanique et thermique. Chaque variable de fabrication (poids du cuivre, épaisseur du masque de soudure, métallurgie de la finition de surface, structure des vias et Tg du stratifié) modifie le comportement de la pâte à souder lors de l'impression au pochoir, du placement des composants et de la refusion. Les défauts d’assemblage sont rarement aléatoires ; ils sont le résultat prévisible de choix de fabrication qui n’ont jamais été remis en question.
Tenez compte du poids du cuivre. Une couche externe standard de 1 oz (35 µm) est courante, mais si votre conception nécessite 2 oz de cuivre pour les chemins à courant élevé, la hauteur du tampon augmente. Les ouvertures du pochoir doivent compenser le profil plus haut du tampon, sinon le volume de pâte sera insuffisant. De même, un épais barrage de masque de soudure entre des plots à pas fin peut réduire l'ouverture effective du plot, provoquant un mouillage insuffisant. Il s'agit de paramètres de fabrication que les ingénieurs d'assemblage ne peuvent pas fixer sur la ligne : ils doivent être corrigés dans le dossier de conception.
La tendance vers des emballages plus denses aggrave la situation. Les BGA au pas de 0,4 mm, les QFN avec plots exposés et les empilements de micro-vias exigent tous des tolérances de fabrication plus strictes. Si l'entreprise de fabrication livre un panneau avec une variation de taille de tampon en dehors de ± 10 % de la valeur nominale, la conception du pochoir, optimisée pour un rapport de surface d'ouverture spécifique, ne parviendra pas à libérer le volume de pâte correct. Le résultat est des ouvertures intermittentes qui n’apparaissent qu’après un cycle thermique.
Évaluation de l'empilement et de la sélection des stratifiés pour le risque d'assemblage
Compromis entre contrôle d’impédance et déformation
Le stackup ne détermine pas seulement les performances électriques ; il dicte la stabilité mécanique pendant la refusion. Un empilement symétrique avec une répartition équilibrée du cuivre entre les couches empêche la déformation. Lorsque le cuivre est fortement polarisé d'un côté (par exemple, 2 onces sur la couche 1 et 0,5 once sur la couche 4), la carte se courbera pendant la température de refusion maximale de 260°C. Warpage soulève les composants à pas fin de leurs pads, créant des ouvertures que AOI pourrait manquer.
La sélection du stratifié est également importante. L'étalon FR-4 avec une Tg de 130 à 140°C se ramollit considérablement aux températures de refusion. Pour les cartes comportant de grands BGA ou des composants lourds, spécifiez un stratifié à Tg moyenne (150 à 170 °C) ou à Tg élevée (170 à 180 °C) pour réduire l'expansion de l'axe Z et le soulèvement des patins. IPC-4101 définit la portée des spécifications pour les matériaux stratifiés, et votre dessin de fabrication doit faire explicitement référence à la valeur Tg requise.
Interaction entre le poids du cuivre et la géométrie des tampons
Le poids en cuivre modifie la hauteur effective du tampon. Un tampon de 1 oz mesure environ 35 µm de hauteur ; un tampon de 2 oz fait 70 µm. L'ouverture du pochoir doit être ajustée pour fournir le volume de pâte correct par rapport à la hauteur du tampon. Une règle générale consiste à maintenir un rapport de surface (surface d'ouverture de l'ouverture divisée par la surface de la paroi de l'ouverture) supérieur à 0,66 pour une libération fiable de la pâte. Si l'usine de fabrication livre du cuivre plus épais que spécifié, le rapport de surface diminue et la libération de pâte se dégrade.
Étape de révision pratique : lors de votre vérification DFM, comparez le poids du cuivre spécifié dans l'empilement avec les dimensions du tampon dans les données Gerber. Si vous avez des poids de cuivre mélangés sur la même couche (pratique courante pour les sections de puissance), vérifiez que les zones de transition ne créent pas de discontinuités de hauteur de plot sous les composants à pas fin.
Sélection de la finition de surface et fiabilité des joints de soudure
ENIG, ENEPIG et risque de tampon noir
La finition de surface est l'interface métallurgique entre la pastille PCB et le joint de soudure. ENIG (or par immersion au nickel chimique) est populaire pour sa planéité et sa durée de conservation, mais il comporte un risque bien documenté : le tampon noir. Cette condition se produit lorsque la couche d’or par immersion corrode le nickel sous-jacent pendant le dépôt, créant une couche fragile et riche en phosphore qui se fracture sous l’effet d’une contrainte mécanique. Le tampon noir est particulièrement dangereux sur les BGA et QFN où le joint n'est pas visuellement inspectable.
Pour les BGA à pas fin inférieurs à 0,5 mm, envisagez ENEPIG (or à immersion autocatalytique au nickel et au palladium). La couche de palladium agit comme une barrière contre la corrosion du nickel, éliminant ainsi le risque de plaquette noire. Le compromis est un coût plus élevé, mais la réduction des pannes latentes sur le terrain justifie souvent le supplément pour les applications à haute fiabilité.
Compatibilité des finitions avec la pâte à souder
La finition doit également être compatible avec votre alliage de pâte à braser. Le SAC305 (étain-argent-cuivre) fonctionne bien avec la plupart des finitions, mais l'assemblage sans plomb sur HASL (nivellement par soudure à air chaud) peut produire des surfaces de tampon inégales qui compliquent l'impression à pas fin. L'argent par immersion et l'étain par immersion sont des alternatives moins chères, mais ils ont une durée de conservation plus courte et sont plus sensibles à la manipulation de la contamination. Si votre maison d'assemblage stocke des planches pendant plus de six mois, ENIG ou ENEPIG est le choix le plus sûr.
Règle générale : faites correspondre la finition au type d'emballage. Utilisez ENIG ou ENEPIG pour BGAs, QFNs et tout composant avec un pas inférieur à 0,65 mm. Utilisez HASL ou des finitions par immersion uniquement pour les composants SMT traversants et à pas grossier où la planéité de la surface est moins critique.
Conception Via-in-Pad et prévention des mèches de soudure
Via-in-pad est une tendance de fabrication motivée par le routage de dérivation BGA. Placer les vias directement dans les plots BGA réduit la congestion du routage, mais cela crée un risque sérieux lors de l'assemblage : l'effet de mèche de soudure. Pendant la refusion, la soudure fondue s'écoule dans le tube via, loin du joint, laissant un filet de soudure insuffisant. Le résultat est un joint ouvert ou faible qui réussit le test électrique mais échoue sous le cycle thermique.
La solution de fabrication se fait par bouchage ou remplissage. Un via branché est rempli d'époxy non conducteur puis plaqué pour créer une surface plane et soudable. La norme IPC-6012 couvre le champ de qualification pour les performances rigides PCB, y compris via les exigences de remplissage. Votre dessin de fabrication doit spécifier si les vias sont branchés, remplis ou sous tente, et l'examen DFM doit vérifier que le via-in-pad est réellement plat après le placage.
Exemple pratique : Une planche 4 couches au pas de 0,5 mm BGA. Le diamètre du tampon BGA est de 0,3 mm et celui du via-in-pad est de 0,2 mm. Si le via n'est pas bouché, la soudure s'infiltrera à travers le trou de 0,2 mm, réduisant ainsi le volume de soudure efficace au niveau du joint jusqu'à 40 %. L'ouverture du pochoir doit être augmentée pour compenser, mais cela risque de créer un pont de soudure entre les plages adjacentes. L'approche correcte consiste à spécifier via un bouchage avec un capuchon en cuivre, puis à concevoir l'ouverture du pochoir à 0,28 mm avec une épaisseur de pochoir de 0,1 mm.
Conception du pochoir et vérification de la libération du collage
Géométrie d'ouverture par rapport à la géométrie du tampon
Le pochoir est le pont entre les données de fabrication et le résultat de l'assemblage. La taille de l'ouverture, la forme et la finition du mur déterminent la quantité de pâte déposée sur chaque tampon. Les données de fabrication (taille des pastilles, pas et ouverture du masque de soudure) doivent être vérifiées par rapport à la conception du pochoir avant que le pochoir ne soit découpé.
Pour un QFN avec un pas de 0,5 mm et une largeur de pastille de 0,25 mm, l'ouverture du pochoir doit avoir une largeur d'environ 0,22 mm pour éviter les ponts de soudure. L'épaisseur du pochoir est généralement comprise entre 0,1 mm et 0,125 mm pour les composants à pas fin. Si l'entreprise de fabrication livre des pastilles d'une largeur de 0,3 mm en raison d'un mauvais repérage du masque de soudure, l'ouverture du pochoir sera trop petite par rapport à la pastille, ce qui entraînera un volume de pâte insuffisant et s'ouvrira.
Rapport de surface et libération du collage
Le rapport de surface est la mesure critique pour la libération de la pâte. Elle est calculée comme la surface de l'ouverture de l'ouverture divisée par la surface de la paroi de l'ouverture. Pour une ouverture carrée, il s'agit de (L × W) / (2 × (L + W) × T), où T est l'épaisseur du pochoir. Un rapport de surface inférieur à 0,66 signifie que la pâte collera aux parois du pochoir au lieu de se transférer sur le tampon.
Une erreur courante consiste à utiliser une épaisseur de pochoir optimisée pour un type de composant sur l'ensemble de la carte. Si vous disposez à la fois d'un BGA au pas de 0,4 mm et de grands pads d'alimentation, l'épaisseur du pochoir doit être un compromis. Les pochoirs à étapes, dont l'épaisseur varie selon la région, résolvent ce problème, mais ils augmentent les coûts et nécessitent un alignement minutieux. Vérifiez le rapport de surface du composant le plus critique dans votre examen DFM et confirmez que la conception du pochoir prend en compte la géométrie réelle du tampon à partir des données de fabrication.
Définition du masque de soudure et du tampon
Le masque de soudure définit la zone de pastille exposée. Deux approches existent : les tampons non définis par un masque de soudure (NSMD) et les tampons définis par un masque de soudure (SMD). Les coussinets NSMD sont légèrement plus grands que le coussinet en cuivre, avec le masque retiré. Les pastilles CMS ont le masque chevauchant le bord en cuivre. Pour les composants à pas fin, le NSMD est préféré car il offre une plus grande surface soudable et un meilleur contrôle de la forme finale du joint.
Cependant, les pastilles NSMD sont plus sensibles à l'enregistrement du masque de soudure. Si le masque est mal aligné, la zone de tampon exposée change, affectant le volume de pâte et la géométrie du joint. La tolérance de fabrication pour l'enregistrement du masque de soudure est généralement de ±75 µm, mais les cartes haute fiabilité doivent spécifier un contrôle plus strict. Examinez le jeu du masque de soudure dans les données Gerber par rapport à l'ouverture du pochoir pour vous assurer que la plage exposée correspond à l'intention de conception.
Stratégie d'inspection et alignement des données de fabrication
Critères AOI et X-Ray
La stratégie d'inspection doit correspondre au risque de fabrication. AOI (inspection optique automatisée) vérifie les côtés supérieur et inférieur pour détecter les erreurs de placement, les ponts de soudure et les composants manquants. Mais AOI ne peut pas voir sous BGAs ou QFNs. Une inspection aux rayons X est requise pour ces joints cachés, et les critères aux rayons X doivent être définis avant la construction.
Si vos données de fabrication incluent des via-in-pad, les rayons X sont essentiels pour vérifier que les vias sont correctement remplis et que la soudure n'a pas filtré pendant la refusion. Si vous utilisez ENIG, les rayons X peuvent également révéler un tampon noir en montrant une épaisseur de nickel inégale. Spécifiez la couverture des rayons X dans votre RFQ : généralement 100 % pour les BGA et QFN sur les cartes haute fiabilité.
Inspection du premier article
Une inspection du premier article (FAI) est le moyen le plus efficace de détecter les inadéquations entre la fabrication et l'assemblage. Le FAI doit inclure une coupe transversale d'un joint BGA critique pour vérifier l'intégrité du joint de soudure, une mesure de l'épaisseur de la pâte à souder et une inspection visuelle de l'impression au pochoir. Le FAI doit être effectué sur la première carte du panneau de production réel, et non sur un coupon ou une carte de test.
Erreurs courantes et quand impliquer le fabricant
L'erreur la plus courante consiste à traiter le fichier de fabrication comme corrigé. Les ingénieurs découvrent souvent des problèmes de taille de pad ou de via-in-pad seulement après l'échec du premier assemblage. La deuxième erreur la plus courante consiste à ignorer l’équilibre du cuivre et le risque de déformation, en particulier sur les cartes comportant des poids de cuivre mixtes. La troisième consiste à sélectionner une finition de surface sans vérifier sa compatibilité avec la pâte à souder et le type de boîtier.
Impliquez le fabricant dès le début, idéalement lors de l'examen DFM. Partagez les données Gerber, le dessin d'empilement, BOM et la conception du pochoir avec le fournisseur EMS avant le début de la fabrication. Un bon partenaire EMS signalera les conflits entre les données de fabrication et le processus d'assemblage. Par exemple, si votre via-in-pad n'est pas branché, l'atelier d'assemblage doit rejeter le dessin avant de découper le pochoir, et non après la première refusion.
Pour obtenir des conseils connexes sur la façon dont les décisions d'approvisionnement interagissent avec le risque d'assemblage, consultez Comment évaluer le risque d'assemblage de SMT à partir de PCB tendances de fabrication et d'approvisionnement. Si vous travaillez sur des décisions au cours de la phase de conception, consultez Comment évaluer le risque d'assemblage de SMT à partir de la conception de PCB et des tendances de fabrication de PCB. Pour les cartes destinées aux applications énergétiques, Comment évaluer le risque d'assemblage de SMT à partir de PCB tendances de fabrication et d'énergies renouvelables couvre des facteurs de stress environnementaux supplémentaires.
Les facteurs de risque spécifiques à l'approvisionnement sont détaillés dans Comment évaluer le risque d'assemblage de SMT à partir de PCB tendances de fabrication et d'approvisionnement. Enfin, pour des considérations avancées sur l'emballage, Comment évaluer le risque d'assemblage SMT lié aux tendances FOPLP et au traitement thermique explique comment l'emballage en éventail au niveau du panneau modifie les attentes thermiques.
RFQ Contenu pour l'évaluation des risques d'assemblage
Votre RFQ est le contrat qui définit les attentes en matière de fabrication et d'assemblage. Il doit comprendre :
- Complétez les données Gerber avec la taille des pastilles, le masque de soudure et les informations sur le poids du cuivre.
- Un BOM avec les numéros de pièces du fabricant, les types d'emballage et les quantités
- Un dessin d'empilement montrant le nombre de couches, les poids du cuivre, l'épaisseur diélectrique et la Tg du stratifié
- La finition de surface spécifiée et toutes les exigences liées à la finition
- Exigences d'impédance et spécifications de profondeur contrôlée
- Exigences de branchement ou de remplissage via-in-pad
- Profil de refusion attendu et température maximale
- Critères d'inspection, y compris AOI et couverture radiologique
L'inclusion de ces éléments dans RFQ permet au fournisseur EMS de signaler les conflits avant le début de la fabrication. Par exemple, si le BOM spécifie un pas de 0,4 mm BGA et que l'empilement utilise 2 onces de cuivre sur les couches externes, l'atelier d'assemblage peut signaler le problème de hauteur du tampon et recommander un ajustement du pochoir. Omini, en tant que fournisseur EMS à service complet, examine régulièrement ces paramètres pendant la phase RFQ pour détecter les écarts entre la fabrication et l'assemblage avant qu'ils ne se transforment en pertes de rendement.
FAQ
Pourquoi les tendances de fabrication et de fabrication PCB affectent-elles le risque d'assemblage de SMT ?
SMT le risque d'assemblage commence avant qu'un seul composant ne soit placé. Les choix de fabrication dans vos fichiers Gerber (empilement, poids du cuivre, état de surface et masque de soudure) affectent directement la conception du pochoir, la libération de la pâte, le comportement de refusion et l'inspection. L'examen de ces variables lors de l'examen DFM est le moyen le plus rapide de réduire les défauts d'assemblage tels que les désactivations, les ouvertures et les billes de soudure.
Où les ingénieurs commettent-ils les plus grosses erreurs lorsqu'ils évaluent le risque SMT lié aux tendances de fabrication ?
L'erreur la plus courante consiste à traiter le fichier de fabrication PCB comme une entrée fixe. Les ingénieurs ignorent souvent la taille des pastilles et l'équilibre du cuivre jusqu'à la fin de la fabrication, puis découvrent que les ouvertures du pochoir sont trop petites pour libérer la pâte ou que le via-in-pad piège la soudure. Une autre erreur consiste à sélectionner une finition ENIG sans vérifier le risque de tampon noir sur les BGA à pas fin, ou à supposer qu'un empilement FR-4 standard gérera un pas de 0,4 mm QFN sans contrôle d'impédance.
How can I verify SMT assembly risk before the build?
Avant d'envoyer des fichiers à l'assembly, exécutez une vérification DFM sur les données Gerber. Vérifiez la taille et le pas du plot par rapport à la fiche technique du composant, vérifiez l'équilibre du cuivre pour détecter tout risque de déformation, confirmez que la finition de surface est compatible avec votre pâte à souder et examinez la conception du via-in-pad pour le branchement ou le remplissage. Vérifiez également que l'empilement prend en charge vos exigences d'impédance et que le jeu du masque de soudure correspond aux ouvertures de votre pochoir.
Quelles informations doivent être contenues dans RFQ pour évaluer le risque SMT ?
Votre RFQ doit inclure l'ensemble Gerber complet, un BOM avec les numéros de pièces du fabricant et les types de boîtiers, un dessin d'empilement avec le nombre de couches et les poids en cuivre, la finition de surface spécifiée et toute exigence d'impédance ou de profondeur contrôlée. Indiquez également votre profil de refusion attendu et vos critères d'inspection, tels que AOI ou couverture radiologique, afin que le fournisseur EMS puisse signaler les conflits plus tôt.
Pouvez-vous donner un exemple de la façon dont une tendance de fabrication comme le via-in-pad affecte l'assemblage SMT ?
Un exemple pratique : une planche 4 couches avec finition BGA au pas de 0,5 mm et finition ENIG. L'examen DFM doit vérifier que le diamètre du tampon BGA est de 0,3 mm, que l'ouverture du masque de soudure est de 0,35 mm et que le via-in-pad est rempli et plaqué. Si le via n'est pas bouché, la soudure s'éloignera du joint, provoquant des ouvertures. L'ouverture du pochoir pour le BGA doit être de 0,28 mm avec une épaisseur de 0,1 mm pour garantir un volume de pâte approprié.
Comment les tendances PCB de haute fiabilité influencent-elles le risque d'assemblage SMT ?
Les cartes haute fiabilité destinées à un usage automobile ou médical nécessitent souvent une fabrication IPC-6012 Classe 3. Cela signifie des tolérances plus strictes sur l'épaisseur du cuivre, l'espacement diélectrique et la qualité des parois des trous. Pour SMT, cela se traduit par une meilleure cohérence des joints de soudure et moins de défauts latents. Si votre application exige une fiabilité élevée, spécifiez la classe 3 dans vos notes de fabrication et vérifiez que l'atelier d'assemblage peut répondre aux critères d'inspection les plus stricts.
> Engineering handoff note: Introduction of Commonly Used Low Loss PCB Materials before the release package is frozen.
> Engineering handoff note: Introduction to Taconic PCB Materials: Features and Benefits before the release package is frozen.
> Engineering handoff note: Introduction to Rigid Flex PCB: Advantages and Applications before the release package is frozen.