
Réponse directe
Les tendances en matière d'automatisation dans l'aérospatiale et l'industrie augmentent le risque d'assemblage SMT en exigeant un contrôle des processus plus strict, une traçabilité plus stricte et une fiabilité plus élevée que les PCBA commerciaux. Pour évaluer ce risque, vous devez évaluer la sensibilité à l'humidité des composants, la compatibilité des profils de refusion, la conception des pochoirs pour les emballages à pas fin et la couverture des inspections avant le début de la fabrication. L'évaluation commence avec le BOM et la conception du tableau, pas après l'échec des premiers articles.
Pourquoi l'aérospatiale et l'automatisation industrielle placent la barre plus haut pour l'assemblage SMT
Les cartes d'automatisation aérospatiale et industrielle fonctionnent dans des environnements où une seule défaillance d'un joint de soudure peut immobiliser un vol ou arrêter une chaîne de production. Ces secteurs réclament des cycles de vie des produits plus longs, souvent de 10 à 20 ans, et nécessitent une traçabilité complète depuis le lot de composants jusqu'à la carte assemblée. Cette demande éloigne le profil de risque de l’assemblage SMT de ce qui est acceptable dans l’électronique grand public.
Dans le cadre commercial PCBA, un taux de défaillance sur le terrain de quelques centaines de parties par million peut être tolérable. Dans l’aérospatiale, le taux de défaillance acceptable est plusieurs fois inférieur. L'automatisation industrielle, bien que légèrement plus indulgente, nécessite toujours des performances reproductibles sur de larges plages de température, de vibrations et d'humidité. Cela signifie que le partenaire EMS doit contrôler les variables qu'un magasin commercial standard peut considérer comme facultatives.
Les variables clés qui changent incluent :
- Manipulation des composants : les appareils sensibles à l'humidité (MSD) tels que les BGA et les QFP à pas fin nécessitent une gestion stricte de la cuisson et de la durée de vie au sol conformément à J-STD-033.
- Fenêtres de processus : les profils de refusion pour les assemblages sans plomb ou à technologie mixte doivent être validés pour l'empilement de cartes et la combinaison de composants spécifiques.
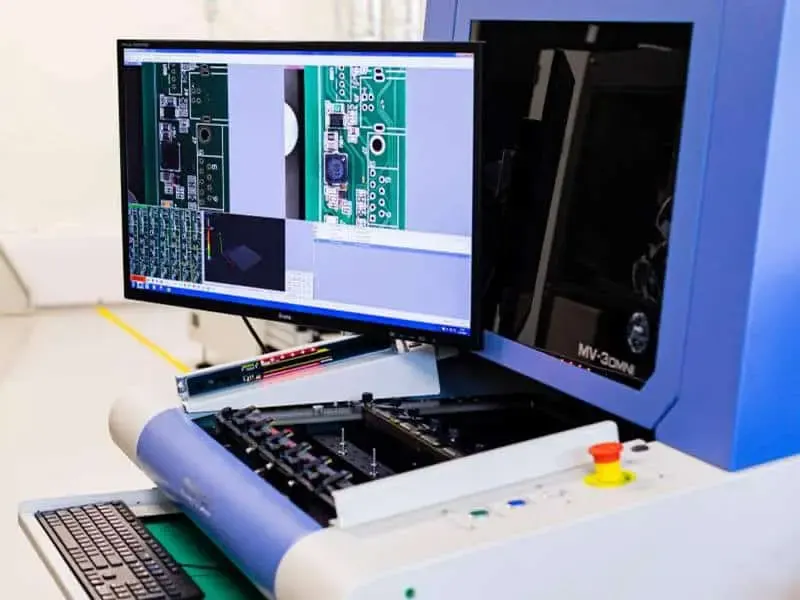
- Profondeur d'inspection : L'inspection visuelle et les AOI de base sont insuffisants pour les joints de soudure cachés sous les BGA ou QFN ; La radiographie devient obligatoire.
- Exigences de nettoyage : Les résidus de flux sans nettoyage acceptables dans les cartes grand public peuvent provoquer une migration électrochimique ou une défaillance de l'adhérence du revêtement dans les applications à haute fiabilité.
La tendance à la miniaturisation et à l'interconnexion à plus haute densité (HDI) dans les conceptions aérospatiales et industrielles aggrave encore ces risques. Des boîtiers plus petits, un pas plus fin et des diélectriques plus fins signifient que les marges du processus diminuent. Une ouverture de pochoir qui fonctionne pour un pas QFP de 0,5 mm peut provoquer des billes de soudure ou un mouillage insuffisant sur un pas de 0,4 mm BGA.
Sélection des composants et risque BOM dans l'assemblage SMT haute fiabilité
Le BOM est le document le plus important pour évaluer le risque d'assemblage SMT. Avant d'envoyer un PCBA au fabricant, examinez chaque article pour connaître le type d'emballage, le niveau de sensibilité à l'humidité (MSL) et le délai de livraison. Un BOM qui semble propre sur le papier peut cacher un risque d'assemblage important.
Vérification du type de package et du modèle de terrain
Commencez par vérifier que chaque modèle de terrain suit IPC-7351. Cette norme définit l'empreinte recommandée pour les composants SMT, y compris les dimensions du filet de soudure et les dégagements en pointe, en talon et sur les côtés. Les écarts par rapport à IPC-7351 peuvent fonctionner dans le prototypage à faible volume, mais devenir un problème de fiabilité dans les assemblages à haute fiabilité où la fatigue due aux cycles thermiques est un problème.
Portez une attention particulière à :
- BGAs et QFNs : ces packages ont des joints de soudure cachés ou partiellement cachés qui ne peuvent pas être inspectés visuellement. La coplanarité des fils du boîtier ou des billes de soudure est essentielle. Si l'emballage est déformé à la température de refusion, vous obtiendrez des joints ouverts ou des ponts de soudure.
- Composants à pas fin (0,4 mm ou moins) : la conception de l'ouverture du pochoir et la libération de la pâte deviennent les facteurs de risque dominants. Un pochoir standard découpé au laser avec un rapport de surface de 100 % peut ne pas transférer suffisamment de pâte à souder pour un emballage au pas de 0,3 mm.
- Cartes à technologie mixte : la combinaison de composants traversants et SMT sur la même carte nécessite un profil de refusion qui satisfait les deux. Les joints de soudure traversants peuvent nécessiter une étape de soudure à la vague ou sélective distincte, ce qui ajoute une contrainte thermique aux joints SMT à proximité.
Niveau de sensibilité à l'humidité (MSL) et manipulation
J-STD-020 classe les composants par MSL, qui indique combien de temps un composant peut être exposé à l'humidité ambiante avant la refusion. Un BGA avec MSL 3 a une durée de vie de 168 heures, tandis que MSL 5a n'a que 24 heures. Si le partenaire EMS ne suit pas la durée de vie du sol, le composant peut absorber de l'humidité et provoquer des fissures internes de l'emballage lors de la refusion, un défaut connu sous le nom d'effet « pop-corn ».
Pour les cartes aérospatiales et industrielles, vous devez :
- Vérifiez que tous les composants MSD sont cuits avant l'assemblage si leur durée de vie au sol a été dépassée.
- Assurez-vous que le partenaire EMS dispose d'un four de cuisson à sec et de sacs barrière contre l'humidité avec des cartes déshydratantes et indicatrices d'humidité.
- Confirmez que l'étage d'assemblage dispose d'un environnement contrôlé avec surveillance de l'humidité.
Une note pratique : les valeurs MSL sont attribuées en fonction de la température de refusion maximale du composant. Si vous utilisez un profil de refusion sans plomb avec une température maximale de 245°C ou plus, certains composants conçus pour des températures plus basses peuvent ne pas convenir. Faites toujours une référence croisée entre la note MSL et le profil de refusion réel.
Articles à long délai de livraison et obsolescence
Les BOMs aérospatiaux et industriels incluent souvent des composants avec des délais de livraison de 20 à 52 semaines. Si un composant devient obsolète ou est abandonné au cours du cycle de vie du produit, vous devrez peut-être qualifier une autre source. Il s'agit d'un risque qui doit être signalé lors de la revue de conception, et non après la mise en production de la carte.
Travaillez avec le partenaire EMS pour :
- Identifiez tôt les articles à long délai de livraison et passez les commandes avant que le PCB ne soit fabriqué.
- Qualifier les composants alternatifs avec des spécifications électriques et thermiques équivalentes.
- Tenir à jour une liste de fournisseurs approuvés (AVL) qui comprend le composant d'origine et tous les substituts approuvés.
> Practical caution: Do not assume that a component with the same part number from a different manufacturer is a drop-in replacement. Thermal performance, package dimensions, and MSL can vary. Always review the alternate component's datasheet against the original.
Conception du pochoir et libération de la pâte à souder pour les pas fins et le risque BGA
La conception du pochoir est le contrôle le plus direct dont vous disposez sur la qualité du dépôt de la pâte à souder. Pour les cartes aérospatiales et industrielles, le pochoir doit être conçu pour le plus petit composant de pas sur la carte, et non pour la moyenne. C’est de là que proviennent de nombreux problèmes de risque d’assemblage SMT.
Conception d'ouverture et rapport de surface
Le rapport de surface d'une ouverture de pochoir est le rapport entre la surface de l'ouverture et la surface de ses parois latérales. Pour une ouverture carrée, cela se calcule comme suit :
Rapport de surface = (Zone d'ouverture) / (Périmètre d'ouverture × Épaisseur du pochoir)
Pour un bon démoulage de la pâte, le rapport de surface doit être supérieur à 0,66. En dessous de ce seuil, la pâte à souder a tendance à coller aux parois latérales du pochoir, ce qui entraîne un volume de soudure insuffisant sur le plot. Pour un pas de 0,4 mm BGA avec un tampon de 0,25 mm, un pochoir de 0,1 mm donne un rapport de surface d'environ 0,66. Si le pochoir est plus épais, le rapport de surface diminue et la libération de pâte se dégrade.
Pour les composants à pas fin, considérez :
- Pochoirs électropolis ou nano-revêtus : Ceux-ci réduisent l'énergie de surface des parois du pochoir, améliorant ainsi le démoulage de la pâte.
- Pochoirs étagés : un pochoir étagé a une section plus fine pour les composants à pas fin et une section plus épaisse pour les pièces traversantes ou les pièces SMT plus grandes. Cela vous permet de déposer davantage de pâte à souder là où cela est nécessaire sans compromettre le dépôt à pas fin.
- Forme de l'ouverture : pour les BGA, les ouvertures circulaires offrent un meilleur déclenchement que les ouvertures carrées aux angles vifs. Pour les QFP, un rectangle arrondi ou une forme de « plaque d'accueil » améliore le transfert de pâte.
Sélection de pâte à souder
La pâte à braser doit correspondre au profil de refusion et à l'état de surface du PCB. Pour les cartes aérospatiales et industrielles, le SAC305 sans plomb (Sn96.5Ag3Cu0.5) est courant, mais certaines applications nécessitent encore une soudure au plomb (Sn63Pb37) pour des raisons de fiabilité. La soudure au plomb a un point de fusion plus bas, ce qui réduit les contraintes thermiques sur les composants et améliore le mouillage.
Si la carte contient un mélange de composants avec et sans plomb, vous avez un problème. Le mélange d'alliages de soudure sur une même carte n'est généralement pas recommandé car les profils de refusion sont incompatibles. Le partenaire EMS doit être consulté au plus tôt pour déterminer si la carte peut être assemblée avec un seul alliage de soudure.
Inspection des pâtes et contrôle des processus
L'inspection de la pâte à souder (SPI) est une étape critique pour les cartes à haute fiabilité. SPI mesure le volume, la hauteur et la surface de la pâte déposée avant de placer les composants. Cela permet de détecter l'insuffisance de pâte, l'excès de pâte et le désalignement avant la refusion.
Pour les cartes aérospatiales et industrielles, le SPI doit être effectué sur 100 % des cartes, et non sur une base d'échantillon. Les données SPI doivent être suivies à l'aide du contrôle statistique des processus (SPC) pour identifier les tendances avant qu'elles n'entraînent des défauts.
Profilage de refusion et gestion thermique dans les cartes à technologies mixtes
Le profil de refusion est la recette thermique que la carte subit lors du soudage. Pour les cartes haute fiabilité, le profil doit être validé pour l'empilement de cartes spécifique, le mélange de composants et la pâte à souder. Un profil qui fonctionne pour un panneau de 1,6 mm d'épaisseur à 4 couches peut provoquer un gauchissement ou un effet tombstone sur un panneau de 3,2 mm d'épaisseur à 12 couches.
Paramètres clés du profil de redistribution
- Zone de trempage : La période pendant laquelle la carte est maintenue à une température comprise entre 150°C et 200°C pour activer le flux et égaliser les températures sur toute la carte. Le temps de trempage doit être suffisamment long pour permettre aux solvants volatils de s'évaporer, mais suffisamment court pour éviter la dégradation de la pâte à souder.
- Température de pointe : La température maximale atteinte par la carte pendant la refusion. Pour le SAC305 sans plomb, la température maximale se situe généralement entre 240°C et 250°C. La température maximale doit être suffisamment élevée pour garantir un mouillage complet mais suffisamment basse pour éviter d'endommager les composants sensibles à la température.
- Temps au-dessus du liquidus (TAL) : Le temps pendant lequel la soudure est fondue. Un TAL plus long améliore le mouillage mais augmente le risque de croissance de composés intermétalliques (IMC), ce qui peut affaiblir le joint de soudure au fil du temps.
Pour les cartes à technologie mixte avec de grands plans de masse, la masse thermique de la carte peut provoquer des différentiels de température sur la surface. Un grand BGA d'un côté et un petit condensateur de l'autre peuvent subir une différence de température de 20°C lors de la refusion. Cela peut provoquer la refusion du petit composant avant le grand BGA, conduisant à un tombstoning ou à une boule de soudure.
Bonnes pratiques en matière de profilage thermique
- Utilisez un profileur thermique avec des thermocouples fixés à la carte à plusieurs endroits, y compris les endroits les plus chauds et les plus froids.
- Profilez la carte avec la population de composants réelle, pas une carte nue. La masse thermique des composants affecte le profil.
- Exécutez un profil pour chaque conception de carte et chaque four de refusion. Ne présumez pas qu’un profil d’un forum précédent fonctionnera.
> Rule of thumb: If the board has a temperature differential greater than 15°C across the surface during reflow, you need to adjust the profile or consider a different assembly process, such as vapor phase reflow, which provides more uniform heating.
Stratégie d'inspection : X-Ray, AOI et inspection du premier article
L'inspection n'est pas un contrôle de qualité ; c'est un outil de contrôle de processus. Pour les conseils d’administration de l’aérospatiale et de l’industrie, la stratégie d’inspection doit être définie lors de la revue de conception, et non après l’échec des premiers articles. Le coût de l’inspection d’une carte après l’assemblage est nettement plus élevé que le coût de la conception de l’inspection dans le processus.
Inspection optique automatisée (AOI)
AOI utilise des caméras pour inspecter la carte à la recherche de défauts visibles tels que des composants manquants, une polarité incorrecte, des ponts de soudure et des filets de soudure insuffisants. AOI est efficace pour les composants avec des joints de soudure visibles, tels que les QFP et les composants à puce.
Cependant, AOI a des limites :
- Il ne peut pas inspecter les joints de soudure sous BGAs, QFNs ou d'autres packages de matrices de zones.
- Cela peut produire des faux positifs sur les cartes présentant des surfaces réfléchissantes ou une géométrie complexe.
- Cela nécessite un programme bien conçu avec un éclairage et un champ de vision corrects.
X-Ray Inspection
L'inspection aux rayons X est obligatoire pour les cartes avec BGAs, QFNs et autres joints de soudure cachés. Les rayons X peuvent détecter :
- Vides dans les joints de soudure, qui peuvent provoquer des fissures sous cycle thermique.
- Billes de soudure ou pont de soudure entre les joints adjacents.
- Volume de soudure insuffisant ou soudure manquante.
- Désalignement ou inclinaison des composants.
Pour les cartes aérospatiales et industrielles, les rayons X 2D sont souvent suffisants pour une inspection de base, mais les rayons X 3D (tomodensitométrie ou CT) fournissent des informations plus détaillées sur la structure interne du joint de soudure. Le CT est plus cher et plus lent, il est donc généralement utilisé pour l'inspection du premier article ou pour les cartes présentant des problèmes de fiabilité connus.
Inspection du premier article (FAI)
FAI est une inspection complète de la première carte assemblée pour vérifier qu'elle répond à toutes les exigences de conception et de qualité. Le FAI devrait inclure :
- Mesures dimensionnelles de la carte et des composants.
- Inspection des joints de soudure à l'aide de AOI et de rayons X.
- Tests électriques, y compris les tests de continuité et d'isolement.
- Vérification que la carte correspond aux fichiers Gerber et BOM.
Le FAI doit être effectué par le partenaire EMS et examiné par le client. Toute divergence doit être documentée et corrigée avant le début de la production.
Exigences RFQ et utilisation du partenaire EMS
Le RFQ est le principal outil de communication entre vous et le partenaire EMS. Plus vous fournissez d'informations, plus le partenaire EMS pourra évaluer le risque d'assemblage de SMT et planifier une manipulation spéciale. Un vague RFQ conduit à des citations vagues et à des surprises inattendues.
Que faut-il inclure dans le RFQ
- Complet BOM : Inclut les numéros de pièces du fabricant, les quantités, les indicatifs de référence et toute source alternative. N'utilisez pas « ou équivalent » sans préciser qui est l'équivalent.
- Fichiers Gerber et données de centroïde : ceux-ci sont requis pour la conception de pochoirs, la programmation pick-and-place et la programmation AOI.
- Empilement des cartes : inclut le nombre de couches, le poids du cuivre, le matériau diélectrique et l'épaisseur de la carte finie. Ces informations sont nécessaires pour le profilage de refusion et la gestion thermique.
- Normes et spécifications : indiquez si la carte doit répondre à IPC-A-610 Classe 3, J-STD-001 ou à toute norme spécifique à l'aérospatiale telle que AS9102.
- Exigences particulières : incluez les exigences en matière de revêtement conforme, de nettoyage, d'inspection aux rayons X ou de tests électriques à 100 %.
- Quantité et délai de livraison : le partenaire EMS doit connaître le volume attendu pour planifier l'approvisionnement en composants et la capacité d'assemblage.
Comment évaluer la réponse du partenaire EMS
Lorsque vous recevez un devis, vérifiez-le pour les éléments suivants :
- Disponibilité des composants : le partenaire EMS a-t-il confirmé que tous les composants sont disponibles ? Y a-t-il des articles à long délai de livraison ou des composants obsolètes ?
- Notes sur le processus : le partenaire EMS a-t-il identifié des problèmes d'assemblage potentiels, tels que des problèmes MSL ou des incompatibilités de profil de redistribution ?
- Plan d'inspection : le partenaire EMS a-t-il spécifié les méthodes d'inspection et les niveaux de couverture ?
- Documentation : le partenaire EMS s'est-il engagé à fournir la documentation requise, telle que des certificats de conformité, des rapports de test et des images radiographiques ?
Un bon partenaire EMS posera des questions et signalera les risques avant que vous passiez la commande. Si le partenaire EMS accepte votre RFQ sans poser de questions, c'est un signal d'alarme.
Erreurs courantes et quand impliquer le fabricant
Les ingénieurs commettent souvent les mêmes erreurs lors de l'évaluation du risque d'assemblage SMT. Reconnaître ces erreurs dès le début peut permettre d’économiser du temps et de l’argent.
Erreur 1 : ignorer les notes MSL
Les notes MSL ne sont pas des suggestions. Un BGA avec MSL 5a qui a été exposé à l'humidité pendant plus de 24 heures doit être cuit avant la refusion. Si le partenaire EMS ne dispose pas de four à sec ou ne suit pas la durée de vie du sol, vous risquez des défauts de type « pop-corn ».
Quand impliquer le fabricant : lors de l'examen de la conception, demandez au partenaire EMS de confirmer que tous les composants MSD peuvent être manipulés dans les limites de leur durée de vie au sol. Dans le cas contraire, vous devrez peut-être spécifier un autre composant ou un autre partenaire EMS.
Erreur 2 : supposer qu'un profil de redistribution standard fonctionne
Un profil de redistribution standard est un point de départ, pas une garantie. Le profil doit être validé pour votre conseil spécifique. Si vous disposez d'une planche épaisse avec de gros plans de cuivre, il faudra peut-être ajuster le profil pour éviter une surchauffe des petits composants.
Quand impliquer le fabricant : Avant la fabrication de la carte, demandez au partenaire EMS d'exécuter un profil thermique sur une carte de test avec le même empilement et la même population de composants.
Erreur 3 : Ne pas planifier l'inspection X-Ray
Si votre carte possède des BGA ou des QFN, l'inspection aux rayons X n'est pas facultative. C'est le seul moyen de vérifier l'intégrité des joints de soudure. Si vous ne précisez pas l'inspection aux rayons X dans le RFQ, le partenaire EMS risque de ne pas l'inclure dans le devis et vous découvrirez l'écart après l'échec des premiers articles.
Quand impliquer le fabricant : lors de la revue de conception, confirmez que le partenaire EMS dispose d'une capacité de radiographie et que le plan d'inspection inclut la couverture de tous les joints de soudure cachés.
Erreur 4 : Oublier les exigences de nettoyage
Les résidus de flux sans nettoyage peuvent être acceptables pour les panneaux commerciaux, mais dans des environnements à fortes vibrations ou à forte humidité, ils peuvent provoquer une migration électrochimique ou une défaillance de l'adhérence du revêtement. Si votre panneau nécessite un revêtement conforme, les résidus de flux doivent être nettoyés avant le revêtement.
Quand impliquer le fabricant : Lors de l'étape RFQ, précisez les exigences de nettoyage et demandez au partenaire EMS de confirmer qu'il dispose de l'équipement de nettoyage et des produits chimiques appropriés.
Facteurs de risque associés aux tendances adjacentes
Les facteurs de risque évoqués ci-dessus ne sont pas isolés. Ils interagissent avec les tendances plus larges de la fabrication et de l'assemblage PCB. Par exemple, l’évolution vers un emballage au niveau du panneau (FOPLP) et un traitement thermique avancé affecte la façon dont les profils de pâte à souder et de refusion sont gérés. Vous pouvez explorer cela plus en détail dans Comment évaluer le risque d'assemblage SMT dû au FOPLP et aux tendances du traitement thermique.
De même, les décisions de conception des cartes telles que les dimensions de la configuration du terrain et les reliefs thermiques influencent directement le risque d'assemblage SMT. L'interaction entre la disposition et l'assemblage est traitée dans Comment évaluer le risque d'assemblage de SMT à partir de la conception et de la disposition de la carte.
Les tendances réglementaires, telles que la conformité REACH, affectent également la sélection des composants et les choix des alliages de soudure. Ces problèmes de conformité sont abordés dans Comment évaluer le risque d'assemblage SMT du PDG et les tendances REACH.
Enfin, la gestion du rendement et le rôle du leadership exécutif dans la culture de la qualité sont pertinents lors de l'évaluation d'un partenaire EMS. Le lien entre l'engagement de la direction et le rendement de l'assemblage est exploré dans Comment évaluer le risque d'assemblage de SMT du PDG et les tendances de rendement.
Et avant que l'assemblage ne commence, les décisions PCB de fabrication et d'approvisionnement affectent la planéité, la finition de surface et la soudabilité de la carte. Ces facteurs sont traités dans Comment évaluer le risque d'assemblage SMT à partir de PCB tendances de fabrication et d'approvisionnement.
FAQ
Q: Why do aerospace and industrial automation trends change SMT assembly risk?
A: These sectors push for higher reliability, longer product life, and stricter traceability. That means SMT assembly must control solder joint quality, component moisture sensitivity, and process repeatability more tightly than typical commercial PCBA, where a field failure may be acceptable.
Q: Where do engineers make mistakes when evaluating SMT assembly risk for high-reliability boards?
A: Common mistakes include ignoring moisture sensitivity levels (MSL) for BGAs, assuming a standard reflow profile works for mixed-technology boards, and not planning for X-ray inspection of hidden solder joints. Engineers also often forget to specify cleaning requirements for no-clean flux residues in high-vibration environments.
Q: How can I verify SMT assembly risk before sending a PCBA to manufacturing?
A: Review the BOM for component package types, MSL ratings, and lead times. Check the board design for land patterns per IPC-7351 and ensure stencil apertures match the smallest pitch. Ask the EMS partner for their reflow profile and inspection plan, including AOI and X-ray coverage.
Q: What information belongs in the RFQ to help an EMS partner evaluate SMT assembly risk?
A: Include the full BOM with manufacturer part numbers, quantities, and any alternate sources. Provide Gerber files, centroid data, and a stackup. Specify if the board must meet aerospace or industrial standards, and state any special requirements like conformal coating, cleaning, or 100% X-ray inspection.
Q: When should I involve the EMS partner in the design process?
A: Involve the EMS partner during the design review, before the PCB is fabricated. This allows the partner to identify potential assembly issues, such as land pattern mismatches, MSL concerns, or reflow profile incompatibilities, and suggest changes that reduce risk and cost.
> Engineering handoff note: How to Evaluate SMT Assembly Risk from PCB Design and KiCad Trends before the release package is frozen.