
Direkte Antwort
Um das Flussmittel nach dem Löten einer PCB-Platine zu entfernen, muss das Reinigungsmittel – wie hochreiner Isopropylalkohol oder wässrige Verseifungsmittel – auf die spezifische Flussmittelchemie abgestimmt und mechanisches Rühren oder Inline-Waschen angewendet werden. Für hochzuverlässige Elektronik müssen Flussmittelrückstände nach dem Löten vollständig entfernt werden, um elektrochemische Migration, Dendritenwachstum und Stromlecks zu verhindern.
Entwicklungsteams wählen zwischen manuellem Lösungsmittelbürsten für die Nachbearbeitung von Prototypen, Batch-Ultraschallreinigung für moderate Baugruppenvolumina und Inline-Wassersprühsystemen mit hochreinem entionisiertem (DI) Wasser für die PCBA-Produktion mit hoher Dichte. Die Auswahl des optimalen Prozesses hängt von der Flussmittelchemie, den Bauteilabständen und den Spezifikationen zur Reinheitsüberprüfung ab.
> Manufacturing Rule of Thumb: Cleaning effectiveness is governed by the chemical matching rule: polar activators require polar solvents (water or alcohol), while non-polar resin bases require non-polar or saponified solvents. Mismatching the chemistry leaves white insoluble metal salts on the laminate.
Chemische Aufschlüsselung: Flussmittelarten und thermische Rückstände
Flussmittel dient dazu, beim Löten Oxide von Kupferpads und Bauteilanschlüssen zu entfernen und so die Benetzung und die Bildung intermetallischer Bindungen zu fördern. Allerdings enthalten Flussmittelrückstände, die beim Reflow- oder Wellenlöten zurückbleiben, aktive chemische Verbindungen, die sich je nach Basisformulierung unterschiedlich verhalten.
Flussmittel auf Kolophoniumbasis (R, RMA, RA)
Kolophonium-Flussmittelformulierungen verwenden natürliches Kiefernharz oder modifizierte Kunstharze. Kolophonium (R) ist nicht korrosiv und bei Raumtemperatur im Allgemeinen inert. Rosin Mildly Activated (RMA) und Rosin Activated (RA) enthalten Halogenid- oder organische Säureaktivatoren, die die Effizienz der Oxidentfernung erhöhen. Während des Erwärmungszyklus des Erklärt: Was sind die Schritte im SMT Montageprozess? wird die Harzbasis durch Wärme polymerisiert. Der resultierende glasartige Rückstand kapselt aktive Halogenidionen ein. Zum Abbau dieser polymerisierten Harzmatrix sind Lösungsmittelreiniger wie Isopropylalkohol (IPA) oder halogenierte Lösungsmittelmischungen erforderlich.
Wasserlösliche / organische Säure (OA)-Flussmittel
Wasserlösliche Flussmittel basieren auf organischen Säuren (wie Zitronensäure, Äpfelsäure oder Thiosulfatsäure) in Kombination mit Glykol- oder Alkohollösungsmitteln. Sie weisen aggressive Oxidreinigungseigenschaften auf, hinterlassen jedoch stark korrosive ionische Rückstände. Da diese Aktivatoren stark hydrophil sind, müssen sie mit hochreinem heißem Wasser (50 °C bis 70 °C) vollständig abgewaschen werden. Wenn OA-Rückstände auf einer Platine verbleiben, wandelt die Luftfeuchtigkeit sie in leitende Elektrolyte um, was zu einem schnellen Dendritenwachstum und einer Metallmigration über benachbarte Kupferleiterbahnen führt.
No-Clean-Flussmittelchemie
No-Clean-Flussmittel sind mit einem geringen Feststoffgehalt (typischerweise 1,5 bis 3,5 Gew.-% Feststoffe) formuliert und bestehen aus schwachen organischen Säuren (WOA) wie Bernstein- oder Adipinsäure ohne Kolophoniumharze. Bei der Verarbeitung durch ein Standard-Reflow-Profil zersetzt die Hitze die aktiven Säuren und hinterlässt nur minimale, nicht leitende Rückstände. Trotz ihres Namens müssen No-Clean-Rückstände oft entfernt werden, wenn die Baugruppe eine Schutzbeschichtung, Hochfrequenzsignalintegrität oder Verguss erfordert, da nicht reagierte Säuren unter Komponentenkörpern die Beschichtungshaftung beeinträchtigen oder Mikroleckagekanäle in Hochimpedanzschaltkreisen erzeugen können.
Manuelle Nacharbeitsreinigung im Vergleich zu automatisierten Waschsystemen
Um die richtige Reinigungsmethode auszuwählen, müssen das Produktionsvolumen, die Abstandsbeschränkungen der Komponenten und die thermischen Grenzen bewertet werden. In Produktionsumgebungen kommen standardisierte Gerätekonfigurationen zum Einsatz, die von manuellen Nacharbeitsstationen bis hin zu wässrigen Sprühwaschanlagen mit hohem Durchsatz reichen.
| Cleaning Method | Chemical Agent | Agitation Mechanism | Recommended Volume | Primary Application / Constraints |
|---|---|---|---|---|
| Manual Bench Solvent | Isopropyl Alcohol (99% pure), Solvent Blends | ESD-safe bristle brush, lint-free wipe | Prototypes, Field Rework | Labor-intensive; prone to re-depositing contaminated fluid across soldermask. |
| Batch Ultrasonic | Engineered Solvent / Aqueous Saponifier | Ultrasonic cavitation (40 kHz - 120 kHz) | Low to Medium Volume | Highly effective under low standoffs; risks mechanical damage to crystals or MEMS. |
| Vapor Degreasing | Fluorinated / Azeotropic Solvent Blends | Solvent vapor condensation + immersion | High-Reliability / Aerospace | Excellent solvency and fast drying; strict fluid containment required. |
| Inline Aqueous Spray | Deionized (DI) Water + Saponifier (5-15%) | High-pressure liquid spray jets (30-60 PSI) | High-Volume Production | Superior throughput; requires active water quality monitoring (>15 MΩ·cm). |
Manuelles Fleckenreinigungsprotokoll mit Lösungsmittel
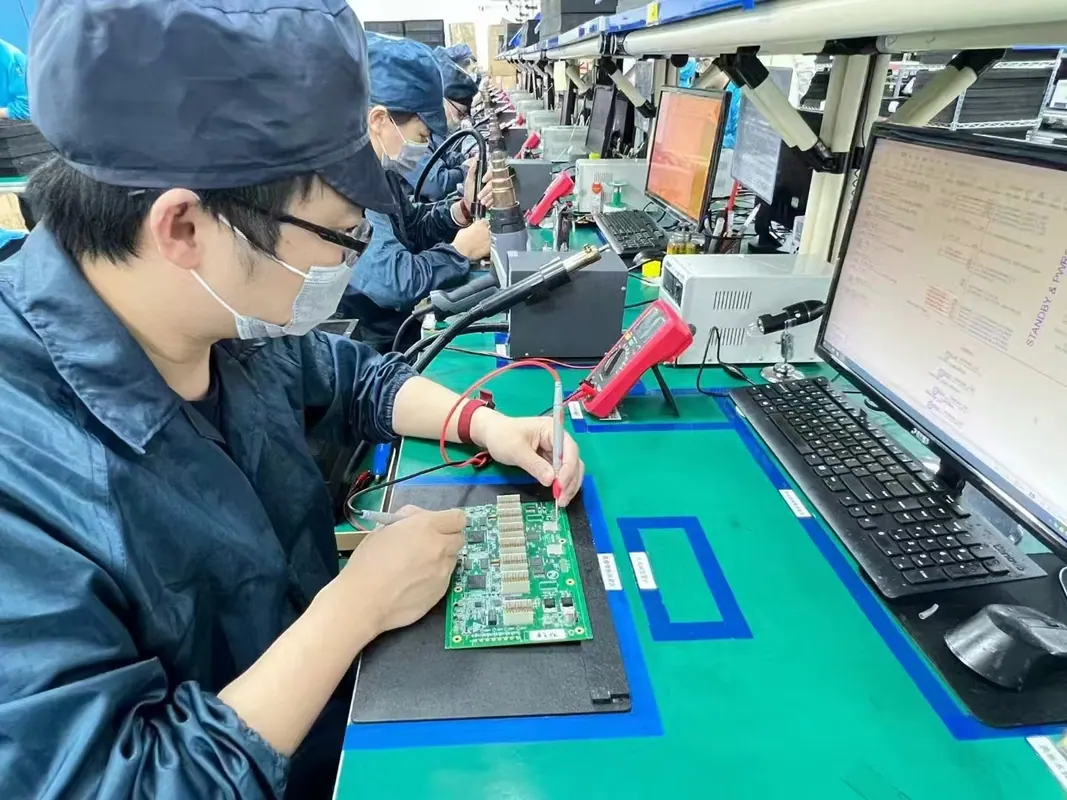
Bei der Nacharbeit von Prototypen oder Reparaturen in kleinen Stückzahlen verlassen sich Techniker auf die manuelle Reinigung. Um zu vermeiden, dass sich gelöste Flussmittelrückstände auf der Platine verteilen, tragen Sie ein 99 % reines Isopropylalkohol-Lösungsmittel mit einem kontrollierten Spender auf. Schrubben Sie die Ziellötstelle mit einer ESD-sicheren, steifen Bürste und schrubben Sie sie dann sofort mit einem frischen, fusselfreien Wischer, bevor das Lösungsmittel verdunstet. Durch die Verwendung von Alkohol geringer Reinheit (z. B. 70 % Reinigungsalkohol) entsteht Wasser, das das Trocknen verlangsamt und nichtflüchtige Verunreinigungen auf der PCB-Oberfläche ablagert.
Automatisiertes Inline-Wässrigwaschen
Automatisierte wässrige Waschsysteme nutzen den Förderbandtransport durch mehrere isolierte Kammern: Vorwäsche, verseifte Wäsche, Spülung, abschließende DI-Wasserspülung und forcierte Lufttrocknung. Durch die Verseifung werden nicht wasserlösliche Kolophoniumrückstände durch alkalische chemische Reaktionen in lösliche Seifenkomplexe umgewandelt. Verseifungsmittel werden mit entionisiertem Wasser in Konzentrationen zwischen 5 % und 15 % gemischt und bei erhöhten Temperaturen (55 °C bis 65 °C) durch abgewinkelte Düsen versprüht. Hochgeschwindigkeits-Luftmesser entfernen restliche Flüssigkeitströpfchen, bevor die Platte in die Wärmekonvektionstrocknungszone gelangt.
Komponentenabstand, HDI und Substratdynamik
Je kleiner die Komponentenpakete werden, desto komplexer wird die mechanische Dynamik der Flussmittelentfernung. Moderne Platinenlayouts zeichnen sich durch geringe Bauteilabstände, Mikrovias und flexible Substrate aus, die den Fluss der Reinigungsflüssigkeit erschweren.
Low-Standoff-Pakete und Kapillarwirkung
Bottom-Terminated Components (BTCs) wie Quad Flat No-Lead (QFN)-Gehäuse, Land Grid Arrays (LGAs) und Ball Grid Arrays (BGAs) weisen Abstandsabstände von weniger als 50 µm (2 mils) auf. Eine hohe Oberflächenspannung verhindert, dass handelsübliche Reinigungsflüssigkeiten unter diese Bauteile gelangen. In diesen engen Räumen eingeschlossenes Flussmittel kann während der thermischen Belastung sieden oder Leckpfade mit geringem Widerstand über hochdichte Stiftgruppen erzeugen.
Um die Oberflächenspannung zu überwinden, werden bei automatisierten Reinigungsprozessen organische Tenside in Waschflüssigkeiten eingearbeitet und die Flüssigkeitstemperatur erhöht, um die Viskosität zu verringern. Darüber hinaus treiben abgewinkelte Sprühstrahlen mit hoher Aufprallkraft (30° bis 45° dynamischer Aufprallwinkel) Flüssigkeit durch Abstandshohlräume unter BGA-Arrays.
High-Density Interconnect (HDI) Microvias
Bei dichten Geometrien können Mikrovias in blinden und vergrabenen Konfigurationen Flüssigkeitsfluss einfangen, wenn sie schlecht gereinigt werden. Wie in unserem Leitfaden zum Thema „Decoding High-Density Interconnect (HDI) PCB Technology: An Overview](/pcb-manufacturing/decoding-high-density-interconnect-hdi-pcb-technology-an-overview) ausführlich beschrieben, erfordern winzige, lasergebohrte Mikrovias unter Komponenten-Footprints Lösungsmittel mit niedriger Oberflächenspannung, um eingeschlossene Chemikalien während Hochgeschwindigkeits-Reflow-Zyklen auszuspülen.
Überlegungen zur Substratflexibilität und zur Oberflächenbeschaffenheit
Bei der Reinigung flexibler oder starrflexibler Schaltungen muss die mechanische Belastung minimiert werden. Hochdrucksprühstrahlen können flexible Schichten delaminieren oder freiliegende Polyimid-Deckgläser beschädigen. Detaillierte Anweisungen zur flexiblen Laminathandhabung finden Sie in unserer Übersicht unter Flex PCB Herstellungsprozess: Ein Überblick für Anfänger.
Ebenso beeinflussen Oberflächenbeschaffenheiten die Reinigungsdynamik. Metallische Oberflächen wie ENIG (Electroless Nickel Immersion Gold) oder OSP (Organic Solderability Preservatives) weisen unterschiedliche chemische Reaktivitäten auf. Platinendesigner, die Fertigungspartner auswählen, sollten Double Sided PCB Fabrication: How to Choose the Right Manufacturer konsultieren, um die Auswahl der Lötstoppmaske und die chemische Haltbarkeit gegen die gewünschten Waschseifen abzuwägen.
Bei Platten mit hoher thermischer Masse beeinflusst die Restwärmespeicherung die Aushärtung des Flussmittels. Das Verständnis dieser Dynamik ist für das Management der Wärmeverteilung bei Designs aus schwerem Kupfer von entscheidender Bedeutung, wie in Häufige Fehler bei schwerem Kupfer PCB und wie man sie in der Entwurfsphase vermeidet erläutert.
Sauberkeitsverifizierung und Industrieteststandards
Die visuelle Sauberkeitsprüfung bei 10-facher Vergrößerung reicht für hochzuverlässige Elektronik nicht aus. Mikroskopisch kleine ionische Rückstände bleiben für das menschliche Auge unsichtbar und führen gleichzeitig zu latenten Feldausfällen. Die von IPC festgelegten Standards bieten strenge Qualifikationsrahmen für die Sauberkeit nach der Montage.
Prüfung des spezifischen Widerstands von Lösungsmittelextrakt (ROSE).
ROSE-Tests, geregelt durch IPC-TM-650 Methode 2.3.25, messen die globale ionische Kontamination. Der zusammengebaute PCB wird in eine dynamische Mischung aus 75 % Isopropylalkohol und 25 % entionisiertem Wasser eingetaucht. Das System misst die Änderung des spezifischen elektrischen Widerstands der Lösungsmittellösung, wenn sich ionische Spezies (wie Chlorid-, Bromid- und Sulfationen) in der Lösung auflösen.
- Standard-Industriegrenzwert für militärische/industrielle Baugruppen: < 1,56 µg/cm² NaCl-Äquivalent.
- Schwellenwert für moderne Produktion mit hoher Dichte: < 0,75 µg/cm² NaCl-Äquivalent.
Während ROSE-Tests eine schnelle, automatisierte Pass/Fail-Metrik für die Inline-Prozessüberwachung bieten, können damit keine spezifischen Ionenspezies identifiziert oder lokalisierte Verunreinigungen unter einzelnen BGA-Komponenten lokalisiert werden.
Ionenchromatographie (IC)
Ionenchromatographie isoliert und quantifiziert genaue Konzentrationen einzelner ionischer Spezies (wie $Cl^-$, $Br^-$, $F^-$, $SO_4^{2-}$ und schwache Anionen organischer Säuren). Durch IC-Tests wird festgestellt, ob die Kontamination auf Rückstände aus der Platinenherstellung, Lotpastenaktivatoren oder die Handhabung durch den Bediener (z. B. Hautsalze) zurückzuführen ist.
Prüfung des Oberflächenisolationswiderstands (SIR).
SIR-Tests gemäß IPC-TM-650 Methode 2.6.3.7 bewerten die Verschlechterung des elektrischen Widerstands auf verschachtelten Kammmustern (Testcoupons). Der Coupon ist einer erhöhten Umweltbelastung ausgesetzt – typischerweise einer Temperatur von 85 °C und einer relativen Luftfeuchtigkeit von 85 % unter einer konstanten Gleichstromvorspannung (z. B. 50 V) für 168 Stunden. Ein Abfall des Isolationswiderstands ($< 10^8 \, \Omega$) signalisiert elektrochemische Migration und Dendritenwachstumspfade.
Fehlerbehebung bei häufig auftretenden Fehlern bei der Flussmittelentfernung
Falsch gesteuerte Waschparameter führen zu sekundären Fehlermodi, die die elektronische Zuverlässigkeit beeinträchtigen. Das Verständnis der Grundursachen dieser Fehler ermöglicht es den Fertigungsteams, Waschchemikalien schnell zu korrigieren.
1. White Residue Formation
- Grundursache: Unvollständige Auflösung von Metallcarboxylatsalzen (Blei-/Zinnseifen, die durch Reaktion organischer Säureaktivatoren mit Lot entstehen) oder unvollständiges Aufbrechen der Harzmatrix.
- Korrektur: Erhöhen Sie die Verseifungsmittelkonzentration, erhöhen Sie die Flüssigkeitstemperatur auf den empfohlenen Schwellenwert (60 °C) oder wechseln Sie von generischem IPA zu technischen Lösungsmittelmischungen mit Co-Lösungsmitteln.
2. Entrapped Moisture Beneath Low-Standoff Packages
- Grundursache: Unzureichende Trocknungsluftmenge oder unzureichende Trocknungskammertemperatur nach dem Spülen mit Wasser.
- Korrektur: Passen Sie die Winkel der Luftmesser an, um Flüssigkeit unter den Komponentenrändern herauszudrücken, verlängern Sie die Verweildauer der Konvektionstrocknung und halten Sie die Temperaturen im Trocknungsgehäuse zwischen 90 °C und 100 °C.
3. Solder Mask and Marking Ink Degradation
- Ursache: Chemische Inkompatibilität zwischen Verseifungsmitteln mit hohem pH-Wert ($pH > 11$) und Lötstopplackpolymeren oder zu lange Verweilzeiten im Ultraschallbad.
- Korrektur: Halten Sie den pH-Wert des Verseifungsmittels zwischen 9,5 und 10,5, reduzieren Sie die Dauer des Waschzyklus und stellen Sie sicher, dass die Basislaminatmaterialien den Spezifikationsanforderungen von IPC-4101 entsprechen.
4. Component Wash Damage
- Ursache: Eintauchen nicht versiegelter Komponenten (z. B. offene Potentiometer, nicht waschbare Schalter, nicht versiegelte Relais oder MEMS Mikrofone).
- Korrektur: Identifizieren Sie nicht waschbare Komponenten während der DFM-Überprüfung, leiten Sie sie zum sekundären Handlöten nach dem Waschen der Hauptbaugruppe weiter oder bringen Sie temporäre Schutzbanddichtungen an.
Praktisches Fallszenario: Reinigungsprotokoll für eine dichte gemischte Technologie PCBA
Stellen Sie sich eine Industriesteuerung PCBA vor, die über hochdichte digitale Schaltkreise, analoge Sensoren und Energieverwaltungskomponenten verfügt. Ingenieurteams müssen einen validierten Reinigungsprozess einrichten, um eine langfristige Zuverlässigkeit vor Ort sicherzustellen.
Montagespezifikationen
- Abmessungen: 160 mm × 220 mm, 8-lagiges FR-4 Laminat, 1,6 mm Dicke.
- Komponenten: 0,4 mm Rastermaß QFNs, 0,8 mm Rastermaß BGAs, 0402 Passive und unten terminierte Leistungs-FETs.
- Lötchemie: Bleifreie, wasserlösliche organische Säure (OA)-Lötpaste, die mit einer Spitzentemperatur von 245 °C aufgeschmolzen wurde.
Reinigungsvorgang ausgeführt
1. Pre-Wash Inspection: Verify that all unsealed MEMS and non-washable components are omitted from initial SMT placement. 2. Inline Wash Stage: Process boards through an automated inline aqueous washer using a 10% saponifier concentrate at 60°C with dynamic fluid spray pressure set to 42 PSI. 3. Primary & Final DI Water Rinse: Rinse using high-purity deionized water ($18 \text{ M}\Omega\cdot\text{cm}$ resistivity at 50°C) to remove emulsified flux residues and saponifier traces. 4. Forced-Air Drying: Pass the board beneath dual high-velocity air knives set to 12° cross-angles, followed by a 6-minute forced hot-air convection chamber stage at 95°C. 5. Validation Testing: Run 2 boards per production lot through ROSE testing per IPC-TM-650 2.3.25. Acceptable baseline performance targets total ionic contamination below $0.45 \; \mu\text{g/cm}^2$ NaCl equivalent. 6. Post-Wash Secondary Assembly: Manually solder non-washable switches using No-Clean wire solder, followed by localized spot cleaning with IPA and lint-free wipes.
Praktische Anleitung zur Reinigung nach dem Löten
Um ein wirksames Flussmittelreinigungsprogramm nach dem Löten zu etablieren, müssen Flussmittelchemien mit kompatiblen Lösungsmittel- oder wässrigen Waschsystemen abgestimmt werden. Bei den Prozessparametern muss ein Gleichgewicht zwischen Reinigungseffizienz, Kompatibilität der Komponenten und Umweltauflagen bestehen. Bei Omini bewerten unsere Montagetechnikteams während der ersten DFM-Überprüfungen Platinendesigns hinsichtlich Komponentenabstand, Waschkompatibilität und Ionenreinheitszielen. Durch die Festlegung klarer Sauberkeitsmetriken zu Beginn der Produktentwicklung stellen die Ingenieurteams eine hohe Baugruppenausbeute, robuste Lötverbindungen und einen zuverlässigen Feldbetrieb bei anspruchsvollen Anwendungen sicher.