
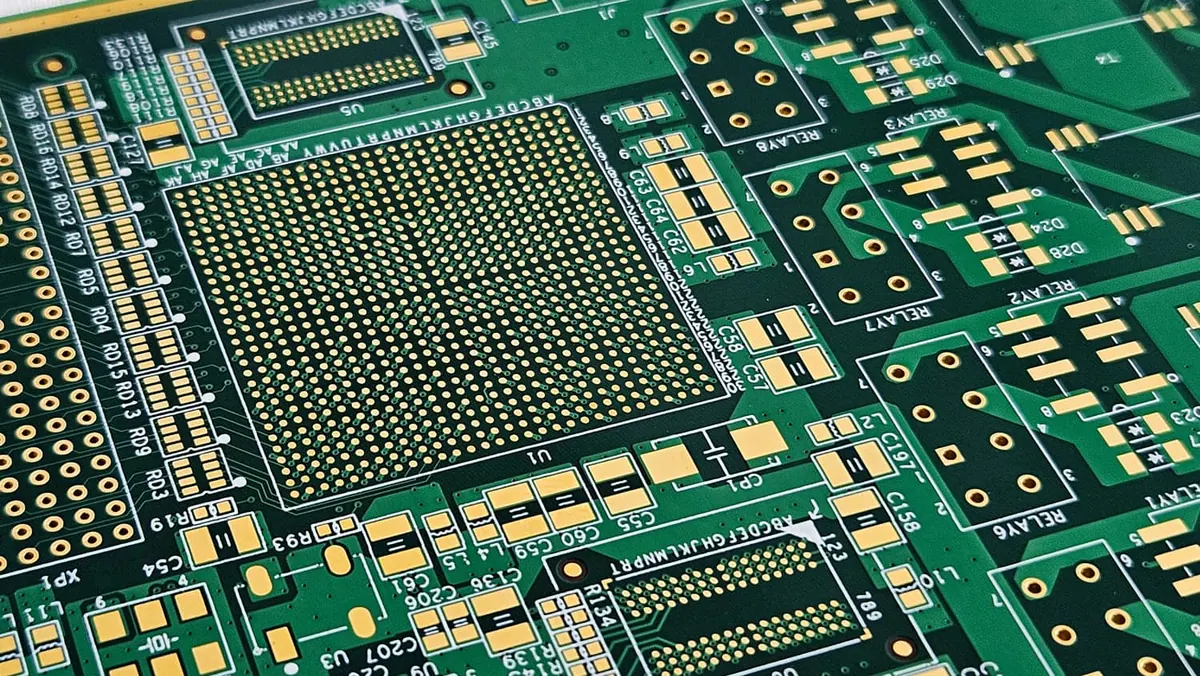
Direkte Antwort
Bewerten Sie das SMT-Montagerisiko anhand der BGA-Trends, indem Sie vor der Angebotserstellung den Gehäuseabstand, den Kugeldurchmesser und den MSL mit Ihrem Platinenaufbau, der Oberflächenbeschaffenheit und der Reflow-Fähigkeit vergleichen. BGAs mit feinem Rasterabstand unter 0,8 mm erhöhen das Schablonen-, Koplanaritäts- und Inspektionsrisiko. Überprüfen Sie die Verzugsgrenzen, planen Sie die Röntgenabdeckung und senden Sie vollständige RFQ-Daten, damit Ihr Monteur Probleme frühzeitig erkennen kann.
Warum BGA Pakettrends das Risikoprofil verändern
BGA Die Gehäuse haben sich von einem Rastermaß von 1,27 mm auf ein Rastermaß von 0,8 mm, 0,65 mm und sogar 0,4 mm in High-Density-Designs verschoben. Gleichzeitig sind die Gehäusegrößen gewachsen, um mehr E/A unterzubringen, und einige Gehäuse überschreiten jetzt 40 mm an einer Seite. Diese beiden Trends – feinerer Abstand und größerer Körper – erzeugen beim Reflow entgegengesetzte mechanische Spannungen.
Ein 0,4 mm Rastermaß BGA hat Lotkugeln mit einem Durchmesser von etwa 0,25 mm. Dadurch bleibt nur sehr wenig Lotvolumen übrig, um eine zuverlässige Verbindung zu bilden. Die Schablonenöffnung für eine solche Verpackung muss kleiner sein als das Pad, wodurch das Pastenvolumen weiter reduziert wird. Wenn die Oberflächenbeschaffenheit der Platine uneben ist oder die Lötmaskenausrichtung nicht stimmt, verlieren Sie Spielraum, den ein Gehäuse mit 1,27 mm Rastermaß problemlos absorbieren würde.
Größere Körpergrößen erhöhen auch das Risiko einer Verpackungsverformung. Ein 35-mm-BGA kann beim Reflow eine dynamische Verformung aufweisen, die die Koplanaritätsspezifikation überschreitet, insbesondere wenn die Formmasse und das Substrat nicht übereinstimmende Wärmeausdehnungskoeffizienten aufweisen. Wenn sich das Gehäuse bei der höchsten Reflow-Temperatur verformt, können sich die Eckkugeln von der Paste lösen, wodurch Kopf-in-Kissen-Defekte entstehen, die ohne Röntgenstrahlen schwer zu erkennen sind.
Das praktische Ergebnis ist, dass es beim BGA Montagerisiko nicht mehr nur um die Platzierungsgenauigkeit geht. Es kommt nun auf das Zusammenspiel zwischen Gehäusekonstruktion, Platinendesign, Schablonendesign und Reflow-Profil an. Die Bewertung dieser Faktoren vor der Entscheidung für einen PCBA-Build ist die einzige Möglichkeit, kostspielige Nacharbeiten oder Ausfälle vor Ort zu vermeiden.
Risikofaktoren auf Paketebene, die zuerst überprüft werden müssen
Pitch, Kugeldurchmesser und Landmusterdesign
Der erste Schritt bei der Bewertung des BGA Montagerisikos besteht darin, das Paketdatenblatt zu lesen und drei Zahlen zu extrahieren: Teilung, Kugeldurchmesser und Kugelanzahl. Diese bestimmen das Stegmuster, die Schablonenöffnung und die Inspektionsanforderungen.
Für Abstände über 0,8 mm funktionieren im Allgemeinen die Standardregeln für das Schablonendesign. Bei einem Rastermaß von 0,8 mm müssen Sie auf das Aperturflächenverhältnis achten. Für 0,65 mm und darunter sollten Sie elektrogeformte Schablonen oder lasergeschnittene Schablonen mit Elektropolierung in Betracht ziehen, um die Pastenabgabe zu verbessern. Das Flächenverhältnis – die Öffnungsfläche der Öffnung dividiert durch die Wandfläche der Öffnung – sollte für eine gute Pastenübertragung über 0,66 bleiben. Bei einem Rastermaß von 0,4 mm ist zum Erreichen dieses Verhältnisses eine Schablonendicke von 0,1 mm oder weniger erforderlich, was das Pastenvolumen für andere Komponenten auf der Platine reduziert.
Das Landmuster selbst sollte den IPC-7351-Empfehlungen für den jeweiligen Pakettyp entsprechen. Ein häufiger Fehler besteht darin, für einen 0,5-mm-Abstand BGA die gleiche Pad-Größe wie für einen 0,8-mm-Abstand BGA zu verwenden. Der kleinere Abstand erfordert kleinere Pads, um Lötbrücken zu verhindern, aber kleinere Pads bedeuten auch eine geringere Abstandshöhe der Lötstelle, was die Zuverlässigkeit bei thermischen Zyklen verringert.
Koplanaritäts- und Verzugsspezifikationen
Koplanarität ist die Abweichung der Lötkugelspitzen von einer einzelnen Ebene. J-STD-020 definiert den Feuchtigkeitsempfindlichkeitsgrad und die Reflow-Klassifizierung, die Koplanarität wird jedoch normalerweise im Paketdatenblatt angegeben. Die meisten BGAs geben eine Koplanaritätsgrenze von 0,1 mm oder weniger an. Wenn Ihre Platine einen erheblichen Verzug aufweist, kann der kombinierte Verzug von Gehäuse und Platine diesen Grenzwert beim Reflow überschreiten.
Dynamischer Verzug ist schwieriger zu bewerten, da er sich mit der Temperatur ändert. Einige Verpackungslieferanten stellen Daten zum Verzug bei unterschiedlichen Temperaturen bereit, viele jedoch nicht. Wenn Sie ein neues oder unbekanntes BGA verwenden, fragen Sie den Lieferanten nach Verzugsdaten bei 25 °C, 217 °C und 260 °C. Wenn diese Daten nicht verfügbar sind, planen Sie einen Erstbau mit Röntgeninspektion zur Überprüfung der Verbindungsqualität.
> Practical note: If your board is thicker than 1.6 mm or has uneven copper distribution, ask your assembler to check board warpage at reflow temperatures. A board that is flat at room temperature can bow significantly at 245°C, especially with mixed-layer stackups.
Feuchtigkeitsempfindlichkeitsstufe und Backanforderungen
BGAs gehören zu den feuchtigkeitsempfindlichsten Komponenten in der SMT-Baugruppe. J-STD-020 weist eine MSL-Bewertung zu, die die Bodenlebensdauer nach dem Öffnen des Feuchtigkeitssperrbeutels bestimmt. J-STD-033 legt Handhabungs-, Verpackungs- und Backanforderungen fest.
Ein häufiger Fehler ist die Annahme, dass alle BGAs MSL 3 haben. Viele Fine-Pitch- und Large-Body-BGAs haben MSL 4 oder MSL 5, was bedeutet, dass sie Feuchtigkeit schneller absorbieren und gebacken werden müssen, wenn sie länger als ein paar Stunden der Umgebungsfeuchtigkeit ausgesetzt sind. Wenn ein feuchtigkeitsempfindliches BGA ohne ordnungsgemäßes Backen aufgeschmolzen wird, kann die eingeschlossene Feuchtigkeit verdampfen und „Popcorning“ verursachen – eine innere Delaminierung, die von außen nicht sichtbar ist, aber zu zeitweiligen Unterbrechungen oder Kurzschlüssen führen kann.
Überprüfen Sie vor dem Build die MSL-Bewertung für jeden BGA in Ihrem BOM. Wenn eine Komponente MSL 4 oder höher ist, bestätigen Sie, dass Ihr Monteur über die Backfähigkeit verfügt und dass der Zeitplan die Backzeit berücksichtigt. Das Backen erfolgt normalerweise 24 bis 48 Stunden lang bei 125 °C, was die Vorlaufzeit um Tage verlängern kann, wenn es nicht geplant ist.
Risikofaktoren auf Vorstandsebene, die sich auf die Zuverlässigkeit von BGA auswirken
Stapelung, Kupferbalance und Oberflächenbeschaffenheit
Der PCB-Aufbau wirkt sich direkt auf die Zuverlässigkeit der BGA-Lötverbindung aus. Eine Platine mit dicken Kernen und ungleichmäßiger Kupferverteilung verzieht sich beim Reflow stärker. Bei Platinen mit Fine-Pitch-BGAs sollten Sie einen symmetrischen Aufbau mit ausgewogenem Kupfer auf beiden Seiten jedes Lagenpaars in Betracht ziehen.
Auch das Kupfergewicht spielt eine Rolle. Standardmäßiges 1-Unzen-Kupfer ist üblich, aber wenn Sie einen BGA mit einem großen Körper und vielen Strom- oder Erdungskugeln haben, steigt der Wärmebedarf beim Reflow. Die Platine benötigt möglicherweise 2 Unzen Kupfer auf den Stromebenen, um den Strom zu verarbeiten, aber dickeres Kupfer kann das Ätzen feiner Leiterbahnen unter dem BGA erschweren. Dies ist ein Kompromiss, der während der Entwurfsprüfung und nicht erst nach der Herstellung der Platinen geklärt werden sollte.
Die Oberflächenbeschaffenheit ist ein weiterer Risikofaktor. HASL wird nicht für feine BGAs empfohlen, da die unebene Oberfläche zu Koplanaritätsproblemen führen kann. ENIG ist die häufigste Wahl für die BGA-Montage, da es eine ebene Oberfläche und gute Benetzung bietet. ENEPIG wird für Platinen bevorzugt, die mehrere Reflow-Zyklen erfordern oder gemischte Oberflächen aufweisen. OSP ist für die einseitige Bestückung geeignet, kann sich jedoch verschlechtern, wenn es mehreren Reflow-Zyklen oder längerer Lagerung ausgesetzt wird.
Überlegungen zu Via-in-Pad und Microvia
HDI Boards mit Via-In-Pad für BGA Escape Routing bringen zusätzliche Risiken mit sich. Wenn die Durchkontaktierung nicht gefüllt und flach plattiert ist, kann beim Reflow-Löten Lot in die Durchkontaktierung eindringen und die Lötstelle verkümmern. Dies wird als „Lötdochtwirkung“ oder „Kapillarwirkung“ bezeichnet und kann zu Öffnungen führen, die nur im Röntgenbild sichtbar sind.
Geben Sie für Via-in-Pad-Designs gefüllte und abgedeckte Vias an. Die Kappe sollte flach und koplanar mit der Padoberfläche sein. Wenn Sie Microvias für die Fluchtwegführung verwenden, stellen Sie sicher, dass der Microvia-Durchmesser und die Pad-Größe mit dem BGA-Abstand kompatibel sind. Bei einem Rastermaß von 0,4 mm beträgt die Pad-Größe möglicherweise nur 0,2 mm, sodass nur wenig Platz für ein Mikrovia und sein Capture-Pad bleibt.
Plattendicke und Plattendesign
Die Plattendicke beeinflusst sowohl die Verformung als auch die thermische Masse. Dünnere Platinen (0,8 mm oder weniger) sind flexibler und können eine gewisse Gehäuseverformung absorbieren, verfügen aber auch über weniger Kupfer, um beim Reflow die Wärme vom BGA abzuleiten. Dickere Platten (2,0 mm oder mehr) sind steifer, können jedoch einen größeren Wärmegradienten über den BGA hinweg erzeugen, was das Risiko von verzugsbedingten Defekten erhöht.
Das Paneldesign ist ebenfalls ein Faktor. Wenn der BGA in der Nähe der Kante des Panels platziert wird, kann es sein, dass sich die Platine beim Depaneling verbiegt und die Lötstellen belastet. Erwägen Sie bei BGAs mit feiner Teilung das Hinzufügen eines Fräs- oder Falzabstands, der das BGA von der Panelkante fernhält. Wenn BGA groß ist, besprechen Sie das Panel-Layout mit Ihrem Monteur, um eine ausreichende Unterstützung beim Reflow sicherzustellen.
Risikofaktoren auf Prozessebene: Schablone, Reflow und Inspektion
Schablonendesign und Einfügenauswahl
Das Schablonendesign ist der erste zu bewertende Risikofaktor auf Prozessebene. Die Dicke der Schablone, die Größe der Öffnung und die Form der Öffnung bestimmen, wie viel Lotpaste auf jedem Pad aufgetragen wird. Bei BGAs mit feinem Rastermaß sollte die Schablonenöffnung etwas kleiner als das Pad sein, um eine Lötbrückenbildung zu verhindern. Die Öffnungswände sollten glatt sein, um die Pastenabgabe zu erleichtern.
Die Auswahl der Lotpaste ist ebenso wichtig. Für Fine-Pitch-BGAs verwenden Sie eine Pulverpaste vom Typ 4 oder Typ 5, die kleinere Lotpartikel enthält, die leichter durch kleine Öffnungen fließen. Paste vom Typ 3 ist für Rastermaße von 0,8 mm und mehr akzeptabel, für Rastermaße von 0,5 mm und darunter wird jedoch Typ 4 empfohlen. Die Flussmittelchemie sollte mit der Oberflächenbeschaffenheit und dem Reflow-Profil übereinstimmen.
Reflow-Profil und Wärmemanagement
Das Reflow-Profil muss auf das BGA-Gehäuse, die Lotpaste und die Platine zugeschnitten sein. Ein standardmäßiges bleifreies Profil mit einer Spitzentemperatur von 245 °C kann für einen großen BGA mit einem hohen MSL-Wert zu aggressiv sein. Umgekehrt erreicht ein Profil mit einer zu niedrigen Spitzentemperatur möglicherweise keine vollständige Benetzung, insbesondere bei ENIG- oder OSP-Oberflächen.
Die Schlüsselvariablen sind die Rampenrate, die Einweichzeit, die Zeit über Liquidus und die Spitzentemperatur. Für BGAs sollte die Rampenrate gesteuert werden, um thermischen Schock und Verzug zu minimieren. Typisch ist eine Anstiegsrate von 1 bis 2 °C pro Sekunde. Die Einweichzone sollte lang genug sein, um das Flussmittel zu aktivieren und die Temperaturen auf der ganzen Linie auszugleichen. Die Zeit oberhalb des Liquidus (217 °C für SAC305) sollte 60 bis 90 Sekunden betragen und die Spitzentemperatur sollte je nach Pasten- und Komponentenanforderungen 240 bis 250 °C betragen.
Bei Platinen mit mehreren BGAs unterschiedlicher Größe muss das Reflow-Profil ein Kompromiss sein. Ein großer BGA erfordert möglicherweise eine längere Einweichzeit, um das thermische Gleichgewicht zu erreichen, während ein kleiner BGA überhitzen kann, wenn das Profil zu lang ist. Hier ist ein thermischer Profilierungslauf mit Thermoelementen auf der eigentlichen Platine unerlässlich.
Röntgeninspektion und Erstmusterprüfung
Die Röntgeninspektion ist die einzige zuverlässige Möglichkeit, die Qualität der BGA Lötverbindungen bei verdeckten Verbindungen zu überprüfen. AOI kann die Umfangskugeln überprüfen, aber die Mitte des Pakets nicht sehen. Mit Röntgenstrahlen können Hohlräume, Unterbrechungen, Kurzschlüsse und Kopf-in-Kissen-Defekte erkannt werden.
Für Fine-Pitch-BGAs benötigen Sie ein hochauflösendes Röntgensystem mit Schrägsichtfunktion. Planen Sie die Röntgenprüfung im Rahmen des Erstmusterbaus und als Bemusterungsplan für die Produktion. Die Kosten für die Röntgeninspektion sind zwar nicht unerheblich, aber sie sind weitaus geringer als die Kosten für Ausfälle oder Nacharbeiten vor Ort.
> Practical note: If your BGA has more than 400 balls or a pitch below 0.65 mm, budget for 100% X-ray inspection on the first article and at least 5 to 10% sampling on production runs. This is a manufacturing judgment based on the difficulty of rework and the cost of undetected defects.
So bewerten Sie das Risiko vor dem Bau: Eine praktische Checkliste
Überprüfen Sie die BOM- und Komponentendaten
Beginnen Sie mit der Überprüfung des BOM für jeden BGA. Überprüfen Sie für jeden BGA die Teilenummer des Herstellers, den Verpackungstyp, die Tonhöhe, die Ballanzahl, die MSL-Bewertung und alle besonderen Handhabungsanforderungen. Wenn der BOM diese Informationen nicht enthält, bitten Sie den Konstrukteur, sie bereitzustellen. Ein vollständiger BOM mit Herstellerteilenummern ist wichtig, da derselbe Pakettyp von verschiedenen Lieferanten unterschiedliche Verzugs- und Koplanaritätseigenschaften aufweisen kann.
Führen Sie eine DFM-Überprüfung für Gerber- und Centroid-Dateien durch
Die Gerber-Dateien und die Schwerpunktdatei sollten gemeinsam überprüft werden, um mögliche Montageprobleme zu identifizieren. Überprüfen Sie die Abmessungen des Anschlussflächenmusters anhand des Paketdatenblatts. Stellen Sie sicher, dass die Lötmaskenöffnung etwas größer als das Pad ist. Überprüfen Sie, ob das Via-In-Pad nicht gefüllt ist. Suchen Sie nach Komponenten, die zu nahe am BGA platziert sind und die Inspektion oder Nacharbeit beeinträchtigen könnten.
Eine DFM-Rezension sollte auch den Board-Umriss und die Panelisierung überprüfen. Wenn sich der BGA in der Nähe der Platinenkante befindet, stellen Sie sicher, dass genügend Freiraum für die Pick-and-Place-Düse und das Röntgensystem vorhanden ist.
Überprüfen Sie die MSL- und Reflow-Kompatibilität
Bestätigen Sie vor dem Build, dass die MSL-Bewertung jedes BGA mit dem geplanten Reflow-Profil kompatibel ist. Wenn BGA MSL 4 oder höher ist, stellen Sie sicher, dass der Assembler über Backfähigkeit verfügt und dass der Zeitplan dies berücksichtigt. Stellen Sie außerdem sicher, dass das Reflow-Profil mit der Lotpaste und der Platinenoberfläche kompatibel ist.
Fordern Sie einen Plan zur Erstmusterprüfung an
Ein Erstmusterinspektionsplan sollte eine Röntgeninspektion aller BGA-Verbindungen, AOI aller sichtbaren Lötverbindungen und einen elektrischen Test umfassen, sofern Vorrichtungen verfügbar sind. Bei Zweifeln an der Fugenqualität sollte der Plan auch eine Querschnittsanalyse enthalten. Querschnitte sind zerstörerisch, liefern aber einen eindeutigen Beweis für die Integrität der Lötverbindung, einschließlich Benetzung, Hohlräumen und intermetallischer Bildung.
Häufige Fehler bei der Bewertung des BGA Montagerisikos
Einer der häufigsten Fehler ist das Ignorieren der MSL-Bewertung und der Backanforderungen. Ingenieure gehen oft davon aus, dass ein BGA wochenlang im Regal liegen und trotzdem problemlos zusammengebaut werden kann. Dies gilt nicht für MSL 4- und MSL 5-Komponenten.
Ein weiterer Fehler besteht darin, anzunehmen, dass ein Standard-Reflow-Profil für alle BGAs funktioniert. Ein Profil, das für einen 0,8-mm-Abstand BGA auf einer 1,6-mm-Platine funktioniert, funktioniert möglicherweise nicht für einen 0,4-mm-Abstand BGA auf einer 0,8-mm-Platine. Die thermische Masse ist unterschiedlich und das Verzugsverhalten ist unterschiedlich.
Ein dritter Fehler besteht darin, dass die Plattenverformung oder die Kompatibilität der Oberflächenbeschaffenheit nicht überprüft wird. Eine bei Raumtemperatur ebene Platine kann sich bei Reflow-Temperaturen deutlich verziehen, insbesondere wenn die Kupferverteilung ungleichmäßig ist. Ebenso ist eine Oberflächenbeschaffenheit, die für Standard-SMT akzeptabel ist, möglicherweise nicht für BGAs mit feiner Teilung geeignet.
Schließlich vergessen Ingenieure oft, eine Röntgenprüfung einzuplanen. Röntgen ist für die Baugruppe BGA nicht optional. Dies ist die einzige Möglichkeit, verdeckte Lötstellen zu überprüfen und sollte von Anfang an in die Kosten und den Zeitplan einbezogen werden.
Was Sie in Ihre RFQ für BGA-Baugruppe aufnehmen sollten
Ein vollständiger RFQ reduziert das Risiko, da der Monteur dadurch den Entwurf beurteilen kann, bevor er ein Angebot abgibt. Fügen Sie Folgendes hinzu:
- Vervollständigen Sie BOM mit Herstellerteilenummern und Pakettypen
- Schwerpunktdatei mit Komponentenreferenzbezeichnern und Koordinaten
- Gerber Dateien für alle Schichten, einschließlich Lötmaske und Paste
- Details zum Platinenaufbau, einschließlich Lagenanzahl, Kupfergewicht und dielektrische Materialien
- Spezifikation der Oberflächenbeschaffenheit
- Anforderungen an die Plattendicke und die Paneelisierung
- MSL-Bewertungen für alle BGAs und alle anderen feuchtigkeitsempfindlichen Komponenten
- Besondere Prozesshinweise, z. B. Backanforderungen oder Einschränkungen des Reflow-Profils
- Testanforderungen, einschließlich Röntgeninspektion, AOI und elektrischer Test
Mit diesen Informationen kann der Monteur potenzielle Probleme identifizieren und ein genaues Angebot erstellen. Ohne sie basiert das Angebot auf Annahmen, und diese Annahmen können während des Baus zu Überraschungen führen.
Verwandte Risikobewertungen für andere Montagetrends
BGA Trends sind nicht der einzige Faktor, der das Montagerisiko SMT verändert. Ähnliche Bewertungen gelten für andere neue Verpackungs- und Kartontechnologien. Beispielsweise bringt die Fan-out-Panel-Level-Verpackung (FOPLP) verschiedene thermische und verzugsbedingte Herausforderungen mit sich, die eine separate Risikobewertung erfordern. Einen Vergleich finden Sie unter How to Evaluate SMT Assembly Risk from FOPLP and Thermal Processing Trends.
Metallkern-PCBs, die häufig in Automobil- und LED-Anwendungen verwendet werden, haben ein ganz anderes thermisches Verhalten als Standard-FR-4. Die Wärmeleitfähigkeit des Metallkerns verändert das Reflow-Profil und kann zu Spannungen in der Lötstelle führen. Weitere Informationen finden Sie unter So bewerten Sie das SMT-Montagerisiko durch Metallkern PCB und Automobiltrends.
Die Chip-on-Board-Montage (COB) führt Drahtbond- und Die-Attach-Prozesse ein, die außerhalb des Geltungsbereichs des Standards SMT liegen. Die Risikofaktoren sind unterschiedlich und die Inspektionsmethoden sind unterschiedlich. Eine ausführliche Diskussion finden Sie unter So bewerten Sie das SMT-Assembly-Risiko anhand von PCB-Assembly- und COB-Trends.
Allgemeine Trends in der Oberflächenmontagetechnologie, einschließlich Miniaturisierung von Bauteilen und Platinen mit gemischten Technologien, wirken sich auch auf das Montagerisiko aus. Diese Trends interagieren mit dem BGA Risiko auf eine Weise, die nicht immer offensichtlich ist. Weitere Informationen finden Sie unter So bewerten Sie das SMT-Montagerisiko anhand von PCB-Montage- und Oberflächenmontagetrends.
Schließlich haben die während des PCB-Layouts getroffenen Design- und Fertigungsentscheidungen einen direkten Einfluss auf das Montagerisiko von SMT. Leiterbahnführung, Via-Platzierung und Lagenaufbau beeinflussen alle die Zuverlässigkeit der Lötverbindung. Eine auf das Design ausgerichtete Ansicht finden Sie unter So bewerten Sie das SMT-Montagerisiko anhand von PCB-Design- und PCB-Fertigungstrends.
FAQ
Warum erhöhen BGA-Trends das Montagerisiko von SMT?
BGA-Pakete werden zu feinerem Pitch, größeren Körpergrößen und höheren I/O-Anzahlen bewegt. Dies verringert das Volumen der Lotkugeln, erhöht die Empfindlichkeit gegenüber Koplanarität und Verzug und erschwert die Inspektion. Das Ergebnis ist ein höheres Risiko von Unterbrechungen, Kurzschlüssen und Head-in-Pillow-Defekten beim Reflow.
Wo machen Ingenieure Fehler bei der Bewertung des BGA Montagerisikos?
Zu den häufigsten Fehlern gehört das Ignorieren der Paket-MSL- und Backanforderungen, die Annahme, dass ein Standard-Reflow-Profil für alle BGAs funktioniert, und das Nichtüberprüfen von Platinenverzug oder Oberflächenkompatibilität. Ingenieure vergessen außerdem oft, eine Röntgeninspektion einzuplanen, die zur Überprüfung versteckter Lötstellen erforderlich ist.
Wie kann ich das BGA-Montagerisiko vor dem Build überprüfen?
Überprüfen Sie das Datenblatt BGA auf Steigung, Kugeldurchmesser und MSL. Überprüfen Sie den PCB-Aufbau auf Dicke und Kupferbalance. Führen Sie eine DFM-Überprüfung der Gerber- und Centroid-Dateien durch. Stellen Sie sicher, dass das Reflow-Profil den Anforderungen an die Lotpaste und die Komponenten entspricht. Bitten Sie Ihren Monteur um einen Erstmusterprüfplan inklusive Röntgen.
Welche Informationen gehören in die Assembly RFQ für BGA?
Fügen Sie den vollständigen BOM mit Herstellerteilenummern, die Schwerpunktdatei, Gerber-Dateien und alle speziellen Prozesshinweise hinzu. Geben Sie BGA Pitch, Pakettyp und MSL an. Geben Sie außerdem Plattendicke, Oberflächenbeschaffenheit und etwaige Testanforderungen an. Dadurch kann der Monteur das Risiko einschätzen und ein genaues Angebot erstellen.
Wann sollte ich den Hersteller in die Risikobewertung BGA einbeziehen?
Beziehen Sie den Hersteller so früh wie möglich ein, idealerweise während der Entwurfsüberprüfungsphase, bevor der PCB hergestellt wird. Wenn Sie warten, bis die Platinen fertig sind, stellen Sie möglicherweise fest, dass der Aufbau, die Oberflächenbeschaffenheit oder das Anschlussflächenmuster nicht für das BGA-Paket geeignet sind. Durch die frühzeitige Einbindung kann der Hersteller DFM Feedback geben, das Montageprobleme verhindern kann.
Was ist der Unterschied zwischen AOI und Röntgen für die BGA-Inspektion?
AOI verwendet optische Kameras, um sichtbare Lötstellen von der Ober- und Unterseite der Platine aus zu prüfen. Unter dem Paket BGA werden keine Verbindungen angezeigt. Die Röntgeninspektion durchdringt das Gehäuse und die Platine, um versteckte Lötstellen, einschließlich Hohlräume, offene Stellen, Kurzschlüsse und Head-in-Pillow-Defekte, aufzudecken. Für die Baugruppe BGA ist Röntgen die primäre Prüfmethode und AOI die ergänzende.
Omini kann Sie bei der Risikobewertung Ihrer BGA-Baugruppe mit einer DFM-Überprüfung, einer Anleitung zum Schablonendesign und einem Erstmusterprüfplan unterstützen, der auch eine Röntgenprüfung umfasst. Senden Sie Ihre Gerber-, Schwerpunkt- und BOM-Daten früh im Entwurfszyklus, um das nützlichste Feedback zu erhalten.