
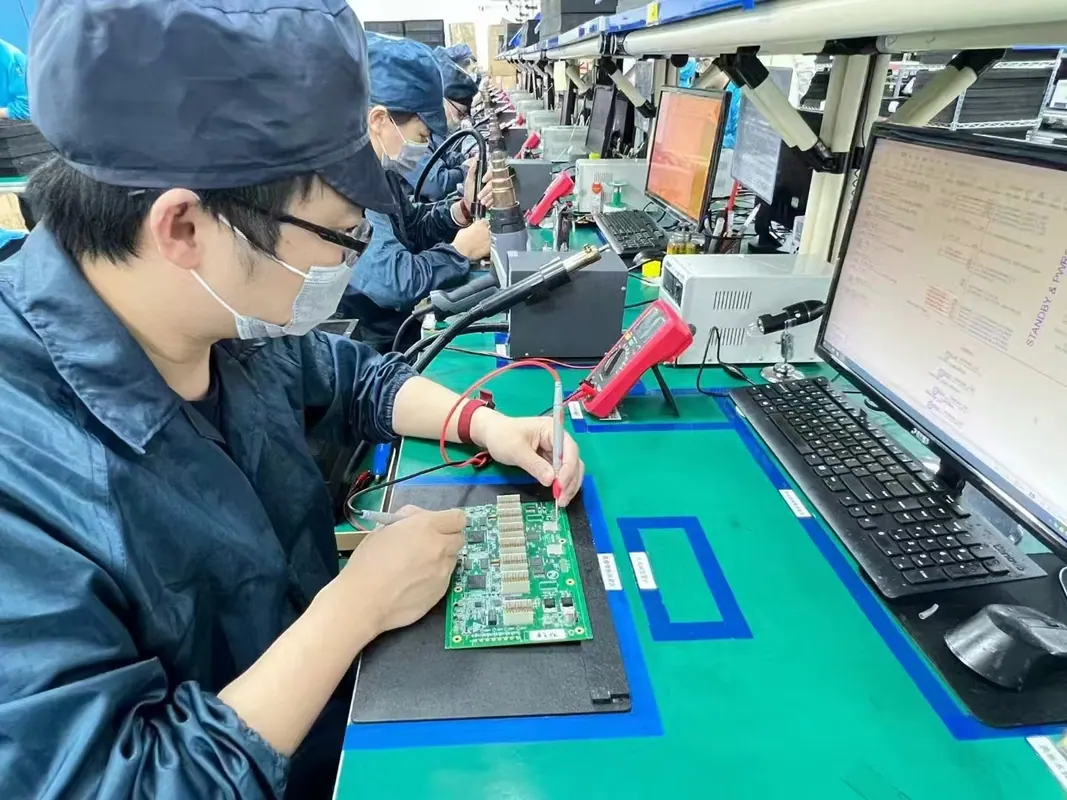
Respuesta directa
Para eliminar el fundente después de soldar una placa PCB es necesario combinar el agente de limpieza (como alcohol isopropílico de alta pureza o saponificadores acuosos) con la química específica del fundente y aplicar agitación mecánica o lavado en línea. Para componentes electrónicos de alta confiabilidad, los residuos de fundente posteriores a la soldadura deben eliminarse por completo para evitar la migración electroquímica, el crecimiento dendrítico y las fugas de corriente.
Los equipos de ingeniería eligen entre cepillado manual con solvente para el reprocesamiento de prototipos, limpieza ultrasónica por lotes para volúmenes de ensamblaje moderados y sistemas acuosos de pulverización en aire en línea que utilizan agua desionizada (DI) de alta pureza para una producción PCBA de alta densidad. La selección del proceso óptimo depende de la química del fundente, la autorización de los componentes y las especificaciones de verificación de limpieza.
> Manufacturing Rule of Thumb: Cleaning effectiveness is governed by the chemical matching rule: polar activators require polar solvents (water or alcohol), while non-polar resin bases require non-polar or saponified solvents. Mismatching the chemistry leaves white insoluble metal salts on the laminate.
Desglose químico: tipos de fundente y residuos térmicos
El fundente sirve para eliminar los óxidos de las almohadillas de cobre y los cables de los componentes durante la soldadura, promoviendo la humectación y la formación de enlaces intermetálicos. Sin embargo, los residuos de fundente que quedan después de la soldadura por reflujo o por ola contienen compuestos químicos activos que se comportan de manera diferente según la formulación base.
Fundentes a base de colofonia (R, RMA, RA)
Las formulaciones de fundente de resina utilizan resina de pino natural o resinas sintéticas modificadas. La colofonia (R) no es corrosiva y generalmente es inerte a temperatura ambiente. Rosin Mildly Activated (RMA) y Rosin Activated (RA) contienen activadores de haluros o ácidos orgánicos que aumentan la eficiencia de eliminación de óxido. Durante el ciclo de calentamiento del Explicado: ¿Cuáles son los pasos del proceso de ensamblaje SMT?, el calor polimeriza la base de resina. El residuo vítreo resultante encapsula iones de haluro activos. Se requieren limpiadores solventes como alcohol isopropílico (IPA) o mezclas de solventes halogenados para descomponer esta matriz de resina polimerizada.
Fundentes solubles en agua/ácidos orgánicos (OA)
Los fundentes solubles en agua se basan en ácidos orgánicos (como el ácido cítrico, málico o tiosulfato) combinados con disolventes de glicol o alcohol. Presentan propiedades limpiadoras de óxido agresivas pero dejan residuos iónicos altamente corrosivos. Debido a que estos activadores son fuertemente hidrófilos, deben lavarse completamente con agua caliente de alta pureza (entre 50 °C y 70 °C). Si quedan residuos de OA en una placa, la humedad atmosférica los convierte en electrolitos conductores, lo que provoca un rápido crecimiento dendrítico y migración de metales a través de las trazas de cobre adyacentes.
Químicas de fundente sin limpieza
Los fundentes No-Clean están formulados con bajo contenido de sólidos (normalmente entre 1,5 % y 3,5 % de sólidos en peso) compuestos de ácidos orgánicos débiles (WOA), como el ácido succínico o adípico, sin resinas de colofonia. Cuando se procesa a través de un perfil de reflujo estándar, el calor descompone los ácidos activos, dejando residuos mínimos no conductores. A pesar de su nombre, los residuos de No-Clean a menudo deben eliminarse si el ensamblaje requiere un recubrimiento conforme, integridad de la señal de alta frecuencia o encapsulado, ya que los ácidos que no reaccionan debajo de los cuerpos de los componentes pueden comprometer la adhesión del recubrimiento o crear canales de microfugas en circuitos de alta impedancia.
Limpieza de reprocesamiento manual frente a sistemas de lavado automatizados
Seleccionar el método de limpieza adecuado requiere evaluar el volumen de producción, las limitaciones de separación de los componentes y los límites térmicos. Los entornos de producción utilizan configuraciones de equipos estandarizados que van desde estaciones de retrabajo manuales hasta lavadoras por aspersión acuosa de alto rendimiento.
| Cleaning Method | Chemical Agent | Agitation Mechanism | Recommended Volume | Primary Application / Constraints |
|---|---|---|---|---|
| Manual Bench Solvent | Isopropyl Alcohol (99% pure), Solvent Blends | ESD-safe bristle brush, lint-free wipe | Prototypes, Field Rework | Labor-intensive; prone to re-depositing contaminated fluid across soldermask. |
| Batch Ultrasonic | Engineered Solvent / Aqueous Saponifier | Ultrasonic cavitation (40 kHz - 120 kHz) | Low to Medium Volume | Highly effective under low standoffs; risks mechanical damage to crystals or MEMS. |
| Vapor Degreasing | Fluorinated / Azeotropic Solvent Blends | Solvent vapor condensation + immersion | High-Reliability / Aerospace | Excellent solvency and fast drying; strict fluid containment required. |
| Inline Aqueous Spray | Deionized (DI) Water + Saponifier (5-15%) | High-pressure liquid spray jets (30-60 PSI) | High-Volume Production | Superior throughput; requires active water quality monitoring (>15 MΩ·cm). |
Protocolo manual de limpieza puntual con disolventes
Para el reprocesamiento de prototipos o reparaciones de bajo volumen, los técnicos dependen de la limpieza manual. Para evitar esparcir residuos de fundente disuelto por toda la superficie, aplique un disolvente de alcohol isopropílico puro al 99 % utilizando un dispensador controlado. Frote la unión de soldadura objetivo con un cepillo rígido resistente a ESD y luego frote inmediatamente con un paño nuevo sin pelusa antes de que se evapore el disolvente. El uso de alcohol de baja pureza (como alcohol isopropílico al 70 %) introduce un contenido de agua que retarda el secado y deposita impurezas no volátiles en la superficie PCB.
Lavado acuoso en línea automatizado
Los sistemas de lavado acuoso automatizados utilizan el transporte por cinta transportadora a través de múltiples cámaras aisladas: prelavado, lavado saponificado, enjuague, enjuague final con agua desionizada y secado con aire forzado. La saponificación convierte los residuos de colofonia no solubles en agua en complejos de jabón solubles mediante reacciones químicas alcalinas. Los saponificantes se mezclan con agua desionizada en concentraciones entre el 5% y el 15% y se rocían a través de boquillas en ángulo a temperaturas elevadas (55°C a 65°C). Las cuchillas de aire de alta velocidad eliminan las gotas de líquido residual antes de que el tablero entre en la zona de secado por convección de calor.
Liquidación de componentes, HDI y dinámica del sustrato
A medida que los paquetes de componentes se reducen, la dinámica mecánica de la eliminación del fundente se vuelve significativamente más compleja. Los diseños de placas modernos presentan un espacio reducido para los componentes, microvías y sustratos flexibles que complican el flujo del líquido de limpieza.
Paquetes de baja separación y acción capilar
Los componentes terminados en la parte inferior (BTC), como los paquetes Quad Flat No-Lead (QFN), Land Grid Arrays (LGAs) y Ball Grid Arrays (BGAs) cuentan con espacios libres de separación por debajo de 50 µm (2 mils). La alta tensión superficial impide que los líquidos de limpieza habituales penetren debajo de estos componentes. El flujo atrapado en estos espacios reducidos puede hervir durante la exposición al ciclo térmico o crear rutas de fuga de baja resistencia a través de grupos de pines de alta densidad.
Para superar la tensión superficial, los procesos de limpieza automatizados incorporan tensioactivos orgánicos en los fluidos de lavado y elevan la temperatura de los fluidos para reducir la viscosidad. Además, los chorros de pulverización en ángulo de alto impacto (ángulos de impacto dinámico de 30° a 45°) impulsan el fluido a través de huecos de separación debajo de los conjuntos BGA.
Microvías de Interconexión de Alta Densidad (HDI)
Cuando se trata de geometrías densas, las microvías en configuraciones ciegas y enterradas pueden atrapar el flujo de líquido si no se limpian bien. Como se detalla en nuestra guía sobre Decodificación de interconexión de alta densidad (HDI) PCB Tecnología: descripción general, las pequeñas microvías perforadas con láser debajo de las huellas de los componentes requieren solventes de baja tensión superficial para eliminar la química atrapada durante los ciclos de reflujo de alta velocidad.
Consideraciones sobre la flexibilidad del sustrato y el acabado de la superficie
Al limpiar circuitos flexibles o rígido-flexibles, se debe minimizar la tensión mecánica. Los chorros de pulverización a alta presión pueden deslaminar las capas flexibles o dañar los cubreobjetos de poliimida expuestos. Puede consultar instrucciones detalladas sobre el manejo del laminado flexible en nuestra descripción general en Proceso de fabricación Flex PCB: descripción general para principiantes.
De manera similar, los acabados superficiales influyen en la dinámica de limpieza. Los acabados metálicos como ENIG (oro de inmersión de níquel electrolítico) o OSP (conservantes orgánicos de soldabilidad) exhiben diferentes reactividades químicas. Los diseñadores de placas que seleccionen socios de fabricación deben consultar Fabricación de doble cara PCB: Cómo elegir el fabricante adecuado para equilibrar la selección de la máscara de soldadura y la durabilidad química frente a los saponificadores de lavado objetivo.
Para tableros de alta masa térmica, la retención de calor residual afecta la forma en que cura el fundente. Comprender estas dinámicas es esencial al gestionar la distribución de calor en diseños de cobre pesado, como se explica en Fallas comunes en cobre pesado PCB y cómo evitarlas en la etapa de diseño.
Verificación de limpieza y estándares de prueba de la industria
La inspección visual de limpieza con un aumento de 10x es insuficiente para componentes electrónicos de alta confiabilidad. Los residuos iónicos microscópicos permanecen invisibles para el ojo humano mientras provocan fallas de campo latentes. Los estándares establecidos por IPC proporcionan marcos de calificación estrictos para la limpieza posterior al ensamblaje.
Prueba de resistividad del extracto solvente (ROSE)
La prueba ROSE, regida por el método IPC-TM-650 2.3.25, mide la contaminación iónica global. El PCB ensamblado se sumerge en una mezcla dinámica de 75% de alcohol isopropílico y 25% de agua desionizada. El sistema mide el cambio en la resistividad eléctrica de la solución solvente a medida que las especies iónicas (como iones cloruro, bromuro y sulfato) se disuelven en la solución.
- Umbral industrial estándar para conjuntos militares/industriales: < 1,56 µg/cm² de equivalente de NaCl.
- Umbral de producción moderno de alta densidad: < 0,75 µg/cm² de equivalente de NaCl.
Si bien las pruebas ROSE proporcionan una métrica rápida y automatizada de pasa/falla para el monitoreo de procesos en línea, no pueden identificar especies iónicas específicas ni detectar contaminación localizada en componentes BGA individuales.
Cromatografía iónica (IC)
La cromatografía iónica aísla y cuantifica concentraciones exactas de especies iónicas individuales (como $Cl^-$, $Br^-$, $F^-$, $SO_4^{2-}$ y aniones de ácidos orgánicos débiles). Las pruebas de circuitos integrados determinan si la contaminación proviene de residuos de fabricación de placas, activadores de pasta de soldadura o manipulación del operador (como sales para la piel).
Prueba de resistencia de aislamiento de superficie (SIR)
La prueba SIR según IPC-TM-650 Método 2.6.3.7 evalúa la degradación de la resistencia eléctrica en patrones de peine entrelazados (cupones de prueba). El cupón se somete a un estrés ambiental elevado: normalmente una temperatura de 85 °C y una humedad relativa del 85 % bajo un voltaje de polarización de CC constante (por ejemplo, 50 V) durante 168 horas. Las caídas en la resistencia del aislamiento ($< 10^8 \, \Omega$) indican migración electroquímica y rutas de crecimiento de dendritas.
Solución de problemas comunes de eliminación de fundente
Los parámetros de lavado controlados incorrectamente introducen modos de defectos secundarios que comprometen la confiabilidad electrónica. Comprender las causas fundamentales de estos defectos permite a los equipos de fabricación corregir los químicos de lavado rápidamente.
1. White Residue Formation
- Causa raíz: Disolución incompleta de sales de carboxilato metálico (jabones de plomo/estaño formados por la reacción de activadores de ácidos orgánicos con soldadura) o rotura incompleta de la matriz de resina.
- Corrección: Aumente la concentración de saponificador, aumente la temperatura del fluido al umbral recomendado (60 °C) o cambie de IPA genérico a mezclas de solventes diseñadas formuladas con cosolventes.
2. Entrapped Moisture Beneath Low-Standoff Packages
- Causa raíz: Volumen de aire de secado inadecuado o temperatura insuficiente de la cámara de secado después del enjuague con agua.
- Corrección: Ajuste los ángulos de las cuchillas de aire para expulsar el líquido de debajo de los márgenes de los componentes, extienda el tiempo de permanencia del secado por convección y mantenga las temperaturas del recinto de secado entre 90 °C y 100 °C.
3. Solder Mask and Marking Ink Degradation
- Causa raíz: Incompatibilidad química entre saponificadores de alto pH ($pH > 11$) y polímeros de máscara de soldadura, o tiempos excesivos de permanencia del baño ultrasónico.
- Corrección: Mantenga el pH del saponificador entre 9,5 y 10,5, reduzca la duración del ciclo de lavado y asegúrese de que los materiales laminados base cumplan con los requisitos de la especificación IPC-4101.
4. Component Wash Damage
- Causa raíz: Inmersión de componentes no sellados (p. ej., potenciómetros abiertos, interruptores no lavables, relés no sellados o micrófonos MEMS).
- Corrección: Identifique los componentes no lavables durante la revisión DFM, diríjalos para soldadura manual secundaria después del lavado del ensamblaje principal o aplique sellos de cinta protectora temporales.
Escenario de caso práctico: protocolo de limpieza para una tecnología mixta densa PCBA
Considere un control industrial PCBA con circuitos digitales de alta densidad, sensores analógicos y componentes de administración de energía. Los equipos de ingeniería deben establecer un proceso de limpieza validado para garantizar la confiabilidad del campo a largo plazo.
Especificaciones de ensamblaje
- Dimensiones: 160 mm × 220 mm, laminado FR-4 de 8 capas, 1,6 mm de espesor.
- Componentes: Paso de 0,4 mm QFNs, paso de 0,8 mm BGAs, pasivos 0402 y FET de potencia con terminación inferior.
- Química de la soldadura: La soldadura en pasta sin plomo con ácido orgánico (OA) soluble en agua refluyó con una temperatura máxima de 245 °C.
Procedimiento de limpieza ejecutado
1. Pre-Wash Inspection: Verify that all unsealed MEMS and non-washable components are omitted from initial SMT placement. 2. Inline Wash Stage: Process boards through an automated inline aqueous washer using a 10% saponifier concentrate at 60°C with dynamic fluid spray pressure set to 42 PSI. 3. Primary & Final DI Water Rinse: Rinse using high-purity deionized water ($18 \text{ M}\Omega\cdot\text{cm}$ resistivity at 50°C) to remove emulsified flux residues and saponifier traces. 4. Forced-Air Drying: Pass the board beneath dual high-velocity air knives set to 12° cross-angles, followed by a 6-minute forced hot-air convection chamber stage at 95°C. 5. Validation Testing: Run 2 boards per production lot through ROSE testing per IPC-TM-650 2.3.25. Acceptable baseline performance targets total ionic contamination below $0.45 \; \mu\text{g/cm}^2$ NaCl equivalent. 6. Post-Wash Secondary Assembly: Manually solder non-washable switches using No-Clean wire solder, followed by localized spot cleaning with IPA and lint-free wipes.
Guía práctica de campo para la limpieza posterior a la soldadura
Establecer un régimen eficaz de limpieza de fundente posterior a la soldadura requiere combinar la química del fundente con sistemas de lavado acuosos o solventes compatibles. Los parámetros del proceso deben equilibrar la eficiencia de la limpieza con la compatibilidad de los componentes y las limitaciones ambientales. En Omini, nuestros equipos de ingeniería de ensamblaje evalúan los diseños de placas para los separadores de componentes, la compatibilidad de lavado y los objetivos de limpieza iónica durante las revisiones iniciales de DFM. Al especificar métricas de limpieza claras en las primeras etapas del desarrollo del producto, los equipos de ingeniería garantizan un alto rendimiento de ensamblaje, uniones de soldadura robustas y una operación de campo confiable en aplicaciones exigentes.