
پاسخ مستقیم
روند اتوماسیون هوافضا و صنعتی خطر مونتاژ SMT را با تقاضای کنترل دقیق تر فرآیند، قابلیت ردیابی دقیق تر و قابلیت اطمینان بالاتر نسبت به PCBA تجاری افزایش می دهد. برای ارزیابی این خطر، باید حساسیت به رطوبت جزء، سازگاری پروفیل جریان مجدد، طراحی شابلون برای بستههای ریزپیچ و پوشش بازرسی را قبل از شروع تولید ارزیابی کنید. ارزیابی با BOM و طراحی تابلو شروع می شود، نه پس از شکست اولین مقالات.
چرا اتوماسیون هوافضا و صنعتی نوار را برای مونتاژ SMT بالا می برد
بردهای اتوماسیون هوافضا و صنعتی در محیطهایی کار میکنند که یک شکست اتصال لحیم کاری میتواند پرواز را متوقف کند یا خط تولید را متوقف کند. این بخش ها برای چرخه عمر طولانی تر محصول، اغلب 10 تا 20 سال، تلاش می کنند و به قابلیت ردیابی کامل از قطعه قطعه تا برد مونتاژ شده نیاز دارند. این تقاضا، مشخصات ریسک مونتاژ SMT را از آنچه در لوازم الکترونیکی مصرفی قابل قبول است تغییر می دهد.
در تجاری PCBA، نرخ شکست میدان چند صد در میلیون ممکن است قابل تحمل باشد. در هوافضا، میزان شکست قابل قبول مرتبهای کمتر است. اتوماسیون صنعتی، اگرچه کمی بخشندهتر است، اما همچنان به عملکرد قابل تکرار در محدوده وسیع دما، لرزش و رطوبت نیاز دارد. این بدان معنی است که شریک EMS باید متغیرهایی را کنترل کند که یک فروشگاه تجاری استاندارد ممکن است آنها را اختیاری تلقی کند.
متغیرهای کلیدی که تغییر می کنند عبارتند از:
- دستکاری اجزا : دستگاههای حساس به رطوبت (MSDs) مانند BGAs و QFPهای دقیق نیاز به مدیریت دقیق پخت و ماندگاری کف طبق J-STD-033 دارند.
- پنجرههای فرآیند: پروفایلهای جریان مجدد برای مجموعههای بدون سرب یا با فناوری ترکیبی باید برای استک آپ برد و ترکیب اجزای خاص تأیید شوند.
- عمق بازرسی: بازرسی بصری و AOI اولیه برای اتصالات لحیم پنهان زیر BGAs یا QFNs کافی نیست. اشعه ایکس اجباری می شود.
- نیازهای تمیز کردن: باقیمانده های شار بدون تمیزی که در تابلوهای مصرفی قابل قبول هستند ممکن است باعث مهاجرت الکتروشیمیایی یا شکست چسبندگی پوشش در کاربردهای با قابلیت اطمینان بالا شوند.
گرایش به کوچکسازی و اتصال با چگالی بالاتر (HDI) در طرحهای هوافضا و صنعتی این خطرات را بیشتر میکند. بستههای کوچکتر، گامهای ظریفتر و دیالکتریکهای نازکتر به این معنی است که حاشیههای فرآیند کوچکتر میشوند. دیافراگم شابلون که برای QFP گام 0.5 میلی متری کار می کند ممکن است باعث ایجاد گوی های لحیم کاری یا خیس شدن ناکافی در گام 0.4 میلی متری BGA شود.
انتخاب مؤلفه و BOM خطر در مونتاژ با قابلیت اطمینان بالا SMT
BOM مهمترین سند برای ارزیابی ریسک اسمبلی SMT است. قبل از ارسال PCBA به تولید، هر مورد خط را از نظر نوع بسته، سطح حساسیت به رطوبت (MSL) و زمان تحویل بررسی کنید. BOM که روی کاغذ تمیز به نظر می رسد می تواند خطر مونتاژ قابل توجهی را پنهان کند.
نوع بسته و تأیید الگوی زمین
با بررسی اینکه هر الگوی زمین از IPC-7351 پیروی می کند، شروع کنید. این استاندارد ردپای توصیه شده را برای اجزای SMT، از جمله ابعاد فیله لحیم کاری و فاصله پنجه، پاشنه، و کناره ها تعریف می کند. انحراف از IPC-7351 ممکن است در نمونه سازی کم حجم کار کند، اما در مونتاژ با قابلیت اطمینان بالا که در آن خستگی چرخه حرارتی یک نگرانی است، به یک مشکل قابل اعتماد تبدیل می شود.
توجه ویژه ای به موارد زیر داشته باشید:
- BGAs و QFNs: این بسته ها دارای اتصالات لحیم پنهان یا نیمه پنهان هستند که نمی توان آنها را به صورت بصری بررسی کرد. همسطح بودن سرنخ های بسته یا توپ های لحیم کاری بسیار مهم است. اگر بسته در دمای جریان مجدد تاب خورده باشد، اتصالات باز یا پل لحیم کاری خواهید داشت.
- قطعات ریز (0.4 میلی متر یا کمتر): طراحی دیافراگم شابلون و انتشار خمیر به عوامل خطر غالب تبدیل می شوند. یک شابلون استاندارد برش لیزری با نسبت مساحت 100 درصد ممکن است خمیر لحیم کاری کافی را برای بستهبندی 0.3 میلیمتری زمین منتقل نکند.
- بردهای با فناوری ترکیبی: ترکیب اجزای سوراخ و SMT روی یک برد نیاز به یک نمایه جریان مجدد دارد که هر دو را برآورده کند. اتصالات لحیم کاری از طریق سوراخ ممکن است نیاز به یک موج جداگانه یا مرحله لحیم کاری انتخابی داشته باشند، که به اتصالات SMT مجاور تنش حرارتی اضافه می کند.
سطح حساسیت به رطوبت (MSL) و هندلینگ
J-STD-020 اجزاء را بر اساس MSL طبقهبندی میکند، که نشان میدهد چه مدت میتوان یک جزء را قبل از جریان مجدد در معرض رطوبت محیط قرار داد. یک BGA با MSL 3 دارای عمر کف 168 ساعت است، در حالی که MSL 5a تنها 24 ساعت است. اگر شریک EMS عمر کف را ردیابی نکند، ممکن است این قطعه رطوبت را جذب کند و باعث ترک خوردن بسته داخلی در حین جریان مجدد شود، نقصی که به عنوان اثر "پاپ کورن" شناخته می شود.
برای تابلوهای هوافضا و صنعتی، باید:
- بررسی کنید که تمام اجزای MSD قبل از مونتاژ پخته شده باشند، در صورتی که طول عمر کف آنها بیشتر شده باشد.
- اطمینان حاصل کنید که شریک EMS دارای اجاق پخت خشک و کیسههای مانع رطوبت با خشککننده و کارتهای نشانگر رطوبت است.
- تأیید کنید که کف مونتاژ دارای یک محیط کنترل شده با نظارت بر رطوبت است.
یک نکته کاربردی: رتبهبندیهای MSL بر اساس حداکثر دمای جریان مجدد قطعه تعیین میشوند. اگر از پروفیل جریان مجدد بدون سرب با دمای اوج 245 درجه سانتیگراد یا بالاتر استفاده می کنید، برخی از اجزای درجه بندی شده برای دماهای پایین تر ممکن است مناسب نباشند. همیشه رتبه MSL را با نمایه جریان مجدد واقعی ارجاع دهید.
اقلام سرب طولانی و منسوخ شدن
BOMهای هوافضا و صنعتی اغلب شامل قطعاتی با زمان تحویل 20 تا 52 هفته است. اگر یک جزء منسوخ شود یا در طول چرخه عمر محصول متوقف شود، ممکن است لازم باشد منبع جایگزینی را انتخاب کنید. این خطری است که باید در طول بررسی طراحی علامت گذاری شود، نه پس از تولید برد.
با شریک EMS کار کنید تا:
- اقلام طولانی مدت را زودتر شناسایی کنید و قبل از ساخت PCB سفارش دهید.
- واجد شرایط بودن اجزای جایگزین با مشخصات الکتریکی و حرارتی معادل.
- یک لیست فروشنده تأیید شده (AVL) که شامل مؤلفه اصلی و هر جایگزین تأیید شده است را حفظ کنید.
> Practical caution: Do not assume that a component with the same part number from a different manufacturer is a drop-in replacement. Thermal performance, package dimensions, and MSL can vary. Always review the alternate component's datasheet against the original.
طراحی شابلون و انتشار خمیر لحیم کاری برای ریسک فاین پیچ و BGA
طراحی شابلون مستقیم ترین کنترلی است که شما بر کیفیت رسوب خمیر لحیم کاری دارید. برای تخته های هوافضا و صنعتی، شابلون باید برای کوچکترین گام روی تخته طراحی شود، نه متوسط. از اینجاست که بسیاری از مشکلات مربوط به ریسک اسمبلی SMT منشا می گیرند.
طراحی دیافراگم و نسبت مساحت
نسبت مساحت دیافراگم شابلون، نسبت مساحت دیافراگم به مساحت دیواره های کناری آن است. برای دیافراگم مربع، این به صورت زیر محاسبه می شود:
نسبت مساحت = (مساحت دیافراگم) / (محیط دیافراگم × ضخامت شابلون)
برای رهاسازی خوب خمیر، نسبت مساحت باید بالای 0.66 باشد. در زیر این آستانه، خمیر لحیم تمایل دارد به دیواره های شابلون بچسبد و در نتیجه حجم لحیم کاری کافی روی لنت وجود ندارد. برای یک گام 0.4 میلی متری BGA با یک پد 0.25 میلی متری، یک شابلون 0.1 میلی متری نسبت مساحت تقریباً 0.66 را به دست می دهد. اگر شابلون ضخیم تر باشد، نسبت مساحت کاهش می یابد و آزاد شدن خمیر کاهش می یابد.
برای مولفه های ریز، در نظر بگیرید:
- استنسیل های الکتروپلی شده یا پوشش داده شده با نانو: اینها انرژی سطحی دیواره های شابلون را کاهش می دهند و آزادسازی خمیر را بهبود می بخشند.
- استنسیل های پله ای: شابلون پلکانی دارای بخش نازک تری برای اجزای با گام ریز و بخش ضخیم تر برای قسمت های سوراخ دار یا بزرگتر SMT است. این به شما امکان می دهد خمیر لحیم بیشتری را در صورت نیاز بدون به خطر انداختن رسوب دهی ریز قرار دهید.
- شکل دیافراگم: برای BGAs، دیافراگم های دایره ای نسبت به دیافراگم های مربعی با گوشه های تیز، آزادسازی بهتری را ارائه می دهند. برای QFP ها، یک مستطیل گرد یا شکل "صفحه اصلی" انتقال خمیر را بهبود می بخشد.
انتخاب خمیر لحیم کاری
خمیر لحیم کاری باید با نمایه جریان مجدد و سطح سطح PCB مطابقت داشته باشد. برای بردهای هوافضا و صنعتی، SAC305 بدون سرب (Sn96.5Ag3Cu0.5) متداول است، اما برخی از کاربردها به دلایل قابلیت اطمینان همچنان به لحیم کاری سربی (Sn63Pb37) نیاز دارند. لحیم کاری سرب دارای نقطه ذوب پایین تری است که تنش حرارتی روی قطعات را کاهش می دهد و خیس شدن را بهبود می بخشد.
اگر برد ترکیبی از اجزای سرب و بدون سرب داشته باشد، مشکل دارید. مخلوط کردن آلیاژهای لحیم کاری روی یک تخته معمولاً توصیه نمی شود زیرا پروفیل های جریان مجدد ناسازگار هستند. باید با شریک EMS مشورت شود تا مشخص شود آیا می توان برد را با یک آلیاژ لحیم کاری مونتاژ کرد یا خیر.
Paste Inspection and Process Control
بازرسی خمیر لحیم کاری (SPI) یک مرحله حیاتی برای بردهای با قابلیت اطمینان بالا است. SPI حجم، ارتفاع و مساحت خمیر رسوبشده را قبل از قرار دادن اجزا اندازهگیری میکند. این خمیر ناکافی، خمیر اضافی و ناهماهنگی را قبل از جریان مجدد می گیرد.
برای بردهای هوافضا و صنعتی، SPI باید بر روی 100% بردها انجام شود، نه بر اساس نمونه. داده های SPI باید با استفاده از کنترل فرآیند آماری (SPC) برای شناسایی روندها قبل از اینکه منجر به نقص شوند، ردیابی شوند.
پروفایل سازی مجدد جریان و مدیریت حرارتی در تابلوهای فناوری ترکیبی
پروفیل جریان مجدد دستور حرارتی است که برد در طول لحیم کاری تجربه می کند. برای بردهای با قابلیت اطمینان بالا، پروفیل باید برای انباشتگی برد خاص، ترکیب اجزا و خمیر لحیم کاری تایید شود. پروفیلی که برای یک تخته با ضخامت 1.6 میلی متر با 4 لایه کار می کند ممکن است باعث تاب برداشتن یا سنگ قبر روی تخته ضخامت 3.2 میلی متر با 12 لایه شود.
پارامترهای نمایه جریان مجدد کلید
- منطقه خیساندن: دوره ای که تخته در دمایی بین 150 درجه سانتیگراد تا 200 درجه سانتیگراد نگه داشته می شود تا شار را فعال کرده و دماها را در سراسر تخته یکسان کند. زمان خیساندن باید به اندازه کافی طولانی باشد تا حلال های فرار تبخیر شوند اما به اندازه کافی کوتاه باشد تا از تخریب خمیر لحیم جلوگیری شود.
- پیک درجه حرارت: حداکثر دمایی که برد در حین جریان مجدد به آن می رسد. برای SAC305 بدون سرب، دمای پیک معمولاً بین 240 تا 250 درجه سانتی گراد است. دمای پیک باید به اندازه کافی بالا باشد تا از خیس شدن کامل اطمینان حاصل شود اما به اندازه کافی کم باشد تا از آسیب دیدن اجزای حساس به دما جلوگیری شود.
- زمان بالای مایع (TAL): زمانی که لحیم کاری مذاب است. TAL طولانی تر خیس شدن را بهبود می بخشد اما خطر رشد ترکیبات بین فلزی (IMC) را افزایش می دهد که می تواند در طول زمان اتصال لحیم کاری را ضعیف کند.
برای تخته های با فناوری مخلوط با سطوح زمینی بزرگ، جرم حرارتی تخته می تواند باعث اختلاف دما در سراسر سطح شود. یک BGA بزرگ در یک طرف و یک خازن کوچک در طرف دیگر ممکن است 20 درجه سانتیگراد اختلاف دما را در طول جریان مجدد تجربه کنند. این می تواند باعث شود که قطعه کوچک قبل از BGA بزرگ دوباره جریان یابد و منجر به سنگ قبر یا لحیم کاری شود.
بهترین روش های پروفایل حرارتی
- از یک پروفیل حرارتی با ترموکوپل های متصل به تخته در مکان های مختلف، از جمله گرم ترین و سردترین نقاط، استفاده کنید.
- صفحه را با جمعیت مؤلفه واقعی، نه یک برد خالی، نمایه کنید. جرم حرارتی اجزاء بر روی پروفیل تأثیر می گذارد.
- یک نمایه برای هر طرح تخته و هر کوره جریان مجدد اجرا کنید. فرض نکنید که نمایه ای از برد قبلی کار می کند.
> Rule of thumb: If the board has a temperature differential greater than 15°C across the surface during reflow, you need to adjust the profile or consider a different assembly process, such as vapor phase reflow, which provides more uniform heating.
استراتژی بازرسی: X-Ray، AOI، و بازرسی مقاله اول
بازرسی یک بررسی کیفیت نیست. این یک ابزار کنترل فرآیند است. برای تابلوهای هوافضا و صنعتی، استراتژی بازرسی باید در طول بررسی طراحی تعریف شود، نه پس از شکست اولین مقالات. هزینه بازرسی یک برد پس از مونتاژ به طور قابل توجهی بالاتر از هزینه طراحی بازرسی در فرآیند است.
بازرسی نوری خودکار (AOI)
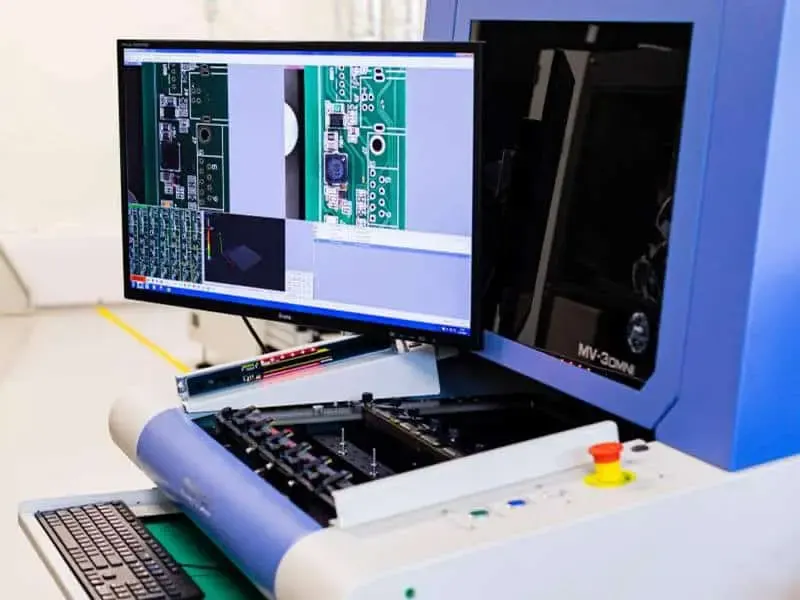
AOI از دوربینها برای بررسی عیوب قابل مشاهده مانند قطعات از دست رفته، قطبیت نادرست، پلهای لحیم کاری و فیلههای لحیم ناکافی استفاده میکند. AOI برای قطعاتی با اتصالات لحیم کاری قابل مشاهده، مانند QFPها و اجزای تراشه، موثر است.
با این حال، AOI محدودیت هایی دارد:
- نمیتواند اتصالات لحیم کاری را تحت شرایط BGAs، QFNs، یا سایر بستههای آرایه منطقهای بازرسی کند.
- ممکن است بر روی تخته هایی با سطوح بازتابنده یا هندسه پیچیده، مثبت کاذب ایجاد کند.
- به یک برنامه خوب طراحی شده با نور و میدان دید صحیح نیاز دارد.
X-Ray بازرسی
بازرسی اشعه ایکس برای بردهایی با BGAs، QFNs، و سایر اتصالات لحیم پنهان اجباری است. اشعه ایکس می تواند تشخیص دهد:
- حفره های موجود در اتصالات لحیم کاری، که می تواند باعث ایجاد ترک در زیر چرخه حرارتی شود.
- توپ های لحیم کاری یا پل های لحیم کاری بین اتصالات مجاور.
- حجم لحیم کافی نیست یا لحیم وجود ندارد.
- ناهماهنگی یا کج شدن اجزا.
برای بردهای هوافضا و صنعتی، اشعه ایکس 2 بعدی اغلب برای بازرسی اولیه کافی است، اما اشعه ایکس سه بعدی (توموگرافی کامپیوتری یا CT) اطلاعات دقیق تری در مورد ساختار داخلی مفصل لحیم کاری ارائه می دهد. CT گرانتر و کندتر است، بنابراین معمولاً برای بازرسی مقاله اول یا برای بردهایی با مشکلات اطمینان شناخته شده استفاده میشود.
بازرسی مقاله اول (FAI)
FAI یک بازرسی جامع از اولین برد مونتاژ شده است تا تأیید کند که تمام الزامات طراحی و کیفیت را برآورده می کند. FAI باید شامل موارد زیر باشد:
- اندازه گیری ابعاد برد و اجزاء.
- بازرسی اتصال لحیم کاری با استفاده از AOI و اشعه ایکس.
- آزمایش الکتریکی، از جمله آزمایشهای تداوم و جداسازی.
- تأیید کنید که برد با فایل های Gerber و BOM مطابقت دارد.
FAI باید توسط شریک EMS انجام شود و توسط مشتری بازبینی شود. هرگونه مغایرت باید قبل از شروع تولید مستند و اصلاح شود.
RFQ الزامات و کار با شریک EMS
RFQ ابزار ارتباطی اصلی بین شما و شریک EMS است. هرچه اطلاعات بیشتری ارائه کنید، شریک EMS بهتر می تواند ریسک مونتاژ SMT را ارزیابی کرده و برای رسیدگی ویژه برنامه ریزی کند. یک RFQ مبهم منجر به نقل قول های مبهم و شگفتی های غیرمنتظره می شود.
مواردی که باید در RFQ گنجانده شود
- BOM کامل: شماره قطعات سازنده، مقادیر، نشانگرهای مرجع و هر منبع جایگزین را درج کنید. بدون مشخص کردن اینکه چه کسی معادل است، از "یا معادل" استفاده نکنید.
- Gerber فایلها و دادههای centroid: این فایلها برای طراحی استنسیل، برنامهنویسی انتخاب و مکان، و برنامهنویسی AOI مورد نیاز هستند.
- روی هم چیدمان تخته: شامل تعداد لایه، وزن مس، مواد دی الکتریک و ضخامت تخته تمام شده باشد. این اطلاعات برای پروفایل مجدد جریان و مدیریت حرارتی مورد نیاز است.
- استانداردها و مشخصات: بیان کنید که آیا برد باید IPC-A-610 Class 3، J-STD-001 یا استانداردهای خاص هوافضا مانند AS9102 را رعایت کند.
- شرایط ویژه: شامل پوشش منسجم، تمیز کردن، بازرسی اشعه ایکس یا 100٪ الزامات آزمایش الکتریکی است.
- تعداد و زمان تولید : شریک EMS باید حجم مورد انتظار را بداند تا بتواند برای خرید قطعات و ظرفیت مونتاژ برنامه ریزی کند.
چگونه پاسخ شریک EMS را ارزیابی کنیم
هنگامی که یک نقل قول دریافت می کنید، آن را برای موارد زیر بررسی کنید:
- در دسترس بودن مؤلفه: آیا شریک EMS تأیید کرده است که همه مؤلفه ها در دسترس هستند؟ آیا آیتم های سرب طولانی یا اجزای منسوخ وجود دارد؟
- یادداشتهای فرآیند: آیا شریک EMS مشکلات احتمالی مونتاژ، مانند نگرانیهای MSL یا ناسازگاریهای نمایه جریان مجدد را شناسایی کرده است؟
- طرح بازرسی: آیا شریک EMS روشهای بازرسی و سطوح پوشش را مشخص کرده است؟
- مستندات: آیا شریک EMS متعهد به ارائه اسناد مورد نیاز، مانند گواهیهای انطباق، گزارشهای آزمایش، و تصاویر اشعه ایکس است؟
یک شریک EMS خوب قبل از ثبت سفارش، سؤالات و خطرات را مطرح می کند. اگر شریک EMS RFQ شما را بدون هیچ سوالی بپذیرد، این یک پرچم قرمز است.
اشتباهات رایج و چه زمانی باید سازنده را درگیر کرد
مهندسان اغلب هنگام ارزیابی ریسک مونتاژ SMT اشتباهات مشابهی را مرتکب می شوند. تشخیص زودهنگام این اشتباهات می تواند در زمان و هزینه صرفه جویی کند.
اشتباه 1: نادیده گرفتن رتبه بندی MSL
رتبهبندیهای MSL پیشنهادی نیستند. یک BGA با MSL 5a که بیش از 24 ساعت در معرض رطوبت بوده است باید قبل از جریان مجدد پخته شود. اگر شریک EMS اجاق پخت خشک ندارد یا عمر کف را ردیابی نمی کند، در معرض خطر نقص «پاپ کورن» هستید.
زمان شرکت سازنده: در طول بررسی طراحی، از شریک EMS بخواهید تا تأیید کند که تمام اجزای MSD را می توان در محدوده عمر کف خود کار کرد. اگر نه، ممکن است لازم باشد مؤلفه دیگری یا شریک EMS دیگری را مشخص کنید.
اشتباه 2: با فرض اینکه نمایه جریان مجدد استاندارد کار می کند
یک نمایه جریان مجدد استاندارد یک نقطه شروع است نه تضمین. نمایه باید برای برد خاص شما تایید شود. اگر تخته ضخیم با صفحات مسی بزرگ دارید، ممکن است برای جلوگیری از گرم شدن بیش از حد اجزای کوچک، پروفیل نیاز به تنظیم داشته باشد.
زمان شرکت سازنده: قبل از ساخته شدن برد، از شریک EMS بخواهید که یک پروفایل حرارتی را روی یک برد آزمایشی با همان stackup و جمعیت اجزا اجرا کند.
اشتباه 3: برنامه ریزی نکردن برای بازرسی X-Ray
اگر برد شما دارای BGAs یا QFNs است، بازرسی اشعه ایکس اختیاری نیست. این تنها راه برای تأیید یکپارچگی اتصال لحیم کاری است. اگر بازرسی اشعه ایکس را در RFQ مشخص نکنید، شریک EMS ممکن است آن را در نقل قول لحاظ نکند و پس از شکست اولین مقالات، شکاف را کشف خواهید کرد.
زمان شرکت سازنده: در طول بررسی طراحی، تأیید کنید که شریک EMS دارای قابلیت اشعه ایکس است و طرح بازرسی شامل پوشش تمام اتصالات لحیم کاری پنهان است.
اشتباه 4: فراموش کردن الزامات تمیز کردن
باقیماندههای شار بدون تمیز کردن ممکن است برای تختههای تجاری قابل قبول باشند، اما در محیطهای با ارتعاش یا رطوبت بالا، میتوانند باعث مهاجرت الکتروشیمیایی یا شکست چسبندگی پوشش شوند. اگر تخته شما نیاز به پوشش منسجم دارد، باقیمانده فلاکس باید قبل از پوشش تمیز شود.
زمان مشارکت سازنده: در مرحله RFQ، الزامات تمیز کردن را مشخص کنید و از شریک EMS بخواهید تا تأیید کند که تجهیزات تمیز کردن و مواد شیمیایی مناسب را دارد.
عوامل خطر مرتبط از روندهای مجاور
عوامل خطر مورد بحث در بالا جدا نیستند. آنها با روندهای گسترده تری در تولید و مونتاژ PCB تعامل دارند. برای مثال، حرکت به سمت بستهبندی سطح پانل فنآوت (FOPLP) و پردازش حرارتی پیشرفته بر نحوه مدیریت خمیر لحیم کاری و پروفیلهای جریان مجدد تأثیر میگذارد. میتوانید در چگونه خطر مونتاژ SMT را از روندهای پردازش حرارتی و FOPLP ارزیابی کنیم بیشتر این موضوع را بررسی کنید.
به طور مشابه، تصمیمات طراحی تخته مانند ابعاد الگوی زمین و برجستگی های حرارتی به طور مستقیم بر ریسک مونتاژ SMT تأثیر می گذارد. تعامل بین چیدمان و مونتاژ در چگونه خطر مونتاژ SMT را از طراحی تابلو و چیدمان تابلو ارزیابی کنیم پوشش داده شده است.
روندهای نظارتی، مانند انطباق REACH، بر انتخاب اجزا و انتخاب آلیاژ لحیم کاری نیز تأثیر می گذارد. این مسائل مربوط به انطباق در نحوه ارزیابی SMT ریسک مجمع از سوی مدیر عامل و روندهای REACH مورد بحث قرار گرفته است.
در نهایت، مدیریت بازده و نقش رهبری اجرایی در فرهنگ کیفیت هنگام ارزیابی شریک EMS مرتبط است. ارتباط بین تعهد مدیریت و بازده مونتاژ در چگونگی ارزیابی SMT ریسک مجمع از سوی مدیرعامل و روندهای بازدهی بررسی شده است.
و قبل از شروع مونتاژ، تصمیمات ساخت و منبع یابی PCB بر صافی، پرداخت سطح و قابلیت لحیم کاری برد تأثیر می گذارد. این عوامل در نحوه ارزیابی ریسک مونتاژ SMT از PCB روندهای ساخت و منبع پوشش داده شده است.
پرسشهای متداول
Q: Why do aerospace and industrial automation trends change SMT assembly risk?
A: These sectors push for higher reliability, longer product life, and stricter traceability. That means SMT assembly must control solder joint quality, component moisture sensitivity, and process repeatability more tightly than typical commercial PCBA, where a field failure may be acceptable.
Q: Where do engineers make mistakes when evaluating SMT assembly risk for high-reliability boards?
A: Common mistakes include ignoring moisture sensitivity levels (MSL) for BGAs, assuming a standard reflow profile works for mixed-technology boards, and not planning for X-ray inspection of hidden solder joints. Engineers also often forget to specify cleaning requirements for no-clean flux residues in high-vibration environments.
Q: How can I verify SMT assembly risk before sending a PCBA to manufacturing?
A: Review the BOM for component package types, MSL ratings, and lead times. Check the board design for land patterns per IPC-7351 and ensure stencil apertures match the smallest pitch. Ask the EMS partner for their reflow profile and inspection plan, including AOI and X-ray coverage.
Q: What information belongs in the RFQ to help an EMS partner evaluate SMT assembly risk?
A: Include the full BOM with manufacturer part numbers, quantities, and any alternate sources. Provide Gerber files, centroid data, and a stackup. Specify if the board must meet aerospace or industrial standards, and state any special requirements like conformal coating, cleaning, or 100% X-ray inspection.
Q: When should I involve the EMS partner in the design process?
A: Involve the EMS partner during the design review, before the PCB is fabricated. This allows the partner to identify potential assembly issues, such as land pattern mismatches, MSL concerns, or reflow profile incompatibilities, and suggest changes that reduce risk and cost.
> Engineering handoff note: How to Evaluate SMT Assembly Risk from PCB Design and KiCad Trends before the release package is frozen.