
پاسخ مستقیم
ریسک مونتاژ SMT را از روندهای BGA با مقایسه زمین بسته، قطر توپ، و MSL با قابلیت انباشتگی تخته، پرداخت سطح و قابلیت جریان مجدد قبل از نقل قول ارزیابی کنید. گامهای ریز BGAهای زیر 0.8 میلیمتر، استنسیل، همسطح بودن و ریسک بازرسی را افزایش میدهند. محدودیتهای warpage را بررسی کنید، پوشش اشعه ایکس را برنامهریزی کنید، و دادههای RFQ کامل را ارسال کنید تا اسمبلر شما بتواند مشکلات را زودتر علامتگذاری کند.
چرا روندهای بسته BGA نمایه ریسک را تغییر می دهند
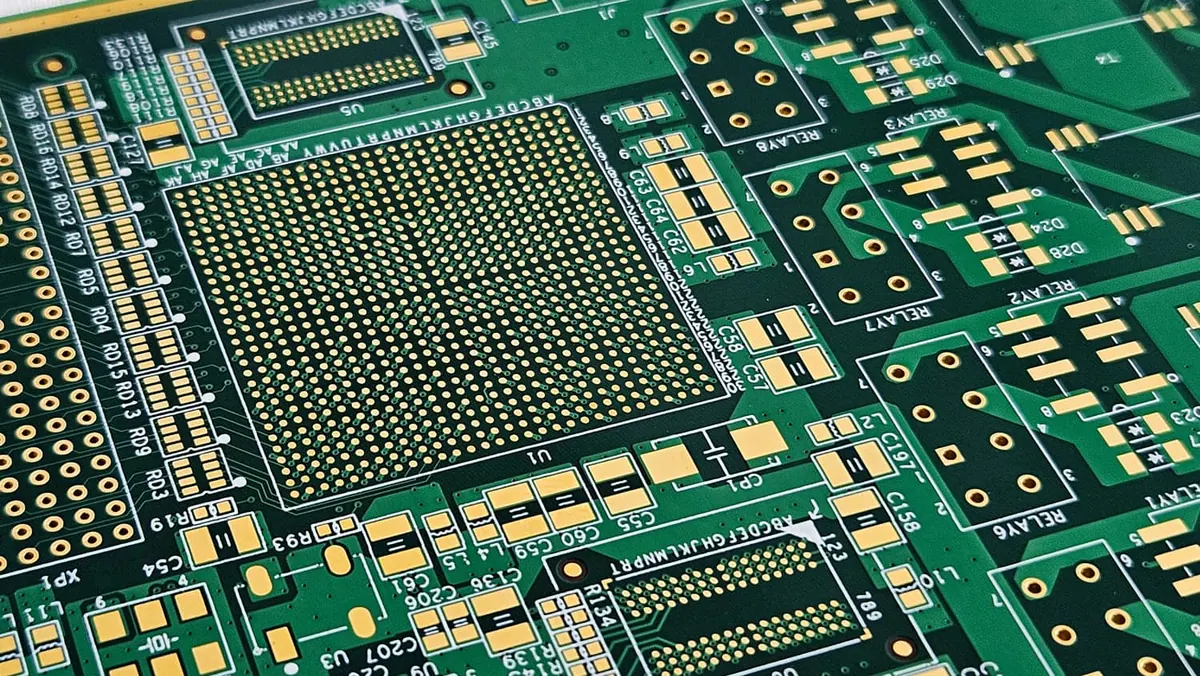
بستههای BGA از گام 1.27 میلیمتری به 0.8 میلیمتر، 0.65 میلیمتر و حتی 0.4 میلیمتر در طرحهای با چگالی بالا منتقل شدهاند. در همان زمان، اندازه بدنه به گونه ای افزایش یافته است که ورودی/خروجی بیشتری را در خود جای دهد، و برخی از بسته ها اکنون بیش از 40 میلی متر در یک طرف هستند. این دو روند - گام ظریفتر و بدنه بزرگتر - تنشهای مکانیکی متضادی را در طول جریان مجدد ایجاد میکنند.
یک گام 0.4 میلی متری BGA دارای توپ های لحیم کاری با قطر تقریباً 0.25 میلی متر است. که حجم لحیم کاری بسیار کمی برای تشکیل یک اتصال قابل اعتماد باقی می گذارد. دیافراگم شابلون برای چنین بسته بندی باید کوچکتر از پد باشد، که حجم خمیر را بیشتر کاهش می دهد. اگر روکش سطح تخته ناهموار باشد یا ثبت ماسک لحیم کاری خاموش باشد، حاشیه ای را که یک بسته 1.27 میلی متری بدون مشکل جذب می کند، از دست می دهید.
سایزهای بدنه بزرگتر نیز خطر تاب برداشتن بسته را افزایش می دهد. یک BGA 35 میلیمتری میتواند در طول جریان مجدد، تابخوردگی دینامیکی نشان دهد که از مشخصات همسطحی فراتر میرود، بهویژه اگر ترکیب قالب و زیرلایه دارای ضرایب انبساط حرارتی نامطلوب باشند. هنگامی که بسته در دمای اوج جریان مجدد تاب می یابد، توپ های گوشه ممکن است از خمیر جدا شوند و عیوب سر در بالش ایجاد کنند که تشخیص آن بدون اشعه ایکس دشوار است.
نتیجه عملی این است که ریسک مونتاژ BGA دیگر فقط مربوط به دقت قرار دادن نیست. اکنون به تعامل بین ساخت بسته، طراحی تخته، طراحی شابلون و نمایه جریان مجدد بستگی دارد. ارزیابی این عوامل قبل از اینکه به ساخت PCBA متعهد شوید، تنها راه جلوگیری از دوباره کاری پرهزینه یا خرابی های میدانی است.
عوامل خطر در سطح بسته که ابتدا باید بررسی شوند
زمین، قطر توپ، و طراحی الگوی زمین
اولین گام در ارزیابی ریسک اسمبلی BGA این است که برگه اطلاعات بسته را بخوانید و سه عدد را استخراج کنید: زمین، قطر توپ، و تعداد توپ. اینها الگوی زمین، دیافراگم شابلون و الزامات بازرسی را تعیین می کنند.
برای گام های بالاتر از 0.8 میلی متر، قوانین استاندارد طراحی شابلون معمولاً کار می کنند. برای گام 0.8 میلی متری، باید به نسبت سطح دیافراگم توجه کنید. برای 0.65 میلی متر و کمتر، باید شابلون های الکتروفرم شده یا شابلون های برش لیزری با پولیش الکتریکی را برای بهبود آزادسازی خمیر در نظر بگیرید. نسبت مساحت - ناحیه باز شدن دیافراگم تقسیم بر سطح دیوار دیافراگم - برای انتقال خوب خمیر باید بالای 0.66 بماند. در گام 0.4 میلی متر، دستیابی به این نسبت به ضخامت شابلون 0.1 میلی متر یا کمتر نیاز دارد، که حجم خمیر را برای سایر اجزای روی تخته کاهش می دهد.
خود الگوی زمین باید از توصیه های IPC-7351 برای نوع بسته خاص پیروی کند. یک اشتباه رایج استفاده از همان اندازه پد برای گام 0.5 میلی متری BGA با گام 0.8 میلی متری BGA است. گام کوچکتر به پدهای کوچکتر برای جلوگیری از پل زدن لحیم کاری نیاز دارد، اما لنت های کوچکتر نیز به معنی ارتفاع کمتری در اتصال لحیم کاری است که باعث کاهش قابلیت اطمینان در چرخه حرارتی می شود.
مشخصات همسطح و پیچیدگی
همسطح انحراف نوک توپ لحیم کاری از یک صفحه است. J-STD-020 سطح حساسیت به رطوبت و طبقه بندی جریان مجدد را تعریف می کند، اما همسطح بودن معمولاً در برگه اطلاعات بسته مشخص می شود. اکثر BGAها حد همسطحیت 0.1 میلی متر یا کمتر را مشخص می کنند. اگر برد شما دارای تاب خوردگی قابل توجهی است، ترکیب بسته و تاب بردگی می تواند در طول جریان مجدد از این حد فراتر رود.
ارزیابی انحراف دینامیکی دشوارتر است زیرا با دما تغییر می کند. برخی از تامین کنندگان بسته بندی داده های پیچ و تاب را در دماهای مختلف ارائه می دهند، اما بسیاری از آنها این کار را نمی کنند. اگر از BGA جدید یا ناآشنا استفاده میکنید، از تامینکننده دادههای تاب برداشتن در دمای 25 درجه سانتیگراد، 217 درجه سانتیگراد و 260 درجه سانتیگراد را بخواهید. اگر این دادهها در دسترس نیستند، برای بررسی کیفیت مفصل برای بررسی کیفیت مفصل برنامهریزی کنید.
> Practical note: If your board is thicker than 1.6 mm or has uneven copper distribution, ask your assembler to check board warpage at reflow temperatures. A board that is flat at room temperature can bow significantly at 245°C, especially with mixed-layer stackups.
سطح حساسیت به رطوبت و الزامات پخت
BGAs یکی از حساس ترین اجزا به رطوبت در مجموعه SMT هستند. J-STD-020 امتیاز MSL را تعیین می کند که طول عمر کف را پس از باز شدن کیسه مانع رطوبت تعیین می کند. J-STD-033 نیازهای حمل، بسته بندی و پخت را فراهم می کند.
یک اشتباه رایج این است که فرض کنیم همه BGAها MSL 3 هستند. بسیاری از BGAهای با گام ریز و بدن بزرگ MSL 4 یا MSL 5 هستند، به این معنی که در صورت قرار گرفتن در معرض رطوبت محیط برای بیش از چند ساعت، رطوبت را سریعتر جذب می کنند و نیاز به پخت دارند. اگر یک BGA حساس به رطوبت بدون پخت مناسب دوباره جریان یابد، رطوبت محبوس شده می تواند تبخیر شود و باعث ایجاد "پاپ کورنینگ" شود - لایه لایه داخلی که از بیرون قابل مشاهده نیست اما می تواند باعث باز شدن یا شورت متناوب شود.
قبل از ساخت، رتبه MSL را برای هر BGA در BOM خود تأیید کنید. اگر هر جزء MSL 4 یا بالاتر است، تأیید کنید که مونتاژکننده شما قابلیت پخت را دارد و زمانبندی زمان پخت را محاسبه میکند. پخت معمولاً در دمای 125 درجه سانتیگراد به مدت 24 تا 48 ساعت انجام می شود که در صورت عدم برنامه ریزی می تواند روزها را به زمان تحویل اضافه کند.
عوامل خطر سطح هیئت مدیره که بر قابلیت اطمینان BGA تأثیر می گذارد
Stackup، Copper Balance و Surface Finish
استک آپ PCB مستقیماً بر قابلیت اطمینان اتصال لحیم BGA تأثیر می گذارد. تخته ای با هسته های ضخیم و توزیع مس نابرابر در طول جریان مجدد تاب بیشتری پیدا می کند. برای تخته هایی با گام ریز BGAs، یک پشته متقارن با مس متعادل در دو طرف هر جفت لایه در نظر بگیرید.
وزن مس نیز مهم است. مس استاندارد 1 اونس معمول است، اما اگر یک BGA با بدنه بزرگ و توپ های قدرت یا زمین زیاد دارید، تقاضای حرارتی در طول جریان مجدد افزایش می یابد. برد ممکن است برای کنترل جریان به 2 اونس مس در هواپیماهای برقی نیاز داشته باشد، اما مس ضخیم تر می تواند حکاکی آثار ظریف زیر BGA را دشوارتر کند. این یک مبادله است که باید در طول بررسی طراحی حل شود، نه پس از ساخت تابلوها.
پرداخت سطح یکی دیگر از عوامل خطر است. HASL برای BGAهای ریز توصیه نمی شود زیرا سطح ناهموار می تواند باعث مشکلات همسطحی شود. ENIG رایج ترین انتخاب برای مونتاژ BGA است زیرا سطح صاف و مرطوب شدن خوبی را فراهم می کند. ENEPIG برای تخته هایی که نیاز به چرخه های مجدد چندگانه دارند یا دارای پرداخت های مختلط هستند، ترجیح داده می شود. OSP برای مونتاژ یک طرفه قابل قبول است، اما در صورت قرار گرفتن در معرض چندین چرخه جریان مجدد یا ذخیره طولانی مدت، می تواند تخریب شود. تنظیم کننده های سوئیچینگ
ملاحظات Via-in-Pad و Microvia
بردهای HDI با via-in-pad برای مسیریابی فرار BGA خطر بیشتری را ایجاد می کنند. اگر ویا پر و صاف نباشد، لحیم کاری می تواند در حین جریان مجدد به داخل ویا نفوذ کند و اتصال لحیم کاری را از بین ببرد. به این کار "فیتله لحیم کاری" یا "عمل مویرگی" می گویند و می تواند بازهایی ایجاد کند که فقط در زیر اشعه ایکس قابل مشاهده هستند.
برای طرحهای via-in-pad، vias پر و درپوش را مشخص کنید. کلاهک باید صاف و همسطح با سطح پد باشد. اگر از میکروویا برای مسیریابی فرار استفاده می کنید، بررسی کنید که قطر میکروویا و اندازه پد با گام BGA سازگار است. در گام 0.4 میلی متر، اندازه پد ممکن است تنها 0.2 میلی متر باشد، که فضای کمی برای میکروویا و پد ضبط آن باقی می گذارد.
ضخامت تخته و طراحی پانل
ضخامت تخته هم بر تاب خوردگی و هم بر جرم حرارتی تأثیر می گذارد. تختههای نازکتر (0.8 میلیمتر یا کمتر) انعطافپذیرتر هستند و میتوانند مقداری تابخوردگی بسته را جذب کنند، اما همچنین مس کمتری دارند تا گرما را از BGA در طول جریان مجدد عبور دهد. تختههای ضخیمتر (2.0 میلیمتر یا بیشتر) سفتتر هستند، اما میتوانند گرادیان حرارتی بزرگتری را در سرتاسر BGA ایجاد کنند و خطر نقصهای مربوط به تابخوردگی را افزایش دهند.
طراحی پانل نیز یک عامل است. اگر BGA در نزدیکی لبه پانل قرار گیرد، برد ممکن است در حین جدا کردن صفحه خم شود و به اتصالات لحیم کاری فشار وارد کند. برای BGAهای دقیق، یک مسیریابی یا حاشیه امتیاز اضافه کنید که BGA را از لبه پانل دور نگه دارد. اگر BGA بزرگ است، طرح بندی پانل را با اسمبلر خود در میان بگذارید تا از پشتیبانی کافی در طول جریان مجدد اطمینان حاصل کنید.
عوامل خطر در سطح فرآیند: استنسیل، جریان مجدد و بازرسی
طراحی استنسیل و انتخاب چسب
طراحی استنسیل اولین عامل خطر در سطح فرآیند است که ارزیابی می شود. ضخامت شابلون، اندازه دیافراگم و شکل دیافراگم تعیین می کند که چه مقدار خمیر لحیم کاری روی هر پد قرار می گیرد. برای BGAهای ریز، دیافراگم شابلون باید کمی کوچکتر از پد باشد تا از پل زدن لحیم جلوگیری شود. دیوارهای دیافراگم باید صاف باشند تا باعث آزاد شدن خمیر شود.
انتخاب خمیر لحیم کاری به همان اندازه مهم است. برای BGAهای ریز، از خمیر پودری نوع 4 یا نوع 5 استفاده کنید، که دارای ذرات لحیم کاری کوچکتر است که راحت تر از روزنه های کوچک عبور می کنند. خمیر نوع 3 برای گام 0.8 میلی متر و بالاتر قابل قبول است، اما برای گام 0.5 میلی متر به پایین، نوع 4 توصیه می شود. شیمی شار باید با پرداخت سطح و مشخصات جریان مجدد مطابقت داشته باشد.
نمایه Reflow و مدیریت حرارتی
نمایه جریان مجدد باید با بسته BGA، خمیر لحیم کاری و برد تنظیم شود. یک پروفیل استاندارد بدون سرب با دمای اوج 245 درجه سانتیگراد ممکن است برای یک BGA بزرگ با رتبه MSL بالا بسیار تهاجمی باشد. برعکس، یک نمایه با دمای اوج بسیار پایین ممکن است به خیس شدن کامل نرسد، به خصوص برای پرداخت های ENIG یا OSP.
متغیرهای کلیدی عبارتند از نرخ رمپ، زمان خیساندن، زمان بالای مایع و دمای پیک. برای BGAs، نرخ رمپ باید کنترل شود تا شوک حرارتی و تاب خوردگی به حداقل برسد. سرعت رمپ 1 تا 2 درجه سانتیگراد در ثانیه معمولی است. منطقه خیساندن باید به اندازه کافی طولانی باشد تا شار را فعال کند و دما را در سراسر تخته یکسان کند. زمان بالای مایع (217 درجه سانتیگراد برای SAC305) باید 60 تا 90 ثانیه باشد و دمای پیک بسته به نیاز خمیر و جزء باید 240 تا 250 درجه سانتیگراد باشد.
برای بردهایی با چندین BGAs با اندازه های مختلف، نمایه جریان مجدد باید مصالحه باشد. یک BGA بزرگ ممکن است برای رسیدن به تعادل حرارتی نیاز به خیساندن طولانیتری داشته باشد، در حالی که اگر نمایه بیش از حد طولانی باشد ممکن است یک BGA کوچک بیش از حد گرم شود. اینجاست که یک پروفیل حرارتی با ترموکوپل روی برد واقعی ضروری است.
بازرسی اشعه ایکس و تأیید مقاله اول
بازرسی اشعه ایکس تنها راه قابل اعتماد برای تأیید کیفیت اتصال لحیم BGA برای اتصالات پنهان است. AOI می تواند توپ های محیطی را بررسی کند، اما نمی تواند مرکز بسته را ببیند. اشعه ایکس می تواند حفره ها، بازها، شورت ها و عیوب سر در بالش را تشخیص دهد.
برای BGAs دقیق، به یک سیستم اشعه ایکس با وضوح بالا با قابلیت مشاهده مایل نیاز دارید. برنامه ریزی برای بازرسی اشعه ایکس به عنوان بخشی از ساخت مقاله اول و به عنوان یک طرح نمونه برداری برای تولید. هزینه بازرسی اشعه ایکس ناچیز نیست، اما بسیار کمتر از هزینه خرابی در میدان یا کار مجدد است.
> Practical note: If your BGA has more than 400 balls or a pitch below 0.65 mm, budget for 100% X-ray inspection on the first article and at least 5 to 10% sampling on production runs. This is a manufacturing judgment based on the difficulty of rework and the cost of undetected defects.
نحوه ارزیابی ریسک قبل از ساخت: یک چک لیست عملی
BOM و داده های مؤلفه را مرور کنید
با مرور BOM برای هر BGA شروع کنید. برای هر BGA، شماره قطعه سازنده، نوع بسته، زمین، تعداد توپ، رتبه بندی MSL، و هر گونه الزامات خاص رسیدگی را تأیید کنید. اگر BOM شامل این اطلاعات نیست، از مهندس طراح بخواهید آن را ارائه دهد. یک BOM کامل با شماره قطعه سازنده ضروری است زیرا یک نوع بسته بندی از تامین کنندگان مختلف می تواند ویژگی های تاب و همسطح متفاوتی داشته باشد.
یک بررسی DFM روی Gerber و Centroid Files اجرا کنید
فایلهای Gerber و فایل centroid باید با هم بررسی شوند تا مشکلات احتمالی اسمبلی شناسایی شوند. ابعاد الگوی زمین را در برابر برگه اطلاعات بسته بررسی کنید. بررسی کنید که دهانه ماسک لحیم کاری کمی بزرگتر از پد باشد. بررسی کنید که آیا از طریق پد پر نشده است. به دنبال اجزایی باشید که خیلی نزدیک به BGA قرار گرفته اند که می تواند در بازرسی یا کار مجدد اختلال ایجاد کند.
یک بررسی DFM باید طرح کلی تابلو و تابلوسازی را نیز بررسی کند. اگر BGA نزدیک لبه برد است، تأیید کنید که فضای خالی کافی برای نازل انتخاب و مکان و سیستم اشعه ایکس وجود دارد.
سازگاری MSL و Reflow را تأیید کنید
قبل از ساخت، تأیید کنید که رتبه MSL هر BGA با نمایه جریان مجدد برنامه ریزی شده سازگار است. اگر یکی از BGA MSL 4 یا بالاتر است، بررسی کنید که اسمبلر قابلیت پخت دارد و برنامه زمانبندی آن را در نظر گرفته است. همچنین بررسی کنید که پروفیل جریان مجدد با خمیر لحیم کاری و سطح تخته سازگار است.
طرح بازرسی ماده اول را بخواهید
یک طرح بازرسی مقاله اول باید شامل بازرسی اشعه ایکس از همه اتصالات BGA، AOI اتصالات لحیم قابل مشاهده، و آزمایش الکتریکی در صورت موجود بودن وسایل باشد. در صورت وجود شک و تردید در مورد کیفیت اتصال، طرح باید شامل تجزیه و تحلیل مقطعی نیز باشد. برش عرضی مخرب است، اما شواهد قطعی از یکپارچگی اتصال لحیم، از جمله خیس شدن، خالی شدن، و تشکیل بین فلزی را ارائه می دهد.
اشتباهات رایج هنگام ارزیابی ریسک BGA
یکی از رایج ترین اشتباهات نادیده گرفتن رتبه بندی MSL و الزامات پخت است. مهندسان اغلب تصور می کنند که BGA می تواند هفته ها روی قفسه بنشیند و همچنان بدون مشکل مونتاژ شود. این برای اجزای MSL 4 و MSL 5 صادق نیست. منبع باز
یکی دیگر از اشتباهات این است که فرض کنیم نمایه جریان مجدد استاندارد برای همه BGAها کار می کند. نمایه ای که برای گام 0.8 میلی متری BGA روی تخته 1.6 میلی متری کار می کند، ممکن است برای گام 0.4 میلی متری BGA روی تخته 0.8 میلی متری کار نکند. جرم حرارتی متفاوت است و رفتار تاب خوردگی متفاوت است.
اشتباه سوم بررسی نکردن انحراف تخته یا سازگاری روکش سطح است. تخته ای که در دمای اتاق صاف است می تواند در دمای جریان مجدد به طور قابل توجهی تاب بخورد، به خصوص اگر توزیع مس ناهموار باشد. به طور مشابه، سطحی که برای SMT استاندارد قابل قبول است، ممکن است برای BGAهای ریز مناسب نباشد.
سرانجام، مهندسان اغلب فراموش می کنند که برای بازرسی اشعه ایکس برنامه ریزی کنند. اشعه ایکس برای مونتاژ BGA اختیاری نیست. این تنها راه برای تأیید اتصالات لحیم پنهان است و باید از ابتدا در هزینه و برنامه لحاظ شود.
چه چیزی در RFQ خود برای مجمع BGA قرار دهید
یک RFQ کامل ریسک را کاهش می دهد زیرا به مونتاژکننده اجازه می دهد طرح را قبل از نقل قول ارزیابی کند. موارد زیر را شامل شود:
- BOM را با شماره قطعه سازنده و انواع بسته تکمیل کنید
- فایل Centroid با تعیین کننده ها و مختصات مرجع مؤلفه زیرلایه سرامیکی
- فایل های Gerber برای همه لایه ها، از جمله ماسک لحیم کاری و خمیر
- جزئیات چیدمان تخته، از جمله تعداد لایه، وزن مس، و مواد دی الکتریک
- مشخصات پایان سطح
- الزامات ضخامت تخته و پانل سازی
- رتبهبندی MSL برای همه BGAs و سایر اجزای حساس به رطوبت
- یادداشتهای فرآیند ویژه، مانند الزامات پخت یا محدودیتهای نمایه جریان مجدد
- الزامات آزمایش، از جمله بازرسی اشعه ایکس، AOI، و آزمایش الکتریکی
با این اطلاعات، اسمبلر می تواند مشکلات احتمالی را شناسایی کرده و یک نقل قول دقیق ارائه دهد. بدون آن، نقل قول بر اساس مفروضات خواهد بود، و این فرضیات می تواند منجر به شگفتی در طول ساخت شود.
ارزیابی ریسک مرتبط برای سایر روندهای مجمع
روندهای BGA تنها عامل تغییر ریسک مونتاژ SMT نیستند. ارزیابیهای مشابهی برای سایر فناوریهای نوظهور بستهبندی و تخته اعمال میشود. برای مثال، بستهبندی سطح پنل فنآوت (FOPLP) چالشهای حرارتی و تابخوردگی متفاوتی را معرفی میکند که نیاز به ارزیابی ریسک جداگانه دارد. برای مقایسه میتوانید How to Evaluate SMT Risk Assembly from FOPLP and Thermal Processing Trends را بررسی کنید.
هستههای فلزی PCB که اغلب در خودروها و کاربردهای LED استفاده میشوند، رفتار حرارتی بسیار متفاوتی با FR-4 استاندارد دارند. رسانایی حرارتی هسته فلزی پروفیل جریان مجدد را تغییر می دهد و می تواند باعث ایجاد تنش در اتصال لحیم شود. برای راهنمایی به چگونگی ارزیابی ریسک مونتاژ SMT از Metal Core PCB and Automotive Trends مراجعه کنید.
مونتاژ تراشه روی برد (COB) فرآیندهای اتصال سیم و اتصال قالب را معرفی می کند که خارج از محدوده استاندارد SMT هستند. عوامل خطر متفاوت است و روش های بازرسی متفاوت است. برای یک بحث مفصل به چگونگی ارزیابی SMT ریسک مونتاژ از PCB روندهای مجمع و COB مراجعه کنید.
روندهای عمومی فناوری نصب روی سطح، از جمله مینیاتورسازی قطعات و بردهای با فناوری ترکیبی نیز بر ریسک مونتاژ تأثیر میگذارند. این روندها با ریسک BGA به روش هایی که همیشه واضح نیستند تعامل دارند. برای دیدگاه گستردهتر، به چگونه خطر مونتاژ SMT را از PCB روند مونتاژ و نصب سطحی ارزیابی کنیم مراجعه کنید.
در نهایت، تصمیمات طراحی و ساخت که در طول طرح بندی PCB اتخاذ می شود، تأثیر مستقیمی بر ریسک مونتاژ SMT دارد. ردیابی مسیریابی، از طریق قرار دادن و انباشتن لایه ها، همگی بر قابلیت اطمینان اتصال لحیم کاری تأثیر می گذارند. برای دیدگاهی متمرکز بر طراحی، چگونه خطر مونتاژ SMT را از PCB طراحی و PCB روندهای تولیدی ارزیابی کنیم مرور کنید.
پرسشهای متداول
چرا روندهای BGA ریسک مونتاژ SMT را افزایش می دهند؟
بستههای BGA در حال حرکت به سمت گامهای ظریفتر، اندازههای بدنه بزرگتر و تعداد ورودی/خروجی بالاتر هستند. این امر حجم توپ لحیم کاری را کاهش می دهد، حساسیت به همسطحی و تاب خوردگی را افزایش می دهد و بازرسی را سخت تر می کند. نتیجه خطر بیشتر باز شدن، شورت، و نقص سر در بالش در طول جریان مجدد است.
مهندسان هنگام ارزیابی ریسک مونتاژ BGA کجا اشتباه می کنند؟
اشتباهات رایج عبارتند از نادیده گرفتن الزامات بسته بندی MSL و پخت، فرض اینکه نمایه جریان مجدد استاندارد برای همه BGAها کار می کند، و بررسی نکردن تاب برداشتن تخته یا سازگاری سطح روکش. مهندسان همچنین اغلب فراموش می کنند که برای بازرسی اشعه ایکس برنامه ریزی کنند، که برای تأیید اتصالات لحیم پنهان مورد نیاز است.
چگونه می توانم ریسک اسمبلی BGA را قبل از ساخت بررسی کنم؟
برگه داده BGA را برای زمین، قطر توپ و MSL مرور کنید. پشته PCB را از نظر ضخامت و تعادل مس بررسی کنید. بررسی DFM را روی فایل های Gerber و centroid اجرا کنید. تأیید کنید که نمایه جریان مجدد با خمیر لحیم کاری و الزامات جزء مطابقت دارد. از مونتاژکننده خود بخواهید یک طرح بازرسی مقاله اول، از جمله اشعه ایکس را ارائه دهد.
چه اطلاعاتی در RFQ برای اسمبلی BGA تعلق دارد؟
BOM کامل را به همراه شماره قطعه سازنده، فایل centroid، فایل های Gerber و هر یادداشت فرآیند خاصی را شامل شود. BGA pitch، نوع بسته و MSL را مشخص کنید. همچنین ضخامت تخته، پرداخت سطح، و هرگونه نیاز آزمایشی را ارائه دهید. این به مونتاژکننده اجازه میدهد ریسک را ارزیابی کرده و یک نقل قول دقیق ارائه دهد.
چه زمانی باید سازنده را در ارزیابی ریسک BGA درگیر کنم؟
هرچه زودتر سازنده را درگیر کنید، در حالت ایدهآل در مرحله بررسی طراحی قبل از ساخت PCB. اگر منتظر بمانید تا پس از ساخته شدن تخته ها، متوجه شوید که الگوی انباشته شدن، پرداخت سطح یا زمین برای بسته BGA مناسب نیست. مشارکت اولیه به سازنده اجازه میدهد بازخورد DFM را ارائه دهد که میتواند از مشکلات مونتاژ جلوگیری کند.
تفاوت بین AOI و اشعه ایکس برای بازرسی BGA چیست؟
AOI از دوربین های نوری برای بررسی اتصالات لحیم قابل مشاهده از بالا و پایین برد استفاده می کند. نمی تواند اتصالات زیر بسته BGA را ببیند. بازرسی اشعه ایکس به بسته و تخته نفوذ می کند تا اتصالات لحیم پنهان، از جمله فضای خالی، باز شدن، شورت و عیوب سر در بالش را آشکار کند. برای مونتاژ BGA، اشعه ایکس روش بازرسی اولیه است و AOI مکمل است.
Omini میتواند از ارزیابی ریسک اسمبلی BGA شما با بررسی DFM، راهنمایی طراحی شابلون، و طرح بازرسی مقاله اول که شامل راستیآزمایی اشعه ایکس است، پشتیبانی کند. داده های Gerber، centroid، و BOM خود را در اوایل چرخه طراحی ارسال کنید تا مفیدترین بازخورد را دریافت کنید.