
Réponse directe
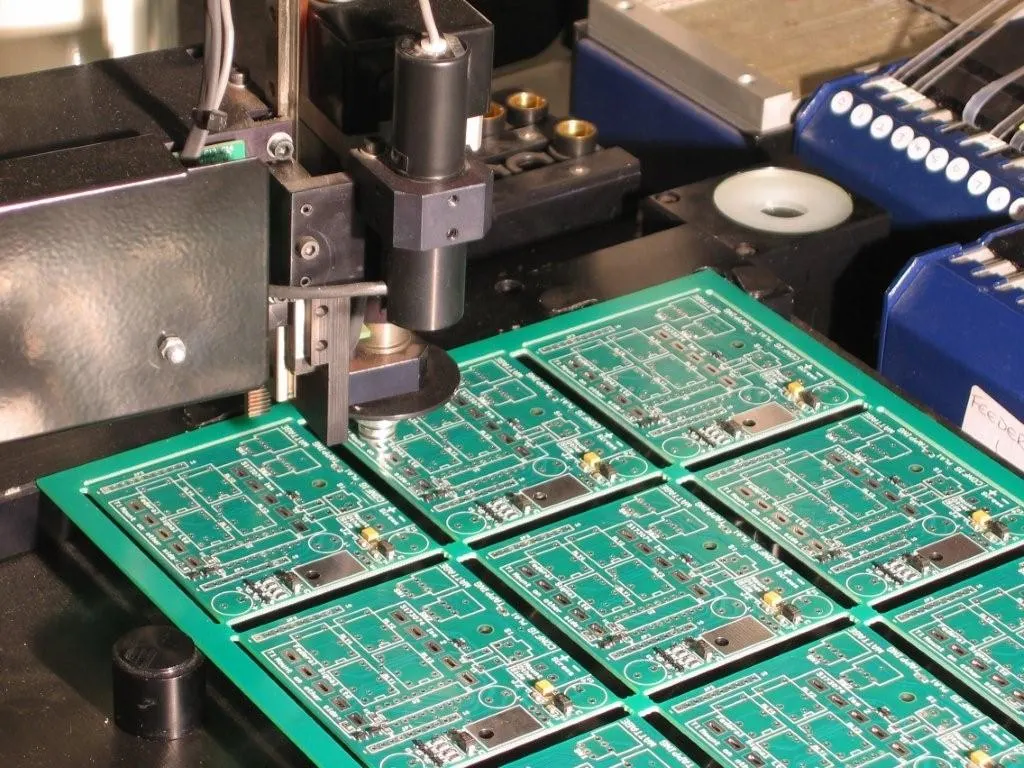
Évaluez le risque de fabrication PCB en comparant les résultats générés par EDA aux contraintes de fabrication réelles, et pas seulement aux vérifications des règles de conception. Les tendances automobiles vers un nombre de couches plus élevé, un cuivre plus lourd et des tolérances d'impédance plus strictes amplifient ce risque. Un examen DFM axé sur la fabrication, une spécification d'empilement correcte et une communication précoce avec le fournisseur détectent les problèmes avant la fabrication. L'objectif est de vérifier que vos fichiers de conception correspondent à ce que le fabricant PCB peut réellement construire de manière fiable.
Pourquoi les résultats de l'EDA créent un risque de fabrication caché
Les outils d'automatisation de la conception électronique ont rendu la mise en page PCB plus rapide et plus accessible, mais ils introduisent également une classe de risque spécifique : l'écart entre ce que le logiciel valide et ce qu'exige le processus de fabrication. Une vérification des règles de conception EDA (DRC) standard vérifie vos propres règles : largeur de trace minimale, dégagements, tailles de via et connectivité réseau. Il ne vérifie pas si ces règles correspondent aux capacités de processus du fabricant.
Le point de défaillance le plus courant est la balance en cuivre. Les outils EDA généreront volontiers une conception avec de grandes coulées de cuivre sur une couche et des traces clairsemées sur une autre. Le fabricant est alors confronté à une répartition inégale du placage pendant le processus de galvanoplastie, ce qui peut entraîner une déformation des panneaux, des résultats de gravure incohérents ou des problèmes de repérage entre les couches. Le DRC réussit parce que la conception est électriquement valide, mais le risque de fabrication est réel.
Un autre risque caché apparaît dans les calculs d'anneaux annulaires. Les outils EDA calculent souvent la bague annulaire en fonction de la taille nominale du foret et du diamètre du tampon. Le fabricant perce avec une mèche légèrement plus grande pour tenir compte de la tolérance de dérapage et d'enregistrement. Si votre tampon n'est que légèrement plus grand que la taille du foret, la bague annulaire réelle après fabrication peut tomber en dessous du minimum requis pour des connexions fiables. Il s'agit d'un cas classique dans lequel la sortie EDA semble correcte mais échoue par rapport aux tolérances réelles du processus.
Pour en savoir plus sur la façon dont les outils de conception créent spécifiquement ces modèles de risque, consultez Comment évaluer le risque de fabrication PCB à partir de PCB Design et les tendances EasyEDA.
Tendances automobiles qui augmentent les risques de fabrication
Le secteur de l'électronique automobile remodèle les exigences PCB d'une manière qui affecte directement la fabricabilité. Trois tendances se démarquent : un nombre de couches plus élevé, un cuivre plus lourd et un contrôle d'impédance plus strict.
Nombre de couches plus élevé et complexité d'empilement
Les calculateurs automobiles modernes, les contrôleurs ADAS et les systèmes de gestion de batterie nécessitent généralement 8 à 16 couches. Chaque couche supplémentaire augmente le nombre de cycles de stratification, ce qui augmente le risque de dérive de repérage de couche à couche. Une carte à 12 couches avec des exigences d'impédance strictes nécessite un empilement qui équilibre la distribution du cuivre sur toutes les couches. Si l'outil EDA génère un empilement avec des épaisseurs de préimprégné inégales ou des poids de cuivre asymétriques, la carte peut se courber ou se tordre après la stratification, ne respectant pas les exigences de planéité IPC-6012.
Le risque ne réside pas seulement dans le nombre de couches lui-même, mais dans la manière dont l'empilement est spécifié. De nombreux ingénieurs spécifient un empilement d'un projet précédent ou d'une bibliothèque EDA par défaut sans vérifier si les matériaux sont disponibles ou si les poids de cuivre sont équilibrés. Le fabricant doit alors interpréter l'intention et peut avoir besoin de remplacer des matériaux, ce qui modifie l'impédance et les performances thermiques.
Cuivre plus lourd pour les demandes électriques et thermiques
L'électronique de puissance automobile, en particulier dans les onduleurs de véhicules électriques et les convertisseurs DC-DC, nécessite 2 oz, 3 oz, voire 4 oz de cuivre sur les couches externes. Le cuivre lourd modifie considérablement le processus de fabrication. Les tolérances de gravure s'élargissent, l'espacement minimum des traces augmente et les bavures d'entrée et de sortie du foret deviennent plus prononcées. Une conception qui passe le DRC avec 4 onces de cuivre et un espacement des traces de 6 mil peut être impossible à graver de manière fiable car la contre-dépouille pendant la gravure devient un pourcentage plus important de la largeur de la trace.
Le cuivre lourd affecte également le processus de masque de soudure. Le masque doit couvrir la couche de cuivre à la transition entre la trace de cuivre épaisse et la zone du tampon plus fine. Si le masque est trop fin à cette étape, il peut se fissurer lors du cycle thermique, exposant le cuivre et créant un risque de fiabilité sur le terrain.
Tolérances d'impédance plus strictes
Les interfaces automobiles haut débit telles qu'Ethernet, PCIe et SerDes exigent des tolérances d'impédance de ± 10 % ou plus. Pour y parvenir, il faut un contrôle précis de l’épaisseur diélectrique, du poids du cuivre et de la largeur des traces. L'outil EDA calcule l'impédance en fonction du stackup que vous fournissez, mais si le stackup ne correspond pas à ce que le fabricant peut réellement produire, l'impédance réelle dérivera en dehors des spécifications.
La variable critique est l'épaisseur diélectrique après stratification. L'épaisseur du préimprégné change sous la pression et la température pendant le cycle de stratification. Si votre stackup suppose une épaisseur de préimprégné spécifique qui se comprime différemment dans la réalité, l'impédance changera. Le fabricant peut ajuster la largeur de trace pour compenser, mais uniquement si l'exigence d'impédance est clairement indiquée dans le RFQ.
Pour une perspective connexe sur la façon dont les choix d'outils EDA affectent l'évaluation des risques, voir Comment évaluer PCB le risque de fabrication à partir des tendances EDA et KiCad.
Sélection des matériaux : au-delà des valeurs par défaut de la bibliothèque EDA
Les bibliothèques EDA contiennent des définitions de matériaux avec des constantes diélectriques, des tangentes de perte et des valeurs d'épaisseur. Ces valeurs par défaut sont pratiques, mais elles ne conviennent pas toujours à votre environnement d'exploitation spécifique. Le risque apparaît lorsque le matériau par défaut de la bibliothèque ne correspond pas au stratifié réel que vous avez l'intention d'utiliser, ou lorsque le matériau est spécifié sans tenir compte des exigences thermiques et mécaniques de l'application.
Faire correspondre le matériel à l'environnement d'exploitation
L'électronique automobile fonctionne dans des conditions difficiles : températures extrêmes de -40 °C à +125 °C, vibrations, humidité et exposition aux fluides automobiles. La norme FR-4 avec une température de transition vitreuse (Tg) de 130°C peut s'avérer insuffisante pour les applications sous capot. Un matériau à Tg plus élevée comme 170°C FR-4 ou un stratifié à base de polyimide peut être nécessaire. La valeur par défaut de la bibliothèque EDA ne vous le dira pas ; vous devez faire la sélection en fonction des exigences de la candidature.
Le coefficient de dilatation thermique (CTE) est un autre facteur critique. Un CTE incompatible entre le cuivre, le stratifié et les joints de soudure crée des contraintes pendant le cycle thermique. Pour les applications automobiles avec des milliers de cycles thermiques attendus au cours de la durée de vie du véhicule, cette contrainte peut entraîner des fissures en fût dans les vias ou une fatigue des joints de soudure. La sélection du matériau doit tenir compte de la correspondance CTE, pas seulement de la constante diélectrique.
PTFE et matériaux haute fréquence
Les systèmes radar automobiles pour ADAS fonctionnent à 77 GHz et nécessitent des matériaux à faibles pertes comme le PTFE ou les céramiques d'hydrocarbures. Ces matériaux ont des caractéristiques de fabrication différentes de celles de FR-4. Ils sont plus mous, plus sujets aux changements dimensionnels pendant le traitement et nécessitent une manipulation spéciale pour le perçage et le placage. Le risque est qu'un concepteur spécifie le PTFE sans comprendre les contraintes de fabrication, telles que la nécessité d'un empilement hybride avec FR-4 pour la rigidité structurelle ou l'exigence d'un traitement plasma avant le placage.
Pour une discussion ciblée sur les risques liés aux matériaux dans la fabrication PCB, voir Comment évaluer les risques liés aux matériaux PCB liés à la fabrication PCB et aux tendances du PTFE.
DFM Review : Le pont entre l'EDA et la fabrication
Un examen de la conception pour la fabricabilité (DFM) est l'étape la plus efficace pour réduire les risques de fabrication. L'examen compare vos fichiers de conception aux capacités de processus du fabricant et signale les problèmes susceptibles d'entraîner des défauts, des retards ou des dépassements de coûts.
Ce que vérifie l'examen DFM
L'examen DFM examine plusieurs catégories de risques :
- Balance du cuivre : vérifie si la répartition du cuivre est uniforme entre les couches pour éviter les problèmes de déformation et de placage.
- Bague annulaire minimale : vérifie que les coussinets sont suffisamment grands par rapport à la taille du foret pour maintenir la connexion après la fabrication
- Largeur et espacement des traces : confirme que la conception répond aux capacités minimales du fabricant pour le poids de cuivre spécifié
- Dégagement entre le foret et le cuivre : garantit que les vias et les trous n'empiètent pas sur les éléments en cuivre, ce qui pourrait provoquer des courts-circuits ou affaiblir le matériau.
- Extension du masque de soudure : vérifie que les ouvertures du masque de soudure sont suffisamment grandes pour tenir compte de la tolérance d'enregistrement
- Placement de la sérigraphie : vérifie que la sérigraphie ne chevauche pas les plots ou les vias, ce qui pourrait entraîner des problèmes de soudure.
- Vérification d'impédance : confirme que l'empilement et la géométrie de trace produiront l'impédance cible
L'examen DFM doit être exécuté sur les capacités spécifiques du fabricant, et non sur un ensemble de règles génériques. Chaque fabricant a des largeurs de trace minimales, des tailles de forets et des tolérances d'enregistrement de couche différentes en fonction de leur équipement et de la maturité de leur processus.
La distinction RDC vs DFM
L'erreur la plus courante commise par les ingénieurs est de traiter l'EDA DRC comme un substitut à un examen DFM de fabrication. Le DRC vérifie vos propres règles, que vous avez peut-être définies sur la base d'une recommandation de fiche technique ou d'un projet précédent. Il ne vérifie pas les limites de processus du fabricant. Une conception peut passer le DRC avec un espacement des traces de 4 mil, mais si le minimum du fabricant pour 2 onces de cuivre est de 6 mil, la conception échouera dans la fabrication.
L'examen DFM doit avoir lieu avant d'envoyer les fichiers pour devis. De nombreux fabricants proposent une vérification DFM gratuite dans le cadre du processus de devis, mais vous devez également effectuer votre propre évaluation en utilisant les directives publiées par le fabricant. Cela détecte rapidement les problèmes évidents et réduit les allers-retours pendant la phase de devis.
> Practical note: When you receive a DFM report from a manufacturer, do not treat it as optional feedback. Each flagged item represents a real risk of fabrication failure or reduced reliability. Address the flags before approving the quote, not after the boards arrive with defects.
Créer un RFQ complet pour réduire les risques
La demande de devis (RFQ) est votre principal outil de communication pour transférer l'intention de conception au fabricant. Un RFQ incomplet oblige le fabricant à faire des hypothèses, et ces hypothèses sont le point où le risque entre dans le processus.
Informations appartenant au RFQ
A complete RFQ should include:
- Empilement cible : nombre de couches, ordre des couches, poids du cuivre et matériaux diélectriques
- Exigences en matière d'impédance : valeurs d'impédance cibles, tolérance et couches ou réseaux nécessitant un contrôle
- Finition de surface : ENIG, ENEPIG, HASL, OSP ou argent par immersion, avec exigences d'épaisseur si critique
- Largeur et espacement minimum des traces : vos minimums de conception, que le fabricant vérifiera par rapport à ses capacités
- Exigences en matière de forage : taille minimale du foret, types de vias (trou traversant, borgne, enterré) et tout besoin de contre-perçage
- Spécifications du matériau : type de stratifié, Tg et toute exigence particulière telle que les matériaux sans halogène ou haute fréquence
- Exigences de test : sonde volante, lit d'ongles, test d'impédance ou inspection optique automatisée (AOI)
- Norme de fiabilité : IPC-6012 Classe 2 ou Classe 3, ou toute exigence spécifique au client
- Environnement de fonctionnement : plage de température, vibrations, humidité ou exposition à des produits chimiques pouvant affecter la sélection des matériaux.
La spécification Stackup
Le stackup est l’élément le plus critique du RFQ. Il définit la structure des couches, les poids du cuivre et les matériaux diélectriques qui déterminent l'impédance, les performances thermiques et la résistance mécanique. Si le stackup est incomplet ou ambigu, le fabricant proposera son propre stackup standard, qui peut ne pas répondre à vos exigences électriques ou thermiques.
Lors de la spécification de l'empilement, incluez l'épaisseur cible pour chaque couche diélectrique et le poids du cuivre pour chaque couche. Pour les conceptions à impédance contrôlée, spécifiez les couches nécessitant un contrôle d'impédance ainsi que les valeurs cibles. Le fabricant peut ensuite ajuster les largeurs de trace ou les épaisseurs diélectriques pour atteindre les cibles dans les limites de tolérance.
Pour une vue plus large de la manière dont le risque au niveau de l'assemblage interagit avec les décisions de fabrication, consultez Comment évaluer le risque d'assemblage de SMT à partir de PCB tendances en matière de fabrication et d'énergie renouvelable.
Quand impliquer le fabricant dès le début
Le meilleur moment pour impliquer le fabricant PCB est pendant la phase de revue de conception, avant que la mise en page ne soit finalisée. Une implication précoce permet de détecter les zones à risque qui coûtent cher à corriger plus tard. Un fabricant peut examiner l'empilement proposé, la sélection des matériaux et les règles de conception avant de vous engager dans une mise en page, ce qui vous évite un cycle de refonte.
Collaboration en matière de révision de conception
Au cours de la revue de conception, le fabricant peut fournir des commentaires sur :
- Faisabilité de l'empilement : si le nombre de couches et les poids de cuivre proposés peuvent être fabriqués avec un rendement acceptable
- Disponibilité du matériau : indique si le stratifié spécifié est en stock ou a un long délai de livraison
- Réalisabilité de l'impédance : indique si les épaisseurs diélectriques et les largeurs de trace proposées atteindront l'impédance cible
- Inducteurs de coûts : quels choix de conception augmentent les coûts inutilement, comme les matériaux exotiques ou les très petites tailles de forets.
Cette collaboration est particulièrement précieuse pour les projets automobiles, où les exigences de fiabilité sont élevées et la pression sur les coûts est intense. Un fabricant qui comprend l'application peut suggérer des alternatives de matériaux ou des ajustements de processus qui réduisent les risques sans compromettre les performances.
Validation des prototypes
Pour les conceptions à haut risque, un prototype exécuté avant la production est essentiel. Le prototype valide l'empilement, l'impédance et la fabricabilité avec du matériel réel. Il fournit également des échantillons pour les tests électriques et les cycles thermiques, qui confirment que la sélection des matériaux et le processus de fabrication répondent aux exigences de fiabilité.
Le prototype doit être construit avec le même fabricant et les mêmes paramètres de processus que le cycle de production. Construire le prototype avec un fabricant différent ou avec des matériaux différents introduit des variables qui invalident la validation.
Pour une discussion connexe sur la manière dont les tendances avancées en matière d'emballage et de traitement thermique affectent le risque d'assemblage, voir Comment évaluer le risque d'assemblage SMT à partir des tendances FOPLP et du traitement thermique.
Erreurs courantes et comment les éviter
Plusieurs erreurs récurrentes apparaissent lorsque les ingénieurs évaluent les risques de fabrication liés aux résultats de l'EDA et aux tendances automobiles.
Erreur 1 : Faire confiance à l'EDA RDC comme contrôle de fabrication
Le DRC valide vos règles de conception, et non les capacités de processus du fabricant. Il ne détectera pas les problèmes d’équilibre du cuivre, les problèmes d’anneaux annulaires ou les asymétries d’empilement. Effectuez toujours un examen DFM distinct par rapport aux directives du fabricant.
Erreur 2 : spécifier des matériaux sans contexte
La sélection d'un stratifié basé sur les valeurs par défaut de la bibliothèque EDA ou sur une recommandation d'une fiche technique sans tenir compte de l'environnement d'exploitation entraîne des échecs sur le terrain. Le matériau doit correspondre à la plage de température, aux cycles thermiques, aux vibrations et à l’exposition chimique de l’application.
Erreur 3 : omettre les exigences d'impédance du RFQ
Si le RFQ n'indique pas les exigences d'impédance, le fabricant construira selon son empilement standard et l'impédance sera quelle qu'elle soit. Il s’agit d’une omission critique pour les interfaces automobiles à grande vitesse.
Erreur 4 : ignorer le rapport DFM
Le rapport DFM du fabricant n'est pas une suggestion. Chaque drapeau représente un réel risque de fabrication. Ignorer le rapport et procéder au devis transfère le risque au cycle de production, où les défauts sont plus coûteux à réparer.
Erreur 5 : Traiter le prototype comme une validation de production
Un prototype construit avec des matériaux différents ou un fabricant différent ne valide pas le processus de production. Le prototype doit correspondre à la chaîne de production, aux matériaux et aux paramètres du processus pour être significatif.
Conclusion: A Systematic Approach to Risk Evaluation
L'évaluation du risque de fabrication PCB lié à l'EDA et aux tendances automobiles nécessite une approche systématique qui s'étend au-delà de l'outil de conception. Le processus commence par comprendre ce que la sortie EDA valide et ne valide pas, puis applique les connaissances de fabrication à l'empilement, aux matériaux et aux règles de conception. Un examen DFM des capacités du fabricant détecte les problèmes avant la fabrication, et un RFQ complet garantit que le fabricant construit ce que vous souhaitez.
Pour les conceptions automobiles, les enjeux sont plus importants car les exigences de fiabilité sont plus strictes et l'environnement d'exploitation est plus rigoureux. Un nombre de couches plus élevé, un cuivre plus lourd et des tolérances d'impédance plus strictes augmentent tous les risques de fabrication. L'atténuation est la même : vérifier la conception par rapport aux contraintes de fabrication réelles, communiquer clairement les exigences et impliquer le fabricant dès le début du processus de conception.
Omini agit en tant que partenaire de fabrication qui examine vos fichiers de conception par rapport aux capacités réelles du processus, signale les zones à risque avant de proposer un devis et fournit des commentaires DFM qui améliorent la fabricabilité. Lorsque vous évaluez les risques liés aux résultats de l'EDA et aux tendances automobiles, l'objectif n'est pas d'éliminer tous les risques (c'est impossible), mais d'identifier et d'atténuer les risques qui sont sous votre contrôle avant qu'ils ne se transforment en défauts sur le terrain.
> Engineering handoff note: How to Design an LED PCB: A Practical Engineering Guide before the release package is frozen.
> Engineering handoff note: How to Evaluate SMT Assembly Risk from PCB Manufacturing and Yield Trends before the release package is frozen.
> Engineering handoff note: How to Estimate PCB Fabrication Cost for Your Projects before the release package is frozen.