
Réponse directe
Évaluez le risque d'assemblage SMT à partir des tendances BGA en comparant le pas du boîtier, le diamètre de la bille et le MSL avec l'empilement de votre carte, la finition de surface et la capacité de refusion avant de faire un devis. Les BGA à pas fin inférieurs à 0,8 mm augmentent le pochoir, la coplanarité et le risque d'inspection. Vérifiez les limites de déformation, planifiez la couverture des rayons X et envoyez des données RFQ complètes afin que votre assembleur puisse signaler les problèmes le plus tôt possible.
Pourquoi les tendances des packages BGA modifient le profil de risque
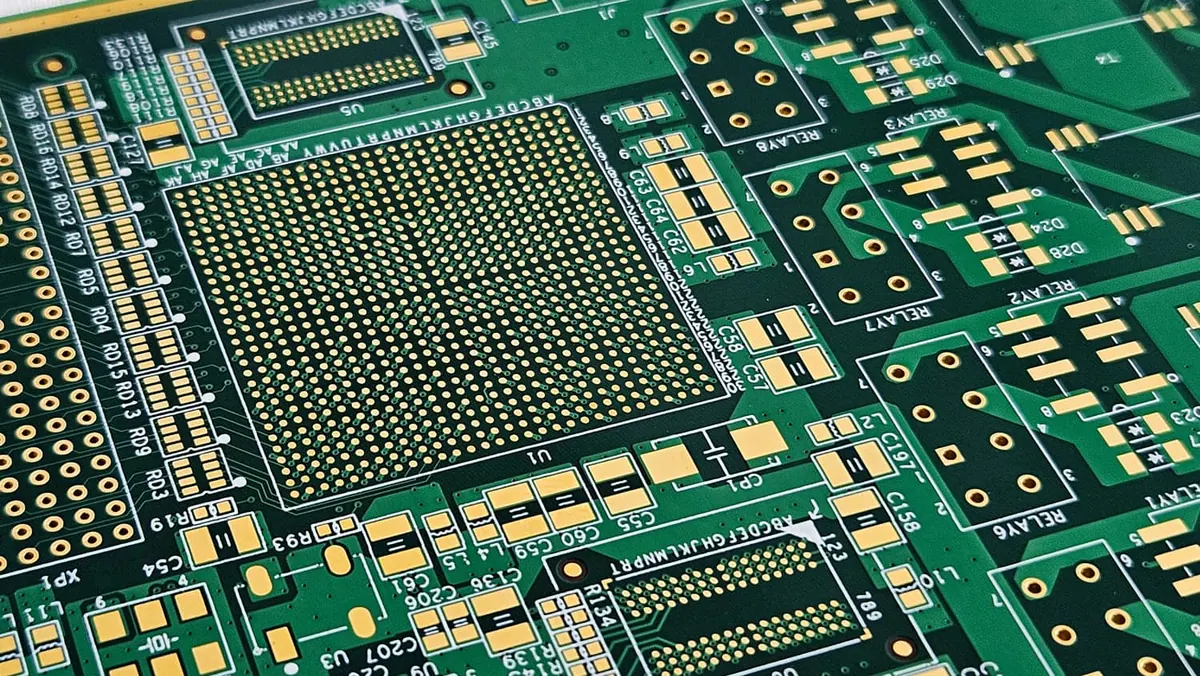
Les boîtiers BGA sont passés d'un pas de 1,27 mm à un pas de 0,8 mm, 0,65 mm et même 0,4 mm dans les conceptions haute densité. Dans le même temps, les tailles des boîtiers ont augmenté pour accueillir davantage d'E/S, et certains boîtiers dépassent désormais 40 mm de côté. Ces deux tendances (pas plus fin et corps plus grand) créent des contraintes mécaniques opposées lors de la refusion.
Un pas de 0,4 mm BGA comporte des billes de soudure d'un diamètre d'environ 0,25 mm. Cela laisse très peu de volume de soudure pour former un joint fiable. L'ouverture du pochoir pour un tel emballage doit être plus petite que celle du tampon, ce qui réduit encore davantage le volume de pâte. Si la finition de la surface de la carte est inégale ou si l'enregistrement du masque de soudure est incorrect, vous perdez la marge qu'un boîtier au pas de 1,27 mm absorberait sans problème.
Des corps de plus grande taille augmentent également le risque de déformation du colis. Un BGA de 35 mm peut présenter un gauchissement dynamique lors de la refusion qui dépasse la spécification de coplanarité, en particulier si le composé de moule et le substrat ont des coefficients de dilatation thermique qui ne correspondent pas. Lorsque l'emballage se déforme à la température de refusion maximale, les boules de coin peuvent se soulever de la pâte, créant ainsi des défauts de tête dans l'oreiller difficiles à détecter sans rayons X.
Le résultat pratique est que le risque d'assemblage de BGA ne concerne plus seulement la précision du placement. Cela dépend désormais de l'interaction entre la construction de l'emballage, la conception de la carte, la conception du pochoir et le profil de refusion. L'évaluation de ces facteurs avant de vous engager dans une version PCBA est le seul moyen d'éviter des retouches coûteuses ou des échecs sur le terrain.
Facteurs de risque au niveau du package à examiner en premier
Conception du pas, du diamètre de la balle et du motif de terrain
La première étape de l'évaluation des risques liés à l'assemblage BGA consiste à lire la fiche technique du package et à extraire trois nombres : le pas, le diamètre de la balle et le nombre de balles. Ceux-ci déterminent la configuration du terrain, l’ouverture du pochoir et les exigences d’inspection.
Pour les pas supérieurs à 0,8 mm, les règles de conception de pochoir standard fonctionnent généralement. Pour un pas de 0,8 mm, vous devez faire attention au rapport de surface d'ouverture. Pour 0,65 mm et moins, vous devriez envisager des pochoirs électroformés ou des pochoirs découpés au laser avec électropolissage pour améliorer le démoulage de la pâte. Le rapport de surface (la surface d'ouverture de l'ouverture divisée par la surface de la paroi de l'ouverture) doit rester supérieur à 0,66 pour un bon transfert de pâte. Au pas de 0,4 mm, atteindre ce rapport nécessite une épaisseur de pochoir de 0,1 mm ou moins, ce qui réduit le volume de pâte pour les autres composants de la carte.
Le modèle de terrain lui-même doit suivre les recommandations IPC-7351 pour le type de package spécifique. Une erreur courante consiste à utiliser la même taille de tampon pour un pas de 0,5 mm BGA et pour un pas de 0,8 mm BGA. Le pas plus petit nécessite des plots plus petits pour éviter les pontages de soudure, mais des plots plus petits signifient également moins de hauteur d'espacement du joint de soudure, ce qui réduit la fiabilité sous cyclage thermique.
Spécifications de coplanarité et de déformation
La coplanarité est la déviation des pointes de la bille de soudure par rapport à un seul plan. J-STD-020 définit le niveau de sensibilité à l'humidité et la classification de refusion, mais la coplanarité est généralement spécifiée dans la fiche technique de l'emballage. La plupart des BGA spécifient une limite de coplanarité de 0,1 mm ou moins. Si votre carte présente une déformation importante, la déformation combinée du boîtier et de la carte peut dépasser cette limite lors de la refusion.
La déformation dynamique est plus difficile à évaluer car elle change avec la température. Certains fournisseurs d'emballages fournissent des données de déformation à différentes températures, mais beaucoup ne le font pas. Si vous utilisez un BGA nouveau ou inconnu, demandez au fournisseur les données de déformation à 25°C, 217°C et 260°C. Si ces données ne sont pas disponibles, prévoyez une construction du premier article avec inspection aux rayons X pour vérifier la qualité des joints.
> Practical note: If your board is thicker than 1.6 mm or has uneven copper distribution, ask your assembler to check board warpage at reflow temperatures. A board that is flat at room temperature can bow significantly at 245°C, especially with mixed-layer stackups.
Niveau de sensibilité à l'humidité et exigences de cuisson
Les BGA font partie des composants les plus sensibles à l'humidité de l'assemblage SMT. J-STD-020 attribue une cote MSL qui détermine la durée de vie du sol après l'ouverture du sac barrière contre l'humidité. J-STD-033 fournit les exigences en matière de manutention, d'emballage et de cuisson.
Une erreur courante consiste à supposer que tous les BGA sont MSL 3. De nombreux BGA à pas fin et à corps large sont MSL 4 ou MSL 5, ce qui signifie qu'ils absorbent l'humidité plus rapidement et nécessitent une cuisson s'ils sont exposés à l'humidité ambiante pendant plus de quelques heures. Si un BGA sensible à l'humidité est refondu sans cuisson appropriée, l'humidité emprisonnée peut se vaporiser et provoquer un « popcorning » – un délaminage interne qui n'est pas visible de l'extérieur mais peut provoquer des ouvertures ou des courts-circuits intermittents.
Avant la build, vérifiez la note MSL pour chaque BGA de votre BOM. Si un composant est MSL 4 ou supérieur, confirmez que votre assembleur a la capacité de cuisson et que le calendrier prend en compte le temps de cuisson. La cuisson s'effectue généralement à 125°C pendant 24 à 48 heures, ce qui peut rallonger le délai de plusieurs jours si cela n'est pas prévu.
Facteurs de risque au niveau du conseil d'administration qui affectent la fiabilité de BGA
Empilement, équilibre du cuivre et finition de surface
L'empilement PCB affecte directement la fiabilité du joint de soudure BGA. Une carte avec des noyaux épais et une répartition inégale du cuivre se déformera davantage lors de la refusion. Pour les cartes avec des BGA à pas fin, envisagez un empilement symétrique avec du cuivre équilibré des deux côtés de chaque paire de couches.
Le poids du cuivre compte également. Le cuivre standard de 1 once est courant, mais si vous avez un BGA avec un grand corps et de nombreuses billes de puissance ou de masse, la demande thermique pendant la refusion augmente. La carte peut avoir besoin de 2 onces de cuivre sur les plans électriques pour gérer le courant, mais un cuivre plus épais peut rendre plus difficile la gravure de fines traces sous le BGA. Il s'agit d'un compromis qui doit être résolu lors de l'examen de la conception, et non après la fabrication des cartes.
La finition de surface est un autre facteur de risque. HASL n'est pas recommandé pour les BGA à pas fin, car la surface inégale peut entraîner des problèmes de coplanarité. ENIG est le choix le plus courant pour l'assemblage BGA car il offre une surface plane et un bon mouillage. ENEPIG est préférable pour les cartes qui nécessitent plusieurs cycles de refusion ou qui ont des finitions mixtes. OSP est acceptable pour un assemblage simple face mais peut se dégrader s'il est exposé à plusieurs cycles de refusion ou à un stockage prolongé.
Considérations sur Via-in-Pad et Microvia
Les cartes HDI avec via-in-pad pour le routage d'évacuation BGA introduisent un risque supplémentaire. Si le via n'est pas rempli et plaqué à plat, la soudure peut pénétrer dans le via pendant la refusion, affamant ainsi le joint de soudure. C'est ce qu'on appelle « mèche de soudure » ou « action capillaire » et cela peut créer des ouvertures qui ne sont visibles que sous rayons X.
Pour les conceptions via-in-pad, spécifiez les vias remplis et bouchés. Le capuchon doit être plat et coplanaire avec la surface du tampon. Si vous utilisez des microvias pour le routage d'évacuation, vérifiez que le diamètre du microvia et la taille du plot sont compatibles avec le pas BGA. Au pas de 0,4 mm, la taille du plot peut n'être que de 0,2 mm, laissant peu de place pour un microvia et son plot de capture.
Épaisseur des panneaux et conception des panneaux
L'épaisseur du panneau affecte à la fois le gauchissement et la masse thermique. Les cartes plus fines (0,8 mm ou moins) sont plus flexibles et peuvent absorber une certaine déformation de l'emballage, mais elles contiennent également moins de cuivre pour évacuer la chaleur du BGA pendant la refusion. Les panneaux plus épais (2,0 mm ou plus) sont plus rigides mais peuvent créer un gradient thermique plus important sur BGA, augmentant ainsi le risque de défauts liés au gauchissement.
La conception des panneaux est également un facteur. Si le BGA est placé près du bord du panneau, la carte peut fléchir lors du dépannage, stressant les joints de soudure. Pour les BGA à pas fin, envisagez d'ajouter une marge de routage ou de rainurage qui éloigne le BGA du bord du panneau. Si le BGA est grand, discutez de la disposition des panneaux avec votre assembleur pour garantir un support adéquat pendant la redistribution.
Facteurs de risque au niveau du processus : pochoir, refusion et inspection
Conception du pochoir et sélection du collage
La conception du pochoir est le premier facteur de risque à évaluer au niveau du processus. L'épaisseur du pochoir, la taille de l'ouverture et la forme de l'ouverture déterminent la quantité de pâte à souder déposée sur chaque pastille. Pour les BGA à pas fin, l'ouverture du pochoir doit être légèrement plus petite que la pastille pour éviter les ponts de soudure. Les parois des ouvertures doivent être lisses pour favoriser le démoulage de la pâte.
La sélection de la pâte à souder est tout aussi importante. Pour les BGA à pas fin, utilisez une pâte en poudre de type 4 ou de type 5, qui contient des particules de soudure plus petites qui s'écoulent plus facilement à travers les petites ouvertures. La pâte de type 3 est acceptable pour un pas de 0,8 mm et plus, mais pour un pas de 0,5 mm et moins, le type 4 est recommandé. La chimie du flux doit correspondre à l'état de surface et au profil de refusion.
Profil de refusion et gestion thermique
Le profil de refusion doit être adapté au package BGA, à la pâte à souder et à la carte. Un profil standard sans plomb avec une température maximale de 245 °C peut être trop agressif pour un grand BGA avec un indice MSL élevé. A l’inverse, un profilé avec une température de pointe trop basse risque de ne pas atteindre un mouillage complet, notamment pour les finitions ENIG ou OSP.
Les variables clés sont le taux de rampe, le temps de trempage, le temps au-dessus du liquidus et la température maximale. Pour les BGAs, le taux de rampe doit être contrôlé pour minimiser les chocs thermiques et les déformations. Un taux de rampe de 1 à 2°C par seconde est typique. La zone de trempage doit être suffisamment longue pour activer le flux et égaliser les températures dans tous les domaines. Le temps au-dessus du liquidus (217°C pour SAC305) doit être de 60 à 90 secondes et la température maximale doit être de 240 à 250°C, en fonction des exigences de la pâte et des composants.
Pour les cartes avec plusieurs BGA de différentes tailles, le profil de refusion doit être un compromis. Un grand BGA peut nécessiter un trempage plus long pour atteindre l'équilibre thermique, tandis qu'un petit BGA peut surchauffer si le profil est trop long. C'est là qu'un profilage thermique avec des thermocouples sur la carte elle-même est essentiel.
Inspection aux rayons X et vérification du premier article
L'inspection aux rayons X est le seul moyen fiable de vérifier la qualité des joints de soudure BGA pour les joints cachés. AOI peut vérifier les boules périmétriques, mais il ne peut pas voir le centre du colis. Les rayons X peuvent détecter les vides, les ouvertures, les courts-circuits et les défauts de la tête dans l'oreiller.
Pour les BGA à pas fin, vous avez besoin d'un système à rayons X haute résolution avec une capacité de visualisation oblique. Planifiez une inspection aux rayons X dans le cadre de la construction du premier article et comme plan d'échantillonnage pour la production. Le coût de l’inspection aux rayons X n’est pas négligeable, mais il est bien inférieur au coût des pannes ou des reprises sur le terrain.
> Practical note: If your BGA has more than 400 balls or a pitch below 0.65 mm, budget for 100% X-ray inspection on the first article and at least 5 to 10% sampling on production runs. This is a manufacturing judgment based on the difficulty of rework and the cost of undetected defects.
Comment évaluer les risques avant la construction : une liste de contrôle pratique
Examinez les données BOM et les composants
Commencez par examiner le BOM pour chaque BGA. Pour chaque BGA, vérifiez le numéro de pièce du fabricant, le type d'emballage, le pas, le nombre de balles, la classification MSL et toute exigence particulière en matière de manipulation. Si le BOM n'inclut pas cette information, demandez à l'ingénieur de conception de la fournir. Un BOM complet avec les numéros de pièces du fabricant est essentiel car le même type de colis provenant de différents fournisseurs peut avoir des caractéristiques de gauchissement et de coplanarité différentes.
Exécutez une révision DFM sur Gerber et les fichiers centroïdes
Les fichiers Gerber et le fichier centroïde doivent être examinés ensemble pour identifier les problèmes d'assemblage potentiels. Vérifiez les dimensions du modèle de terrain par rapport à la fiche technique de l'emballage. Vérifiez que l'ouverture du masque de soudure est légèrement plus grande que la pastille. Vérifiez si le via-in-pad n'est pas rempli. Recherchez les composants placés trop près du BGA qui pourraient interférer avec l'inspection ou la reprise.
Un examen DFM devrait également vérifier le contour du tableau et la panélisation. Si le BGA se trouve près du bord de la planche, vérifiez qu'il y a suffisamment d'espace pour la buse de saisie et de placement et le système à rayons X.
Vérifier la compatibilité MSL et Reflow
Avant la build, confirmez que la note MSL de chaque BGA est compatible avec le profil de redistribution prévu. Si un BGA est MSL 4 ou supérieur, vérifiez que l'assembleur a la capacité de préparation et que la planification en tient compte. Vérifiez également que le profil de refusion est compatible avec la pâte à braser et la finition de la carte.
Demandez un plan d'inspection du premier article
Un plan d'inspection du premier article doit inclure une inspection aux rayons X de tous les joints BGA, AOI des joints de soudure visibles et un test électrique si des luminaires sont disponibles. Le plan doit également inclure une analyse transversale en cas de doute sur la qualité des joints. La section transversale est destructrice, mais elle fournit une preuve définitive de l'intégrité du joint de soudure, y compris le mouillage, les vides et la formation intermétallique.
Erreurs courantes lors de l'évaluation du risque d'assemblage BGA
L'une des erreurs les plus courantes consiste à ignorer la classification MSL et les exigences de cuisson. Les ingénieurs supposent souvent qu'un BGA peut rester sur l'étagère pendant des semaines et être néanmoins assemblé sans problème. Cela n'est pas vrai pour les composants MSL 4 et MSL 5.
Une autre erreur consiste à supposer qu'un profil de redistribution standard fonctionne pour tous les BGA. Un profil qui fonctionne pour un pas de 0,8 mm BGA sur une planche de 1,6 mm peut ne pas fonctionner pour un pas de 0,4 mm BGA sur une planche de 0,8 mm. La masse thermique est différente et le comportement au gauchissement est différent.
Une troisième erreur consiste à ne pas vérifier la déformation de la carte ou la compatibilité de l'état de surface. Une carte plate à température ambiante peut se déformer considérablement aux températures de refusion, surtout si la répartition du cuivre est inégale. De même, une finition de surface acceptable pour la norme SMT peut ne pas convenir aux BGA à pas fin.
Enfin, les ingénieurs oublient souvent de planifier l'inspection aux rayons X. Les rayons X ne sont pas facultatifs pour l'assemblage BGA. C’est le seul moyen de vérifier les joints de soudure cachés, et cela doit être inclus dans le coût et le calendrier dès le début.
Que faut-il inclure dans votre RFQ pour l'assemblage BGA
Un RFQ complet réduit le risque car il permet à l'assembleur d'évaluer la conception avant de faire un devis. Incluez les éléments suivants :
- Complétez BOM avec les numéros de pièces du fabricant et les types de colis
- Fichier centroïde avec désignateurs de référence et coordonnées des composants
- Fichiers Gerber pour toutes les couches, y compris le masque de soudure et la pâte
- Détails de l'empilement des cartes, y compris le nombre de couches, le poids du cuivre et les matériaux diélectriques
- Spécification de finition de surface
- Exigences relatives à l'épaisseur des panneaux et aux panneaux
- cotes MSL pour tous les BGA et tout autre composant sensible à l'humidité
- Notes de processus spéciales, telles que les exigences de cuisson ou les contraintes de profil de refusion
- Exigences de test, y compris l'inspection aux rayons X, AOI et le test électrique
Grâce à ces informations, l'assembleur peut identifier les problèmes potentiels et fournir un devis précis. Sans cela, le devis sera basé sur des hypothèses, et ces hypothèses peuvent entraîner des surprises lors de la construction.
Évaluations des risques associées pour d’autres tendances d’assemblage
Les tendances BGA ne sont pas le seul facteur modifiant le risque d'assemblage SMT. Des évaluations similaires s’appliquent à d’autres technologies émergentes d’emballage et de carton. Par exemple, l’emballage au niveau du panneau (FOPLP) présente différents problèmes thermiques et de gauchissement qui nécessitent une évaluation des risques distincte. Vous pouvez consulter Comment évaluer le risque d'assemblage SMT dû au FOPLP et aux tendances du traitement thermique pour une comparaison.
Les PCB à noyau métallique, souvent utilisés dans les applications automobiles et LED, ont un comportement thermique très différent de celui des FR-4 standard. La conductivité thermique du noyau métallique modifie le profil de refusion et peut créer une contrainte sur les joints de soudure. Voir Comment évaluer le risque d'assemblage SMT lié au noyau métallique PCB et aux tendances automobiles pour obtenir des conseils.
L'assemblage de puces sur carte (COB) introduit des processus de liaison de fils et de fixation de puces qui sortent du champ d'application de la norme SMT. Les facteurs de risque sont différents et les méthodes d'inspection sont différentes. Reportez-vous à Comment évaluer le risque d'assemblage SMT à partir de PCB Tendances d'assemblage et COB pour une discussion détaillée.
Les tendances générales en matière de technologie de montage en surface, notamment la miniaturisation des composants et les cartes à technologie mixte, affectent également le risque d'assemblage. Ces tendances interagissent avec le risque BGA d'une manière qui n'est pas toujours évidente. Voir Comment évaluer le risque d'assemblage SMT à partir des tendances d'assemblage et de montage en surface PCB pour une perspective plus large.
Enfin, les décisions de conception et de fabrication prises lors de la mise en page PCB ont un impact direct sur le risque d'assemblage de SMT. Le routage des traces, le placement et l'empilement des couches influencent tous la fiabilité des joints de soudure. Pour une vue axée sur la conception, consultez Comment évaluer le risque d'assemblage de SMT à partir de la conception de PCB et des tendances de fabrication de PCB.
FAQ
Pourquoi les tendances BGA augmentent-elles le risque d'assemblage de SMT ?
Les packages BGA évoluent vers un pas plus fin, des tailles de corps plus grandes et un nombre d'E/S plus élevé. Cela réduit le volume des billes de soudure, augmente la sensibilité à la coplanarité et au gauchissement et rend l'inspection plus difficile. Il en résulte un risque plus élevé d'ouvertures, de courts-circuits et de défauts de tête dans l'oreiller pendant la refusion.
Où les ingénieurs commettent-ils des erreurs lors de l'évaluation du risque d'assemblage BGA ?
Les erreurs courantes incluent l'ignorance des exigences MSL et de cuisson du package, en supposant qu'un profil de refusion standard fonctionne pour tous les BGA et la non-vérification de la déformation de la carte ou de la compatibilité de l'état de surface. Les ingénieurs oublient également souvent de planifier l’inspection aux rayons X, nécessaire pour vérifier les joints de soudure cachés.
Comment puis-je vérifier le risque d'assemblage BGA avant la build ?
Consultez la fiche technique BGA pour le pas, le diamètre de la balle et le MSL. Vérifiez l'empilement PCB pour l'épaisseur et l'équilibre du cuivre. Exécutez une révision DFM sur les fichiers Gerber et le centroïde. Confirmez que le profil de refusion correspond aux exigences de la pâte à souder et des composants. Demandez à votre assembleur un plan d'inspection du premier article, incluant les rayons X.
Quelles informations appartiennent à l'assembly RFQ pour BGA ?
Incluez le BOM complet avec les numéros de pièce du fabricant, le fichier centroïde, les fichiers Gerber et toutes les notes de processus spéciales. Spécifiez l'emplacement BGA, le type de package et le MSL. Fournissez également l’épaisseur du panneau, la finition de surface et toutes les exigences de test. Cela permet à l'assembleur d'évaluer les risques et de fournir un devis précis.
Quand dois-je impliquer le fabricant dans l'évaluation des risques BGA ?
Impliquez le fabricant le plus tôt possible, idéalement pendant la phase de revue de conception avant la fabrication du PCB. Si vous attendez la fin de la construction des planches, vous découvrirez peut-être que l'empilement, la finition de surface ou le motif de terrain ne conviennent pas au package BGA. Une implication précoce permet au fabricant de fournir des commentaires DFM qui peuvent éviter les problèmes d'assemblage.
Quelle est la différence entre AOI et les rayons X pour l'inspection BGA ?
AOI utilise des caméras optiques pour inspecter les joints de soudure visibles depuis le haut et le bas de la carte. Il ne peut pas voir les joints sous le package BGA. L'inspection aux rayons X pénètre dans l'emballage et la carte pour révéler les joints de soudure cachés, notamment les vides, les ouvertures, les courts-circuits et les défauts de tête dans l'oreiller. Pour l'assemblage BGA, les rayons X sont la méthode d'inspection principale et AOI est supplémentaire.
Omini peut vous aider à évaluer les risques de votre assemblage BGA avec un examen DFM, des conseils de conception de pochoirs et un plan d'inspection du premier article qui inclut une vérification aux rayons X. Envoyez vos données Gerber, centroïde et BOM au début du cycle de conception pour obtenir les commentaires les plus utiles.