
Réponse directe
Le risque d'assemblage SMT est déterminé par la façon dont votre conception PCB s'aligne sur les capacités réelles du processus d'assemblage, et les tendances actuelles en matière de circuits imprimés poussent les conceptions plus près des limites du processus. Vous évaluez ce risque en vérifiant les modèles de terrain, l'espacement des composants, l'empilement des cartes et le comportement thermique par rapport aux contraintes d'impression au pochoir, de prélèvement et de placement, de refusion et d'inspection avant de lancer les fichiers en production. L'examen précoce de DFM par rapport aux exigences IPC-7351 et J-STD-001 détecte la majorité des défauts qui autrement feraient surface sous forme de chutes, de ponts de soudure ou d'un mauvais mouillage.
Pourquoi PCB La conception contrôle directement SMT le risque d'assemblage
La disposition physique de votre carte détermine si une machine de transfert peut positionner les composants de manière fiable, si la pâte à souder se dépose proprement et si la refusion produit des joints acceptables. Les choix de conception effectués en CAO se traduisent directement en résultats de rendement de fabrication.
Géométrie du modèle de terrain et dépôt de pâte
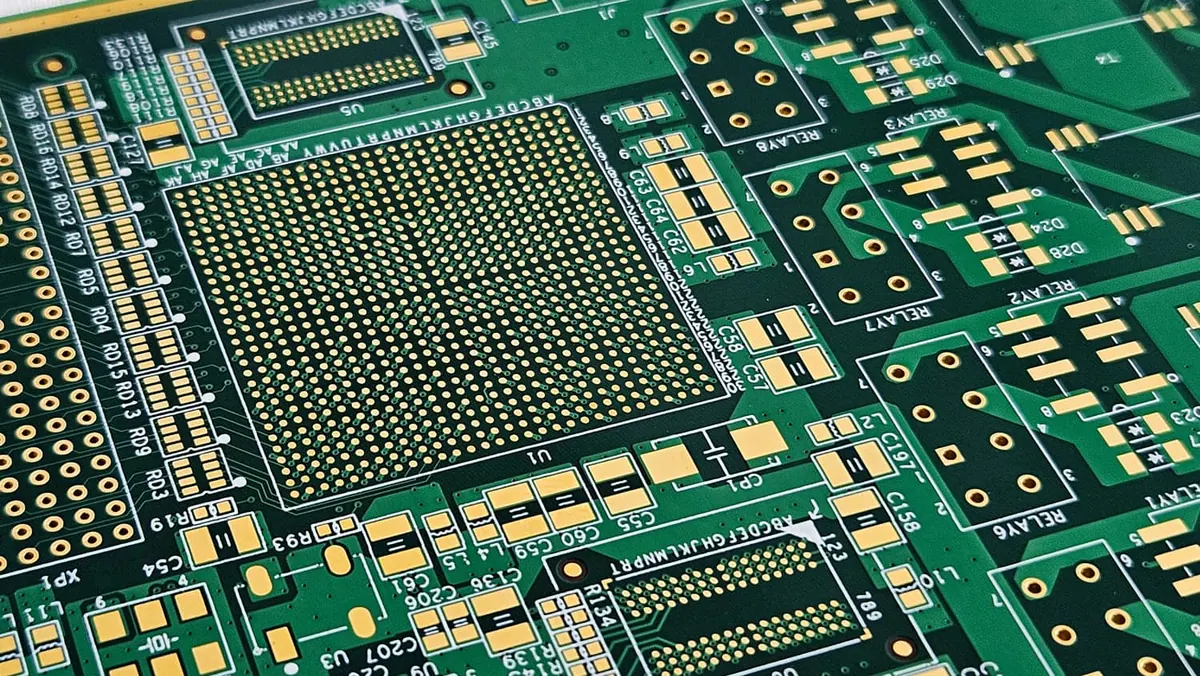
Les dimensions du motif de terre déterminent la quantité de pâte à souder qu'un composant reçoit. Si les plots sont surdimensionnés par rapport à la terminaison du composant, vous risquez de tomber sur des composants de petite taille car les forces de tension superficielle deviennent asymétriques lors de la refusion. Si les coussinets sont sous-dimensionnés, vous obtenez un mouillage insuffisant et des joints mécaniques faibles.
La conception de l'ouverture du pochoir fonctionne avec les modèles de terrain. Une épaisseur de pochoir de 0,1 mm avec un rapport ouverture/pastille de 1:1 se comporte différemment d'un pochoir de 0,125 mm avec des ouvertures optimisées en termes de rapport de surface. Pour les QFP à pas fin et les BGA, le rapport de surface entre l'ouverture de l'ouverture et le tampon doit rester supérieur à 0,66 pour une libération fiable de la pâte. En dessous de ce seuil, la pâte reste dans l’ouverture, produisant des billes de soudure et un volume de soudure insuffisant.
Espacement des composants et précision du placement
Les machines de prélèvement et de placement ont des valeurs de précision de placement généralement comprises entre ±0,03 mm et ±0,05 mm pour un placement à grande vitesse. L'espacement des composants doit tenir compte du jeu des buses, de l'accès au système de vision et du comportement de refusion. Les composants placés à moins de 0,5 mm les uns des autres empêchent souvent le système de vision de vérifier leur position et augmentent le risque de pontage de soudure pendant la refusion.
Pour les composants de puce tels que les boîtiers 0402 et 0201, l'espacement devient encore plus critique. Ces petites pièces sont sensibles aux variations de volume de pâte et les composants adjacents peuvent interférer avec la formation du joint de soudure s'ils sont placés trop serrés. Une règle pratique consiste à maintenir au moins 0,3 mm entre les petits composants passifs et 0,5 mm entre les circuits intégrés et les pièces proches.
Masque de soudure et balance en cuivre
Les barrages de masque de soudure entre les plots à pas fin empêchent les pontages de soudure. Pour les plots QFP au pas de 0,4 mm ou plus fin, vous avez besoin d'une largeur de barrage de masque de soudure d'au moins 0,1 mm pour maintenir la soudure confinée au plot. Si le ruban du masque est trop étroit, le barrage se brise pendant la fabrication et la soudure traverse les pastilles pendant la refusion.
L’équilibre du cuivre à tous les niveaux compte également. De grands plans de cuivre connectés à de petits plots de composants agissent comme des dissipateurs thermiques pendant la refusion. Sans rayons de soulagement thermique appropriés, le tampon chauffe lentement, la soudure peut ne pas atteindre sa température de refusion complète et vous obtenez des joints froids ou un mouillage incomplet. Le soulagement thermique avec quatre rayons espacés de 90 degrés est standard pour les tampons traversants connectés aux avions ; pour les pads SMT, considérez attentivement la connexion pad-plan.
Comment les tendances actuelles des circuits imprimés augmentent le risque d'assemblage
Les tendances de conception modernes ne sont pas neutres : elles modifient activement le profil de risque de votre assemblage. Comprendre ces tendances vous aide à anticiper où les défauts apparaîtront.
Miniaturisation et réduction de la taille des composants
Le passage des composants passifs 0603 aux composants passifs 0402 et 0201 réduit la surface de la carte mais augmente la sensibilité de l'assemblage. Les composants plus petits ont des zones de terminaison plus petites, ce qui signifie moins de place pour un mauvais alignement de la pâte à souder. Un composant 0201 a une zone de terminaison d'environ 0,25 mm × 0,125 mm ; un désalignement de la pâte de 0,05 mm représente un pourcentage important du tampon.
Les composants plus petits nécessitent également des caractéristiques de pochoir plus fines. Un tampon 0201 peut nécessiter une ouverture de pochoir de 0,3 mm × 0,3 mm avec un pochoir découpé au laser et électropoli pour un démoulage propre de la pâte. Les pochoirs standards à gravure chimique peuvent ne pas produire la douceur requise des parois d'ouverture, ce qui entraîne un colmatage de la pâte et des dépôts incohérents.
HDI et adoption du pitch fin BGA
Les cartes d'interconnexion haute densité (HDI) utilisent des microvias, des lignes fines et un espacement plus serré pour acheminer plus de signaux dans moins de zone. Les microvias placés dans les plots BGA réduisent la congestion du routage mais créent un risque d'évacuation des soudures. Pendant la refusion, la soudure peut s'écouler dans le microvia, laissant une connexion de bille de soudure insuffisante. Si vous placez un microvia dans un plot BGA, vous devez remplir le via-in-pad avec du cuivre ou un remplissage non conducteur, puis planariser avant l'assemblage.
Les BGA à pas fin au pas de 0,4 mm ou 0,5 mm nécessitent un contrôle précis du volume de pâte à souder. L'ouverture du pochoir pour un pas de 0,4 mm BGA est généralement de 0,25 mm de diamètre, et une variation du volume de pâte au-delà de ±10 % peut provoquer des ouvertures ou des courts-circuits. L’inspection aux rayons X devient obligatoire car vous ne pouvez pas vérifier visuellement les joints de soudure sous l’emballage.
Mixed-Technology Boards
Les cartes combinant des composants traversants et SMT ajoutent de la complexité au processus. Les composants traversants peuvent nécessiter un brasage à la vague ou un brasage sélectif après refusion, ce qui soumet la carte à une seconde excursion thermique. Les composants conçus pour un cycle de refusion peuvent ne pas survivre à deux. Vous devez vérifier le niveau de sensibilité à l'humidité (MSL) de tous les composants par rapport au nombre total de cycles thermiques que le panneau subira.
Pour en savoir plus sur la façon dont les tendances avancées en matière d'emballage affectent le risque d'assemblage, consultez Comment évaluer le risque d'assemblage de SMT à partir des tendances FOPLP et du traitement thermique.
Étapes pratiques d'évaluation DFM avant de construire
Vous pouvez évaluer systématiquement le risque d'assemblage de SMT avant d'envoyer des fichiers à votre partenaire EMS. Suivez ces étapes pour détecter les problèmes rapidement.
Étape 1 : Examiner les modèles de terrain par rapport à IPC-7351
IPC-7351 fournit les dimensions du modèle de terrain pour les composants standard. Utilisez les modèles nominaux ou « niveau de densité B » comme point de départ, puis ajustez-les en fonction de votre processus d'assemblage spécifique. Vérifiez l'empreinte de chaque composant unique de votre conception par rapport à la norme.
Portez une attention particulière à :
- Largeur et longueur du tampon par rapport à la terminaison du composant
- Marges de congé en pointe, en talon et sur les côtés
- Espacement entre pastilles pour les composants à pas fin
- Si le modèle correspond aux dimensions réelles de l'emballage des composants indiquées dans la fiche technique du fabricant.
Étape 2 : Vérifier l'espacement des composants pour le placement et l'inspection
Créez une matrice de contrôle d'espacement pour votre tableau. Répertoriez chaque paire de composants dont la distance est inférieure à 1,0 mm et vérifiez que la machine de transfert peut accéder aux deux pièces. Vérifiez que les systèmes AOI peuvent voir tous les joints de soudure : les composants placés sous les blindages RF ou à proximité de connecteurs hauts peuvent être cachés lors de l'inspection.
| Component Type | Minimum Spacing | Inspection Method |
|---|---|---|
| 0201/0402 passives | 0.3 mm | AOI |
| QFP (0.5 mm pitch) | 0.5 mm | AOI |
| BGA (0.4 mm pitch) | 0.5 mm from other parts | X-ray |
| Through-hole connectors | 1.0 mm from SMT parts | Visual/AOI |
Étape 3 : Vérifiez l'empilement des cartes et la finition de la surface
Votre stackup affecte le comportement thermique pendant la refusion. Une planche de 1,6 mm avec des plans de cuivre de 1 once distribue la chaleur différemment d'une planche de 0,8 mm avec 0,5 once de cuivre. Les cartes plus fines chauffent et refroidissent plus rapidement, ce qui peut provoquer une déformation si la répartition du cuivre est déséquilibrée.
La sélection de la finition de surface est également importante. HASL convient aux composants standard mais produit des surfaces de tampon inégales qui posent problème pour les pièces à pas fin. ENIG fournit une surface plane idéale pour les BGA et les QFP, mais coûte plus cher. OSP est rentable mais a une durée de conservation plus courte et nécessite une manipulation prudente. Adaptez la finition à votre mélange de composants et au volume de production attendu.
Pour un examen plus approfondi des facteurs de risque spécifiques à la mise en page, consultez Comment évaluer le risque d'assemblage de SMT à partir de la conception et de la disposition de la carte.
Erreurs de conception PCB courantes qui augmentent les risques d'assemblage
Les ingénieurs répètent plusieurs erreurs de conception qui augmentent directement les taux de défauts. Reconnaître ces modèles vous aide à les éviter lors de votre prochaine révision.
Conceptions de tampons asymétriques
Lorsqu'une pastille d'un composant à deux plots a une plus grande surface de cuivre ou se connecte à un grand plan, la soudure mouille de manière asymétrique. Cela provoque une désactivation des résistances à puce et des condensateurs. La solution consiste à équilibrer la masse de cuivre sur les deux plots ou à utiliser un soulagement thermique sur le plot connecté à l'avion.
Barrages de masque de soudure manquants
Les composants à pas fin nécessitent un masque de soudure entre les pastilles pour éviter les pontages. Si vous acheminez des traces entre les plots QFP ou placez des vias entre les plots BGA sans couverture de masque, la soudure peut court-circuiter les broches adjacentes. Vérifiez toujours que les éclats du masque de soudure répondent à la capacité minimale de votre fabricant, généralement de 0,075 mm à 0,1 mm.
Ignorer la hauteur des composants et les zones interdites
Les composants hauts placés à proximité de pièces à profil bas peuvent masquer les pièces basses pendant la refusion, provoquant un chauffage inégal. Les composants placés trop près des bords des panneaux peuvent interférer avec le processus de dépannage ou avec les dispositifs de maintien des bords utilisés lors de l'assemblage. Respectez le dégagement de bord recommandé par le partenaire EMS, généralement de 5 mm à 10 mm selon le système de rail.
Données BOM incorrectes
Un BOM avec des numéros de pièces du fabricant manquants, des descriptions d'emballage incorrectes ou des tolérances de composants non spécifiées obligent votre partenaire EMS à faire des hypothèses. De fausses hypothèses conduisent à placer de mauvaises pièces, ce qui constitue le défaut le plus coûteux à corriger car il nécessite une reprise ou la mise au rebut de la planche complète.
Pour obtenir des conseils sur la façon dont les choix d'outils de conception affectent le risque, consultez Comment évaluer le risque d'assemblage de SMT à partir de PCB Design et des tendances KiCad.
Sensibilité à l'humidité et exigences thermiques
Les composants absorbent l’humidité de l’air ambiant. Pendant la refusion, un chauffage rapide transforme l'humidité absorbée en vapeur, ce qui peut provoquer un délaminage interne, des dommages au fil de liaison ou une fissuration de l'emballage. Ce mode de défaillance est appelé effet pop-corn.
Classification et gestion MSL
J-STD-020 classe les composants par niveau de sensibilité à l'humidité de MSL 1 (non sensible à l'humidité) à MSL 6 (doit être cuit avant utilisation). Les composants MSL 3, communs à de nombreux circuits intégrés, doivent être utilisés dans les 168 heures suivant l'ouverture du sac barrière contre l'humidité. Si la durée de vie du sol est dépassée, les composants doivent être cuits à 125°C pendant une durée spécifiée avant l'assemblage.
Vérifiez la classification MSL de chaque circuit intégré de votre BOM. Si vous disposez de composants MSL 4 ou supérieur, planifiez le calendrier d'assemblage de manière à ce que les cartes soient construites dans la fenêtre de durée de vie du sol. Si votre carte doit être assemblée en plusieurs lots, coordonnez-vous avec votre partenaire EMS pour vous assurer que les composants ne sont pas exposés à l'humidité entre les lots.
Compatibilité des profils de redistribution
Votre carte peut contenir des composants avec des exigences de redistribution différentes. Un profil sans plomb culmine généralement entre 245°C et 260°C, mais certains composants sont conçus pour des températures maximales plus basses. Vérifiez la température de refusion maximale pour chaque composant de votre BOM. Si un composant a une note inférieure, vous avez besoin d'un profil personnalisé qui satisfait au composant le plus restrictif.
Pour les cartes à technologie mixte avec plusieurs passes de refusion, vérifiez que les composants survivent à l'exposition thermique cumulée. Certains connecteurs et condensateurs électrolytiques ont une endurance thermique limitée et peuvent se dégrader après deux cycles de refusion.
Pour une vue plus large de la façon dont les contraintes de fabrication affectent le risque, lisez Comment évaluer le risque d'assemblage de SMT à partir de la conception PCB et des tendances de fabrication PCB.
What to Include in Your RFQ to Reduce Risk
Les informations que vous fournissez lors du devis affectent directement la capacité de votre partenaire EMS à évaluer et à atténuer les risques d'assemblage. Une documentation incomplète déplace la charge de la découverte vers l'assembleur, ce qui entraîne souvent des retards ou des problèmes inattendus.
Package de documentation requis
Votre RFQ doit inclure :
- Fichiers Gerber complets (y compris les couches de masque de soudure et de sérigraphie)
- Dessin de fabrication avec empilement, exigences d'impédance et spécifications de finition de surface
- BOM avec les numéros de pièces du fabricant, les quantités et les indicatifs de référence
- Fichier centroïde (données de sélection et de placement) avec coordonnées X, Y et rotation pour chaque composant
- Toute exigence particulière en matière de processus, telle que le brasage sélectif, le revêtement conforme ou l'inspection aux rayons X.
Notes de conception qui aident votre partenaire EMS
Incluez des notes de conception sur les écarts intentionnels par rapport aux pratiques standard. Si vous avez utilisé des modèles de terrain non standard, notez la source des données d'empreinte. Si vous possédez des composants qui nécessitent une manipulation particulière, tels que des pièces MSL 5 ou des composants optiques sensibles à l'humidité, signalez-les dans les notes BOM.
Précisez également le volume de production attendu. La production en grand volume justifie des investissements supplémentaires dans l’optimisation de la conception des pochoirs et l’inspection automatisée. Les prototypes à faible volume peuvent utiliser des pochoirs standards et s'appuyer davantage sur une inspection manuelle et une vérification du premier article.
Pour connaître les considérations RFQ spécifiques à la mise en page, consultez Comment évaluer le risque d'assemblage SMT à partir de la conception PCB et des tendances de mise en page PCB.
Impliquer votre partenaire EMS lors de la revue de conception
La réduction des risques la plus efficace se produit lorsque votre partenaire EMS examine la conception avant que vous la finalisiez. Une implication précoce permet à l'assembleur de signaler les problèmes alors que la conception est encore facile à modifier.
Ce qu'il faut examiner ensemble
Planifiez une réunion de révision de la conception avec votre partenaire EMS pour discuter :
- Conception du pochoir et dimensionnement de l'ouverture pour les composants critiques
- Exigences du profil de redistribution en fonction de votre combinaison de composants
- Testabilité : indique si la carte dispose de points de test accessibles pour ICT ou pour des tests avec sonde volante.
- Stratégie de panélisation pour un assemblage et un dépannage efficaces
Inspection du premier article
Avant la production complète, demandez une inspection du premier article. L'assembleur fabrique une petite quantité de cartes et vérifie la qualité des joints de soudure à l'aide de AOI, de rayons X pour les packages BGA et QFN et d'une inspection manuelle. Le rapport du premier article doit inclure des photos des joints de soudure critiques, des résultats de l'inspection de la pâte et de tout écart par rapport à la qualité attendue.
> Practical note: Review the first-article report carefully. If the assembler reports marginal wetting on a specific component, ask for the reflow profile data and stencil aperture dimensions for that part. A small adjustment to the stencil or profile often resolves the issue before it becomes a yield problem in full production.
Conclusion
L'évaluation des risques d'assemblage SMT à partir des tendances de conception PCB et des circuits imprimés nécessite un examen systématique des modèles de terrain, de l'espacement des composants, de l'empilement, du comportement thermique et de la sensibilité à l'humidité par rapport aux capacités réelles du processus d'assemblage. Les tendances vers la miniaturisation, HDI et les cartes à technologies mixtes augmentent la sensibilité du processus d'assemblage aux décisions de conception. En effectuant des contrôles DFM tôt, en fournissant une documentation complète et en impliquant votre partenaire EMS lors de la revue de conception, vous pouvez réduire les défauts, améliorer le rendement au premier passage et éviter des reprises coûteuses. Omini travaille avec des ingénieurs et des acheteurs techniques pour examiner les conceptions avant la production, garantissant ainsi que votre carte est optimisée pour un assemblage SMT fiable.
FAQ
Pourquoi la conception PCB affecte-t-elle le risque d'assemblage de SMT ?
La conception PCB détermine la facilité avec laquelle les composants peuvent être placés, soudés et inspectés. De mauvaises configurations de plots, un espacement serré ou des conceptions de plots asymétriques peuvent entraîner des chutes, des ponts de soudure ou un mouillage insuffisant, augmentant ainsi les défauts d'assemblage et les retouches.
Quelles sont les erreurs de conception PCB courantes qui augmentent le risque d'assemblage SMT ?
Les erreurs courantes incluent des tailles de motif de pas incorrectes, un espacement inadéquat entre les composants, des barrages de masque de soudure manquants entre les plots à pas fin et une mauvaise conception du soulagement thermique pour les grandes zones de cuivre. Ceux-ci peuvent provoquer des défauts de soudure, des mèches de soudure ou des problèmes liés à la chaleur lors de la refusion.
Comment puis-je vérifier le risque d'assemblage de SMT avant de créer mon PCB ?
Effectuez un examen de conception pour la fabricabilité (DFM) à l'aide de vos fichiers de conception PCB et BOM. Vérifiez les modèles de terrain par rapport à IPC-7351, vérifiez l'espacement des composants pour le prélèvement et le placement et la refusion, et confirmez que l'empilement de vos cartes et la finition de surface sont compatibles avec votre processus d'assemblage.
Quelles informations dois-je inclure dans un RFQ pour réduire le risque d'assemblage SMT ?
Fournissez les fichiers Gerber complets, BOM avec les numéros de pièces et les quantités du fabricant, le fichier centroïde (pick-and-place) et toutes les exigences de processus spéciales. Précisez également le volume de production attendu et toute exigence de test ou d'inspection, telle que AOI ou radiographie.
Comment les niveaux de sensibilité à l'humidité affectent-ils la planification de l'assemblage ?
Les composants avec MSL 3 ou supérieur doivent être assemblés pendant une durée de vie spécifique après ouverture de leur sac barrière contre l'humidité. Si la durée de vie du sol est dépassée, les composants doivent être cuits avant l'assemblage. Vérifiez les notes MSL de tous les circuits intégrés et coordonnez le calendrier d'assemblage avec votre partenaire EMS pour éviter les retards.
Quand dois-je impliquer mon partenaire EMS dans le processus de conception ?
Impliquez votre partenaire EMS lors de la revue de conception, avant que les fichiers ne soient finalisés pour la production. Une collaboration précoce sur la conception des pochoirs, les profils de refusion et la testabilité permet de détecter les problèmes tout en permettant de modifier facilement la conception, réduisant ainsi le risque de défauts et les retards de production.