
Respuesta directa
Programar una placa de circuito impreso no significa escribir software para la placa en sí; significa preparar los datos de fabricación que indican al equipo automatizado cómo construirla, inspeccionarla y probarla. En un entorno EMS, este proceso traduce resultados de diseño como Gerbers y BOMs en instrucciones de máquina para la colocación de SMT, AOI, rayos X y sistemas de pruebas funcionales. El objetivo es convertir el diseño de un circuito en un proceso de producción repetible y de alto rendimiento.
Los ingenieros que se centran en la captura y el diseño de esquemas suelen pasar por alto este paso, pero los datos de programación incompletos o incorrectos son una de las principales causas de retrasos en el ensamblaje, desechados, desalineaciones y fallas en las pruebas falsas. Un flujo de trabajo de programación bien ejecutado detecta estos problemas a tiempo, ahorrando tiempo y costos.
Gerber y BOM Validación: La Fundación
El primer paso en la programación de PCB es validar los archivos Gerber y la lista de materiales (BOM). Gerbers definen las capas de cobre, la máscara de soldadura, la serigrafía y los orificios de perforación; cualquier error aquí significa que la placa física no coincidirá con el diseño. El BOM debe enumerar todos los componentes con el MPN, el designador de referencia, la cantidad y el tipo de paquete correctos. Las discrepancias entre BOM y el esquema o diseño son comunes, especialmente cuando ocurren sustituciones de último momento.
En Omini, ejecutamos verificaciones automatizadas de Gerber según los estándares IPC-2581 y realizamos referencias cruzadas de BOM con los datos del centroide para garantizar que cada pieza tenga una huella y una coordenada de ubicación válidas. También verificamos los marcadores de polaridad para diodos, LED y circuitos integrados; los errores de serigrafía aquí pueden provocar inversiones de 180 grados durante SMT. Este paso por sí solo previene hasta el 70% de los defectos de montaje evitables.
DFM Análisis: Diseño para producción en el mundo real
Una vez que los datos están limpios, realizamos el análisis de Diseño para fabricación (DFM). No se trata solo de verificar el ancho o el espacio libre de la traza, sino de garantizar que el diseño se pueda ensamblar, inspeccionar y probar en volumen de manera confiable. Por ejemplo, comprobamos:
- La máscara de soldadura se astilla entre las almohadillas de paso fino que podrían causar puentes
- Colocación de componentes demasiado cerca de los bordes del tablero, lo que corre el riesgo de dañarlo durante el despanelado
- Diseños Via-in-pad sin la protección adecuada, lo que puede atrapar soldadura o crear huecos
- Accesibilidad del punto de prueba para ICT o accesorios de sonda
Si un BGA tiene una ruta de escape insuficiente o un QFN carece de vías térmicas adecuadas, lo marcamos temprano. Estos no siempre son errores de diseño (a menudo son descuidos en diseños de alta densidad), pero afectan directamente el rendimiento y la confiabilidad. Abordar los comentarios DFM antes de la programación SMT evita costosos cambios de plantilla o bucles de reelaboración.
SMT Programación: de datos a instrucciones de máquina
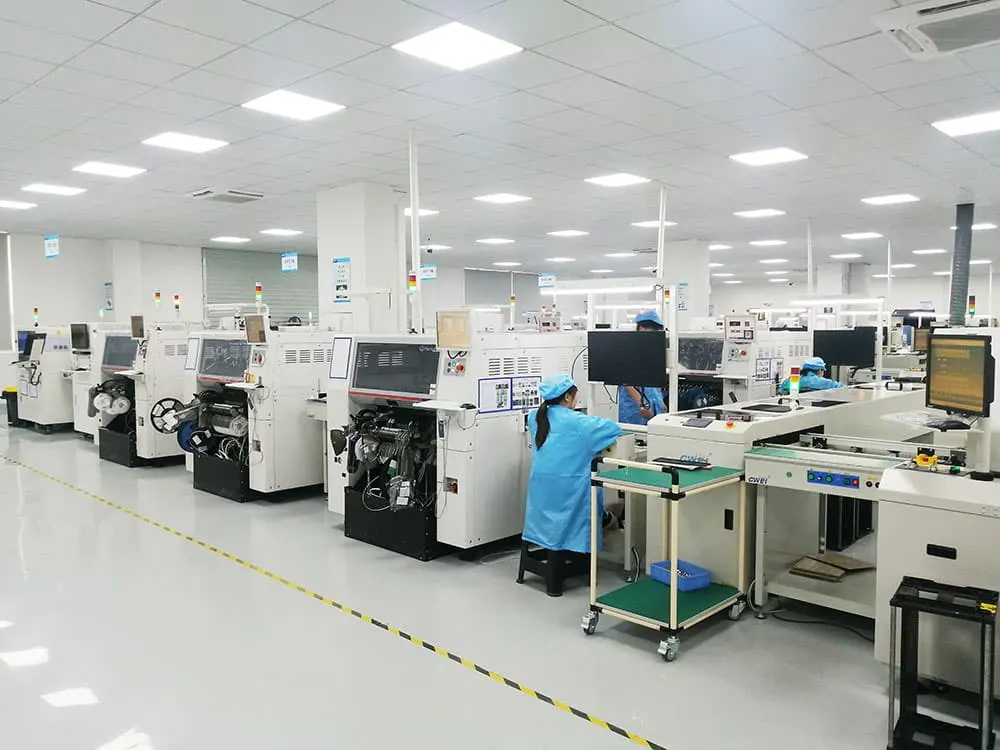
Con Gerbers, BOM y datos de centroide validados, generamos el programa de colocación SMT. Este archivo le indica a la máquina de recogida y colocación exactamente dónde va cada componente, su rotación y el tipo de boquilla que debe utilizar. También generamos datos de plantilla de soldadura en pasta basados en cálculos de volumen de pasta y reglas de tamaño de apertura, fundamentales para evitar soldadura insuficiente en BGAs o exceso de soldadura en pasivos 0201.
Usamos máquinas de las series Siemens SiPlace y Yamaha YSM, que requieren formatos específicos como archivos centroides .csv o .txt con coordenadas X/Y, rotación y número de pieza. Nuestros ingenieros revisan la simulación de ubicación para comprobar si hay colisiones, especialmente con componentes altos como condensadores electrolíticos o transformadores cerca del borde de la placa. También verificamos que las marcas fiduciales estén colocadas correctamente y sean detectables bajo visión artificial; los fiduciales deficientes son una causa silenciosa de desviación de la ubicación.
AOI y X-Ray Programación: Inspección de edificios en el proceso
La inspección óptica automatizada (AOI) y la inspección por rayos X no son una ocurrencia tardía: están programadas junto con SMT. Para AOI, definimos zonas de inspección, formas esperadas de juntas de soldadura y comprobaciones de polaridad de componentes. Por ejemplo, programamos el sistema para señalar LED invertidos o pasivos faltantes en función del contraste y el reconocimiento de formas.
Para BGAs, QFNs o LGAs, la radiografía es esencial. Programamos el sistema de rayos X para inspeccionar huecos, cortocircuitos y aberturas en las juntas de soldadura mediante laminografía o técnicas de haz inclinado. Parámetros como kV, mA y tiempo de exposición se ajustan según el tipo de paquete: demasiada radiación puede dañar componentes sensibles, muy poca radiación no detecta defectos. Los programas de rayos X de Omini están calificados utilizando los criterios de aceptación IPC-A-610 Clase 2 y Clase 3.
Programación de pruebas funcionales: verificación del comportamiento en el mundo real
Después del ensamblaje, se debe probar el PCBA para confirmar que funciona según lo previsto. La programación de pruebas funcionales implica la creación de una secuencia de prueba que alimenta la placa, aplica estímulos (señales, voltajes, cargas) y mide las respuestas. Esto podría incluir:
- Secuencia de encendido y monitoreo de corriente de irrupción
- Apretones de manos de interfaz digital (I2C, SPI, UART)
- Validación de cadena de señal analógica (ganancia, compensación, ancho de banda)
- Exploración de límites (JTAG) para pruebas de interconexión
Desarrollamos estos programas de prueba utilizando plataformas como NI TestStand o scripts Python personalizados, a menudo integrándolos con los dispositivos de prueba existentes del cliente. El programa de prueba debe ser repetible, seguro y rápido, apuntando a menos de 30 segundos por placa para ejecuciones de gran volumen. También incluimos registros de diagnóstico para ayudar a identificar modos de falla durante la producción temprana.
Inspección del primer artículo y bucle de retroalimentación
Antes de la producción completa, realizamos una inspección del primer artículo (FAI). Esto incluye comprobaciones visuales, AOI, rayos X y pruebas funcionales en las primeras 5 a 10 placas. Cualquier discrepancia entre los resultados esperados y reales desencadena un ciclo de retroalimentación: a veces el problema está en los datos de programación (por ejemplo, rotación incorrecta del centroide), a veces es un problema de sustitución de componentes o un defecto de la plantilla.
Documentamos todos los hallazgos y actualizamos los archivos de programación si es necesario. Este paso iterativo garantiza que cuando escalamos a 1000 o 10 000 unidades, el rendimiento sigue siendo alto y los falsos rechazos siguen siendo bajos. También es donde validamos que el programa de prueba detecte defectos reales, no sólo viajes molestos.
¿Por qué asociarse con un proveedor EMS para la programación PCB?
Muchos fabricantes de equipos originales intentan manejar la programación PCB internamente utilizando herramientas gratuitas o scripts obsoletos, pero esto a menudo conduce a resultados inconsistentes. Un proveedor experimentado de EMS como Omini ofrece equipos calibrados, ingenieros calificados y un flujo de trabajo comprobado que une la validación de Gerber, la configuración, la inspección y las pruebas de DFM, SMT en un único proceso coherente.
Hemos visto casos en los que la programación interna de un cliente omitió una marca de polaridad serigrafiada, lo que provocó que 200 placas se ensamblaran con circuitos integrados invertidos, detectados solo después de que fallara la prueba funcional. Con la supervisión adecuada de EMS, ese error se habría marcado durante la revisión de Gerber o la programación de AOI.
La conclusión: la programación PCB no se trata solo de conversión de archivos: se trata de reducción de riesgos, protección del rendimiento y garantizar que lo que usted diseñó sea lo que se construye y se prueba. Cuando se hace bien, es invisible. Cuando se hace mal, aparece en todos los lotes.
Notas de ingeniería de Omini relacionadas
- Proceso de fabricación de placas de circuito: una guía completa para principiantes
- Comparación de diferentes tipos de materiales de placas de circuito impreso
- Proceso de fabricación de productos electrónicos: una guía completa
- Mejores EMS empresas en China 2026
- Ensamblaje de placa de circuito impreso de giro rápido: un punto de inflexión para su negocio
> Engineering handoff note: How to Plan IC Substrate and Advanced Packaging Supply Chain Risk before the release package is frozen.
> Engineering handoff note: How to Evaluate PCB Supply Chain Risk from AI Server and Automotive Trends before the release package is frozen.
> Engineering handoff note: How to Evaluate PCB Supply Chain Risk from Automotive and Automotive Electronics Trends before the release package is frozen.