
Réponse directe
Programmer une carte de circuit imprimé ne signifie pas écrire un logiciel pour la carte elle-même : cela signifie préparer les données de fabrication qui indiquent à l'équipement automatisé comment la construire, l'inspecter et la tester. Dans un environnement EMS, ce processus traduit les résultats de conception tels que Gerbers et BOMs en instructions machine pour le placement de SMT, AOI, les rayons X et les systèmes de test fonctionnel. L’objectif est de convertir une conception de circuit en un processus de production reproductible et à haut rendement.
Cette étape est souvent négligée par les ingénieurs qui se concentrent sur la capture et la disposition des schémas, mais les données de programmation incomplètes ou incorrectes sont l'une des principales causes de retards d'assemblage, de désalignements, de désalignements et de faux échecs de tests. Un flux de programmation bien exécuté détecte ces problèmes rapidement, ce qui permet d'économiser du temps et de l'argent.
Gerber et BOM Validation : La Fondation
La première étape de la programmation PCB consiste à valider les fichiers Gerber et la nomenclature (BOM). Les Gerber définissent les couches de cuivre, le masque de soudure, la sérigraphie et les trous de perçage. Toute erreur ici signifie que la carte physique ne correspondra pas à la conception. Le BOM doit répertorier chaque composant avec le MPN, l'indicatif de référence, la quantité et le type d'emballage corrects. Les différences entre BOM et le schéma ou la mise en page sont courantes, en particulier lorsque des substitutions de dernière minute se produisent.
Chez Omini, nous effectuons des vérifications automatisées Gerber par rapport aux normes IPC-2581 et croisons le BOM avec les données du centroïde pour garantir que chaque pièce a une empreinte et des coordonnées de placement valides. Nous vérifions également les marqueurs de polarité des diodes, des LED et des circuits intégrés : les erreurs de sérigraphie peuvent ici entraîner des inversions de 180 degrés pendant SMT. Cette étape évite à elle seule jusqu’à 70 % des défauts d’assemblage évitables.
DFM Analyse : conception pour une production réelle
Une fois les données nettoyées, nous effectuons une analyse de conception pour la fabrication (DFM). Il ne s’agit pas seulement de vérifier la largeur ou le jeu des traces, il s’agit également de garantir que la conception peut être assemblée, inspectée et testée de manière fiable en volume. Par exemple, nous vérifions :
- Des éclats de masque de soudure entre des plots à pas fin pourraient provoquer un pontage
- Placement des composants trop près des bords de la carte, risquant d'être endommagé lors du dépannage
- Conceptions via-in-pad sans recouvrement approprié, ce qui peut emprisonner la soudure ou créer des vides
- Accessibilité du point de test pour ICT ou les accessoires de sonde
Si un BGA a un chemin d'évacuation insuffisant ou si un QFN ne dispose pas de vias thermiques adéquats, nous le signalons tôt. Il ne s’agit pas toujours d’erreurs de conception (il s’agit souvent d’oublis dans les configurations haute densité), mais elles ont un impact direct sur le rendement et la fiabilité. Le traitement des commentaires DFM avant la programmation SMT évite des changements de pochoir coûteux ou des boucles de reprise.
SMT Programmation : Des données aux instructions machine
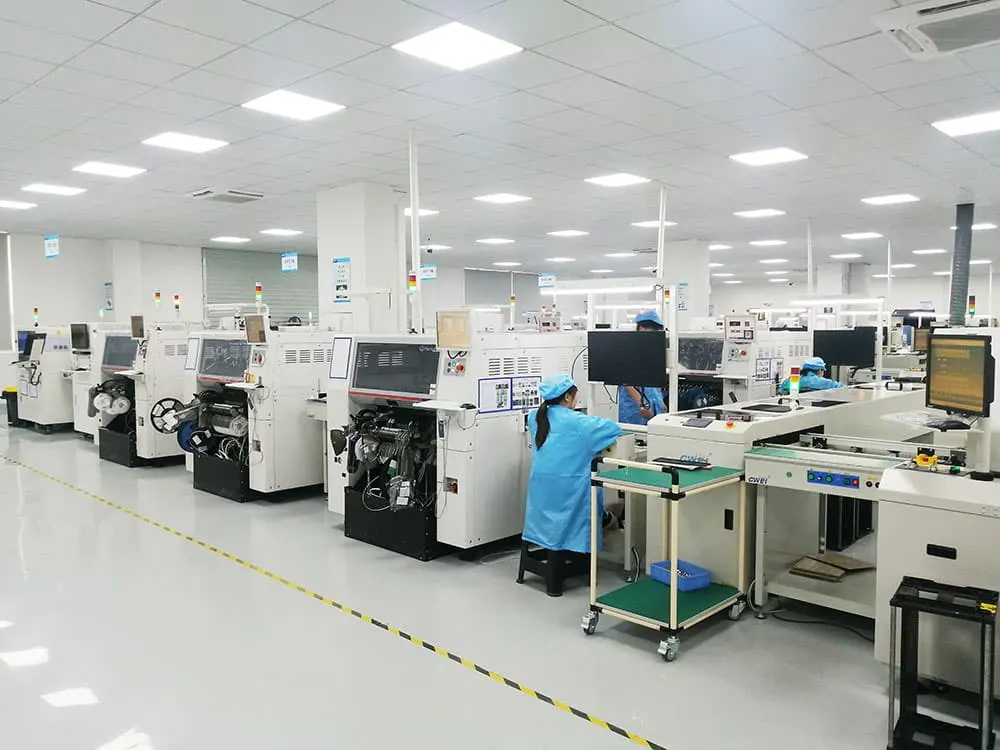
Avec les Gerbers, BOM et les données centroïdes validés, nous générons le programme de placement SMT. Ce fichier indique à la machine de transfert exactement où va chaque composant, sa rotation et le type de buse à utiliser. Nous générons également des données de pochoir de pâte à souder basées sur des calculs de volume de pâte et des règles de dimensionnement d'ouverture, essentielles pour éviter une soudure insuffisante sur les BGA ou un excès de soudure sur les passifs 0201.
Nous utilisons des machines Siemens SiPlace et Yamaha des séries YSM, qui nécessitent des formats spécifiques tels que des fichiers centroïdes .csv ou .txt avec les coordonnées X/Y, la rotation et le numéro de pièce. Nos ingénieurs examinent la simulation de placement pour vérifier les collisions, en particulier avec des composants de grande taille tels que des condensateurs électrolytiques ou des transformateurs proches du bord de la carte. Nous vérifions également que les repères sont correctement placés et détectables sous vision industrielle : de mauvais repères sont une cause silencieuse de dérive de placement.
Programmation AOI et X-Ray : intégration de l'inspection dans le processus
L'inspection optique automatisée (AOI) et l'inspection aux rayons X ne sont pas une réflexion secondaire : elles sont programmées avec SMT. Pour AOI, nous définissons les zones d'inspection, les formes de joints de soudure attendues et les contrôles de polarité des composants. Par exemple, nous programmons le système pour signaler les LED inversées ou les passifs manquants en fonction du contraste et de la reconnaissance des formes.
Pour les BGAs, QFNs ou LGAs, la radiographie est essentielle. Nous programmons le système à rayons X pour inspecter les vides, les courts-circuits et les ouvertures des joints de soudure à l'aide de techniques de laminographie ou de faisceau incliné. Les paramètres tels que les kV, les mA et le temps d'exposition sont ajustés en fonction du type de boîtier : trop de rayonnement peut endommager les composants sensibles, trop peu de défauts peuvent manquer. Les programmes de radiographie d'Omini sont qualifiés selon les critères d'acceptation IPC-A-610 Classe 2 et Classe 3.
Programmation de tests fonctionnels : vérification du comportement réel
Après l'assemblage, le PCBA doit être testé pour confirmer qu'il fonctionne comme prévu. La programmation de tests fonctionnels implique la création d'une séquence de test qui alimente la carte, applique des stimuli (signaux, tensions, charges) et mesure les réponses. Cela peut inclure :
- Séquence de mise sous tension et surveillance du courant d'appel
- Prises de contact d'interface numérique (I2C, SPI, UART)
- Validation de la chaîne de signaux analogiques (gain, décalage, bande passante)
- Analyse des limites (JTAG) pour les tests d'interconnexion
Nous développons ces programmes de test à l'aide de plates-formes telles que NI TestStand ou de scripts Python personnalisés, s'intégrant souvent aux outils de test existants du client. Le programme de test doit être reproductible, sûr et rapide, en ciblant moins de 30 secondes par carte pour les analyses à volume élevé. Nous incluons également une journalisation de diagnostic pour aider à identifier les modes de défaillance au début de la production.
Inspection du premier article et boucle de rétroaction
Avant la production complète, nous effectuons une inspection du premier article (FAI). Cela comprend des contrôles visuels, AOI, des rayons X et des tests fonctionnels sur les 5 à 10 premières cartes. Tout écart entre les résultats attendus et réels déclenche une boucle de rétroaction : parfois, le problème réside dans les données de programmation (par exemple, une mauvaise rotation du centroïde), parfois, il s'agit d'un problème de substitution de composants ou d'un défaut de pochoir.
Nous documentons tous les résultats et mettons à jour les fichiers de programmation si nécessaire. Cette étape itérative garantit que lorsque nous passons à 1 000 ou 10 000 unités, le rendement reste élevé et les faux rejets restent faibles. C’est également là que nous vérifions que le programme de test détecte de vrais défauts, et pas seulement des déclenchements intempestifs.
Pourquoi s'associer à un fournisseur EMS pour la programmation PCB ?
De nombreux constructeurs OEM tentent de gérer la programmation PCB en interne à l'aide d'outils gratuits ou de scripts obsolètes, mais cela conduit souvent à des résultats incohérents. Un fournisseur EMS expérimenté comme Omini apporte des équipements calibrés, des ingénieurs qualifiés et un flux de travail éprouvé qui relie la validation Gerber, DFM, SMT configuration, inspection et test en un seul processus cohérent.
Nous avons vu des cas où la programmation interne d'un client manquait une marque de polarité sérigraphiée, provoquant l'assemblage de 200 cartes avec des circuits intégrés inversés, détectés seulement après l'échec du test fonctionnel. Avec une surveillance appropriée de EMS, cette erreur aurait été signalée lors de la révision de Gerber ou de la programmation de AOI.
En résumé : la programmation PCB ne se limite pas à la conversion de fichiers : elle concerne également la réduction des risques, la protection du rendement et la garantie que ce que vous avez conçu est bien ce qui est construit et testé. Lorsqu’il est bien fait, c’est invisible. Lorsqu’il est mal fait, cela apparaît dans chaque lot.
Notes d'ingénierie Omini associées
- Processus de fabrication de circuits imprimés : un guide complet pour les débutants
- Comparaison de différents types de matériaux de cartes de circuits imprimés
- Processus de fabrication électronique : un guide complet
- Meilleures EMS entreprises en Chine 2026
- Assemblage de circuits imprimés à rotation rapide : un changement de jeu pour votre entreprise
> Engineering handoff note: How to Plan IC Substrate and Advanced Packaging Supply Chain Risk before the release package is frozen.
> Engineering handoff note: How to Evaluate PCB Supply Chain Risk from AI Server and Automotive Trends before the release package is frozen.
> Engineering handoff note: How to Evaluate PCB Supply Chain Risk from Automotive and Automotive Electronics Trends before the release package is frozen.