
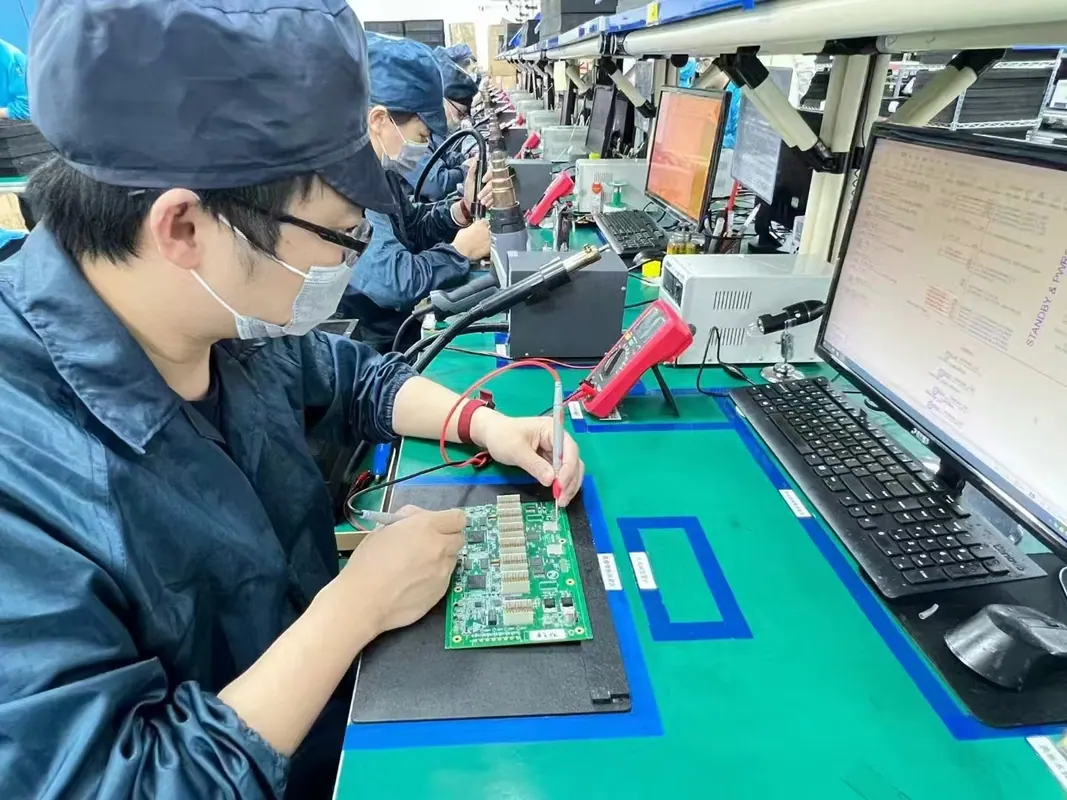
Réponse directe
Évaluez le risque d'assemblage SMT en examinant les données d'imagerie et de contrôle qualité avant la production, et pas seulement après l'apparition des défauts. Les sorties AOI, rayons X et SPI révèlent la stabilité du processus, l'intégrité des joints de soudure et les problèmes de composants cachés. Un fournisseur qui partage des diagrammes Pareto de défauts, des images du premier article et des mesures de répétabilité vous donne des preuves mesurables de contrôle. Considérez les tendances d’imagerie comme un outil prédictif de fiabilité, et non comme une porte finale de réussite/échec.
---
Pourquoi l'imagerie de contrôle qualité est un signal de risque, pas seulement un détecteur de défauts
La plupart des ingénieurs traitent AOI et les rayons X comme portes d'inspection finale. C'est une vision étroite. Dans l'assemblage SMT, les systèmes d'imagerie génèrent des données sur l'ensemble du processus : dépôt de pâte à souder, placement des composants, comportement de refusion et performances du pochoir. Lorsque vous examinez ces données sur une exécution pilote ou un lot de production, vous examinez la capacité du processus, et pas seulement la qualité du produit.
Un seul taux de réussite/échec de AOI ne vous dit pas grand-chose. Un diagramme de Pareto défectueux vous en dit plus. Si le Pareto montre des effets de désactivation répétés sur une résistance 0402 spécifique, ou des billes de soudure constantes à proximité d'un plot QFN, cela indique un problème d'ouverture du pochoir ou un problème de profil de refusion. Le système d'imagerie a détecté le symptôme ; la tendance révèle la cause.
Pour un acheteur technique ou un ingénieur de conception, le changement pratique est le suivant : demander des données d'imagerie pendant la phase RFQ, et non après l'échec d'un lot. Un fournisseur qui ne peut pas ou ne veut pas partager des images AOI, des captures radiographiques ou des résumés SPI constitue un choix plus risqué qu'un fournisseur dont le coût est légèrement plus élevé mais dont les données de processus sont transparentes.
---
Les quatre systèmes d'imagerie importants pour l'évaluation des risques
AOI: Visible Joints and Placement Accuracy
L'inspection optique automatisée utilise des caméras pour vérifier la présence des composants, leur polarité, leur orientation et la qualité visible des joints de soudure. AOI est rapide et couvre la majeure partie de la surface de la carte, mais il ne peut pas voir sous les composants. Pour l'évaluation des risques, demandez le défaut AOI Pareto et le taux de faux appels. Un taux élevé de faux appels signifie que l'opérateur passe du temps sur des non-défauts, ce qui peut masquer une véritable dérive du processus.
X-Ray : Joints cachés et vides
L'inspection aux rayons X est essentielle pour les BGA, QFN, les connecteurs et tout composant dont les joints de soudure sont cachés sous le corps du boîtier. Les rayons X révèlent le pourcentage de mictions, la forme de la bille de soudure, le pontage et les ouvertures. Pour un BGA avec un pas de 0,8 mm, un vide supérieur à 25 % dans un joint de puissance critique peut entraîner une fissuration par fatigue thermique. Examinez les images radiographiques du premier article et des échantillonnages périodiques pendant la production.
SPI: Solder Paste Volume Before Reflow
L'inspection de la pâte à souder mesure la hauteur, la surface et le volume de la pâte après l'impression et avant le placement des composants. SPI est le premier système d'alerte de la gamme. Si le volume de pâte est constamment faible sur un pad d'un QFP à pas fin, vous verrez probablement des ouvertures après la refusion. Si la hauteur de pâte est excessive, vous risquez de créer un pont. Les tendances SPI vous permettent de corriger la conception du pochoir, la pression de la raclette ou la viscosité de la pâte avant de placer un seul composant.
FAI: First-Article Inspection as a Baseline
L'inspection du premier article combine l'imagerie avec la vérification dimensionnelle et visuelle. Le rapport FAI doit inclure des images AOI, des radiographies des packages critiques, des sections transversales de joints de soudure si nécessaire et des mesures par rapport aux fichiers Gerber et centroïde. Il s’agit de votre référence pour l’ensemble du cycle de production. Si le FAI présente un mouillage marginal ou un léger désalignement, ces problèmes ne feront qu'empirer à mesure que le pochoir s'use et que la pâte vieillit.
| Inspection Method | What It Detects | Risk Signal to Review |
|---|---|---|
| AOI | Visible joints, placement, polarity | Defect Pareto, false call rate |
| Radiographie | Hidden joints, voiding, bridging | Voiding %, BGA/QFN coverage |
| SPI | Paste volume, height, area | Paste consistency across pads |
| FAI | Full board baseline | Compliance to Gerber and centroid |
---
Comment lire les tendances d'imagerie pour la stabilité des processus
Défaut Pareto : là où le processus échoue
Un défaut Pareto classe les types de défauts par fréquence. Si 60 % des défauts sont des billes de soudure et 20 % sont des chutes, le procédé présente deux modes de défaillance dominants. Demandez au fournisseur ce qui a changé lorsque ces défauts sont apparus. Était-ce un nouveau pochoir ? Un autre lot de pâte à souder ? Un ajustement du profil de refusion ? Le Pareto n'est utile que si le fournisseur peut expliquer l'action corrective.
Repeatability: Same Board, Same Result
Exécutez la même carte via AOI dix fois. Si le système signale des défauts différents à chaque fois, l’inspection n’est pas reproductible. Il s'agit d'un problème courant avec les systèmes AOI mal calibrés. Pour l'évaluation des risques, demandez au fournisseur son étude de répétabilité ou au moins son calendrier d'étalonnage. Un système qui ne peut pas détecter systématiquement un défaut est pire qu’aucune inspection du tout, car il crée une fausse confiance.
Direction de la tendance : amélioration ou dégradation
Les tendances d'imagerie d'un lot indiquent si le processus est stable, s'améliore ou se dégrade. Si la hauteur de la pâte à souder diminue au cours d'une période de huit heures, le pochoir peut être obstrué ou la pâte est en train de sécher. Si l'émission de rayons X augmente sur un BGA, le profil de refusion peut nécessiter un ajustement ou la gestion du niveau de sensibilité à l'humidité (MSL) du composant est mauvaise. Examinez les tendances au fil du temps, pas seulement des instantanés.
> Rule of thumb: If a supplier cannot show you imaging trends from the last three batches of a similar board, treat their process as unverified. Ask for a pilot run with full imaging data before committing to volume production.
---
Exemple pratique : évaluation d'un tableau intensif BGA
Considérons une conception avec un pas de 0,8 mm BGA, deux QFN et plusieurs 0402 passifs sur une carte FR-4 de 1,6 mm avec 1 once de cuivre. La carte comporte quatre couches et le BGA transporte les connexions d'alimentation et de terre essentielles à un contrôleur de moteur.
Avant d'approuver le fournisseur, demandez ce qui suit :
1. SPI data from a pilot run showing paste volume for the BGA pads. Look for a CpK above 1.33. If the supplier does not track CpK, ask for the raw volume distribution. 2. X-ray images of the BGA after reflow. Check for voiding, especially under the die area. Ask about the voiding acceptance criteria they use. 3. AOI images of the QFN side pads and the 0402 passives. Look for wetting quality and any signs of skew or tombstoning. 4. FAI report with measurements against the centroid file. Confirm that component placement is within the expected tolerance.
Si le fournisseur fournit les quatre, vous disposez d'une base défendable pour approuver la construction. S'ils repoussent la couverture des rayons X pour le BGA, c'est un signal d'alarme. Un BGA sans inspection aux rayons X est un joint non vérifié.
---
Erreurs courantes lors de l'évaluation du risque d'assemblage SMT
S'appuyer uniquement sur la réussite/l'échec final AOI
Un taux de réussite de AOI de 99 % semble bien, mais cela ne vous renseigne pas sur les 1 % qui ont échoué. S'agissait-il de pannes au niveau d'un joint d'alimentation critique ou d'une LED décorative ? L'opérateur les a-t-il retravaillés et cette retouche a-t-elle été vérifiée ? Les taux finaux de réussite/échec cachent le profil de risque des défauts.
Ignorer les données SPI
SPI est le point d'inspection le plus précoce et le plus prédictif. Si le fournisseur n’utilise pas SPI ou ne partage pas les données, vous volez à l’aveugle. Les problèmes de pâte à souder sont à l'origine d'un pourcentage élevé de défauts SMT. Sans SPI, vous ne pouvez pas savoir si la pâte était correcte avant la refusion.
Ne pas vérifier la couverture X-Ray pour les joints cachés
Certains fournisseurs effectuent des radiographies uniquement sur la base d'un échantillonnage ou uniquement lorsqu'un défaut est suspecté. Pour les BGA et QFN, les rayons X doivent faire partie du plan d'inspection standard. Demandez le taux d'échantillonnage et les critères pour l'augmenter. Si le fournisseur radiographie uniquement la première carte du lot, un changement de processus au milieu du lot ne sera pas détecté.
Traiter les données d'imagerie comme un rapport de fournisseur
Les données d'imagerie ne servent pas à évaluer le fournisseur après coup. Il permet de prédire les risques avant et pendant la construction. Utilisez-le pour décider si vous souhaitez continuer, quoi échantillonner et sur quoi concentrer votre propre inspection entrante.
---
Que faut-il inclure dans un RFQ pour obtenir des données de contrôle qualité utiles
Le RFQ est votre opportunité de définir les données dont vous avez besoin. Incluez les éléments suivants :
- BOM avec les indicatifs de référence et les types de packages. Mettez en surbrillance les composants critiques tels que les BGAs, QFNs et les connecteurs à pas fin.
- Fichier Centroïde pour la vérification de l'emplacement.
- Gerber fichiers et détails de l'empilement, y compris le poids du cuivre et le matériau stratifié. Par exemple, une carte de 1,6 mm avec 1 once de cuivre et FR-4 TG150 se comportera différemment d'une carte de 0,8 mm avec 0,5 once de cuivre.
- Exigences d'inspection : Spécifiez une couverture AOI pour tous les joints visibles, une radiographie pour tous les BGA et QFN, et SPI si disponible.
- Exigence FAI : demandez un rapport d'inspection du premier article avec des images et des mesures.
- Défaut Pareto d'une exécution pilote : Si le fournisseur a construit une carte similaire, demandez son Pareto de cette exécution.
Plus votre RFQ est spécifique, plus la réponse est utile. Une vague demande de « données de qualité » donnera lieu à un certificat de qualité générique. Une demande spécifique pour « Images radiographiques du BGA avec pourcentage de miction et AOI Pareto de la dernière exécution pilote » obtiendra des informations exploitables.
---
Comment les tendances en matière d'imagerie se comparent dans différents contextes de risque
Les mêmes principes d'imagerie s'appliquent dans différents secteurs, mais la tolérance au risque et la profondeur de l'inspection varient. Pour une carte automobile ou ADAS, les cycles thermiques et les vibrations exigent un contrôle plus strict de l’intégrité des joints de soudure. Pour les applications aérospatiales et industrielles, la fiabilité dans des environnements difficiles est la priorité. Pour l’électronique grand public, le coût et la rapidité peuvent dépasser une certaine profondeur d’inspection.
- Automobile et ADAS : gros volume, haute fiabilité. Les limites d’annulation des rayons X sont généralement plus strictes. Les données SPI sont essentielles car les défauts de refusion dans les joints de puissance peuvent provoquer des pannes sur le terrain. Voir Comment évaluer le risque d'assemblage SMT lié aux tendances automobiles et ADAS pour un aperçu plus approfondi de la manière dont ces tendances façonnent les exigences d'inspection.
- Aérospatiale et industrie : volume réduit, contrôle plus approfondi. Le FAI est obligatoire et la couverture radiologique est souvent de 100 % pour les colis critiques. La documentation du processus est aussi importante que les images elles-mêmes. Consultez Comment évaluer le risque d'assemblage SMT à partir des tendances de l'aérospatiale et de l'automatisation industrielle pour obtenir un contexte sur la manière dont ces secteurs gèrent les risques.
- PCB conception et fabrication : La carte elle-même influence le risque d'assemblage. La conception des tampons, la définition du masque de soudure et la finition de surface affectent tous le mouillage et la qualité des joints. Une carte avec un mauvais enregistrement du masque de soudure apparaîtra comme des défauts dans AOI. Voir Comment évaluer le risque d'assemblage SMT à partir de la conception PCB et des tendances de fabrication PCB pour la vue côté conception.
- Emballage et traitement thermique avancés : le FOPLP et les profils thermiques avancés modifient le comportement de la soudure. Si votre conception utilise des emballages volumineux ou des cartes comportant un grand nombre de couches, les tendances en matière de traitement thermique sont importantes. Consultez Comment évaluer le risque d'assemblage SMT lié aux tendances FOPLP et au traitement thermique pour une perspective plus large.
- Chaîne d'approvisionnement et contexte commercial : les acquisitions de fournisseurs et les changements de direction peuvent affecter la stabilité des processus. Un nouveau PDG peut modifier les politiques d’inspection ou les budgets d’équipement. Bien qu’il ne s’agisse pas d’un signal technique, cela mérite d’être surveillé. Voir Comment évaluer le risque d'assemblage SMT lié aux acquisitions et aux tendances du PDG pour obtenir des conseils sur cet angle.
---
Quand impliquer le fabricant
Impliquez le fabricant SMT dès le début, idéalement pendant la phase de revue de conception. Si votre conception a un pas de 0,5 mm BGA avec un tampon de 0,3 mm, la conception du pochoir et le démoulage de la pâte seront essentiels. Le fabricant peut vous indiquer si le motif de terrain suit les recommandations IPC-7351 et si l'ouverture du pochoir doit être ajustée pour le type de pâte spécifique.
Impliquez également le fabricant si vos données d'imagerie montrent une tendance qui ne correspond pas à vos attentes. Par exemple, si SPI affiche un volume de pâte constant mais que AOI affiche des ouvertures intermittentes, le problème peut être dû à la coplanarité du composant ou à la pression de placement. Le fabricant peut ajuster la buse pick-and-place ou la force de placement en fonction des données.
---
FAQ
Pourquoi l'imagerie de contrôle qualité est-elle importante pour le risque d'assemblage SMT ?
Les systèmes d'imagerie tels que AOI et les rayons X capturent des preuves de l'état des processus. Ils montrent la qualité des joints de soudure, la précision du placement des composants et les défauts cachés sous BGAs. L'examen de ces données avant une création vous aide à identifier les fournisseurs dont les processus sont instables et qui pourraient entraîner des échecs sur le terrain.
Où les ingénieurs commettent-ils des erreurs lors de l'évaluation du risque d'assemblage SMT ?
Une erreur courante consiste à se fier uniquement aux taux finaux de réussite/d'échec AOI. Cela passe à côté des tendances des processus. Les ingénieurs doivent examiner les défauts Pareto, la répétabilité et savoir si le fournisseur utilise les rayons X pour les joints cachés. Une autre erreur consiste à ne pas examiner les données d'imagerie avant d'approuver un nouveau fournisseur PCBA.
Comment puis-je vérifier la capacité d'imagerie d'un fournisseur avant de passer une commande ?
Demandez des exemples de rapports d'inspection : images AOI, images radiographiques de BGA/QFN et données SPI si disponibles. Confirmez le type d’équipement et la résolution. Demandez-leur également comment ils gèrent les faux appels et s'ils utilisent les données d'imagerie pour ajuster le profil de redistribution ou la conception du pochoir.
Quelles informations dois-je inclure dans un RFQ pour obtenir des données de contrôle qualité utiles ?
Incluez vos fichiers BOM, centroïde, Gerber et toute exigence d'inspection particulière. Spécifiez que vous souhaitez AOI et une couverture radiologique pour les composants critiques. Demandez un rapport d’inspection du premier article et défectuez Pareto à partir d’une exécution pilote. Cela vous donne des données pour évaluer le risque, pas seulement un devis.
Quelle est la différence entre AOI et X-ray dans l'assemblage SMT ?
AOI utilise des caméras optiques pour inspecter les joints de soudure visibles, la présence des composants, la polarité et le placement. Les rayons X voient à travers les composants pour inspecter les joints cachés tels que les BGA, les QFN et les connecteurs. Les deux sont nécessaires pour une évaluation complète des risques.
Comment les tendances d’imagerie aident-elles à prédire les problèmes de fiabilité ?
Les tendances d'imagerie peuvent montrer un volume de pâte à souder incohérent, un mauvais mouillage ou des vides en BGAs. Ce sont des indicateurs précoces de joints de soudure faibles qui peuvent se fissurer sous l’effet des cycles thermiques. La surveillance de ces tendances vous aide à corriger les paramètres du processus avant la production en série.
---
Omini, en tant que fournisseur EMS, utilise les données d'imagerie de AOI, SPI et X-ray pour prendre en charge les décisions d'ingénierie avant et pendant la production. Lorsque vous examinez un devis, demandez le plan d’inspection et les données qui l’accompagnent. C'est le moyen le plus rapide de distinguer un fournisseur qui contrôle ses processus de celui qui ne communique que les résultats.