
Direkte Antwort
Das Programmieren einer Leiterplatte bedeutet nicht, Software für die Platine selbst zu schreiben – es bedeutet, die Fertigungsdaten vorzubereiten, die automatisierten Geräten sagen, wie sie gebaut, geprüft und getestet werden sollen. In einer EMS-Umgebung übersetzt dieser Prozess Entwurfsausgaben wie Gerbers und BOMs in Maschinenanweisungen für SMT-Platzierung, AOI, Röntgen- und Funktionstestsysteme. Ziel ist es, einen Schaltungsentwurf in einen wiederholbaren Produktionsprozess mit hoher Ausbeute umzuwandeln.
Dieser Schritt wird oft von Ingenieuren übersehen, die sich auf die Schaltplanerfassung und das Layout konzentrieren, aber unvollständige oder falsche Programmierdaten sind eine der Hauptursachen für Montageverzögerungen, Tombstoning, Fehlausrichtungen und falsche Testfehler. Ein gut ausgeführter Programmierworkflow erkennt diese Probleme frühzeitig und spart Zeit und Kosten.
Gerber und BOM Validierung: Die Stiftung
Der erste Schritt bei der PCB-Programmierung ist die Validierung der Gerber-Dateien und der Stückliste (BOM). Gerbers definieren die Kupferschichten, die Lötmaske, den Siebdruck und die Bohrlöcher – jeder Fehler hier bedeutet, dass die physische Platine nicht mit dem Design übereinstimmt. Der BOM muss jede Komponente mit korrekter MPN, Referenzbezeichnung, Menge und Verpackungstyp auflisten. Nichtübereinstimmungen zwischen BOM und dem Schaltplan oder Layout kommen häufig vor, insbesondere wenn es zu kurzfristigen Ersetzungen kommt.
Bei Omini führen wir automatisierte Gerber-Prüfungen anhand der IPC-2581-Standards durch und vergleichen den BOM mit den Schwerpunktdaten, um sicherzustellen, dass jedes Teil über eine gültige Grundfläche und Platzierungskoordinate verfügt. Wir überprüfen auch Polaritätsmarkierungen für Dioden, LEDs und ICs – Siebdruckfehler können hier zu 180-Grad-Umkehrungen während SMT führen. Allein dieser Schritt verhindert bis zu 70 % der vermeidbaren Montagefehler.
DFM Analyse: Entwerfen für die reale Produktion
Sobald die Daten bereinigt sind, führen wir eine Design for Manufacturing-Analyse (DFM) durch. Dabei geht es nicht nur um die Prüfung der Leiterbahnbreite oder des Abstands, sondern auch darum, sicherzustellen, dass das Design zuverlässig zusammengebaut, geprüft und in großen Mengen getestet werden kann. Wir prüfen zum Beispiel auf:
- Lötstopplacksplitter zwischen den Fine-Pitch-Pads, die zu Brückenbildung führen können
- Komponentenplatzierung zu nah an den Platinenkanten, wodurch beim Trennen Schäden entstehen können
- Via-in-Pad-Designs ohne ordnungsgemäße Abdeckung, wodurch Lot eingeschlossen oder Hohlräume entstehen können
- Testpunktzugänglichkeit für ICT oder Sondenhalterungen
Wenn ein BGA über eine unzureichende Fluchtwegführung verfügt oder ein QFN nicht über ausreichende thermische Durchkontaktierungen verfügt, kennzeichnen wir dies frühzeitig. Dabei handelt es sich nicht immer um Designfehler – bei Layouts mit hoher Dichte handelt es sich oft um Versehen –, aber sie wirken sich direkt auf Ertrag und Zuverlässigkeit aus. Durch die Adressierung von DFM-Kommentaren vor der SMT-Programmierung werden kostspielige Schablonenänderungen oder Nacharbeitsschleifen vermieden.
SMT Programmierung: Von Daten zu Maschinenanweisungen
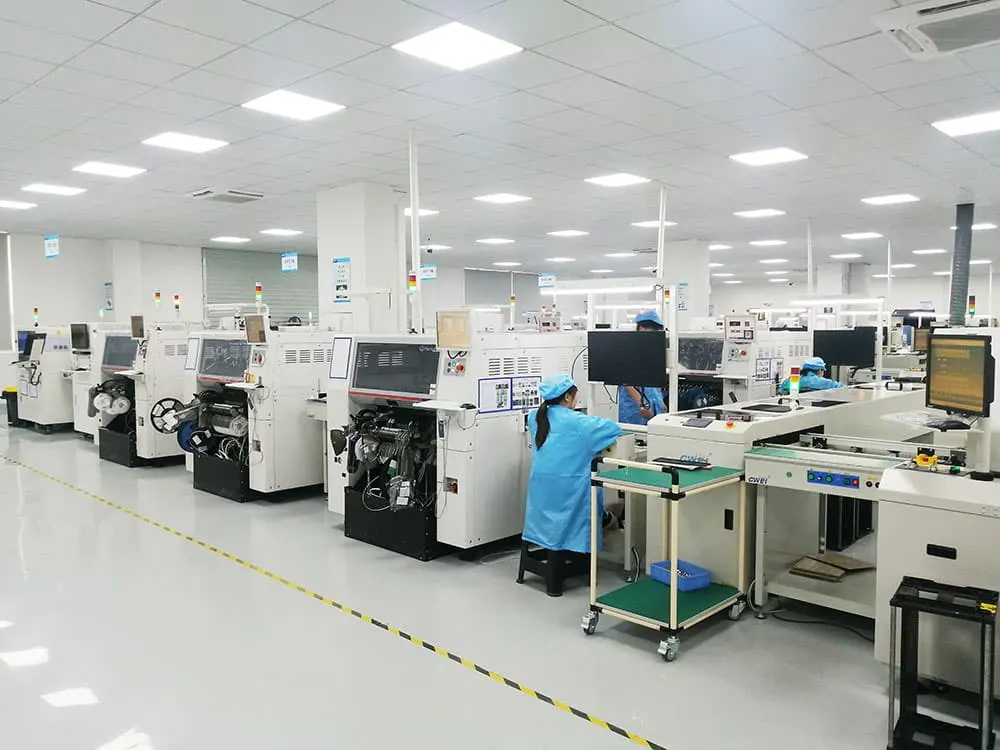
Mit validierten Gerbers, BOM und Schwerpunktdaten generieren wir das Platzierungsprogramm SMT. Diese Datei teilt der Bestückungsmaschine genau mit, wohin die einzelnen Komponenten gehen, welche Rotation sie haben und welchen Düsentyp sie verwenden soll. Wir generieren auch Lötpastenschablonendaten auf der Grundlage von Pastenvolumenberechnungen und Aperturgrößenregeln – entscheidend, um unzureichendes Lot auf BGAs oder überschüssiges Lot auf 0201-Passivbauteilen zu vermeiden.
Wir verwenden Maschinen der Siemens SiPlace- und Yamaha YSM-Serie, die bestimmte Formate wie .csv- oder .txt-Schwerpunktdateien mit X/Y-Koordinaten, Drehung und Teilenummer erfordern. Unsere Ingenieure überprüfen die Platzierungssimulation auf Kollisionen, insbesondere mit hohen Bauteilen wie Elektrolytkondensatoren oder Transformatoren in der Nähe der Platinenkante. Wir überprüfen auch, ob die Referenzmarkierungen korrekt platziert und durch maschinelles Sehen erkennbar sind – schlechte Referenzmarkierungen sind eine stille Ursache für Platzierungsabweichungen.
AOI und X-Ray Programmierung: Einbau der Inspektion in den Prozess
Automatisierte optische Inspektion (AOI) und Röntgeninspektion sind keine nachträglichen Gedanken – sie werden zusammen mit SMT programmiert. Für AOI definieren wir Inspektionszonen, erwartete Lötstellenformen und Komponentenpolaritätsprüfungen. Beispielsweise programmieren wir das System so, dass es vertauschte LEDs oder fehlende Passivelemente anhand der Kontrast- und Formerkennung erkennt.
Für BGAs, QFNs oder LGAs ist Röntgen unerlässlich. Wir programmieren das Röntgensystem so, dass es Hohlräume, Kurzschlüsse und Öffnungen in der Lötstelle mithilfe von Laminographie- oder Schrägstrahltechniken prüft. Parameter wie kV, mA und Belichtungszeit werden je nach Gehäusetyp abgestimmt – zu viel Strahlung kann empfindliche Komponenten beschädigen, zu wenig übersieht Defekte. Die Röntgenprogramme von Omini sind anhand der IPC-A-610 Akzeptanzkriterien der Klassen 2 und 3 qualifiziert.
Funktionale Testprogrammierung: Überprüfung des Verhaltens in der realen Welt
Nach der Montage muss PCBA getestet werden, um sicherzustellen, dass es wie vorgesehen funktioniert. Bei der funktionalen Testprogrammierung geht es darum, eine Testsequenz zu erstellen, die die Platine mit Strom versorgt, Reize (Signale, Spannungen, Lasten) anlegt und Reaktionen misst. Dazu könnte Folgendes gehören:
- Einschaltsequenzierung und Einschaltstromüberwachung
- Digitale Schnittstellen-Handshakes (I2C, SPI, UART)
- Validierung der analogen Signalkette (Verstärkung, Offset, Bandbreite)
- Boundary Scan (JTAG) für Verbindungstests
Wir entwickeln diese Testprogramme mithilfe von Plattformen wie NI TestStand oder benutzerdefinierten Python-Skripten und integrieren sie häufig in die vorhandenen Testvorrichtungen des Kunden. Das Testprogramm muss wiederholbar, sicher und schnell sein – bei Durchläufen mit hohem Volumen sollte das Ziel unter 30 Sekunden pro Platine liegen. Wir integrieren auch eine Diagnoseprotokollierung, um Fehlermodi während der frühen Produktion zu identifizieren.
Erstmusterprüfung und Feedbackschleife
Vor der vollständigen Produktion führen wir eine Erstmusterprüfung (FAI) durch. Dazu gehören Sichtprüfungen, AOI, Röntgen und Funktionstests der ersten 5–10 Platinen. Jegliche Diskrepanzen zwischen erwarteten und tatsächlichen Ergebnissen lösen eine Rückkopplungsschleife aus – manchmal liegt das Problem in den Programmierdaten (z. B. falsche Schwerpunktrotation), manchmal handelt es sich um ein Problem beim Austausch von Komponenten oder um einen Schablonenfehler.
Wir dokumentieren alle Erkenntnisse und aktualisieren bei Bedarf die Programmierdateien. Dieser iterative Schritt stellt sicher, dass bei einer Skalierung auf 1.000 oder 10.000 Einheiten die Ausbeute hoch und der Fehlausschuss niedrig bleibt. Hier überprüfen wir auch, ob das Testprogramm echte Fehler erkennt – und nicht nur lästige Fehler.
Warum mit einem EMS-Anbieter für die PCB-Programmierung zusammenarbeiten?
Viele OEMs versuchen, die PCB-Programmierung intern mit kostenlosen Tools oder veralteten Skripten abzuwickeln, was jedoch häufig zu inkonsistenten Ergebnissen führt. Ein erfahrener EMS-Anbieter wie Omini bietet kalibrierte Ausrüstung, qualifizierte Ingenieure und einen bewährten Arbeitsablauf, der Gerber-Validierung, DFM, SMT-Einrichtung, Inspektion und Test in einem einzigen kohärenten Prozess vereint.
Wir haben Fälle gesehen, in denen bei der internen Programmierung eines Kunden eine Siebdruck-Polaritätsmarkierung fehlte, was dazu führte, dass 200 Platinen mit vertauschten ICs bestückt wurden – was erst nach einem fehlgeschlagenen Funktionstest behoben wurde. Bei ordnungsgemäßer EMS-Überwachung wäre dieser Fehler während der Gerber-Überprüfung oder der AOI-Programmierung gekennzeichnet worden.
Das Fazit: Bei der PCB-Programmierung geht es nicht nur um die Dateikonvertierung – es geht um Risikominderung, Ertragsschutz und die Sicherstellung, dass das, was Sie entworfen haben, auch gebaut und getestet wird. Wenn es richtig gemacht wird, ist es unsichtbar. Wenn es schlecht gemacht wird, taucht es in jeder Charge auf.
Verwandte technische Hinweise zu Omini
- Prozess zur Herstellung von Leiterplatten: Ein umfassender Leitfaden für Anfänger
- Vergleich verschiedener Arten von Leiterplattenmaterialien
- Prozess der Elektronikfertigung: Ein umfassender Leitfaden
- Beste EMS Unternehmen in China 2026
- Fast-Turn-Leiterplattenmontage: Ein Game-Changer für Ihr Unternehmen
> Engineering handoff note: How to Plan IC Substrate and Advanced Packaging Supply Chain Risk before the release package is frozen.
> Engineering handoff note: How to Evaluate PCB Supply Chain Risk from AI Server and Automotive Trends before the release package is frozen.
> Engineering handoff note: How to Evaluate PCB Supply Chain Risk from Automotive and Automotive Electronics Trends before the release package is frozen.