Direkte Antwort
PCB Das Fertigungsrisiko wird zunehmend durch Layoutentscheidungen bestimmt, bevor Dateien jemals die Fabrik erreichen. Eine dichtere Leitungsführung, dünnere Dielektrika und eine strengere Impedanzkontrolle stoßen an die Fertigungsgrenzen. Daher ist die Bewertung von Leiterbahnbreiten, Durchkontaktierungsstrukturen, Stapeloptionen und Abstandsregeln im Vergleich zu den DFM-Fähigkeiten Ihres Herstellers die zuverlässigste Möglichkeit, Probleme bei Ausbeute, Kosten und Vorlaufzeit vorherzusagen. Durch die frühzeitige Überprüfung Ihrer Layoutdateien anhand dokumentierter Fertigungsregeln werden kostspielige Neukonstruktionszyklen und Produktionsverzögerungen vermieden.
Warum Layouttrends das Risiko auf die Designphase verlagern
Moderne PCB-Designs basieren auf kleineren Gehäusen, schnelleren Schnittstellen und Anforderungen an die Leistungsdichte. Diese Kräfte erzeugen Layouttrends, die die Herstellungsprozesse direkt in Frage stellen. Wenn die Designregeln die Standardfertigungsfähigkeit erreichen oder überschreiten, erhöht sich das Risiko von Mängeln, Nacharbeiten und Ausschussplatten erheblich.
Der Übergang von der Durchsteck- zur Oberflächenmontagetechnologie verlagerte vor Jahrzehnten das Montagerisiko auf die Platzierung und das Löten. Der aktuelle Wandel hin zu HDI, eingebetteten Komponenten und ultrafeinen Merkmalen verschiebt Risiken in die Fotolithographie-, Laminierungs- und Bohrprozesse. Ein Layout, das im CAD korrekt aussieht, kann nicht herstellbar sein, wenn die Fertigung die von Ihrem Design vorgegebenen Toleranzen nicht einhalten kann.
Drei Trends sind für die Risikobewertung am wichtigsten:
- Feinere Leiterbahnbreiten und -abstände: 0,075 mm (3/3 mil) oder engere Merkmale erfordern eine präzise Ätzkompensation und eine saubere Laminierung. Schwankungen im Kupfergewicht und in der Ätzrate führen zu proportional größeren Fehlern.
- Dünnere dielektrische Schichten: Eine geringere Schichtdicke unterstützt die Impedanzkontrolle und die Signalintegrität, erhöht jedoch das Risiko von Harzmangel, Freilegung von Glasgewebe und Kapazitätsschwankungen im gesamten Panel.
- Einführung von Mikrovia: Lasergebohrte Durchkontaktierungen in HDI-Designs erfordern aufeinanderfolgende Laminierungsschritte, was die Prozesskomplexität und Inspektionskontrollpunkte erhöht.
Jeder dieser Trends interagiert mit der Materialauswahl, dem Kupfergewicht und der Panelauslastung. Eine Risikobewertung muss die Kombination berücksichtigen, nicht nur einzelne Designregeln.
Überprüfung des Aufbaus und der Materialauswahl
Der Stackup ist die Grundlage der Herstellbarkeit. Bevor Sie sich auf ein Layout festlegen, stellen Sie sicher, dass Ihre Materialauswahl und Schichtanordnung mit den Spezifikationen IPC-4101 für Laminatmaterialien und IPC-2221 für allgemeine Designrichtlinien übereinstimmen. Diese Standards definieren den Rahmen, aber das Fähigkeitsblatt Ihres Herstellers definiert die praktischen Grenzen.
Zu überprüfende Schlüssel-Stackup-Variablen
| Variable | Warum es wichtig ist | Risk Indicator |
|---|---|---|
| Dielectric thickness | Affects impedance, capacitance, and lamination pressure distribution | Thinner than 0.1 mm between high-layer-count planes |
| Copper weight | Impacts etch resolution and impedance tolerance | Mixed copper weights (0.5 oz and 2 oz) on adjacent layers |
| Laminate type | Determines Dk tolerance and thermal performance | FR-4 with unspecified Tg or Dk tolerance |
| Ebenenanzahl | Increases lamination cycles and registration risk | More than 8 layers without a clear stackup rationale |
| Prepreg vs. core construction | Affects thickness control and impedance consistency | Asymmetric stackups that risk warpage |
Ein praktischer Überprüfungsschritt besteht darin, die Zielimpedanz für jedes gesteuerte Netz zu berechnen und sie mit dem erreichbaren Bereich für die von Ihnen gewählte Dielektrikumsdicke und das Kupfergewicht zu vergleichen. Wenn Ihr Ziel bei 50 Ohm ±5 % liegt und der Aufbau bei Ihrem Material nur ±10 % unterstützt, besteht bei der Herstellung das Risiko, dass kein DFM-Werkzeug automatisch reagiert.
Die Materialauswahl wirkt sich auch auf Kosten und Durchlaufzeit aus. Der Standard FR-4 mit einem definierten Tg ist weit verbreitet. Hochfrequenzlaminate, halogenfreie Materialien oder exotische Füllstoffe erfordern möglicherweise längere Beschaffungszeiten und eine spezielle Handhabung. Wenn Ihr Entwurf diese Eigenschaften nicht erfordert, erhöht die Verwendung dieser Eigenschaften das Risiko, ohne einen Mehrwert zu schaffen.
Überprüfen der Leiterbahnbreite, des Abstands und der Via-Regeln anhand der DFM-Grenzwerte
Die Standardentwurfsregeln Ihres CAD-Tools sind keine Fertigungsregeln. Dabei handelt es sich um elektrische und mechanische Einschränkungen, die mehr oder weniger aggressiv sein können als das, was Ihre Fabrik tatsächlich produzieren kann. Die Lücke zwischen CAD-Standardwerten und DFM-Grenzwerten ist die Ursache für die meisten Herstellbarkeitsprobleme.
Mindestlinienbreite und -abstand
Die minimale Leiterbahnbreite wird durch das Kupfergewicht und den Ätzprozess begrenzt. Für 1 Unze Kupfer ist eine 4-Mil-Leiterbahn im Allgemeinen mit Standardverfahren herstellbar. Bei 2 Unzen Kupfer ist die gleiche Leiterbahnbreite deutlich schwieriger, da die Ätzunterätzung einen größeren Prozentsatz der Gesamtbreite ausmacht. Wenn Ihr Design 3-mil-Leiterbahnen erfordert, sollten Sie 0,5 oz Kupfer auf den Signalschichten angeben und auf Impedanzschwankungen vorbereitet sein.
Abstandsregeln sind ebenso wichtig. Enge Abstände zwischen benachbarten Leiterbahnen erhöhen das Risiko von Lötstopplacksplittern, die sich während der Montage ablösen oder eine Lötbrückenbildung ermöglichen können. Eine gängige Faustregel besteht darin, die Ausdehnung der Lötstoppmaske auf 2–3 Mil über die Kupferschicht hinaus zu begrenzen. Wenn Ihr Abstand kleiner ist als die Maskenausdehnung plus Maskenregistrierungstoleranz, liegt freiliegendes Kupfer oder Maskenlücken vor.
Via-Größen und Ringring
Durch Auswahl werden Bohrkosten und Zuverlässigkeit gesteigert. Mechanisches Bohren ist Standard für Vias mit einem Enddurchmesser von mehr als 0,2 mm. Für Microvias unterhalb dieser Schwelle ist Laserbohren erforderlich. Jeder Durchkontaktierungstyp hat unterschiedliche Registrierungstoleranzen und die Ringringanforderung muss die Bohrwanderung berücksichtigen.
Überprüfen Sie die folgenden Parameter anhand der Fähigkeiten Ihres Herstellers:
- Fertige Lochgröße: Die minimale mechanische Bohrergröße beträgt typischerweise 0,2 mm (8 mil). Kleinere Löcher erfordern Laserbohren oder sind möglicherweise nicht herstellbar.
- Ringförmiger Ring: Der Kupferring um das Bohrloch muss groß genug sein, um die Verbindung nach einem Bohrregistrierungsfehler aufrechtzuerhalten. Üblich ist ein Minimum von 3 mil, für Leiterplatten mit hoher Lagenanzahl ist jedoch möglicherweise mehr erforderlich.
- Via-Seitenverhältnis: Das Verhältnis der Plattendicke zum Lochdurchmesser. Beim mechanischen Bohren ist ein Seitenverhältnis über 10:1 riskant. Bei Laser-Microvias liegt die Grenze üblicherweise bei 1:1 für einen einzelnen Laminierzyklus.
Betrachten Sie als konkretes Beispiel eine 12-Lagen-Platine mit 0,5 mm Pitch BGA Fanout. Das Design erfordert 3-mil-Leiterbahnen, 3-mil-Abstände und 0,15-mm-Mikrovias. Der Aufbau verwendet dielektrische Schichten von 0,1 mm zwischen Signal- und Masseebene. Dieses Design ist herstellbar, erfordert jedoch HDI Prozesse, sequentielle Laminierung und eine strenge Impedanzkontrolle. Das Risiko ist mäßig bis hoch und der Hersteller sollte vor der Angebotserstellung in die Designprüfung einbezogen werden.
Bewertung des HDI- und High-Layer-Count-Designrisikos
HDI und Designs mit hoher Schichtanzahl bergen von Natur aus ein höheres Fertigungsrisiko, da sie mehr Prozessschritte und engere Toleranzen bei jedem Schritt erfordern. Wenn Sie wissen, wo sich das Risiko konzentriert, können Sie besser entscheiden, wann Sie den Hersteller frühzeitig einbeziehen sollten.
HDI Risikofaktoren
HDI Designs verwenden Microvias, Buried Vias und sequentielle Laminierung. Bei jedem Laminierungszyklus kommt es zu Registrierungsfehlern, und jeder Durchkontaktierungstyp erfordert einen separaten Bohr- und Plattierungsschritt. Zu den Risikofaktoren gehören:
- Microvia-Zuverlässigkeit: Lasergebohrte Vias haben ein begrenztes Seitenverhältnis. Wenn das Dielektrikum zu dick ist, kann der Laser keine saubere Durchkontaktierung erzeugen. Die Kupferbeschichtung in einem Mikrovia mit hohem Aspektverhältnis kann dünn sein, was bei Temperaturwechsel zu Rissen führt.
- Sequentielle Laminierungsausrichtung: Jeder Laminierungszyklus kann Schichten um einige Mikrometer verschieben. Wenn in Ihrem Design strenge Ringanforderungen an vergrabene Durchkontaktierungen gelten, kann ein kumulierter Registrierungsfehler zu Öffnungen führen.
- Testkomplexität: HDI-Boards erfordern häufig Flying-Probe-Tests, da Nagelbettbefestigungen nicht auf Fine-Pitch-Knoten zugreifen können. Flying-Probe-Tests sind langsamer und decken je nach Testprogramm möglicherweise nicht alle Netze ab.
Risikofaktoren für eine hohe Schichtanzahl
Platinen mit mehr als 8 Schichten stehen vor unterschiedlichen Herausforderungen. Der Lamellenaufbau wird dicker, was insbesondere bei asymmetrischer Kupferverteilung die Gefahr von Verzügen erhöht. Das Bohren von Löchern mit großem Seitenverhältnis durch dicke Bretter ist schwierig und die Gleichmäßigkeit der Beschichtung leidet darunter.
Überprüfen Sie bei Designs mit hoher Schichtanzahl die Kupferbalance im gesamten Stapel. Ein symmetrischer Aufbau mit gleichem Kupfergewicht auf beiden Seiten der Mittellinie verringert das Risiko von Verformungen. Wenn Ihr Design auf einer Seite schweres Kupfer für die Stromverteilung erfordert, sollten Sie erwägen, auf der gegenüberliegenden Seite einen Blindkupferguss anzubringen, um die Belastung auszugleichen.
Wann ist der Hersteller einzubeziehen?
Für standardmäßige 2-4-Lagen-Platinen mit konservativen Designregeln reicht normalerweise eine DFM-Prüfung in Ihrem CAD-Tool aus. Fordern Sie für HDI-, High-Layer-Anzahl- oder Starrflex-Designs eine Designprüfung beim Hersteller an, bevor Sie das Layout fertigstellen. Die meisten Hersteller überprüfen Ihre Gerber-Dateien und stapeln sie im Rahmen des Angebotsprozesses kostenlos. Diese Überprüfung kann Probleme aufdecken, die automatisierte DFM-Tools übersehen, wie etwa die Materialverfügbarkeit oder prozessspezifische Einschränkungen.
Die gleiche Logik gilt für das Montagerisiko SMT. Wenn Ihr Layout Komponenten mit geringem Abstand zu den Platinenkanten oder hohe Komponenten in der Nähe von Teilen mit niedrigem Profil erstellt, wird die Montage schwieriger. Durch die Überprüfung des Layouts aus der Montageperspektive – Lötpastenschablonendesign, Komponentenabstand und Reflow-Profilkompatibilität – werden nachgelagerte Risiken reduziert. Eine detaillierte Aufschlüsselung der baugruppenspezifischen Layoutprüfungen finden Sie unter So bewerten Sie das SMT-Baugruppenrisiko anhand des PCB-Designs und der PCB-Layouttrends.
Verwenden von Gerber und Drill-Dateiüberprüfungen zum Erkennen von Fehlern
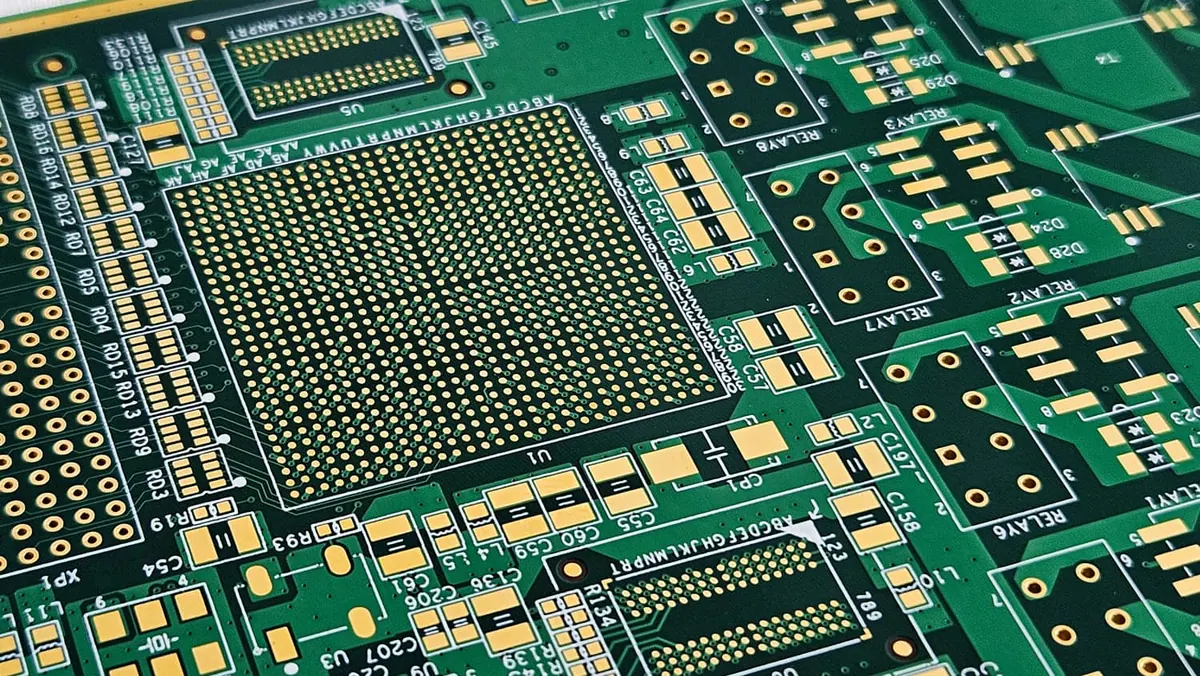
Automatisierte DFM-Prüfungen sind wertvoll, aber sie erfassen nur das, wonach das Tool suchen muss. Eine manuelle Überprüfung von Gerber und Bohrdateien erkennt fehlende Features, falsche Layer-Zuweisungen und subtile Fehler, die automatisierten Tools entgehen.
Was in Gerber-Dateien überprüft werden soll
- Lötmaskensplitter: Dünne Streifen der Lötmaske zwischen den Kupferelementen können sich beim Löten ablösen. Suchen Sie nach Maskenbreiten unter 3 mil und passen Sie die Maskenausdehnung oder den Kupferabstand an.
- Siebdruckabstand: Siebdruck über freiliegenden Kupferpads kann zu Lötfehlern führen. Stellen Sie sicher, dass der Siebdruck mindestens 3 Mil von den Pad-Kanten zurückgezogen wird.
- Kupferguss-Isolierung: Große Kupfergüsse in der Nähe von Signalspuren können Impedanzdiskontinuitäten verursachen. Überprüfen Sie den Abstand zwischen Gussstücken und Spuren anhand Ihrer Designregeln.
- Wärmeentlastungsverbindungen: Mit den Ebenen verbundene Pads benötigen Wärmeentlastungsspeichen, damit die Wärme beim Löten entweichen kann. Stellen Sie sicher, dass die Speichenbreite und -anzahl Ihren Montageanforderungen entsprechen.
Was in Bohrdateien überprüft werden sollte
- Anzahl und Position der Bohrtreffer: Vergleichen Sie die Bohrdatei mit den Pad-Positionen in den Gerber-Dateien. Eine Fehlausrichtung zwischen der Bohrfeile und den Kupferschichten führt zu Ringverletzungen.
- Bohrergrößen: Stellen Sie sicher, dass alle Bohrergrößen innerhalb der Möglichkeiten des Herstellers liegen. Nicht standardmäßige Größen erhöhen die Kosten und erfordern möglicherweise spezielle Werkzeuge.
- Anforderungen an das Hinterbohren: Wenn Ihr Design Hinterbohren für Hochgeschwindigkeitssignale verwendet, stellen Sie sicher, dass die Tiefe des Hinterbohrens und die verbleibende Stichleitungslänge korrekt angegeben sind. Die Toleranz beim Hinterbohren beträgt typischerweise ±5 mil, was sich auf den verbleibenden Bohrstumpf auswirkt.
Ein praktischer Ansatz ist die Verwendung eines kostenlosen Gerber-Viewers mit Ebenenvergleichsfunktionen. Laden Sie die Kupfer-, Lötmasken- und Bohrschichten zusammen und zoomen Sie in Bereiche mit hoher Dichte. Suchen Sie nach Funktionen, die scheinbar gegen die Mindestregeln des Herstellers verstoßen. Diese manuelle Überprüfung nimmt für ein typisches Design 30–60 Minuten in Anspruch, kann aber eine Woche Nacharbeit ersparen.
> Practical note: When reviewing Gerber files, always check the board outline and routing layer. A common error is a board outline that cuts through copper features or leaves insufficient edge clearance. Most manufacturers require at least 10 mils between copper and the board edge, and 20 mils is safer for routed edges.
Vorbereiten eines vollständigen RFQ zur Risikoreduzierung
Der RFQ ist Ihre Gelegenheit, Designabsichten und Fertigungsanforderungen klar zu kommunizieren. Unvollständige RFQs führen zu Angebotsfehlern, falscher Materialauswahl und verpassten Testanforderungen. Ein vollständiger RFQ beinhaltet Folgendes:
Erforderliche RFQ-Informationen
- Vollständiger Aufbau: Anzahl der Schichten, Materialtyp (mit der Bezeichnung IPC-4101), dielektrische Dicke pro Schicht, Kupfergewicht pro Schicht und Gesamtdicke der Platine.
- Impedanzanforderungen: Zielimpedanz, Toleranz und die Netze, die kontrolliert werden müssen. Geben Sie die Testmethode (TDR- oder Coupon-Test) und die Akzeptanzkriterien an.
- Mindestdesignregeln: Leiterbahnbreite, Abstand, Durchkontaktierungsgrößen, Ringring und Lötmaskenausdehnung. Wenn Ihr Entwurf strengere Regeln als die Herstellernorm verwendet, weisen Sie diese ausdrücklich darauf hin.
- Oberflächenbeschaffenheit: Geben Sie die Beschaffenheit (HASL, ENIG, OSP usw.) und etwaige Dickenanforderungen an. Die Oberflächenbeschaffenheit beeinflusst die Lötbarkeit, Haltbarkeit und Hochfrequenzleistung.
- Testanforderungen: Geben Sie an, ob Sie Flying-Probe-, Nagelbett- oder Impedanztests benötigen. Geben Sie die Anforderungen an die Testpunkte und alle Netze an, die getestet werden müssen.
- Fertigungszeichnung: Fügen Sie eine Zeichnung mit Hinweisen zur Plattendickentoleranz, den Lochgrößentoleranzen und allen besonderen Anforderungen wie kontrollierter Impedanz oder Hinterbohren bei.
Wie sich die Vollständigkeit von RFQ auf das Risiko auswirkt
Wenn der Hersteller über vollständige Informationen verfügt, kann er Risiken identifizieren, bevor er ein Angebot abgibt. Wenn Ihr Aufbau beispielsweise ein Material vorsieht, das nicht in der erforderlichen Dicke verfügbar ist, kann der Hersteller eine Alternative vorschlagen, bevor Sie sich auf das Design festlegen. Wenn Ihre Impedanztoleranz enger ist als das unterstützte Material, kann der Hersteller dies melden und Optionen besprechen.
Unvollständige RFQs führen häufig dazu, dass der Hersteller Annahmen trifft. Diese Annahmen stimmen möglicherweise nicht mit Ihrer Entwurfsabsicht überein, was dazu führt, dass eine Platine die internen Prüfungen der Fabrik besteht, aber Ihre elektrischen Tests nicht besteht. Die Kosten einer verpassten Anforderung sind viel höher als die Zeit, die zum Schreiben eines vollständigen RFQ benötigt wird.
Erwägen Sie bei komplexen Designs das Senden des RFQ, bevor das Layout fertiggestellt ist. Viele Hersteller überprüfen einen vorläufigen Aufbau und Designregeln und geben Feedback zur Herstellbarkeit. Dieses frühzeitige Engagement ist besonders wertvoll für HDI-Designs und Designs mit hoher Ebenenanzahl, bei denen die Kosten für eine Neugestaltung erheblich sind.
Häufige Fehler bei der Risikobewertung in der Fertigung
Ingenieure machen vorhersehbare Fehler bei der Bewertung des Fertigungsrisikos. Das Erkennen dieser Muster hilft Ihnen, sie in Ihren eigenen Bewertungen zu vermeiden.
Fehler 1: Ignorieren des minimalen Ringrings des Herstellers
CAD-Tools verwenden standardmäßig Ringwerte, die elektrisch sicher, aber möglicherweise nicht herstellbar sind. Wenn Ihr Via-Pad nur 2 mil größer als die Bohrergröße ist, kann der Ring nach dem Bohren Null oder negativ sein. Dies führt zu Unterbrechungen oder schwachen Verbindungen, die während des Temperaturwechsels versagen.
Fehler 2: Verwenden eines Stackups, der nicht verfügbar ist
Designer spezifizieren einen Aufbau oft auf der Grundlage von Signalintegritätssimulationen, ohne die Materialverfügbarkeit zu prüfen. Eine 0,062-Zoll-Platine mit 10 Schichten und 0,1 mm Dielektrikum erfordert möglicherweise Prepreg-Kombinationen, die nicht dem Standard entsprechen. Der Hersteller muss möglicherweise Materialien ersetzen, wodurch sich die Impedanz und die elektrische Leistung ändern.
Fehler 3: Impedanztoleranzen nicht angegeben
Wenn Sie keine Impedanztoleranz angeben, verwendet der Hersteller seine Standardtoleranz, die normalerweise ±10 % beträgt. Wenn Ihr Design ±5 % erfordert, kann der Hersteller diese mit dem gewählten Aufbau und den gewählten Materialien möglicherweise nicht erfüllen. Geben Sie die Toleranz an und vergleichen Sie sie mit der Dk-Toleranz des Materials.
Fehler 4: Lötstopplack- und Siebdruckabstände vergessen
Die Ausdehnung der Lötstoppmaske und der Abstand zum Siebdruck werden oft bei den CAD-Standardeinstellungen belassen, die möglicherweise nicht mit dem Prozess des Herstellers übereinstimmen. Dies führt zu Maskensplittern, freiliegendem Kupfer oder Siebdruck über den Pads. Vergleichen Sie diese Werte mit dem Fähigkeitsblatt des Herstellers.
Fehler 5: Assembly-Einschränkungen nicht berücksichtigen
Ein Layout, das als nackte Platine herstellbar ist, kann schwierig zu montieren sein. Fine-Pitch-Komponenten in der Nähe von Platinenkanten, unzureichender Freiraum für Lotpastenschablonen oder Komponenten, die den Zugang zur Inspektion versperren, erhöhen das Montagerisiko. Überprüfen Sie das Layout aus der Montageperspektive, bevor Sie es fertigstellen. Eine Checkliste mit baugruppenspezifischen Layoutüberprüfungen finden Sie unter So bewerten Sie das SMT-Baugruppenrisiko anhand von PCB-Design- und PCB-Fertigungstrends.
Verwendung von DFM Tools und Hersteller-Feedback
DFM-Tools reichen von integrierten Analysegeräten in CAD-Software bis hin zu eigenständigen Anwendungen, die Gerber-Dateien anhand von Fertigungsregeln prüfen. Diese Tools sind hilfreich, um offensichtliche Verstöße aufzudecken, haben aber auch ihre Grenzen.
Was DFM Tools abfangen
- Verfolgen Sie Breiten- und Abstandsverstöße gegen definierte Regeln
- Via-Größe und Ringverletzungen
- Lötstopplackabdeckung und Splittererkennung
- Bohrdatei zur Registrierung der Kupferschicht
- Verstöße gegen die Kupfergussisolierung
Was DFM Tools Miss
- Materialverfügbarkeit und Vorlaufzeit
- Erreichbarkeit der Impedanz mit dem gewählten Aufbau
- Prozessspezifische Einschränkungen (z. B. Laserbohrtiefengrenzen)
- Montageprobleme wie Komponentenabstand oder Schablonenöffnungsdesign
- Möglichkeiten zur Panelauslastung und Kostenoptimierung
Aus diesen Gründen sollten DFM-Tools der erste Durchgang und nicht das letzte Wort sein. Nachdem Sie die automatische Prüfung ausgeführt haben, überprüfen Sie die Ergebnisse manuell und vergleichen Sie sie mit dem Fähigkeitsblatt des Herstellers. Fordern Sie bei komplexen Designs eine Designbewertung beim Hersteller an.
Omini bietet DFM Feedback im Rahmen des Angebotsprozesses und unsere Ingenieure können Ihren Stackup, Ihre Gerber Dateien und Testanforderungen überprüfen, bevor Sie sich für die Produktion entscheiden. Diese Überprüfung ist besonders wertvoll für HDI-, Starrflex- und Designs mit hoher Schichtanzahl, bei denen die Interaktion zwischen Layoutauswahl und Prozessfähigkeit komplex ist.
Praxisbeispiel: Evaluierung einer 10-Layer-Mixed-Signal-Platine
Betrachten Sie eine 10-Lagen-Platine mit den folgenden Eigenschaften:
- Aufschichtung: 10 Schichten, 1,6 mm Gesamtdicke, FR-4 mit Tg 170°C
- Kupfer: 1 Unze auf den äußeren Schichten, 0,5 Unzen auf den inneren Signalschichten
- Mindestspur: 4 mil Breite und Abstand
- Vias: 0,3 mm mechanische Durchgangslöcher, 0,15 mm Laser-Mikrovias für BGA Fanout
- Impedanz: 100 Ohm Differentialpaare mit ±10 % Toleranz
- Oberflächenbeschaffenheit: ENIG
- Test: Flying Probe für alle Netze, Impedanz-Coupon-Test
Schritte zur Risikobewertung
1. Stackup review: The 1.6 mm thickness with 10 layers is standard. FR-4 with Tg 170°C is available. The 0.5 oz inner copper supports 4 mil traces with standard etching. No material risk.
2. Via review: The 0.3 mm mechanical through-holes are within standard capability. The 0.15 mm microvias require laser drilling and sequential lamination. This adds process steps and inspection requirements. The aspect ratio for the microvias depends on the dielectric thickness, which should be verified against the manufacturer's limit.
3. Impedance review: The 100 ohm differential pair with ±10% tolerance is achievable with standard FR-4 if the dielectric thickness is controlled. The manufacturer should verify the target against the stackup. If the tolerance were ±5%, the risk would increase significantly.
4. DFM check: Run the Gerber files through the DFM tool to check trace width, spacing, annular ring, and solder mask coverage. Manually inspect the BGA fanout area for microvia placement and annular ring.
5. RFQ completeness: Include the full stackup, impedance requirements, test requirements, and fabrication drawing in the RFQ. This allows the manufacturer to identify any issues before quoting.
Dieses Design ist mit mäßigem Risiko herstellbar. Die Mikrovias und die sequentielle Laminierung erhöhen die Komplexität, aber die Designregeln liegen im Rahmen der Standardfähigkeiten. Der Schlüssel besteht darin, das Microvia-Seitenverhältnis und die erreichbare Impedanz zu überprüfen, bevor die Dateien gesendet werden.
Wie sich Design-Tool-Trends auf die Risikobewertung auswirken
Auch die Tools, mit denen Sie das Layout erstellen, haben Einfluss auf das Risiko. Verschiedene CAD-Tools verfügen über unterschiedliche Standardentwurfsregeln, DFM-Funktionen und Exportverhalten. Wenn Sie diese Unterschiede verstehen, können Sie das Risiko genauer einschätzen.
KiCad-Trends
KiCad hat seine DFM-Funktionen in den letzten Versionen verbessert, aber die Standardentwurfsregeln sind immer noch konservativ. Wenn Sie KiCad verwenden, stellen Sie sicher, dass die Designregeln mit den Fähigkeiten Ihres Herstellers übereinstimmen. Der Gerber-Export von KiCad ist zuverlässig, Sie sollten jedoch dennoch eine separate DFM-Prüfung durchführen. Eine werkzeugspezifische Überprüfung finden Sie unter So bewerten Sie das PCB-Herstellungsrisiko anhand von PCB-Design- und KiCad-Trends.
EasyEDA-Trends
EasyEDA ist beliebt für Hobby-Designs und Designs mit geringer Komplexität. Die DFM-Funktionen des Tools sind eingeschränkter und die Standardregeln entsprechen möglicherweise nicht den professionellen Fertigungsfunktionen. Wenn Sie EasyEDA verwenden, achten Sie besonders auf die Ausdehnung der Lötstoppmaske und den Siebdruckabstand, die häufige Fehlerquellen sind. Eine ausführliche Übersicht finden Sie unter So bewerten Sie das Fertigungsrisiko von PCB anhand von PCB-Design- und EasyEDA-Trends.
EDA-Automatisierungstrends
Automatisierte Design-Regelprüfungen und KI-gestützte Layout-Tools werden immer häufiger eingesetzt. Diese Tools können Verstöße früher erkennen, aber ohne die Fähigkeitsdaten des Herstellers können sie das Herstellungsrisiko nicht bewerten. Der Trend zur Automatisierung verlagert die Rolle des Ingenieurs von der manuellen Prüfung hin zur Überprüfung automatisierter Ergebnisse anhand der Fertigungsrealität. Unter How to Evaluate PCB Manufacturing Risk from Electronic Design Automation and Automotive Trends finden Sie eine umfassendere Diskussion darüber, wie Automatisierung den Risikobewertungsprozess verändert.
Checkliste für die abschließende Überprüfung vor dem Senden von Dateien
Bevor Sie Ihre Dateien an einen Hersteller senden, gehen Sie diese Checkliste durch:
1. Stackup: Verify material availability, dielectric thickness, and copper weight against the manufacturer's capability. 2. Design rules: Compare minimum trace width, spacing, via size, and annular ring against the manufacturer's DFM rules. 3. Impedance: Confirm that the target impedance and tolerance are achievable with the chosen stackup. 4. Gerber review: Manually inspect the Gerber files for solder mask slivers, silkscreen clearance, and copper pour isolation. 5. Drill review: Verify drill sizes, locations, and back-drill requirements against the manufacturer's capability. 6. RFQ completeness: Include the full stackup, impedance requirements, test requirements, and fabrication drawing. 7. Assembly review: Check the layout for assembly constraints like component clearance, stencil aperture, and reflow compatibility.
Das Engineering-Team von Omini kann Ihre Designdateien überprüfen und DFM Feedback geben, bevor Sie mit der Produktion beginnen. Das Senden eines vollständigen RFQ mit Ihrem Stackup, Ihren Impedanzanforderungen und Testkriterien reduziert Überraschungen bei der Angebotserstellung und hilft uns, Risiken frühzeitig im Prozess zu erkennen.
FAQ
Warum wirkt sich der Layouttrend PCB auf das Fertigungsrisiko aus?
Layouttrends wie feinere Leiterbahnen, kleinere Durchkontaktierungen und engere Abstände führen zu Einschränkungen bei der Fertigung. Wenn die Designregeln die Standardfertigungsfähigkeit übersteigen, riskieren Sie geringere Ausbeuten, längere Vorlaufzeiten und höhere Kosten. Eine frühzeitige Überprüfung Ihres Layouts anhand der DFM-Regeln verringert diese Risiken.
Wo machen Ingenieure Fehler bei der Bewertung des Fertigungsrisikos?
Zu den häufigsten Fehlern gehört das Ignorieren des vom Hersteller angegebenen Mindestrings, die Verwendung eines Aufbaus, der für das gewählte Material nicht verfügbar ist, und die Nichtangabe von Impedanztoleranzen. Viele Ingenieure vergessen außerdem, die Ausdehnung der Lötstoppmaske und den Siebdruckabstand zu überprüfen, was zu Montageproblemen führen kann.
Wie kann ich überprüfen, ob mein PCB-Layout herstellbar ist, bevor ich es an eine Fabrik sende?
Führen Sie eine DFM-Prüfung mit dem integrierten Analysetool Ihres CAD-Tools oder einem eigenständigen DFM-Tool durch. Vergleichen Sie Ihre Designregeln mit dem Fähigkeitsblatt des Herstellers. Überprüfen Sie die Gerber-Dateien manuell auf fehlende Merkmale wie Lötstopplacksplitter oder eine Fehlausrichtung des Bohrers. Fordern Sie bei komplexen Designs eine Designbewertung beim Hersteller an.
Welche Informationen sollte ich in den RFQ aufnehmen, um dem Hersteller bei der Risikobewertung zu helfen?
Geben Sie den vollständigen Aufbau (Anzahl der Schichten, Materialtyp, dielektrische Dicke, Kupfergewicht), Impedanzanforderungen mit Toleranzen, minimale Leiterbahnbreite und -abstand, Durchkontaktierungsgrößen, Oberflächenbeschaffenheit und alle speziellen Testanforderungen an. Fügen Sie außerdem die Gerber-Dateien, Bohrdateien und eine Fertigungszeichnung mit Notizen hinzu.
Wie erhöhen HDI und Starr-Flex-Designs das Fertigungsrisiko?
HDI verwendet Mikrovias und feine Linien, die fortgeschrittenes Laserbohren und sequentielles Laminieren erfordern. Starrflex erfordert einen kontrollierten Biegeradius und eine kontrollierte Materialkompatibilität. Beide erfordern strengere Prozesskontrollen und mehr Prüfschritte und bergen daher ein höheres Fehlerrisiko, wenn sie nicht unter Berücksichtigung der Herstellungsgrenzen entwickelt werden.
> Engineering handoff note: Low-Loss PCB Materials: Key Properties and Applications before the release package is frozen.