
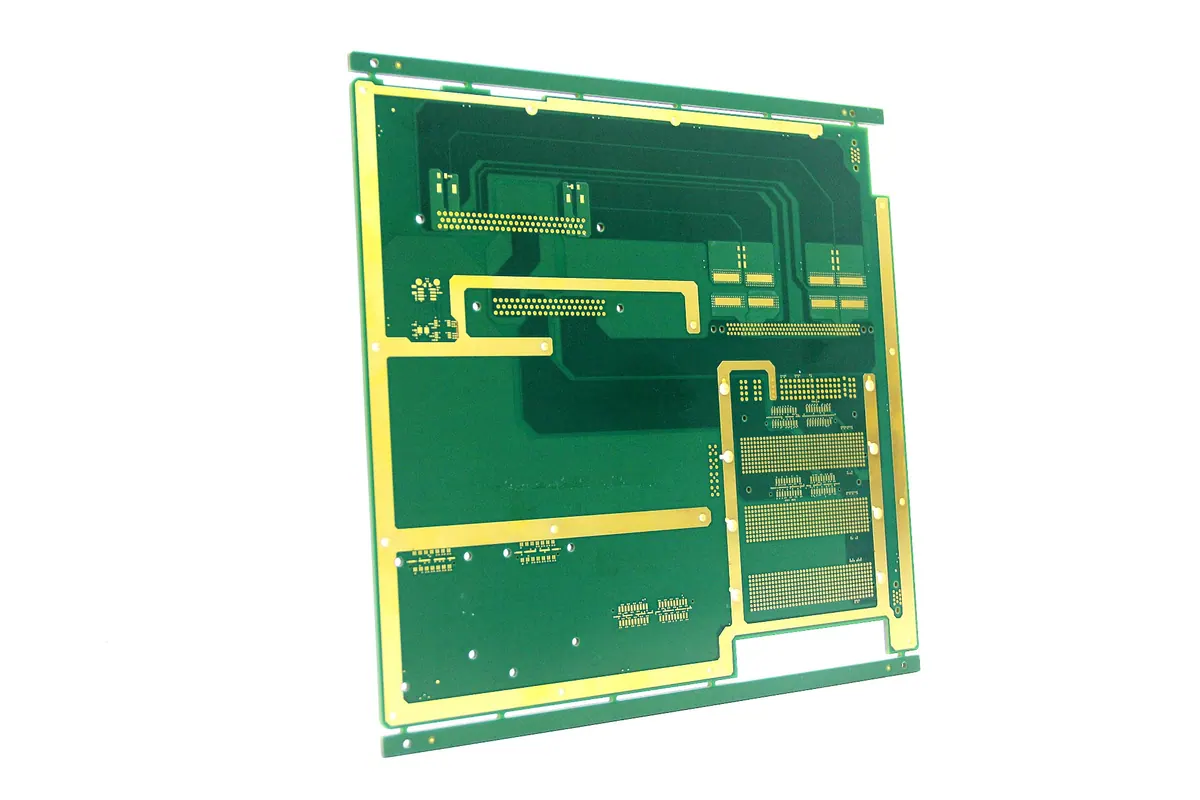
پاسخ مستقیم
PCB ضخامت مس با تبدیل وزن فویل مس به عمق خطی (1 oz/ft² برابر با ~1.37 mils یا 34.8 میکرومتر) و افزودن ضخامت آبکاری الکترولیتی برای لایههای بیرونی نهایی محاسبه میشود. برای تخته های چند لایه استاندارد، لایه های سیگنال داخلی از وزن فویل خام (معمولاً 0.5 اونس یا 1 اونس) استفاده می کنند، در حالی که لایه های خارجی به عنوان فویل پایه شروع می شوند و تقریباً 0.7 تا 1.4 میل مس آبکاری شده را در طول پردازش از طریق سوراخ به دست می آورند.
تعیین ضخامت مس صحیح نیاز به تعادل ظرفیت جریان حرارتی، اهداف امپدانس، حداقل قوانین خط/فضا و دوام مکانیکی دارد. در حالی که 1 اونس/فوت مربع (35 میکرومتر) مس بیرونی بهعنوان خط پایه پیشفرض برای تختههای سفت و سخت استاندارد عمل میکند، طراحیهای اتصال با جریان بالا یا چگالی بالا نیاز به مدلسازی ریاضی صریح با استفاده از نمودارهای حرارتی IPC-2221 در کنار تنظیمات تحمل آبکاری دارند.
ضخامت اسمی در مقابل ضخامت مس تمام شده: ایجاد فویل پایه و آبکاری
محاسبه ضخامت مس PCB واقعی مستلزم تمایز بین ضخامت فویل مس پایه اولیه و ضخامت نهایی پردازش شده پس از آبکاری و تکمیل سطح است. بردهای مدار چاپی از وزن استانداردی استفاده می کنند که از وزن مس که به طور یکنواخت روی یک فوت مربع ورقه ورقه پخش شده است.
مشخصات فویل مس پایه از استانداردهای مواد سختگیرانه تحت IPC-4101 پیروی می کند. در لایههای داخلی، ضخامت مس پس از اچ کردن اساسا ثابت میماند زیرا هیچ آبکاری اضافی انجام نمیشود. در لایههای بیرونی، آبکاری الگو لایه قابل توجهی از مس الکترولیتی را به سوراخهای عبوری (PTH) و روی ویژگیهای سطح اضافه میکند.
| Standard Designation | Nominal Mass (oz/ft²) | Nominal Thickness (mils) | Nominal Thickness (µm) | Typical Outer Finished Range (µm) |
|---|---|---|---|---|
| 0.33 oz (1/3 oz) | 0.33 | 0.46 | 11.8 | 25 – 35 (after plating) |
| 0.50 oz (1/2 oz) | 0.50 | 0.68 | 17.5 | 35 – 45 (after plating) |
| 1.00 oz (1 oz) | 1.00 | 1.37 | 34.8 | 45 – 55 (after plating) |
| 2.00 oz (2 oz) | 2.00 | 2.74 | 69.6 | 80 – 95 (after plating) |
| 3.00 oz (3 oz) | 3.00 | 4.11 | 104.4 | 115 – 130 (after plating) |
هنگام طراحی لایههای بیرونی، فرض اینکه یک فویل پایه 1 اونسی یک اثر تمام شده 1 اونس ایجاد میکند، یک اشتباه محاسباتی مکرر است. پردازش لایه بیرونی کاهشی با یک فویل پایه نازک - معمولاً 0.5 اونس (17.5 میکرومتر) - آغاز میشود و تقریباً 20 تا 25 میکرومتر (0.8 تا 1.0 میلیمتر) مس اضافی را روی سطوح و دیوارههای جانبی برای دستیابی به یک خط پایه اسمی 1 اونس (35 میکرومتر) میاندازند. سازندگانی مانند Omini این ابعاد ریزمقطع را در طول آزمایش کیفیت با استفاده از روشهای آزمایش IPC-TM-650 تأیید میکنند تا حداقل ضخامت آبکاری مس را از طریق بشکهها و در طول ردپای ریز تأیید کنند.
> Manufacturing Rule-of-Thumb: Never specify base copper weight on final assembly drawings without declaring whether the callout represents minimum base foil or total finished copper thickness. Misinterpreting outer-layer plating allowance is a primary cause of impedance drift and tight-pitch bridging.
محاسبه ظرفیت جریان ردیابی با فرمولاسیون IPC-2221
محاسبه سطح مقطع مس مورد نیاز برای ردیابی توان به افزایش دمای قابل قبول ($\Delta T$)، جریان مستقیم مستقیم یا ریشه میانگین مربع ($I$) و راندمان اتلاف حرارتی دی الکتریک های اطراف بستگی دارد.
خط پایه طراحی کلاسیک تعریف شده در IPC-2221 از یک فرمول منحنی برازش تجربی برای محاسبه سطح مقطع استفاده می کند:
$A = \left( \frac{I}{k \cdot \Delta T^{0.44}} \راست)^{\frac{1}{0.725}}$
Where:
- $A$ سطح مقطع ردیابی مورد نیاز در $mil^2$ است.
- $I$ حداکثر جریان پیوسته در آمپر ($A$) است.
- $\Delta T$ افزایش دمای مجاز بالاتر از محیط در درجه سانتیگراد ($^\circ C$) است.
- $k$ یک ثابت کاهش است: $k = 0.048$ برای لایه های خارجی (در معرض هوای محیط/همرفت) و $k = 0.024$ برای لایه های داخلی (کاپسوله شده توسط FR-4 دی الکتریک).
هنگامی که سطح مقطع $A$ را محاسبه کردید، عرض ردیابی $W$ را با تقسیم $A$ بر ضخامت مس موثر $H$ تعیین کنید:
$W = \frac{A}{H \cdot 1.378}$
در جایی که $W$ عرض ردیابی بر حسب mils است، $A$ به $mil^2$، و $H$ مجموع وزن مس تمام شده بر حسب $oz/ft^2$ است.
مثال عددی: ریل برق با جریان بالا
یک ردپای توان داخلی طراحی شده برای حمل 5 آمپر با حداکثر افزایش دمای مجاز ($\Delta T$) 10 درجه سانتیگراد را در نظر بگیرید:
1. Apply internal layer constant $k = 0.024$. 2. Calculate cross-sectional area: $$A = \left( \frac{5}{0.024 \cdot (10)^{0.44}} \right)^{1.379} \approx \left( \frac{5}{0.0661} \right)^{1.379} \approx (75.64)^{1.379} \approx 382.4 \text{ mil}^2$$ 3. If using standard 1 oz internal copper ($H = 1.37 \text{ mils}$): $$W = \frac{382.4 \text{ mil}^2}{1.37 \text{ mils}} \approx 279 \text{ mils } (7.08 \text{ mm})$$ 4. If upgrading to 2 oz internal copper ($H = 2.74 \text{ mils}$): $$W = \frac{382.4 \text{ mil}^2}{2.74 \text{ mils}} \approx 139.5 \text{ mils } (3.54 \text{ mm})$$
دوبرابر کردن ضخامت مس، عرض ردیابی مورد نیاز را به نصف کاهش میدهد و امکان مسیریابی با توان بالا را از طریق کانالهای تخته محدود فراهم میکند.
پیامدهای فرکانس بالا و RF: کنترل عمق و امپدانس پوست
در طرحهای دیجیتال و RF پرسرعت، ضخامت مس مستقیماً تضعیف سیگنال، تلفات رسانا و امپدانس مشخصه ($Z_0$) را تعیین میکند. انتخاب مس ضخیم تر همیشه برای مسیریابی با فرکانس بالا به دلیل از بین رفتن اثر پوستی و پروفیل های اچ ذوزنقه ای سودمند نیست.
جریان متناوب در فرکانس های بالا عمدتاً در امتداد محیط بیرونی یک هادی جریان دارد. عمق موثر پوست ($\delta$) عمقی را نشان میدهد که در آن چگالی جریان به $1/e$ (تقریباً 37%) از مقدار سطح آن کاهش مییابد:
$\delta = \sqrt{\frac{\rho}{\pi \cdot f \cdot \mu_0 \cdot \mu_r}}$
در جایی که $\rho$ مقاومت مس است ($1.68 \times 10^{-8} \، \Omega\cdot\text{m}$)، $f$ فرکانس کاری، $\mu_0$ نفوذپذیری مغناطیسی فضای آزاد، و $\mu_r$ نفوذپذیری نسبی است ($\تقریباً برای 1$).
در 1 گیگاهرتز، عمق پوست مس تقریباً 2.06 میکرومتر (0.081 میل) است. در 10 گیگاهرتز، عمق پوست به 0.66 میکرومتر کاهش می یابد. از آنجایی که انرژی فرکانس بالا تقریباً به طور کامل در بیرونی ترین پوسته هادی جریان می یابد، افزایش ضخامت مس کل بیش از $3\delta $ باعث کاهش مقاومت AC نمی شود.
علاوه بر این، محاسبات امپدانس خط باید شکل مقطع خطوط مس حکاکی شده را در نظر بگیرد. حکاکی شیمیایی کاهنده فلز را به صورت جانبی حل می کند در حالی که به صورت عمودی برش می دهد و یک هادی مستطیلی ایده آل را به ذوزنقه تبدیل می کند.
برای حفظ تطابق امپدانس دقیق در سیگنالهای فرکانس بالا، طراحانی که پشتههای دی الکتریک را ارزیابی میکنند، اغلب از منابع فنی مانند How Do I Select RF PCB Materials? برای تعادل ($varec) استفاده میکنند. محدودیت های ضخامت ردیابی هنگام انتخاب بسترهای تخصصی، دستورالعملهای مهندسی در چگونه مواد RF PCB را انتخاب میکنید و متداولترین انواع مورد استفاده را انتخاب میکنید؟ پروفایلهای عمیقتری را ارائه میدهد.
محدودیت های ساخت: تحمل های اچینگ، نسبت ابعاد و ماسک لحیم کاری
حکاکی شیمیایی مرزهای فیزیکی را بر روی حداقل عرض خط و نسبت فضا بر اساس وزن فویل مس ایجاد می کند. فویل مس ضخیمتر به قرار گرفتن طولانیتری در معرض مواد شیمیایی شیمیایی نیاز دارد، که برش جانبی را افزایش میدهد و شکافهای جداسازی گستردهتری را ضروری میسازد.
قابلیت های ساخت حداقل هندسه ویژگی ها را با توجه به ضخامت مس پایه محدود می کند:
- 0.5 اونس (17.5 میکرومتر) مس اولیه: حداقل خط/فضا به 3.0 / 3.0 میل (75 / 75 میکرومتر).
- 1.0 اونس (35 میکرومتر) مس اولیه: حداقل خط/فضا به 4.0 / 4.0 میل (100 / 100 میکرومتر).
- 2.0 اونس (70 میکرومتر) مس اولیه: حداقل خط/فضا به 6.0 / 6.0 میل (150 / 150 میکرومتر) افزایش می یابد.
- 3.0 اونس (105 میکرومتر) مس سنگین: حداقل خط/فضا به 10.0 / 10.0 میل (250 / 250 میکرومتر) افزایش می یابد.
برای مدارهای انعطافپذیر یا انعطافپذیر، شعاعهای خم دینامیکی وزنهای مس قابل قبول را محدود میکنند. Flex PCB Process Manufacturing Process: Materials Selection, Etching, & Lamination مروری بر چگونگی ایجاد تنش های مکانیکی سنگین در طول خمش توسط لایه های مس سنگین و اغلب باعث ایجاد ترک خوردگی مس در خطوط چین می شود.
ثبت نام و ترخیص ماسک لحیم کاری
آثار مس سنگین (2 اونس و بالاتر) پله های دیواری عمودی شیب دار را روی سطوح خارجی PCB ایجاد می کند. ماسک لحیم قابل تصویربرداری مایع (LPI) در این مراحل جریان دارد و در پایههای ردیابی جمع میشود و در گوشههای بالایی نازک میشود.
To prevent solder mask pooling, voiding, or flaking: 1. Increase minimum solder mask dam clearances around heavy copper features. 2. Require multi-coat solder mask applications for heavy copper layers exceeding 3 oz. 3. Verify fine-pitch component layout compatibility. When routing dense BGAs or fine-pitch QFPs over thick copper, review Common DFM Issues and How to Avoid Them in PCB Design to eliminate mask alignment failures before tooling releases.
اجزای نصب سطحی متراکم با سربهای گام ظریف را نمی توان مستقیماً روی صفحات مسی سنگین بدون خطر پل زدن یا سنگ قبر قرار داد. دستورالعملهای تخصصی هندسه زمین که در SMD vs NSMD BGA Pad Design برای مونتاژ PCB توضیح داده شده است به روشن شدن چگونگی تأثیر تعریف پد بر حفظ ساختار لایه ماسک لحیم بیرونی سد کمک میکند.
اشتباهات رایج DFM در انتخاب وزن مس
مهندسان DFM مرتباً خطاهای سیستماتیک را در حین تأیید stackup و بررسی های مهندسی front-end شناسایی می کنند. اجتناب از این اشتباهات رایج نرخ ضایعات و سفارشات تغییر مهندسی (ECO) را کاهش می دهد:
- مشخص کردن مس سنگین بر روی لایههای بیرونی حاوی BGAs با گام ریز: تلاش برای مسیریابی بستههای ۰.۴ میلیمتری یا ۰.۵ میلیمتری گام BGA روی مس خارجی ۲ اونس، منجر به نقض DRC بین DRC میشود، زیرا حداقل قوانین خط/فضا ___M را نمیتوان حفظ کرد.
- نادیده گرفتن محدودیت های آبکاری لایه داخلی: با فرض اینکه لایه های داخلی می توانند مس آبکاری شده دریافت کنند. لایه های داخلی با استفاده از فرآوری زیر افزودنی یا تفریق بر روی فویل مس خام بدون آبکاری الکتریکی ساخته می شوند. ضخامت مس داخلی باید کاملاً با در دسترس بودن فویل استاندارد مطابقت داشته باشد.
- عدم تنظیم فاصلههای صفحه برای مس سنگین: استفاده از فاصلههای جداسازی استاندارد 8 میل در هواپیماهای برقی 3 اونسی منجر به کوتاه شدن داخلی یا گرسنگی رزین در طول لایهکاری پیشآغاز میشود، زیرا رزین نمیتواند کانالهای جداسازی عمیق را بدون سبکهای مخصوص شیشههای پیشآبساز پر کند.
- تعیین بیش از حد وزن مس بدون بررسی بالشتک های حرارتی: اتصال محکم صفحات مسی ضخیم (2 اونس+) به لنت های قطعات نصب شده روی سطح، باعث ایجاد گرمای عظیم در طول جریان مجدد مونتاژ می شود که باعث اتصالات لحیم سرد و خیس شدن ناکافی می شود.
چک لیست بررسی ساخت و جدول تصمیم
از این جدول چک لیست کاربردی در طول بررسی های طراحی برای مطابقت با انتخاب ضخامت مس در برابر محدودیت های مکانیکی، الکتریکی و حرارتی استفاده کنید.
| Design Parameter | Standard Signal / Mixed | High-Current / Power Supply | High-Speed / Controlled Z | Heavy Copper / Industrial |
|---|---|---|---|---|
| Primary Driver | Routing Density & Cost | Thermal & Current Limits | Skin Effect & Line Width | Continuous Power Density |
| Typical Outer Copper | 1.0 oz (35 µm) finished | 2.0 oz (70 µm) finished | 0.5 oz – 1.0 oz finished | 3.0 oz – 4.0 oz finished |
| Typical Inner Copper | 0.5 oz or 1.0 oz foil | 1.0 oz or 2.0 oz foil | 0.5 oz foil | 2.0 oz or 3.0 oz foil |
| Min Trace / Space | 3.5 / 3.5 mils | 6.0 / 6.0 mils | 3.0 / 3.0 mils | 10.0 / 10.0 mils |
| Min Via Hole Size | 0.20 mm (8 mils) | 0.30 mm (12 mils) | 0.15 mm (6 mils) microvia | 0.40 mm (16 mils) |
| Applicable Standards | IPC-2221 / IPC-6012 | IPC-2221 / IPC-6012 | IPC-2221 / IPC-2141 | IPC-2221 / IPC-6012 |
| DFM Verification Point | Standard etch check | Thermal relief geometry | Trapezoidal etch factor | Lamination resin fill |
هنگام نهایی کردن مشخصات ساخت، زودتر با ارائه دهندگان مونتاژ و تولید کامل مانند Omini شریک شوید. بررسی انباشتههای مواد خام، پارامترهای آبکاری و محدودیتهای عرض خط قبل از انتشار ژربر، عملکرد بهینه مونتاژ، کنترل دقیق امپدانس و عملکرد میدان قابل اطمینان را تضمین میکند.