
Respuesta directa
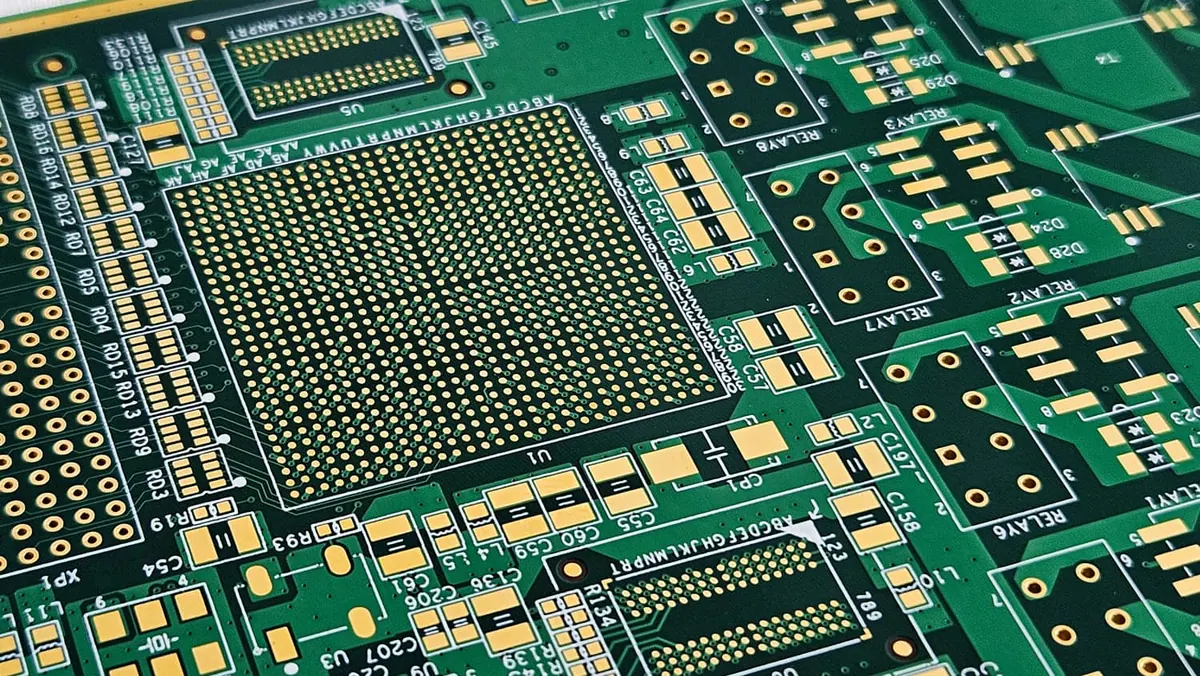
El diseño de PCB HDI permite una mayor densidad de componentes mediante el uso de microvías, líneas finas y laminación secuencial para enrutar interconexiones complejas en un espacio limitado. A diferencia de los PCB tradicionales, HDI se basa en vías ciegas y enterradas (a menudo perforadas con láser) para conectar capas sin consumir superficie. Este enfoque admite BGA con un alto número de pines, módulos de RF y dispositivos electrónicos miniaturizados donde el espacio y la integridad de la señal son críticos.
El éxito en el diseño HDI comienza mucho antes de la generación Gerber. Requiere una estrecha coordinación entre la captura de esquemas, el diseño, la planificación del apilamiento y las comprobaciones de capacidad de fabricación. Omini trabaja con equipos de ingeniería desde el principio para validar las acumulaciones de HDI, a través de estructuras y opciones de acabado de superficies frente a las capacidades de fabricación, lo que ayuda a evitar costosas rotaciones debido a infracciones de DFM o pérdida de rendimiento del ensamblaje.
Planificación acumulativa de HDI: equilibrio entre rendimiento y capacidad de fabricación
La base de cualquier diseño IDH es la acumulación. Define espesores dieléctricos, pesos de cobre y tipos de vías en las capas del tablero. A medida que aumenta el número de capas, también aumenta la complejidad de gestionar la impedancia, la diafonía y el desajuste de expansión térmica.
Para la mayoría de las aplicaciones HDI, se prefiere un apilamiento simétrico, especialmente en construcciones rígidas-flexibles o de alta confiabilidad. La simetría minimiza la curvatura y la torsión durante la laminación y reduce la tensión en las microvías durante el ciclo térmico. Las acumulaciones asimétricas pueden inducir deformaciones que rompen las uniones de soldadura de paso fino o delaminan los dieléctricos delgados.
La selección del dieléctrico es importante. El FR-4 estándar funciona para muchos diseños HDI, pero las secciones de alta velocidad o alta frecuencia pueden beneficiarse de materiales de bajo Dk/Df como los laminados Rogers o Isola en capas específicas. La mezcla de materiales requiere una cuidadosa validación del paso de unión, algo que su fabricante debe revisar durante la aprobación del apilado.
El peso del cobre también afecta la viabilidad del IDH. Las capas externas generalmente usan ½ oz o 1 oz de cobre para un control fino de las características, mientras que las capas internas pueden usar 1 oz para el transporte de corriente. Las capas pesadas de cobre son raras en los núcleos HDI debido a los desafíos del grabado, pero se pueden agregar en las capas externas para la entrega de energía si es necesario, aunque esto aumenta el estrés de la relación de aspecto en las microvías.
Al planificar su apilamiento, confirme siempre el espesor dieléctrico mínimo del fabricante, la relación de aspecto mediante láser (generalmente de 0,75:1 a 1:1 para una formación confiable) y los límites de laminación secuencial. El equipo DFM de Omini verifica estos parámetros durante la revisión de Gerber para detectar riesgos como un llenado insuficiente de resina o agrietamiento del barril.
Diseño de microvía: tamaño, relación de aspecto y reglas de ubicación
Las microvías son la característica definitoria del IDH. Permiten transiciones de capas en espacios reducidos, pero vienen con reglas de diseño estrictas. Los tipos más comunes son las microvías apiladas y escalonadas, cada una de las cuales afecta la confiabilidad y el costo de manera diferente.
Las microvías perforadas con láser suelen tener un diámetro de entre 75 y 100 µm. Después del revestimiento, el orificio terminado suele tener entre 50 y 75 µm. La relación de aspecto (la relación entre profundidad y diámetro) no debe exceder 0,75:1 para vías ciegas y 1:1 para vías enterradas en procesos estándar. Si se excede esto, se corre el riesgo de que el revestimiento esté incompleto, que se produzcan huecos o que se produzcan fracturas del cilindro durante el ciclo térmico.
La colocación de la vía debe respetar los mínimos del anillo anular (generalmente 2 a 3 mils después de la tolerancia de perforación) y el espacio libre para las características adyacentes. En el enrutamiento de escape BGA, las microvías a menudo aterrizan directamente debajo de las almohadillas; aquí es donde la vía en la almohadilla se vuelve necesaria.
Evite colocar microvías demasiado cerca de los bordes del tablero o de las líneas marcadas, ya que la tensión al quitar el panel puede agrietar el cilindro de la vía. De manera similar, manténgalos alejados de las zonas de alta flexión en diseños rígido-flexibles a menos que estén reforzados con capas adicionales o capas de alivio de tensión.
El equipo de ingeniería de Omini evalúa la densidad y la ubicación de las microvías durante la validación del apilamiento, especialmente para diseños con >100 000 vías por metro cuadrado, donde la tensión acumulativa y el registro se convierten en factores de rendimiento.
Via-in-Pad: cuándo usarlo y cómo hacerlo bien
Via-in-pad suele ser inevitable en diseños HDI con BGA o CSP de paso fino donde el espacio de enrutamiento de escape no existe. Al colocar la vía directamente debajo del pad del componente, ahorra valiosos canales de enrutamiento, pero solo si la vía está correctamente llena y planarizada.
Una vía interna abierta permite que la soldadura se filtre por el cilindro durante el reflujo, privando a la junta y creando huecos o aberturas. Esto es especialmente problemático en BGA donde se necesita inspección por rayos X para detectar defectos ocultos.
La solución se llena y se tapa vía-in-pad. Los materiales de relleno comunes incluyen resina epoxi o pasta de cobre, seguida de una planarización para crear una superficie plana y soldable. Las vías rellenas de cobre ofrecen una mejor conductividad térmica, pero requieren un control preciso para evitar un llenado excesivo o insuficiente.
Reglas de diseño para via-in-pad:
- Tamaño mínimo de la almohadilla: generalmente 12 a 15 mils para BGA con paso de 0,3 mm
- Diámetro de la vía: normalmente de 6 a 8 mils perforado con láser
- El relleno debe estar completo y plano dentro de 1 a 2 mils de la superficie de la almohadilla
- Espacio libre de la máscara de soldadura: normalmente 2 a 3 mils para evitar enmascarar la almohadilla
Omini hace referencia a las reglas internas de diseño de vía en el panel al revisar HDI Gerbers, asegurando que las vías llenas cumplan con los requisitos de ensamblaje antes de la configuración SMT. También verificamos la alineación de la plantilla de soldadura en pasta para evitar que la pasta caiga sobre las vías sin llenar.
Verificaciones DFM específicas para el IDH: más allá de las reglas estándar
Las comprobaciones DFM estándar se aplican a HDI, pero varias áreas necesitan atención adicional debido a las características finas y la laminación secuencial.
La relación de aspecto y el registro de Microvia son las principales preocupaciones. Cada paso de laminación introduce un posible cambio de capa: la desalineación acumulativa puede romper las vías apiladas o crear cortocircuitos. Su herramienta DFM debe verificar la tolerancia de registro de capa a capa, idealmente manteniéndola por debajo de 25 µm para un HDI confiable.
Los fragmentos de máscara de soldadura son otro problema frecuente. Con trazas/espacios de hasta 2 a 3 mils, los errores de registro de la máscara pueden dejar cobre descubierto o crear puentes de máscara que causan cortocircuitos durante el ensamblaje. Utilice almohadillas definidas con máscara de soldadura (SMD) solo cuando sea necesario y verifique los anchos mínimos de la máscara (generalmente 2 mils) en su perfil DFM.
La selección del acabado de la superficie afecta tanto al ensamblaje como a la confiabilidad a largo plazo. ENIG es común para HDI debido a su superficie plana y soldabilidad, pero el riesgo de almohadilla negra requiere un control adecuado del espesor del níquel (3–6 µim). OSP tiene un costo más bajo pero tiene una vida útil limitada; no es ideal para placas que se encuentran en el inventario antes del ensamblaje. Se puede utilizar plata o estaño por inmersión, pero se requiere un embalaje sin azufre para evitar el deslustre.
La revisión DFM de Omini incluye verificación de apilamiento, mediante validación de relación de aspecto, detección de astillas de máscara de soldadura y compatibilidad del acabado superficial con el proceso SMT previsto y las condiciones de almacenamiento. También verificamos si hay trampas de ácido en las geometrías HDI: ángulos agudos en vertidos de cobre que pueden retener rastros de grabado y debilitar con el tiempo.
Cobre pesado y HDI: gestión del estrés térmico y mecánico
Si bien HDI se centra en características finas, algunos diseños incorporan capas pesadas de cobre (2 oz o más) para la entrega de energía, común en aplicaciones automotrices, industriales o de control de motores. Mezclar cobre pesado con microvías HDI presenta desafíos únicos.
El cobre pesado se graba lateralmente (socavado), lo que puede reducir el ancho de las trazas y aumentar la impedancia de manera impredecible. Lo que es más importante, el cobre espeso crea una tensión diferencial durante el ciclo térmico, que puede agrietar las microvías en las capas HDI adyacentes, especialmente si la capa pesada de cobre no está equilibrada simétricamente.
Para mitigar esto, evite colocar pilas de microvías HDI directamente debajo o junto a vertidos de cobre pesados, a menos que la pila incluya capas de alivio de tensión o dieléctricos más gruesos. Considere utilizar núcleos de cobre pesados enterrados con acumulación de HDI en ambos lados para mantener la simetría.
Omini hace referencia a patrones de fallas graves del cobre al revisar los diseños de HDI, en particular los riesgos de delaminación, a través de grietas en el cilindro y las necesidades de compensación de grabado. Recomendamos simular el desajuste de expansión térmica y verificar la resistencia al pelado durante la creación de prototipos.
HDI flexible y rígido-flexible: consideraciones especiales
Las técnicas HDI se utilizan cada vez más en PCB rígido-flexibles y flexibles para interconectar secciones dinámicas con componentes de alta densidad. Sin embargo, los materiales flexibles se comportan de manera diferente bajo tensión, lo que requiere reglas de diseño ajustadas.
Utilice cobre recocido laminado (RA) para áreas de flexión dinámica; resiste la flexión mejor que el cobre electrodepositado (ED). Mantenga las microvías y el via-in-pad fuera de la zona flexible a menos que sea absolutamente necesario y, si se usan, refuerce con una capa de cobertura adicional o refuerzos.
Los cálculos del radio de curvatura deben tener en cuenta HDI capas de refuerzo. Cada ciclo de laminación adicional aumenta la rigidez, reduciendo el radio de curvatura mínimo seguro. Las pautas de flexión PCB de Omini recomiendan limitar las capas HDI en las zonas de flexión a no más de 2 a 3 ciclos de acumulación, a menos que estén validados mediante pruebas de flexión dinámica.
Las interacciones entre la cubierta y la máscara de soldadura también necesitan atención. En áreas flexibles, se prefiere el recubrimiento a la máscara de soldadura para proteger la superficie, pero requiere aberturas más grandes y diferentes propiedades de adhesión. Asegúrese de que la vía interna en las zonas flexibles utilice materiales de relleno flexibles que no se agrieten al doblarse.
Para diseños que combinan HDI con LED flexibles PCB (comunes en iluminación automotriz o pantallas portátiles), Omini coordina con el equipo de calidad y confiabilidad para validar el rendimiento flexible, la adhesión y el rendimiento del ciclo térmico en condiciones del mundo real.
Entrega del diseño final: Gerber, BOM y preparación del ensamblaje
Antes de lanzar diseños HDI para fabricación, ejecute una lista de verificación final:
- Verifique que todas las microvías estén perforadas con láser y cumplan con la relación de aspecto
- Confirme que los requisitos de planarización y relleno de vía interna se indican en los planos de fabricación.
- Verifique el espacio libre de la máscara de soldadura y los riesgos de astillas en áreas con paso estrecho
- Validar el acabado de la superficie frente a la sensibilidad y vida útil del componente de la lista de materiales
- Asegúrese de que los archivos Gerber incluyan capas separadas para cada paso de laminación si así lo requiere la fábrica.
- Incluir archivos de perforación que distingan las vías láser de las vías mecánicas.
- Agregue notas de fabricación especificando el tipo de relleno, el método de planarización y los límites de temperatura.
El equipo de ingeniería de Omini revisa las pilas HDI Gerber para determinar la alineación de las capas, su integridad y la compatibilidad del acabado. También verificamos la lista de materiales para detectar componentes sensibles a la humedad (MSL) que puedan requerir un manejo especial durante la configuración SMT, lo que es especialmente importante para placas HDI con procesos de encapsulación o relleno insuficiente.
Durante el ensamblaje, las placas HDI exigen precisión en la impresión y colocación de la pasta de soldadura. Utilice plantillas alineadas con láser y considere el reflujo de nitrógeno para reducir la oxidación en BGA de paso fino. La inspección por rayos X es esencial para verificar la integridad de las uniones soldadas bajo BGA y en áreas de vía interna.
Finalmente, planifique las limitaciones de retrabajo. Las microvías HDI y los componentes de paso fino a menudo no se pueden reelaborar sin equipo especializado. Diseñe para la capacidad de prueba (DFT) e incluya puntos de acceso para escaneo de límites o pruebas tempranas de sondas voladoras: Omini puede ayudar a definir la cobertura de la prueba durante NPI para evitar sorpresas durante las ejecuciones piloto.
El diseño de PCB HDI supera los límites de la miniaturización y el rendimiento, pero el éxito depende de tratar la capacidad de fabricación como un parámetro de diseño central, no como una ocurrencia tardía. Al integrar la planificación del apilamiento, a través de reglas, comprobaciones DFM y la colaboración temprana de EMS desde el principio, se evitan giros, se mejora el rendimiento y se obtienen placas HDI confiables en producción más rápidamente.
Notas de ingeniería de Omini relacionadas
- Directrices para el diseño de PCB con núcleo metálico: mejores prácticas y consejos
- Reglas de diseño de PCB Via-in-Pad para placas BGA y HDI
- Problemas comunes de DFM y cómo evitarlos en el diseño de PCB
- Fallas comunes en PCB de cobre pesado y cómo evitarlas en la etapa de diseño
- PCB LED flexibles: ventajas, aplicaciones y consideraciones de diseño