
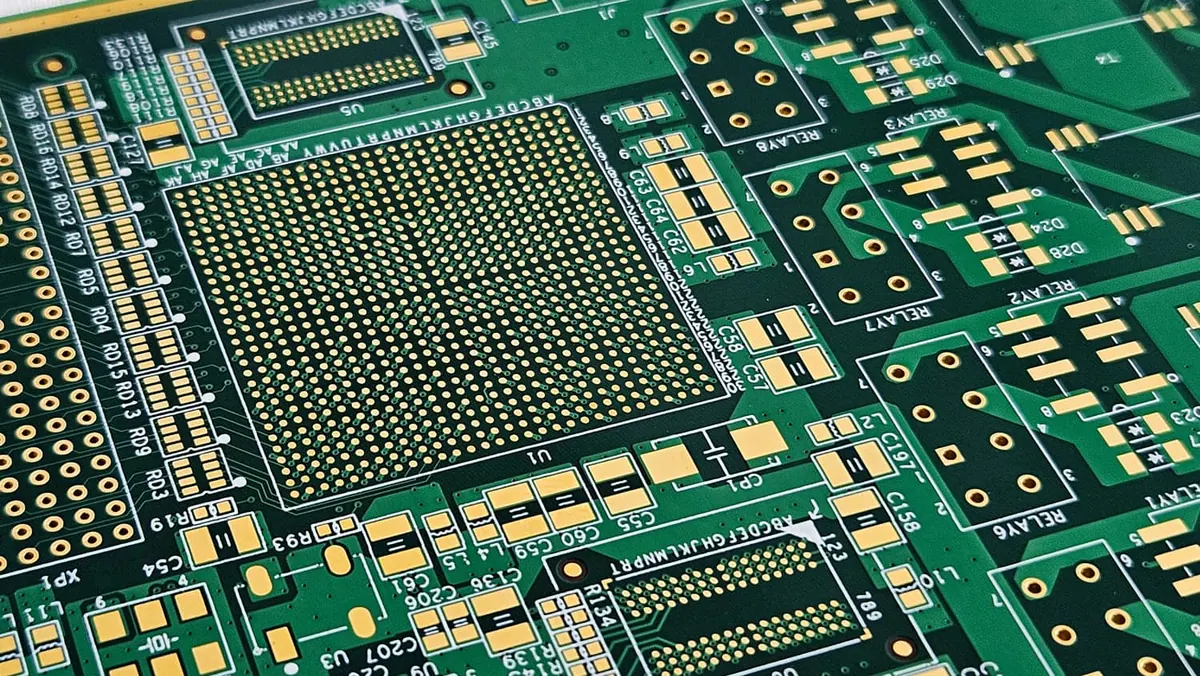
پاسخ مستقیم
ارزیابی ریسک فناوری پیشرفته PCB فرآیند شناسایی ویژگی های HDI و طراحی انعطاف پذیر سفت و سخت خارج از قابلیت تولید استاندارد است، قبل از اینکه شما متعهد به ساخت شوید. شما ریسک را با بررسی تعداد لایه ها، از طریق نوع، تقارن stackup، انتخاب مواد و محدودیت های مونتاژ در برابر محدودیت های فرآیند مستند ارزیابی می کنید. این بررسی قبل از بررسی DFM انجام می شود، نه بعد از آن، زیرا HDI و rigid-flex به قوانین طراحی متفاوتی نسبت به بردهای چند لایه استاندارد نیاز دارند.
مشکل اصلی این است که HDI و تختههای انعطافپذیر صلب، فرآیندهایی مانند حفاری لیزری، لایهگذاری متوالی، و جابجایی مواد انعطافپذیر را معرفی میکنند که قوانین استاندارد طراحی آن را پوشش نمیدهند. چک استاندارد چندلایه DFM نقض نسبت ابعاد میکروویا، خطاهای شعاع خمش انعطافپذیر، یا مشکلات ناهماهنگی CTE مواد را مشاهده نمیکند. شما به یک چارچوب ارزیابی ساختاریافته نیاز دارید که قبل از ارسال فایل ها به ساخت، به این حوزه های خطر خاص بپردازد.
---
چرا ارزیابی ریسک HDI و Rigid-Flex قبل از ساخت مهم است
بردهای HDI و rigid-flex به طور متفاوتی نسبت به بردهای چند لایه استاندارد خراب می شوند. یک تخته استاندارد 4 لایه با منافذ سوراخ دار دارای حالت های شکست قابل پیش بینی است: شکست مته، خستگی مفصل لحیم کاری، یا خرابی دی الکتریک. یک برد HDI با میکروویاهای انباشته و via-in-pad حالت های خرابی اضافی دارد: جداسازی میکروویا از پد جذب، ترک خوردن بشکه از چرخه حرارتی، و فرورفتگی رزین در حین لمینیت. یک تخته انعطافپذیر صلب حالتهای خرابی کاملاً متفاوتی دارد: ترک خوردگی لایه فلکس در شعاع خم، لایهبرداری بین لایههای انعطافپذیر و صلب، و خستگی مس پس از خم شدن مکرر.
این حالت های خرابی تئوری نیستند. آنها در IPC-6012 برای صلاحیت سفت و سخت PCB و در خانواده IPC-2221 برای دستورالعمل های طراحی مستند شده اند. اما استانداردها فقط چارچوب را تعریف می کنند. آنها به شما نمی گویند که آیا استک آپ خاص شما در یک کارخانه خاص قابل تولید است یا خیر. این تعیین نیاز به بررسی ریسک خاص سازنده دارد.
هزینه نادیده گرفتن این ارزیابی زیاد است. چرخه طراحی مجدد برای یک برد HDI با 8 لایه یا بیشتر و میکروویاهای روی هم می تواند 2 تا 4 هفته طول بکشد. طراحی مجدد انعطاف پذیر سفت و سخت می تواند بیشتر طول بکشد زیرا منابع مواد انعطاف پذیر و ابزار لمینیت تخصصی هستند. شما همچنین با خطر قابلیت اطمینان روبرو هستید: بردی که تست الکتریکی را پشت سر می گذارد اما بعد از 500 سیکل حرارتی شکست می خورد، بدتر از بردی است که DFM در اوایل بازبینی ناموفق است.
---
ارزیابی ریسک استک آپ و تعداد لایه ها
stackup اولین نقطه بازرسی خطر است. برای HDI، متغیرهای کلیدی تعداد لایه ها، از طریق نوع و مراحل لایه بندی متوالی هستند. برای انعطافپذیری صلب، متغیرهای کلیدی تعداد لایههای انعطافپذیر، طراحی انتقال انعطافپذیر به صلب و تعادل ضخامت کلی هستند.
HDI Stackup Risk Factors
انباشته های HDI بر اساس تعداد چرخه های لایه بندی متوالی طبقه بندی می شوند. هر مرحله لمینیت متوالی خطر ثبت را اضافه می کند زیرا هر لایه باید با لمینیت قبلی در تلورانس های تنگ تراز باشد. خطر با هر چرخه لمینیت افزایش می یابد، نه به صورت خطی، بلکه به صورت ضربی، زیرا ترکیبات ثبت نادرست است.
این متغیرهای خاص را ارزیابی کنید:
| Risk Variable | Low Risk | Medium Risk | High Risk |
|---|---|---|---|
| Via type | Through-hole only | 1 microvia layer pair | Stacked microvias, 2+ layers |
| Via-in-pad | None | Plated over, not filled | Filled and plated, blind |
| Sequential lamination | 1 cycle | 2 cycles | 3+ cycles |
| Aspect ratio (laser via) | < 0.5:1 | 0.5-0.8:1 | > 0.8:1 |
| Core thickness | Standard 0.1-0.2 mm | Thin core 0.05-0.1 mm | Ultra-thin < 0.05 mm |
نسبت ابعاد یک میکروویای حفاری شده با لیزر، نسبت ضخامت دی الکتریک به قطر ویا است. یک دی الکتریک 0.06 میلی متری با 0.1 میلی متر ویا نسبت تصویر 0.6:1 را ارائه می دهد که قابل کنترل است. یک دیالکتریک 0.1 میلیمتری با همان 0.1 میلیمتر از طریق، نسبت 1:1 را ارائه میکند، که بهطور قابلاعتماد صفحهکاری دشوارتر است.
برای توضیح عمیقتر نحوه تعامل این متغیرها، به HDI PCB فناوری: از مبانی تا مفاهیم پیشرفته مراجعه کنید. این مقاله نحوه تأثیرگذاری از طریق انباشته شدن و لمینیت متوالی بر آزادی طراحی و بازده تولید را پوشش میدهد.
Rigid-Flex Stackup Risk Factors
پشتههای انعطافپذیر سفت، مواد انعطافپذیر را به عنوان یک لایه یا لایههای داخلی اضافه میکنند. متغیرهای ریسک متفاوت هستند:
- تعداد لایه فلکس: 1-2 لایه فلکس استاندارد است. لایه های انعطاف پذیر 3+ نیاز به لمینیت پیچیده تری دارند و خطر ثبت اشتباه لایه به لایه در ناحیه فلکس را افزایش می دهند.
- ضخامت فلکس: مواد فلکس استاندارد 25-50 میکرون پلی آمید با 12-35 میکرون مس است. پشته های انعطاف پذیر ضخیم تر، خمش پذیری را کاهش می دهند اما ثبات ابعادی را بهبود می بخشند.
- انتقال انعطافپذیر به صلب : ناحیه انتقالی که در آن لایههای انعطافپذیر از بخش صلب خارج میشوند، ناحیه با بیشترین تنش است. یک انتقال مناسب از شعاع خمشی تدریجی استفاده می کند، نه خروجی تیز 90 درجه.
- پوشش در مقابل ماسک لحیم کاری: مدارهای فلکس به جای ماسک لحیم از پوشش (فیلم پلی آمید با چسب) استفاده می کنند. روکش دارای ویژگی های تحمل ضخامت و ثبت متفاوت است.
برای انتخاب مواد و مشخصات لمینیت، Flex PCB Process Manufacturing Process: Materials Selection, Etching, & Lamination را مرور کنید. این موضوع چگونگی تأثیر انتخاب مواد بر فرآیند لایهکاری و خواص مکانیکی نهایی را پوشش میدهد.
قانون تقارن Stackup
استک آپ باید حول محور مرکزی متقارن باشد. این مورد برای HDI و rigid-flex صدق می کند. یک انباشته نامتقارن باعث ایجاد پیچ و تاب در حین ورقه ورقه شدن می شود زیرا مس و مواد دی الکتریک در طول خنک شدن با سرعت های متفاوتی منبسط و منقبض می شوند. تاب خوردگی بر قابلیت اطمینان اتصالات لحیم کاری، دقت قرار دادن قطعات و صافی پانل در هنگام مونتاژ تأثیر می گذارد.
برای تخته 10 لایه HDI، وزن مس و ضخامت دی الکتریک در لایه 1 باید با لایه 10، لایه 2 باید با لایه 9 و غیره مطابقت داشته باشد. برای انعطاف پذیری صلب، موقعیت لایه فلکس نیز باید متقارن باشد. یک لایه فلکس که در لایه 3 در یک پشته 8 لایه قرار می گیرد باید با یک لایه انعطاف پذیر در لایه 6 منعکس شود، در غیر این صورت تخته خمیده می شود.
---
ارزیابی ریسک انتخاب مواد
انتخاب مواد هزینه، قابلیت اطمینان و قابلیت ساخت را افزایش می دهد. برای HDI، خطر اصلی مواد، دمای انتقال شیشه ای لمینت (Tg) و ضریب انبساط حرارتی (CTE) است. برای انعطاف پذیری صلب، خطر اصلی سازگاری مواد فلکس با سیستم لمینت سفت و سخت است.
HDI ریسک مادی
FR-4 استاندارد با Tg 130-140 درجه سانتیگراد برای بردهای HDI با چرخه چند لایه لایه بندی متوالی کافی نیست. هر چرخه لمینیت تخته را در معرض دمایی نزدیک به Tg قرار می دهد که می تواند باعث جریان رزین و ناپایداری ابعادی شود. برای HDI با 2+ سیکل لمینیت، از مواد با Tg 170 درجه سانتیگراد یا بالاتر استفاده کنید.
عدم تطابق CTE خطر دیگری است. CTE محور z ورقه ورقه باید با آبکاری مس در میکروویا سازگار باشد. اگر ورقه ورقه به طور قابل توجهی بیشتر از مس در طول چرخه حرارتی منبسط شود، بشکه میکروویا ممکن است ترک بخورد. مواد کم CTE در دسترس هستند اما هزینه بیشتری دارند و ویژگی های حفاری متفاوتی دارند.
IPC-4101 مشخصات مواد لمینت را تعریف می کند. وقتی ماده ای را مشخص می کنید، به صفحه اسلش IPC-4101 مراجعه کنید تا مطمئن شوید سازنده از مواد واجد شرایط استفاده می کند. به فراخوانی عمومی "FR-4" اعتماد نکنید. نام دقیق IPC-4101 یا شماره قطعه سازنده را مشخص کنید.
ریسک مواد انعطاف پذیر سخت
Rigid-flex از لایه پلیآمید یا پلی استر برای لایههای انعطافپذیر و لمینت سخت سازگار برای بخشهای صلب استفاده میکند. عامل سازگاری حیاتی سیستم چسب است. چسب های اکریلیک رایج هستند اما جذب رطوبت بالاتر و مقاومت حرارتی کمتری نسبت به چسب های پایه اپوکسی دارند. برای پروفیل های جریان مجدد بدون سرب (اوج 260 درجه سانتیگراد)، از مواد درجه بندی شده برای آن دما استفاده کنید.
عمر خستگی خمشی مواد فلکس نیز یک خطر است. کاربردهای فلکس دینامیک (جایی که فلکس در حین کار خم می شود) به مواد متفاوتی نسبت به فلکس استاتیک (که در آن فلکس فقط در حین نصب خم می شود) نیاز دارد. فلکس دینامیک به مس نورد شده نیاز دارد که مقاومت خستگی بهتری نسبت به مس الکترود رسوب داده شده دارد. نوع مس را به صراحت در فراخوان مواد مشخص کنید.
برای یک نمای کلی از فرآیند تولید فلکس و نحوه تأثیر انتخاب مواد بر محصول نهایی، به Flex PCB Process Manufacturing Process: An Overview for Beginners مراجعه کنید.
---
DFM بررسی: چک های استاندارد از دست رفته
یک مرور استاندارد DFM حداقل عرض ردیابی، فاصله، فاصله مته به مس و ثبت ماسک لحیم کاری را بررسی می کند. این بررسیها برای HDI و rigid-flex ضروری هستند، اما کافی نیستند. بررسی های زیر مختص فناوری های پیشرفته است:
HDI-بررسی های خاص DFM
- اندازه پد ضبط میکروویا: پد ضبط باید حداقل 25 میکرون بزرگتر از قطر میکروویا در هر طرف باشد. یک میکروویا 0.1 میلی متری به حداقل پد ضبط 0.15 میلی متری نیاز دارد.
- پر کردن و آبکاری از طریق داخل پد: اگر یک via را در یک پد SMD قرار دهید، via باید پر شده و روی آن آبکاری شود. پر نشدن منافذ در لنت باعث فتیله شدن و خالی شدن لحیم می شود. مواد پر (اپوکسی رسانا یا نارسانا) و ضخامت آبکاری را مشخص کنید.
- پشتهسازی میکروویا: میکروویاهای پشتهای (یکی مستقیماً بالای دیگری) به کنترل فرآیند بیشتری نسبت به میکروویاهای تکاندهنده نیاز دارند. اگر باید پشته را روی هم قرار دهید، پشته را به 2 میکروویا محدود کنید و نسبت ابعاد آبکاری را بررسی کنید.
- کور از طریق ثبت: مسیرهای کور که از لایه بیرونی به لایه داخلی حفر می شوند نیاز به ثبت دقیق دارند. تحمل مته به پد برای گذرگاه های کور سخت تر از گذرگاه های سوراخ است.
Rigid-Flex-Specific DFM چک می کند
- شعاع خمش فلکس: حداقل شعاع خم برای کاربرد فلکس پویا معمولاً 10 برابر ضخامت فلکس است. برای انعطاف پذیری استاتیک، 6 برابر است. یک پشته انعطاف پذیر با ضخامت 0.2 میلی متر برای کاربردهای دینامیکی به شعاع خمش 2 میلی متر نیاز دارد.
- ترخیص ناحیه فلکس: هیچ جزء، ویاس یا پرکننده مسی نباید در ناحیه فلکس قرار داده شود، مگر اینکه به طور خاص برای خم شدن طراحی شده باشند. مس در ناحیه خم، انعطاف پذیری را کاهش می دهد و باعث ایجاد ترک می شود.
- جایگاه سفتکننده: سفتکنندهها (پلیآمید یا FR-4) در ناحیه انعطافپذیری که اجزا در آن نصب میشوند استفاده میشوند. سفت کننده نباید در ناحیه خمیدگی گسترش یابد.
- ثبت نام پوشش: روکش تحمل ثبت نام بیشتری نسبت به ماسک لحیم کاری دارد. 0.1-0.15 میلی متر فاصله بین دهانه های پوشش و ویژگی های مسی بگذارید.
خطر استفاده از پنل
استفاده از پانل بر هزینه و قابلیت ساخت تأثیر می گذارد. تخته های HDI با ساختارهای پیچیده به فضای پانل بیشتری در هر تخته نیاز دارند زیرا فرآیندهای لایه برداری و حفاری به مناطق ابزارسازی بزرگ تری نیاز دارند. تختههای انعطافپذیر سخت محدودیتهای پانل اضافی دارند زیرا مواد انعطافپذیر باید مسیریابی شوند و پانل باید شکل انعطافپذیر را داشته باشد.
بردی با استفاده از پنل 85 درصد ریسک کمتری نسبت به بردی با استفاده 95 درصدی دارد. حاشیه اضافی امکان سرگردانی مته، تغییر لایه لایه و تحمل مسیر را فراهم می کند. اگر میزان استفاده از پنل شما بیش از 90٪ باشد، از سازنده بخواهید قبل از انجام کار، پانل سازی را بررسی کند.
---
ریسک اسمبلی: متغیر پنهان
خطر مونتاژ برای HDI و rigid-flex اغلب بیشتر از خطر تخته خالی است. برد برهنه ممکن است تمام بررسی های ساخت را پشت سر بگذارد، اما فرآیند مونتاژ می تواند خرابی هایی را ایجاد کند که تا پس از جریان مجدد قابل مشاهده نیستند.
خم شدن ناحیه فلکس در حین مونتاژ
بخش انعطاف پذیر تخته انعطاف پذیر صلب در هنگام مونتاژ آسیب پذیر است. ماده فلکس جرم حرارتی کمتری نسبت به FR-4 سفت و سخت دارد، بنابراین در طول جریان مجدد سریعتر گرم و سرد می شود. این می تواند باعث تاب برداشتن بخش انعطاف پذیر یا ترک خوردن اتصالات لحیم در نزدیکی انتقال انعطاف پذیر به صلب شود.
متغیرهای اسمبلی زیر را ارزیابی کنید:
- پروفیل جریان مجدد: دمای پیک و زمان بالای مایع باید با درجه حرارت مواد انعطاف پذیر سازگار باشد. پیک 260 درجه سانتیگراد با 30 تا 60 ثانیه بالاتر از 217 درجه سانتیگراد برای بدون سرب استاندارد است، اما مواد انعطاف پذیر باید برای این مورد رتبه بندی شوند.
- قرارگیری قطعات در نزدیکی انتقال انعطاف پذیر: قطعاتی که در فاصله 3-5 میلی متری انتقال انعطاف پذیر به صلب قرار می گیرند در معرض خطر ترک خوردگی اتصال لحیم کاری به دلیل کرنش هستند. اگر قطعات باید در آنجا قرار گیرند، یک سفت کننده یا یک منطقه بدون خم شدن اضافه کنید.
- هندلینگ و تثبیت: بخش انعطاف پذیر باید در حین جابجایی و جریان مجدد پشتیبانی شود. تخته ای که در حین قرار دادن قطعات خم می شود، می تواند باعث ناهماهنگی یا سنگ قبر شود.
برای دید وسیعتری از عوامل خطر مونتاژ، به چگونه ریسک مونتاژ SMT را از روندهای مجمع و COB ارزیابی کنیم مراجعه کنید. این مقاله نحوه تأثیرگذاری روندهای مونتاژ بر ارزیابی ریسک را فراتر از هیئت مدیره پوشش می دهد.
دسترسی تست و تثبیت
تخته های HDI با اجزای ریز گام و تخته های انعطاف پذیر صلب با بخش های انعطاف پذیر چالش های آزمایشی را ارائه می دهند. آزمایش کاوشگر پرنده برای HDI معمول است زیرا گام خوب، آزمایش مبتنی بر وسایل را دشوار میکند. تختههای انعطافپذیر صلب ممکن است به تجهیزات تست سفارشی نیاز داشته باشند که از بخش انعطافپذیر در حین کاوشگر پشتیبانی میکنند.
روش آزمایش را در RFQ خود وارد کنید. اگر قصد دارید از کاوشگر پرنده استفاده کنید، حداقل زمین پروب و الزامات نقطه آزمایش را مشخص کنید. اگر قصد استفاده از فیکسچر را دارید، نوع فیکسچر و تعداد نقاط تست را مشخص کنید. از دست دادن این اطلاعات، ارزیابی ریسک تست را غیرممکن می کند.
---
مثال عملی: ارزیابی برد 12 لایه HDI با Rigid-Flex
یک برد 12 لایه HDI با یک بخش انعطاف پذیر پویا 2 لایه در نظر بگیرید. انباشته عبارت است از: 6 لایه صلب، 2 لایه انعطاف پذیر، 6 لایه صلب، با 2 چرخه لایه برداری متوالی و میکروویاهای انباشته در بخش های صلب.
مرحله 1: بررسی Stackup
استک آپ متقارن است: 6 لایه سفت و سخت در هر طرف 2 لایه انعطاف پذیر. لایه های فلکس در مرکز قرار دارند که خوب است. ضخامت کل تخته 1.6 میلی متر و بخش انعطاف پذیر 0.2 میلی متر است. انتقال انعطافپذیر به صلب از شعاع خمشی تدریجی 3 میلیمتر استفاده میکند که از قانون 10x برای انعطافپذیری پویا (0.2 میلیمتر ضخامت خمش x 10 = حداقل 2 میلیمتر) فراتر میرود. این قابل قبول است.
مرحله 2: از طریق بازبینی
بخش های HDI از میکروویاهای انباشته شده با ارتفاع 2 با via-in-pad در لایه های بیرونی استفاده می کنند. قطر میکروویا 0.1 میلی متر با یک پد ضبط 0.15 میلی متر است. ضخامت دی الکتریک بین لایه ها 0.06 میلی متر است که نسبت تصویر 0.6:1 را ارائه می دهد. این در محدوده خطر متوسط است. قسمت via-in-pad با اپوکسی غیر رسانا پر شده و با 15 میکرون مس روی آن روکش شده است.
مرحله 3: بررسی مواد
مقاطع صلب از Tg بالا FR-4 با Tg 180 درجه سانتیگراد استفاده می کنند. بخش انعطاف پذیر از پلی آمید با مس نورد شده برای عمر انعطاف پذیر پویا استفاده می کند. این چسب بر پایه اپوکسی است که برای جریان مجدد 260 درجه سانتیگراد رتبه بندی شده است. فراخوان مواد به برگه های اسلش IPC-4101 برای مواد صلب و انعطاف پذیر اشاره می کند.
مرحله 4: بررسی مجمع
طول بخش فلکس 30 میلی متر با شعاع خمشی 3 میلی متر است. قطعات فقط در بخش های صلب قرار می گیرند، با یک منطقه بدون خم 5 میلی متر در اطراف انتقال انعطاف پذیر به صلب. این مجموعه از پروفیل جریان مجدد بدون سرب استاندارد با حداکثر دمای 245 درجه سانتیگراد استفاده می کند. مواد فلکس برای این دما درجه بندی شده است.
مرحله 5: بررسی تست
این برد از آزمایش کاوشگر پرنده با حداقل گام پروب 0.3 میلی متر استفاده می کند. نقاط تست فقط روی مقاطع سفت و سخت با قطر پد تست 0.5 میلی متر قرار می گیرند. بخش فلکس هیچ نقطه آزمایشی ندارد، که درست است زیرا کاوش کردن بخش فلکس می تواند به آن آسیب برساند.
نتایج ارزیابی ریسک
این تابلو دارای ریسک متوسط است. میکروویاهای انباشته شده و 2 چرخه لایه لایه سازی متوالی نیاز به کنترل دقیق فرآیند دارند، اما طراحی از دستورالعمل های توصیه شده پیروی می کند. بخش فلکس به خوبی با شعاع خمش و انتخاب مواد مناسب طراحی شده است. خطر مونتاژ با منطقه بدون خم شدن و مشخصات جریان مجدد مناسب قابل کنترل است.
اقدامات کاهش ریسک
- قبل از ابزارسازی از سازنده درخواست بازبینی DFM کنید.
- بعد از اولین مقاله، تجزیه و تحلیل مقطعی میکروویاها را بخواهید.
- شعاع خمش فلکس را با آزمایش خمش در مقاله اول بررسی کنید.
- نمایه جریان مجدد را با اجرای پروفایل دما تأیید کنید.
---
ایجاد یک بسته کامل RFQ برای ارزیابی ریسک
بسته RFQ کیفیت ارزیابی ریسکی که دریافت می کنید را تعیین می کند. یک RFQ مبهم یک ارزیابی ریسک مبهم ایجاد می کند. یک RFQ کامل به سازنده اجازه می دهد تا خطرات خاص را شناسایی کرده و اقدامات کاهشی را پیشنهاد دهد.
اطلاعات RFQ مورد نیاز
| Information | مثال | چرا مهم است |
|---|---|---|
| تعداد لایه ها | 12 layers (6+2+6) | Determines lamination complexity |
| ضخامت تخته | 1.6 mm ± 10% | Affects via aspect ratio and impedance |
| Copper weight | 1 oz outer, 0.5 oz inner | Affects etching and plating |
| Material type | High-Tg FR-4, polyimide flex | Affects thermal and mechanical performance |
| پرداخت سطح | ENIG, 3-5 microns Au | Affects solderability and shelf life |
| Via style | Stacked microvia, via-in-pad | Determines lamination and drilling process |
| Flex requirements | Dynamic flex, 3 mm bend radius | Determines material and copper type |
| Test method | Flying probe, 0.3 mm pitch | Determines test fixture and coverage |
| کمیت | 500 boards | Affects panelization and tooling cost |
اشتباهات رایج RFQ
- مشخصات مواد موجود نیست: "FR-4" یک مشخصات نیست. از برگه های اسلش IPC-4101 یا شماره قطعه سازنده استفاده کنید.
- فقدان از طریق استایل: "Microvias" کافی نیست. از طریق قطر، پد ضبط، انباشته کردن و پر کردن مشخص کنید.
- فقدان الزامات انعطافپذیری: «بخش انعطافپذیر» کافی نیست. چرخه های عمر پویا در مقابل ایستا، شعاع خم و انعطاف پذیری را مشخص کنید.
- فقدان الزامات آزمون: "تست الکتریکی" کافی نیست. کاوشگر پرواز در مقابل وسایل ثابت، اندازه نقطه آزمایش و پوشش را مشخص کنید.
یک بسته کامل RFQ همچنین شامل نقشه پشتهای، فایل مته و یادداشتهای ساخت است. اگر در مورد هر یک از مشخصات مطمئن نیستید، قبل از ارسال بسته کامل، از سازنده بخواهید که طرح را بررسی کند. یک سازنده قابل اعتماد قبل از اینکه به ابزارسازی متعهد شوید، مشکلات را علامت گذاری می کند.
---
چه زمانی باید سازنده را درگیر کرد
هنگامی که طراحی محدودیت های استاندارد فرآیند را افزایش می دهد یا زمانی که قوانین طراحی مبهم هستند، سازنده را درگیر کنید. محرک های خاص عبارتند از:
- نسبت تصویر میکروویا بالای 0.8:1: این به آبکاری تخصصی نیاز دارد و ممکن است به اندازه متفاوتی نیاز داشته باشد.
- میکروویاهای انباشته بیش از 2 بالا: این به چرخه های لمینیت متعدد نیاز دارد و خطر ثبت را افزایش می دهد.
- شعاع خمش خمش کمتر از 6 برابر ضخامت فلکس: این کار به مواد متفاوت یا پشته فلکس ضخیمتری نیاز دارد.
- اجزاء در 3 میلی متر از انتقال انعطاف پذیر به صلب : این نیاز به یک سفت کننده یا تغییر طراحی دارد.
- استفاده از پانل بالای 90%: این نیاز به بررسی پانل سازی دارد.
برای مبانی فناوری HDI، به رمزگشایی اتصال با چگالی بالا (HDI) PCB فناوری: یک نمای کلی مراجعه کنید. این زمینه را در مورد فناوری و محدودیت های فرآیند آن فراهم می کند.
> Practical note: When you request a DFM review, provide the complete stackup and material specifications. A DFM review that only checks trace width and spacing will miss the HDI and flex-specific risks. Ask specifically for a review of via aspect ratio, microvia capture pad, flex bend radius, and panel utilization.
Omini می تواند به عنوان شریک تولیدی برای این ارزیابی عمل کند. هنگامی که یک بسته RFQ کامل را ارسال می کنید، تیم مهندسی می تواند خطرات را قبل از ابزارآلات علامت گذاری کند و تنظیمات طراحی را پیشنهاد دهد که عملکرد را بدون تغییر عملکرد الکتریکی بهبود می بخشد.
---
پرسشهای متداول
چرا ارزیابی ریسک HDI و rigid-flex قبل از ساخت مهم است؟
HDI و تختههای انعطافپذیر صلب از فرآیندهایی مانند حفاری لیزری، لایهبرداری متوالی، و جابجایی مواد انعطافپذیر استفاده میکنند که در تولید استاندارد چندلایه PCB وجود ندارد. ارزیابی ریسک مشخص میکند که کدام ویژگیها در قابلیت فرآیند استاندارد هستند و کدامیک نیاز به رسیدگی ویژه دارند، بنابراین میتوانید از چرخههای طراحی مجدد و شکستهای غیرمنتظره قابلیت اطمینان جلوگیری کنید.
مهندسان معمولاً در کجاها هنگام ارزیابی ریسک فناوری پیشرفته PCB اشتباه می کنند؟
مهندسان اغلب فقط بر روی طراحی الکتریکی تمرکز میکنند و محدودیتهای مکانیکی مانند تقارن جمعآوری، عدم تطابق CTE مواد و شعاع خمش انعطافپذیر را نادیده میگیرند. یکی دیگر از اشتباهات رایج این است که چک استاندارد چندلایه DFM را برای HDI یا انعطاف پذیر سفت و سخت تلقی می کنیم، حتی اگر از طریق داخل پد، انباشته شدن میکروویا، و جابجایی مواد انعطاف پذیر به قوانین طراحی متفاوتی نیاز داشته باشد.
چگونه می توانم قبل از ارسال فایل ها به ساخت، قابلیت ساخت HDI یا rigid-flex را تأیید کنم؟
یک بسته کامل که شامل نقشه پشتهآپ، مشخصات مواد، از طریق سبک، وزن مس و الزامات آزمایشی است را برای سازنده ارسال کنید. برای بررسی DFM بخواهید که از طریق نسبت ابعاد، صفحه ضبط میکروویا، شعاع خمش انعطافپذیر و استفاده از پانل بررسی شود. یک سازنده قابل اعتماد قبل از اینکه به ابزارسازی متعهد شوید، مشکلات را علامت گذاری می کند.
چه اطلاعاتی در RFQ برای پروژه HDI یا انعطاف پذیر PCB تعلق دارد؟
RFQ باید شامل تعداد لایه، ضخامت تخته، وزن مس، نوع مواد، پرداخت سطح، از طریق سبک، و هر گونه الزامات خاص انعطاف پذیری مانند شعاع خمشی یا عمر انعطاف پذیری پویا باشد. همچنین شامل روش آزمایش مورد انتظار، مانند کاوشگر یا فیکسچر پرواز، و مقدار برای برنامه ریزی پانل سازی شود. از دست دادن این اطلاعات، ارزیابی دقیق ریسک را غیرممکن می کند.
عامل خطر مونتاژ چگونه به ارزیابی HDI و انعطاف پذیری سفت و سخت PCB وارد می شود؟
ریسک مونتاژ اغلب بیشتر از ریسک تخته لخت برای انعطاف پذیری صلب است. بخش انعطافپذیر ممکن است در پروفیل جریان مجدد دوام نیاورد، و اجزایی که در نزدیکی انتقال انعطافپذیر به صلب قرار میگیرند میتوانند به دلیل کرنش ترک بخورند. قبل از نهایی شدن طرح، باید سختی خمشی، پروفیل جریان مجدد و نیاز به سفت کننده یا ناحیه بدون خمش را ارزیابی کنید.
> Engineering handoff note: How to Evaluate SMT Assembly Risk from PCB Manufacturing and Sourcing Trends before the release package is frozen.
> Engineering handoff note: How to Evaluate PCB Material Risk from Lamination and Prepreg Trends before the release package is frozen.
> Engineering handoff note: How to Evaluate PCB Materials Risk from PCB Manufacturing and PTFE Trends before the release package is frozen.