
پاسخ مستقیم
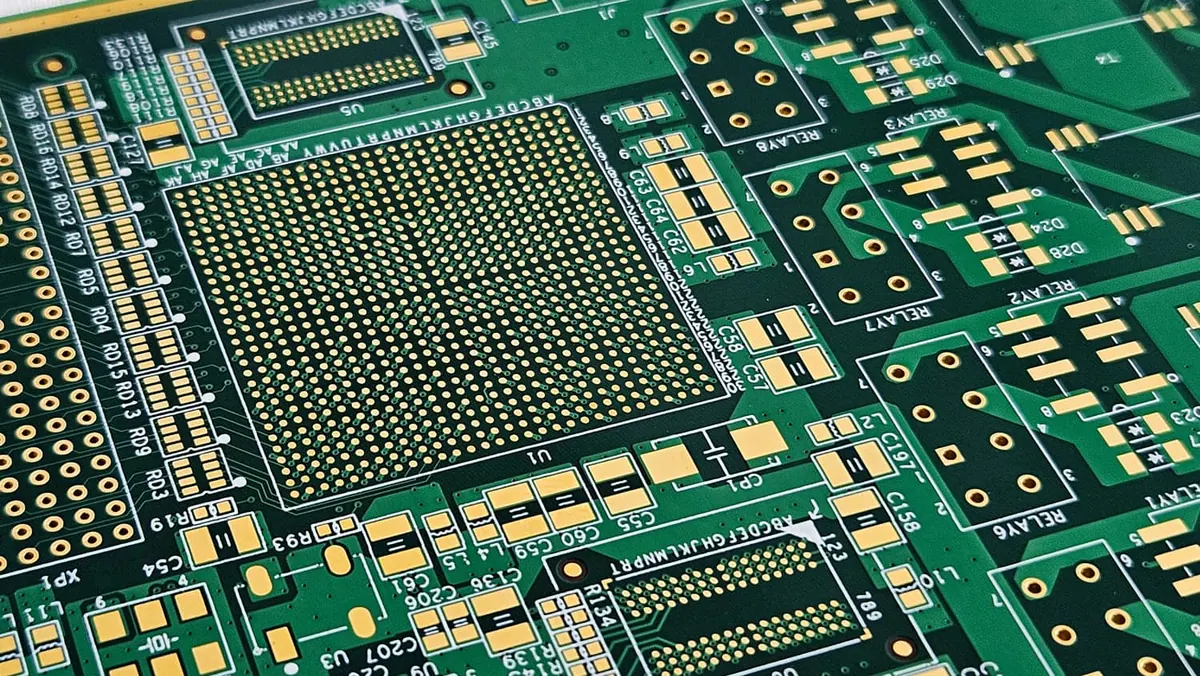
طراحی PCB HDI با استفاده از میکروویاها، خطوط ریز و لایهبندی متوالی برای مسیریابی اتصالات پیچیده در فضای محدود، چگالی قطعات بالاتر را ممکن میسازد. برخلاف PCBهای سنتی، HDI برای اتصال لایهها بدون مصرف سطح، به ویوهای کور و مدفون (اغلب با حفاری لیزری) متکی است. این رویکرد از BGA با تعداد پین بالا، ماژولهای RF و الکترونیک کوچکسازی شده پشتیبانی میکند که در آن فضا و یکپارچگی سیگنال حیاتی است.
موفقیت در طراحی HDI خیلی قبل از نسل Gerber شروع می شود. این نیاز به هماهنگی نزدیک بین تصویربرداری شماتیک، طرحبندی، برنامهریزی استک آپ و بررسیهای قابلیت ساخت دارد. Omini با تیمهای مهندسی در مراحل اولیه کار میکند تا انباشتههای HDI، از طریق سازهها و انتخابهای پرداخت سطح در برابر قابلیتهای ساخت اعتبارسنجی کند، و به جلوگیری از چرخشهای پرهزینه به دلیل نقض DFM یا کاهش بازده مونتاژ کمک میکند.
برنامه ریزی HDI Stackup: متعادل کردن عملکرد و قابلیت ساخت
پایه و اساس هر طراحی HDI، پشته است. ضخامت دی الکتریک، وزن مس، و انواع مختلف در سراسر لایه های تخته را تعریف می کند. با افزایش تعداد لایه ها، پیچیدگی مدیریت امپدانس، تداخل و عدم تطابق انبساط حرارتی نیز افزایش می یابد.
برای اکثر برنامههای HDI، یک استکآپ متقارن ترجیح داده میشود - بهویژه در ساختهای انعطافپذیر صلب یا با قابلیت اطمینان بالا. تقارن خم و پیچش را در طول لمینیت به حداقل می رساند و استرس وارده بر میکروویاها را در طول چرخه حرارتی کاهش می دهد. انباشته های نامتقارن می توانند باعث ایجاد تاب خوردگی شوند که اتصالات لحیم کاری ریز را می شکند یا دی الکتریک های نازک را از بین می برد.
انتخاب دی الکتریک مهم است. استاندارد FR-4 برای بسیاری از طرحهای HDI کار میکند، اما بخشهای پرسرعت یا فرکانس بالا ممکن است از مواد Dk/Df پایین مانند لایههای Rogers یا Isola در لایههای خاص بهرهمند شوند. اختلاط مواد نیاز به اعتبارسنجی دقیق مرحله اتصال دارد - چیزی که سازنده شما باید در طول تأیید stackup بررسی کند.
وزن مس نیز بر امکان سنجی HDI تأثیر می گذارد. لایه های بیرونی معمولاً از ½ اونس یا 1 اونس مس برای کنترل ویژگی های ظریف استفاده می کنند، در حالی که لایه های داخلی ممکن است از 1 اونس برای حمل جریان استفاده کنند. لایههای مس سنگین در هستههای HDI به دلیل چالشهای حکاکی نادر هستند، اما در صورت نیاز میتوان آنها را برای انتقال نیرو به لایههای بیرونی اضافه کرد – اگرچه این باعث افزایش تنش نسبت ابعاد در میکروویاها میشود.
هنگام برنامهریزی استک آپ، همیشه حداقل ضخامت دی الکتریک سازنده، نسبت لیزر از طریق (معمولاً 0.75:1 تا 1:1 برای شکلدهی مطمئن) و محدودیتهای لایهبندی متوالی سازنده را تأیید کنید. تیم DFM Omini این پارامترها را در طول بررسی Gerber بررسی میکند تا خطراتی مانند پر شدن ناکافی رزین یا ترک خوردگی بشکه را مشخص کند.
طراحی Microvia: اندازه، نسبت ابعاد، و قوانین قرار دادن
میکروویاها ویژگی تعیین کننده HDI هستند. آنها انتقال لایه ها را در فضاهای تنگ امکان پذیر می کنند، اما قوانین طراحی سختگیرانه ای دارند. متداول ترین انواع میکروویاهای انباشته و تکان دهنده هستند که هر کدام به طور متفاوتی بر قابلیت اطمینان و هزینه تأثیر می گذارند.
میکروویاهای حفر شده با لیزر معمولاً از قطر 75 تا 100 میکرومتر شروع می شوند. پس از آبکاری، سوراخ تمام شده اغلب 50-75 میکرومتر است. نسبت تصویر - نسبت عمق به قطر - نباید از 0.75:1 برای vias های کور و 1:1 برای vias های مدفون در فرآیندهای استاندارد تجاوز کند. بیش از این خطر آبکاری ناقص، حفره ها، یا شکستگی بشکه در طول چرخه حرارتی را به همراه دارد.
محل قرارگیری از طریق باید حداقل حلقه حلقوی (معمولاً 2 تا 3 میلیمتر پس از تحمل حفاری) و فاصله نسبت به ویژگیهای مجاور را رعایت کند. در مسیریابی فرار BGA، میکروویاها اغلب مستقیماً زیر پدها قرار می گیرند - اینجاست که via-in-pad ضروری می شود.
از قرار دادن میکروویاها خیلی نزدیک به لبههای تخته یا خطوط امتیازی خودداری کنید، زیرا استرس جدا کردن صفحه میتواند باعث شکستگی بشکه شود. به طور مشابه، آنها را از مناطق با انعطاف پذیری بالا در طرح های انعطاف پذیر صلب دور نگه دارید، مگر اینکه با لایه های اضافی یا لایه های کاهش فشار تقویت شوند.
تیم مهندسی Omini چگالی میکروویا و محل قرارگیری را در طول اعتبارسنجی stackup ارزیابی میکند، بهویژه برای طرحهایی با بیش از 100000 via در هر متر مربع، که در آن تنش تجمعی و ثبت به عوامل بازده تبدیل میشوند.
Via-in-Pad: زمان استفاده از آن و نحوه انجام صحیح آن
Via-in-pad اغلب در طراحی های HDI با BGA یا CSP های ریز که فضای مسیریابی فرار وجود ندارد اجتناب ناپذیر است. با قرار دادن via مستقیماً زیر کامپوننت پد، کانالهای مسیریابی با ارزش را ذخیره میکنید - اما تنها در صورتی که via به درستی پر و مسطح شده باشد.
یک باز شدن از طریق داخل پد به لحیم کاری اجازه می دهد تا در حین جریان مجدد، لوله را از بین ببرد، اتصال را گرسنه نگه دارد و حفره ها یا بازهایی ایجاد کند. این امر به ویژه در BGA ها که در آن بازرسی اشعه ایکس برای تشخیص عیوب پنهان مورد نیاز است مشکل ساز است.
محلول از طریق-in-pad پر و درپوش می شود. مواد پرکننده متداول شامل رزین اپوکسی یا خمیر مس است که به دنبال آن سطحی شدن برای ایجاد یک سطح صاف و قابل لحیم کاری انجام می شود. ویاهای پر شده از مس رسانایی حرارتی بهتری را ارائه می دهند، اما برای جلوگیری از پر شدن بیش از حد یا کم شدن نیاز به کنترل دقیق دارند.
قوانین طراحی برای via-in-pad:
- حداقل اندازه پد: معمولاً 12 تا 15 میل برای BGAهای 0.3 میلی متری
- قطر از طریق لیزر: معمولاً 6 تا 8 میل با لیزر سوراخ می شود
- پر کردن باید کامل و مسطح به اندازه 1-2 میل از سطح پد باشد
- فاصله ماسک لحیم کاری: معمولاً 2-3 میل برای جلوگیری از پوشاندن پد
Omini هنگام بررسی گربرهای HDI به قوانین طراحی داخلی از طریق داخل پد ارجاع می دهد و اطمینان حاصل می کند که vias های پر شده قبل از راه اندازی SMT الزامات مونتاژ را برآورده می کنند. ما همچنین تراز شابلون خمیر لحیم کاری را بررسی می کنیم تا از افتادن خمیر روی دریچه های پر نشده جلوگیری کنیم.
بررسیهای DFM ویژه HDI: فراتر از قوانین استاندارد
بررسیهای استاندارد DFM برای HDI اعمال میشود، اما چندین ناحیه به دلیل ویژگیهای خوب و لایهبندی متوالی نیاز به توجه بیشتری دارند.
نسبت ابعاد میکروویا و ثبت نام مهمترین نگرانی است. هر مرحله ورقه ورقه، جابجایی بالقوه لایه را معرفی می کند - ناهماهنگی تجمعی می تواند انباشته را بشکند یا شورت ایجاد کند. ابزار DFM شما باید تحمل ثبت لایه به لایه را بررسی کند، به طور ایده آل آن را زیر 25 میکرومتر برای HDI قابل اعتماد نگه دارد.
تکه های ماسک لحیم کاری یکی دیگر از مشکلات رایج است. با رد/فاصله کمتر از 2 تا 3 میلیمتر، خطاهای ثبت ماسک میتوانند مس را بدون پوشش بگذارند یا پلهای ماسکی ایجاد کنند که باعث ایجاد شورت در هنگام مونتاژ شود. فقط در صورت لزوم از پدهای تعریف شده با ماسک لحیم کاری (SMD) استفاده کنید و حداقل عرض ماسک (معمولاً 2 میل) را در نمایه DFM خود تأیید کنید.
انتخاب پرداخت سطح هم بر مونتاژ و هم بر قابلیت اطمینان طولانی مدت تأثیر می گذارد. ENIG به دلیل سطح صاف و لحیم کاری آن برای HDI رایج است، اما خطر لنت سیاه نیاز به کنترل مناسب ضخامت نیکل (3-6 میکرومتر) دارد. OSP هزینه کمتری دارد اما ماندگاری محدودی دارد - برای بردهایی که قبل از مونتاژ در موجودی قرار می گیرند ایده آل نیست. ممکن است از نقره یا قلع غوطه ور استفاده شود اما برای جلوگیری از کدر شدن به بسته بندی بدون گوگرد نیاز دارد.
بررسی DFM Omini شامل تأیید stackup، از طریق اعتبار سنجی نسبت ابعاد، تشخیص تکه تکه ماسک لحیم کاری، و سازگاری سطح با فرآیند SMT و شرایط ذخیره سازی مورد نظر است. ما همچنین تلههای اسیدی را در هندسههای HDI بررسی میکنیم - زوایای حاد در ریزشهای مس که میتوانند اچکننده را حفظ کرده و آثار را در طول زمان ضعیف کنند.
مس سنگین و HDI: مدیریت استرس حرارتی و مکانیکی
در حالی که HDI بر روی ویژگیهای خوب تمرکز دارد، برخی از طرحها از لایههای مس سنگین (2 اونس یا بیشتر) برای تحویل نیرو استفاده میکنند که در کاربردهای خودرو، صنعتی یا کنترل موتور رایج است. مخلوط کردن مس سنگین با میکروویاهای HDI چالش های منحصر به فردی را ایجاد می کند.
اچ مس سنگین به صورت جانبی (زیر برش)، که می تواند عرض ردیابی را باریک کند و امپدانس را به طور غیرقابل پیش بینی افزایش دهد. مهمتر از آن، مس ضخیم در طول چرخه حرارتی تنش دیفرانسیل ایجاد می کند، که می تواند میکروویاها را در لایه های HDI مجاور شکست دهد - به خصوص اگر لایه مس سنگین به طور متقارن متعادل نباشد.
برای کاهش این امر، از قرار دادن پشتههای میکروویا HDI مستقیماً زیر یا در مجاورت ریزشهای مس سنگین خودداری کنید، مگر اینکه انباشته شامل لایههای تنشزدایی یا دیالکتریکهای ضخیمتر باشد. برای حفظ تقارن، از هسته های مس سنگین مدفون با تجمع HDI در هر دو طرف استفاده کنید.
Omini هنگام بررسی طرح های HDI به الگوهای شکست سنگین مس اشاره می کند - به ویژه خطرات لایه برداری، از طریق ترک خوردگی بشکه، و نیازهای جبران اچ. توصیه میکنیم عدم تطابق انبساط حرارتی را شبیهسازی کنید و استحکام لایهبرداری را در طول نمونهسازی آزمایش کنید.
HDI انعطافپذیر و انعطافپذیر: ملاحظات ویژه
تکنیکهای HDI به طور فزایندهای در PCBهای انعطافپذیر و انعطافپذیر برای اتصال بخشهای پویا با اجزای چگالی بالا استفاده میشوند. با این حال، مواد منعطف تحت استرس رفتار متفاوتی دارند و نیاز به قوانین طراحی تنظیم شده دارند.
از مس آنیل شده نورد شده (RA) برای نواحی انعطاف پذیر پویا استفاده کنید - این مس در برابر خمش بهتر از مس الکترو رسوب شده (ED) مقاومت می کند. میکروویاها و via-in-pad را از ناحیه فلکس خارج کنید مگر اینکه کاملاً ضروری باشد و در صورت استفاده با پوشش اضافی یا سفت کننده تقویت کنید.
محاسبات شعاع خم باید برای لایههای ایجاد HDI در نظر گرفته شود. هر چرخه لمینیت اضافی سفتی را افزایش می دهد و حداقل شعاع خمش ایمن را کاهش می دهد. دستورالعملهای انعطافپذیر PCB Omini توصیه میکند که لایههای HDI را در مناطق انعطافپذیر به حداکثر 2 تا 3 چرخه ایجاد محدود کنید، مگر اینکه توسط آزمایش انعطافپذیری پویا تأیید شود.
تعامل پوشش و ماسک لحیم کاری نیز نیاز به توجه دارد. در مناطق انعطاف پذیر، پوشش پوششی برای محافظت از سطح به ماسک لحیم ترجیح داده می شود، اما به دهانه های بزرگتر و ویژگی های چسبندگی متفاوت نیاز دارد. اطمینان حاصل کنید که در مناطق انعطاف پذیر از مواد پرکننده انعطاف پذیر استفاده می شود که در زیر خم شدن ترک نمی خورند.
برای طرحهایی که HDI را با الایدی انعطافپذیر PCBs ترکیب میکنند - که در نور خودرو یا نمایشگرهای پوشیدنی رایج است، Omini با تیم قابلیت اطمینان کیفیت هماهنگ میکند تا عملکرد انعطافپذیر، چسبندگی و عملکرد چرخه حرارتی را در شرایط واقعی تأیید کند.
دستیابی نهایی طراحی: گربر، BOM، و آماده سازی مونتاژ
قبل از انتشار طرح های HDI برای ساخت، یک چک لیست نهایی را اجرا کنید:
- بررسی کنید که همه میکروویاها با لیزر دریل شده و با نسبت ابعاد مطابقت دارند
- تأیید از طریق پر کردن در پد و الزامات مسطح سازی در نقشه های ساخت ذکر شده است
- فاصله ماسک لحیم کاری و خطرات لحیم را در نواحی با گام تنگ بررسی کنید
- پرداخت سطح را در برابر حساسیت اجزای BOM و ماندگاری تأیید کنید
- اطمینان حاصل کنید که فایلهای Gerber دارای لایههای جداگانه برای هر مرحله لمینیت در صورت لزوم توسط fab هستند
- شامل فایلهای متهای باشد که ویاهای لیزری را از ویاهای مکانیکی متمایز میکند
- یادداشتهای ساخت را اضافه کنید که از طریق نوع پر، روش مسطحسازی و محدودیتهای دما مشخص میشوند.
تیم مهندسی Omini، پشتههای HDI Gerber را برای همترازی لایهها، از طریق کامل بودن و سازگاری نهایی، بررسی میکنند. ما همچنین BOM را برای اجزای حساس به رطوبت (MSL) بررسی میکنیم که ممکن است در حین راهاندازی SMT نیاز به جابجایی خاصی داشته باشند - بهویژه برای بردهای HDI با فرآیندهای کمپر کردن یا کپسولهسازی بسیار مهم است.
در طول مونتاژ، بردهای HDI به چاپ خمیر لحیم کاری دقیق و دقت در محل نیاز دارند. از شابلون های هم تراز با لیزر استفاده کنید و جریان نیتروژن را برای کاهش اکسیداسیون در BGA های ریز در نظر بگیرید. بازرسی اشعه ایکس برای تأیید یکپارچگی اتصال لحیم کاری تحت BGA و در نواحی via-in-pad ضروری است.
در نهایت، برای محدودیت های دوباره کاری برنامه ریزی کنید. میکروویاهای HDI و اجزای ریزپیچ اغلب بدون تجهیزات تخصصی قابل کار مجدد نیستند. طراحی برای آزمایش پذیری (DFT) و شامل نقاط دسترسی برای اسکن مرزی یا آزمایش زودهنگام کاوشگر پرواز - Omini می تواند به تعریف پوشش آزمایشی در طول NPI کمک کند تا از غافلگیری در طول اجرای آزمایشی جلوگیری شود.
طراحی PCB HDI محدودیتهای کوچکسازی و عملکرد را افزایش میدهد، اما موفقیت به این بستگی دارد که قابلیت ساخت بهعنوان یک پارامتر طراحی اصلی در نظر گرفته شود – نه یک فکر بعدی. با یکپارچهسازی برنامهریزی stackup، از طریق قوانین، بررسیهای DFM، و همکاری اولیه EMS از همان ابتدا، از چرخش جلوگیری میکنید، بازده را بهبود میبخشید و بردهای HDI قابل اعتماد را سریعتر وارد تولید میکنید.
یادداشت های مهندسی Omini مرتبط
- راهنماهای طراحی PCB هسته فلزی: بهترین روشها و نکات
- قوانین طراحی PCB Via-in-Pad برای بردهای BGA و HDI
- مشکلات رایج DFM و نحوه اجتناب از آنها در طراحی PCB
- شکستهای رایج در PCB مس سنگین و نحوه اجتناب از آنها در مرحله طراحی
- PCBهای LED انعطافپذیر: مزایا، برنامههای کاربردی و ملاحظات طراحی