
Réponse directe
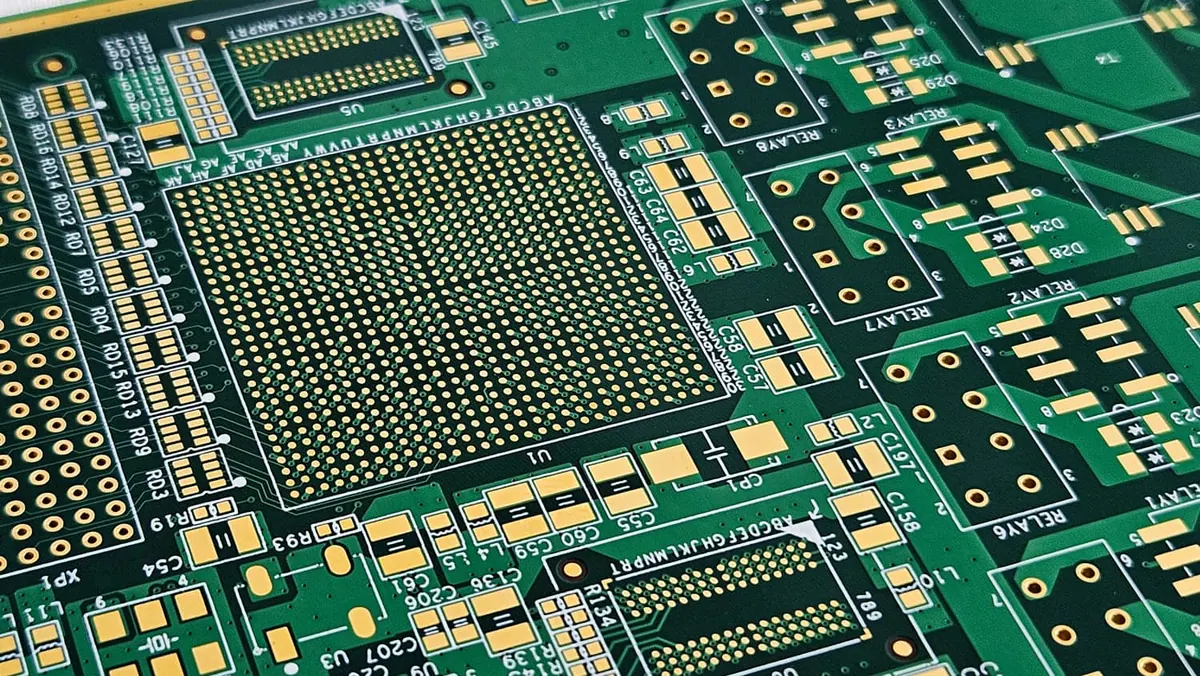
La conception des PCB HDI permet une densité de composants plus élevée en utilisant des microvias, des lignes fines et un laminage séquentiel pour acheminer des interconnexions complexes dans un espace limité. Contrairement aux PCB traditionnels, le HDI s'appuie sur des vias borgnes et enterrés, souvent percés au laser, pour connecter les couches sans consommer de surface. Cette approche prend en charge les BGA à grand nombre de broches, les modules RF et l'électronique miniaturisée où l'espace et l'intégrité du signal sont critiques.
Le succès de la conception HDI commence bien avant la génération Gerber. Cela nécessite une coordination étroite entre la capture schématique, la mise en page, la planification de l'empilement et les contrôles de fabricabilité. Omini travaille très tôt avec les équipes d'ingénierie pour valider les empilements HDI, via les structures et les choix de finition de surface par rapport aux capacités de fabrication, aidant ainsi à éviter des rotations coûteuses dues à des violations du DFM ou à une perte de rendement d'assemblage.
Planification de l'empilement HDI : équilibre entre performances et fabricabilité
La base de toute conception HDI est le stackup. Il définit les épaisseurs diélectriques, les poids du cuivre et les types de vias dans les couches de la carte. À mesure que le nombre de couches augmente, la complexité de la gestion de l'impédance, de la diaphonie et de l'inadéquation de la dilatation thermique augmente également.
Pour la plupart des applications HDI, un empilement symétrique est préféré, en particulier dans les constructions rigides-flexibles ou à haute fiabilité. La symétrie minimise la courbure et la torsion pendant le laminage et réduit la contrainte sur les microvias pendant le cycle thermique. Les empilements asymétriques peuvent provoquer un gauchissement qui brise les joints de soudure à pas fin ou délamine les diélectriques minces.
La sélection diélectrique est importante. La norme FR-4 fonctionne pour de nombreuses conceptions HDI, mais les sections à haute vitesse ou haute fréquence peuvent bénéficier de matériaux à faible Dk/Df comme les stratifiés Rogers ou Isola dans des couches spécifiques. Le mélange de matériaux nécessite une validation minutieuse des étapes de liaison, ce que votre fabricant doit examiner lors de l'approbation de l'empilement.
Le poids du cuivre a également un impact sur la faisabilité du HDI. Les couches externes utilisent généralement ½ oz ou 1 oz de cuivre pour un contrôle précis des caractéristiques, tandis que les couches internes peuvent utiliser 1 oz pour le transport du courant. Les couches de cuivre lourdes sont rares dans les cœurs HDI en raison des problèmes de gravure, mais peuvent être ajoutées sur les couches externes pour fournir de l'énergie si nécessaire, bien que cela augmente la contrainte du rapport d'aspect sur les microvias.
Lors de la planification de votre empilement, confirmez toujours l'épaisseur diélectrique minimale du fabricant, le rapport hauteur/largeur du laser (généralement de 0,75:1 à 1:1 pour une formation fiable) et les limites de stratification séquentielle. L'équipe DFM d'Omini vérifie ces paramètres lors de l'examen Gerber pour signaler des risques tels qu'un remplissage de résine insuffisant ou une fissuration du fût.
Conception Microvia : taille, rapport hauteur/largeur et règles de placement
Les microvias sont la caractéristique déterminante de HDI. Ils permettent des transitions de couches dans des espaces restreints mais sont soumis à des règles de conception strictes. Les types les plus courants sont les microvias empilés et décalés, chacun affectant différemment la fiabilité et le coût.
Les microvias percés au laser commencent généralement à un diamètre de 75 à 100 µm. Après le placage, le trou fini mesure souvent 50 à 75 µm. Le rapport d'aspect (le rapport profondeur/diamètre) ne doit pas dépasser 0,75 : 1 pour les vias borgnes et 1 : 1 pour les vias enterrés dans les processus standard. Au-delà de cela, vous risquez un placage incomplet, des vides ou des fractures du canon pendant le cycle thermique.
Le placement des vias doit respecter les minimums de l'anneau annulaire (généralement 2 à 3 mils après tolérance de perçage) et le dégagement par rapport aux éléments adjacents. Dans le routage d'évacuation BGA, les microvias atterrissent souvent directement sous les plots : c'est là que le via-in-pad devient nécessaire.
Évitez de placer les microvias trop près des bords de la carte ou des lignes de cassure, car la contrainte de dépannage peut fissurer le tube du via. De même, éloignez-les des zones à forte flexibilité dans les conceptions rigides et flexibles, à moins qu'elles ne soient renforcées par des couches supplémentaires ou des couches anti-traction.
L'équipe d'ingénierie d'Omini évalue la densité et le placement des microvias lors de la validation de l'empilement, en particulier pour les conceptions comportant > 100 000 vias par mètre carré, où les contraintes cumulées et l'enregistrement deviennent des facteurs de rendement.
Via-in-Pad : quand l'utiliser et comment le faire correctement
Via-in-pad est souvent inévitable dans les conceptions HDI avec des BGA ou des CSP à pas fin où l'espace de routage d'évacuation est inexistant. En plaçant le via directement sous le tampon du composant, vous enregistrez de précieux canaux de routage, mais seulement si le via est correctement rempli et planarisé.
Un via-in-pad ouvert permet à la soudure de s'écouler vers le bas du canon pendant la refusion, affamant le joint et créant des vides ou des ouvertures. Ceci est particulièrement problématique dans les BGA où une inspection aux rayons X est nécessaire pour détecter les défauts cachés.
La solution est remplie et bouchée via-in-pad. Les matériaux de remplissage courants comprennent la résine époxy ou la pâte de cuivre, suivie d'une planarisation pour créer une surface plane et soudable. Les vias remplis de cuivre offrent une meilleure conductivité thermique mais nécessitent un contrôle précis pour éviter un remplissage excessif ou insuffisant.
Règles de conception pour via-in-pad :
- Taille minimale du tampon : généralement 12 à 15 mils pour les BGA au pas de 0,3 mm
- Diamètre via : généralement 6 à 8 mils percé au laser
- Le remplissage doit être complet et planaire à moins de 1 à 2 mils de la surface du tampon.
- Dégagement du masque de soudure : généralement 2 à 3 mils pour éviter de masquer le plot
Omini fait référence aux règles de conception internes des via-in-pad lors de l'examen des Gerbers HDI, garantissant que les vias remplis répondent aux exigences d'assemblage avant la configuration SMT. Nous vérifions également l'alignement du pochoir de pâte à souder pour éviter que la pâte ne s'affaisse sur les vias non remplis.
Contrôles DFM spécifiques à l'IDH : au-delà des règles standard
Les contrôles DFM standard s'appliquent au HDI, mais plusieurs domaines nécessitent une attention particulière en raison des caractéristiques fines et du laminage séquentiel.
Le rapport hauteur/largeur et l'enregistrement de Microvia sont les principales préoccupations. Chaque étape de stratification introduit un déplacement potentiel des couches : un désalignement cumulatif peut briser les vias empilés ou créer des courts-circuits. Votre outil DFM doit vérifier la tolérance d'enregistrement couche à couche, idéalement en la maintenant en dessous de 25 µm pour un HDI fiable.
Les éclats de masque de soudure sont un autre problème fréquent. Avec une trace/espace inférieur à 2 à 3 mils, les erreurs d'enregistrement du masque peuvent laisser du cuivre découvert ou créer des ponts de masque qui provoquent des courts-circuits lors de l'assemblage. Utilisez des tampons définis par masque de soudure (SMD) uniquement lorsque cela est nécessaire et vérifiez les largeurs minimales du masque (généralement 2 mils) dans votre profil DFM.
La sélection de la finition de surface a un impact à la fois sur l'assemblage et sur la fiabilité à long terme. L'ENIG est courant pour le HDI en raison de sa surface plane et de sa soudabilité, mais le risque de plaquette noire nécessite un contrôle approprié de l'épaisseur du nickel (3 à 6 µim). L'OSP est moins coûteux mais a une durée de conservation limitée, ce qui n'est pas idéal pour les cartes qui restent en stock avant l'assemblage. L'argent par immersion ou l'étain peuvent être utilisés mais nécessitent un emballage sans soufre pour éviter le ternissement.
L'examen DFM d'Omini comprend la vérification de l'empilement, via la validation du rapport d'aspect, la détection des éclats du masque de soudure et la compatibilité de l'état de surface avec le processus SMT et les conditions de stockage prévus. Nous vérifions également la présence de pièges à acide dans les géométries HDI, c'est-à-dire des angles aigus dans les coulées de cuivre qui peuvent retenir l'agent de gravure et affaiblir les traces au fil du temps.
Cuivre lourd et HDI : gestion des contraintes thermiques et mécaniques
Alors que le HDI se concentre sur les fonctionnalités fines, certaines conceptions intègrent de lourdes couches de cuivre (2 onces ou plus) pour la fourniture d'énergie, ce qui est courant dans les applications automobiles, industrielles ou de commande de moteur. Le mélange de cuivre lourd avec des microvias HDI présente des défis uniques.
Le cuivre lourd est gravé latéralement (contre-dépouille), ce qui peut réduire la largeur des traces et augmenter l'impédance de manière imprévisible. Plus important encore, le cuivre épais crée des contraintes différentielles pendant le cycle thermique, qui peuvent fissurer les microvias dans les couches HDI adjacentes, surtout si la couche de cuivre lourde n'est pas équilibrée symétriquement.
Pour atténuer ce problème, évitez de placer des piles de microvias HDI directement sous ou à côté de coulées de cuivre lourdes, à moins que l'empilement ne comprenne des couches de soulagement des contraintes ou des diélectriques plus épais. Envisagez d'utiliser des noyaux de cuivre lourds enterrés avec une accumulation de HDI des deux côtés pour maintenir la symétrie.
Omini fait référence à des modèles de défaillances importantes du cuivre lors de l'examen des conceptions HDI, en particulier les risques de délaminage, via la fissuration du canon, et les besoins de compensation de gravure. Nous vous recommandons de simuler les différences de dilatation thermique et de vérifier la résistance au pelage pendant le prototypage.
HDI flexible et rigide-flex : considérations particulières
Les techniques HDI sont de plus en plus utilisées dans les PCB rigides-flexibles et flexibles pour interconnecter des sections dynamiques avec des composants haute densité. Cependant, les matériaux flexibles se comportent différemment sous contrainte, ce qui nécessite des règles de conception adaptées.
Utilisez du cuivre recuit laminé (RA) pour les zones de flexion dynamique : il résiste mieux à la flexion que le cuivre électrodéposé (ED). Gardez les microvias et les via-in-pad hors de la zone de flexion, sauf en cas d'absolue nécessité, et s'ils sont utilisés, renforcez-les avec un revêtement ou des raidisseurs supplémentaires.
Les calculs du rayon de courbure doivent tenir compte de HDI couches d'accumulation. Chaque cycle de stratification supplémentaire augmente la rigidité, réduisant ainsi le rayon de courbure minimum de sécurité. Les directives flex PCB d'Omini recommandent de limiter les couches HDI dans les zones de flexion à pas plus de 2 à 3 cycles d'accumulation, sauf validation par des tests de flexion dynamique.
Les interactions entre le coverlay et le masque de soudure nécessitent également une attention particulière. Dans les zones flexibles, le revêtement est préféré au masque de soudure pour la protection de la surface, mais il nécessite des ouvertures plus grandes et des propriétés d'adhérence différentes. Assurez-vous que le via-in-pad dans les zones flexibles utilise des matériaux de remplissage flexibles qui ne se fissureront pas sous la flexion.
Pour les conceptions combinant HDI avec des LED flexibles PCB (courantes dans l'éclairage automobile ou les écrans portables), Omini se coordonne avec l'équipe qualité-fiabilité pour valider les performances de flexion, d'adhérence et de cyclage thermique dans des conditions réelles.
Transfert de la conception finale : Gerber, nomenclature et préparation de l'assemblage
Avant de publier les conceptions HDI pour la fabrication, exécutez une liste de contrôle finale :
- Vérifiez que tous les microvias sont percés au laser et conformes aux proportions
- Confirmer que les exigences de remplissage et de planarisation via-in-pad sont notées dans les dessins de fabrication
- Vérifiez le jeu du masque de soudure et les risques d'éclat dans les zones à pas serré
- Valider la finition de surface par rapport à la sensibilité et à la durée de conservation des composants de la nomenclature
- Assurez-vous que les fichiers Gerber incluent des couches distinctes pour chaque étape de laminage si l'usine l'exige
- Inclut des fichiers de perçage qui distinguent les vias laser des vias mécaniques
- Ajouter des notes de fabrication spécifiant le type de remplissage, la méthode de planarisation et les limites de température
L'équipe d'ingénierie d'Omini examine les piles HDI Gerber pour vérifier l'alignement des couches, l'exhaustivité et la compatibilité des finitions. Nous vérifions également la nomenclature des composants sensibles à l'humidité (MSL) qui peuvent nécessiter une manipulation spéciale lors de la configuration SMT, ce qui est particulièrement important pour les cartes HDI avec des processus de sous-remplissage ou d'encapsulation serrés.
Lors de l'assemblage, les cartes HDI exigent une impression précise de la pâte à souder et une précision de placement. Utilisez des pochoirs alignés au laser et envisagez la refusion d'azote pour réduire l'oxydation sur les BGA à pas fin. L'inspection aux rayons X est essentielle pour vérifier l'intégrité des joints de soudure sous les BGA et dans les zones via-in-pad.
Enfin, prévoyez les limitations de retouche. Les microvias HDI et les composants à pas fin ne sont souvent pas réutilisables sans équipement spécialisé. Concevoir pour la testabilité (DFT) et inclure des points d'accès pour l'analyse des limites ou les tests de sondes volantes dès le début : Omini peut aider à définir la couverture des tests pendant le NPI afin d'éviter les surprises lors des exécutions pilotes.
La conception de circuits imprimés HDI repousse les limites de la miniaturisation et des performances, mais le succès dépend du traitement de la fabricabilité comme un paramètre de conception essentiel, et non comme une réflexion après coup. En intégrant la planification de l'empilement, via des règles, des contrôles DFM et une collaboration EMS précoce dès le début, vous évitez les dérapages, améliorez le rendement et mettez en production plus rapidement des cartes HDI fiables.
Notes d'ingénierie Omini associées
- Directives pour la conception de PCB à noyau métallique : meilleures pratiques et conseils
- Règles de conception PCB Via-in-Pad pour les cartes BGA et HDI
- Problèmes DFM courants et comment les éviter dans la conception de PCB
- Défaillances courantes des PCB en cuivre lourd et comment les éviter lors de la phase de conception
- PCB LED flexibles : avantages, applications et considérations de conception