
Réponse directe
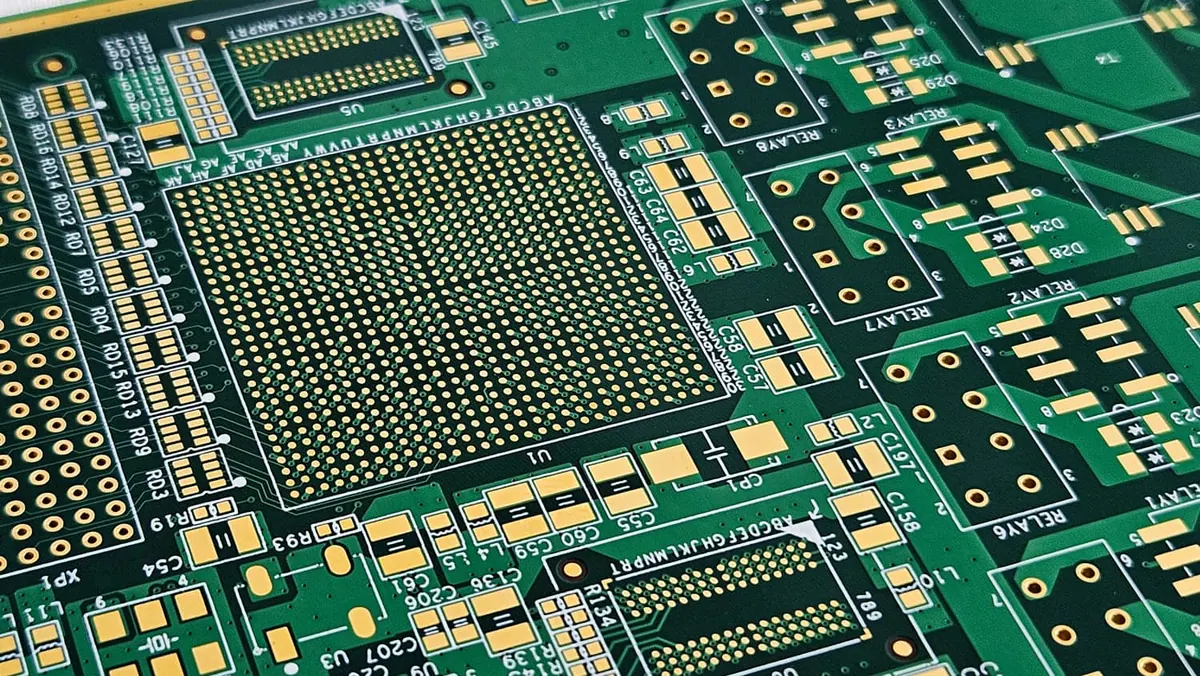
La technologie PCB HDI permet une densité de circuits plus élevée grâce aux microvias, aux lignes fines et au laminage séquentiel, permettant plus de fonctionnalités dans des formats plus petits. Contrairement aux PCB conventionnels qui reposent sur des vias traversants, HDI utilise des microvias aveugles, enterrés et empilés pour acheminer les signaux entre les couches sans consommer de surface. Ceci est essentiel pour l’électronique moderne comme les smartphones, les implants médicaux et les systèmes aérospatiaux où l’espace et les performances sont essentiels.
La fabrication de HDI PCBs nécessite un contrôle précis des processus, en particulier pour les microvias percés au laser, le remplissage en cuivre et l'alignement des stratifications. Les concepteurs doivent prendre en compte dès le début les règles via-in-pad, la symétrie d'empilement et les contraintes DFM pour éviter les problèmes de rendement. Pour les Omini RFQ, les contrôles de fabricabilité doivent relier Gerber l'examen, la fabrication, l'assemblage, l'inspection et la portée des tests avant la publication.
Fondamentaux du HDI PCB : structure et avantages
À la base, un PCB HDI atteint une densité élevée en minimisant la taille des fonctionnalités et en utilisant des microvias pour les connexions intercouches. Les PCB standard utilisent généralement un perçage mécanique pour les vias ≥150 µm, tandis que le HDI utilise un perçage laser pour des vias d'un diamètre aussi petit que 50 µm. Ces microvias peuvent être aveugles (reliant la couche externe à la couche interne), enterrés (couche interne uniquement) ou empilés (alignés verticalement sur plusieurs couches).
Le principal avantage est l'augmentation des canaux de routage par unité de surface. Par exemple, une carte HDI à 4 couches avec microvias peut acheminer plus de signaux qu'une carte conventionnelle à 8 couches grâce à une utilisation efficace de l'espace sous les composants. Cela permet aux concepteurs de réduire la taille de la carte ou d'ajouter des fonctionnalités sans augmenter l'encombrement. Les applications courantes incluent les BGA avec des boîtiers à pas fin, les modules RF et les connecteurs haute vitesse où l'intégrité et la miniaturisation du signal sont primordiales.
HDI améliore également les performances électriques. Des chemins d'interconnexion plus courts réduisent l'inductance et la capacité, ce qui est bénéfique pour les circuits numériques et analogiques à grande vitesse. L'utilisation de microvias empilés peut remplacer les vias enterrés traditionnels, simplifiant ainsi la fabrication tout en préservant l'intégrité du signal.
Règles de conception et implémentation Via-in-Pad
Via-in-pad est une caractéristique de la conception HDI, en particulier pour les BGA et QFN où le routage d'évacuation est difficile. Placer le via directement sous la pastille du composant permet d'économiser une surface précieuse mais nécessite des étapes de fabrication spécifiques : le via doit être percé, plaqué, rempli d'époxy conducteur ou non conducteur, puis plaqué pour créer une surface plane et soudable.
Les règles de conception clés incluent :
- Diamètre de via minimum (souvent 50 à 75 µm pour le perçage laser) Module
- Rapport d'aspect maximum (profondeur : diamètre) de 1 : 1 pour un placage et un remplissage fiables
- Taille du tampon suffisante pour accueillir le via plus l'anneau annulaire (généralement ≥150 µm de diamètre total du tampon)
- Dégagement du masque de soudure entre le bord du tampon et le trou intermédiaire pour éviter le piégeage du masque
Le remplissage du via est essentiel car les vias non remplis peuvent emprisonner la soudure pendant la refusion, entraînant des vides ou un volume de joint insuffisant. Le remplissage conducteur améliore la conductivité thermique et électrique mais augmente le coût ; un remplissage non conducteur est courant pour les vias de signaux. L'examen DFM doit valider si la structure via-in-pad est fabriquable et compatible avec les besoins de fiabilité des joints de soudure.
Conception de l'empilement et intégrité du signal
Les empilements HDI utilisent souvent une stratification séquentielle, où de fines couches diélectriques et des feuilles de cuivre sont ajoutées par cycles pour créer des couches de microvias. Un empilement symétrique (nombre de couches et épaisseur égales au-dessus/en dessous du centre) empêche la déformation lors du laminage et de l'assemblage. L'asymétrie introduit une courbure et une torsion, qui peuvent entraîner un mauvais placement des composants ou des défauts de soudure.
L'impédance contrôlée est un autre facteur critique. Pour les signaux à grande vitesse (par exemple, DDR, PCIe, USB 3.0+), la largeur des traces, l'espacement et l'épaisseur diélectrique doivent être étroitement contrôlés pour maintenir une impédance de 50 Ω ou différentielle de 100 Ω. Les diélectriques minces du HDI permettent un contrôle d'impédance avec des traces plus étroites, mais les variations de la teneur en résine ou de la pression de stratification peuvent déplacer les cibles d'impédance.
Les concepteurs doivent utiliser des solveurs de terrain pour vérifier l'impédance et travailler avec des fabricants qui peuvent fournir des recommandations d'empilement basées sur les propriétés réelles des matériaux. Les hypothèses de sélection et de stratification des préimprégnés doivent soutenir les objectifs d'impédance tout en restant réalisables.
Considérations relatives à la DFM, au rendement et à la fabrication
HDI DFM se concentre sur les fonctionnalités qui ont un impact sur le rendement de fabrication : rapport d'aspect des microvias, taille des plots, épaisseur du cuivre et largeur du barrage du masque de soudure. Les modes de défaillance courants incluent les ouvertures de microvias (placage incomplet), les courts-circuits (placage ou résidu excessif) et le délaminage (du à l'humidité ou à une contrainte thermique).
Lors de l'examen Gerber, la liste de contrôle DFM doit inclure :
- Fichiers de perçage laser pour corriger les tailles et les emplacements
- Dégagement du cuivre pour éviter les problèmes de gravure dans les espaces restreints
- Largeur du masque de soudure entre les pastilles (minimum 2 à 3 mil pour éviter les pontages)
- Équilibre du cuivre entre les couches pour réduire la déformation
En production, le plan d'inspection peut inclure une inspection aux rayons X pour la détection du remplissage et des vides, AOI pour la qualité des joints de soudure après SMT et des tests de fiabilité lorsque le client l'exige. Pour une fiabilité élevée HDI, les tests de coupon pour la résistance des microvias et la fatigue des joints de soudure doivent être discutés avant la publication.
Le délai de livraison pour les prototypes HDI est généralement plus long que pour les prototypes PCB standards en raison des étapes de stratification séquentielles. La stratégie de panélisation doit tenir compte du rendement, de l'enregistrement, de la manipulation et des tolérances plus strictes de HDI.
Concepts avancés : Stacked Vias, ELIC et AnyLayer HDI
Au-delà de l'IDH de base, les techniques avancées poussent encore plus loin la densité. Les microvias empilés (vias alignés verticalement sur plus de 2 couches) remplacent les vias enterrés traditionnels, réduisant ainsi les étapes du processus. Every Layer Interconnect (ELIC) autorise les microvias dans toutes les couches, permettant un routage ultra-dense pour les substrats tels que les cartes mères de smartphones.
AnyLayer HDI va plus loin : n'importe quelle couche peut se connecter à n'importe quelle autre via des microvias, éliminant ainsi le besoin de plans d'alimentation/de masse dédiés dans certaines conceptions. Cela augmente la flexibilité du routage mais nécessite un alignement précis de couche à couche et un contrôle strict du processus.
Ces formes HDI avancées sont courantes dans l'électronique grand public de pointe et l'informatique haute performance. Cependant, ils augmentent les coûts et la complexité, c'est pourquoi un engagement DFM précoce est essentiel. L'examen technique doit évaluer si la norme HDI, ELIC ou AnyLayer est justifiée en fonction des besoins de performances, du volume et du budget.
Conseils pratiques pour les ingénieurs et les acheteurs
Lors de la spécification des PCB HDI, fournissez des dessins d'empilement clairs, les exigences d'impédance et les détails du via-in-pad dans vos notes de fabrication. Incluez des coupons de test pour la fiabilité des microvias si nécessaire. Évitez de trop spécifier : l'utilisation d'ELIC lorsque l'HDI standard suffit ajoute des coûts et des délais de livraison inutiles.
Pendant le prototypage, exécutez un petit lot pour valider les commentaires DFM avant la mise à l'échelle. Utilisez l'inspection du premier article pour vérifier la qualité du joint de soudure sur les BGA via-in-pad et vérifiez s'il y a des chutes ou des billes de soudure. Pour une production en volume plus important, discutez de la mise en panneaux, du placement des repères et de la conception du pochoir de pâte à souder afin de réduire le risque SMT.
Enfin, traitez l'HDI non seulement comme une étape de fabrication de la carte, mais comme un élément du flux de travail PCBA plus large. L'implication précoce de votre partenaire EMS dans la revue de conception évite des refontes coûteuses et garantit que la carte est optimisée pour l'assemblage, les tests et la fiabilité à long terme sur le terrain.
Notes d'ingénierie Omini associées
- Décodage de la technologie PCB d'interconnexion haute densité (HDI) : un aperçu
- Qu'est-ce qui différencie un HDI PCB ?
- Conception de PCB HDI : directives complètes, processus et considérations
- Règles de conception PCB Via-in-Pad pour les cartes BGA et HDI
- Rigid-Flex PCB DFM Conseils avant PCB Fabrication
- Stratégie de risque de nomenclature pour l'assemblage de PCB clé en main