
Direkte Antwort
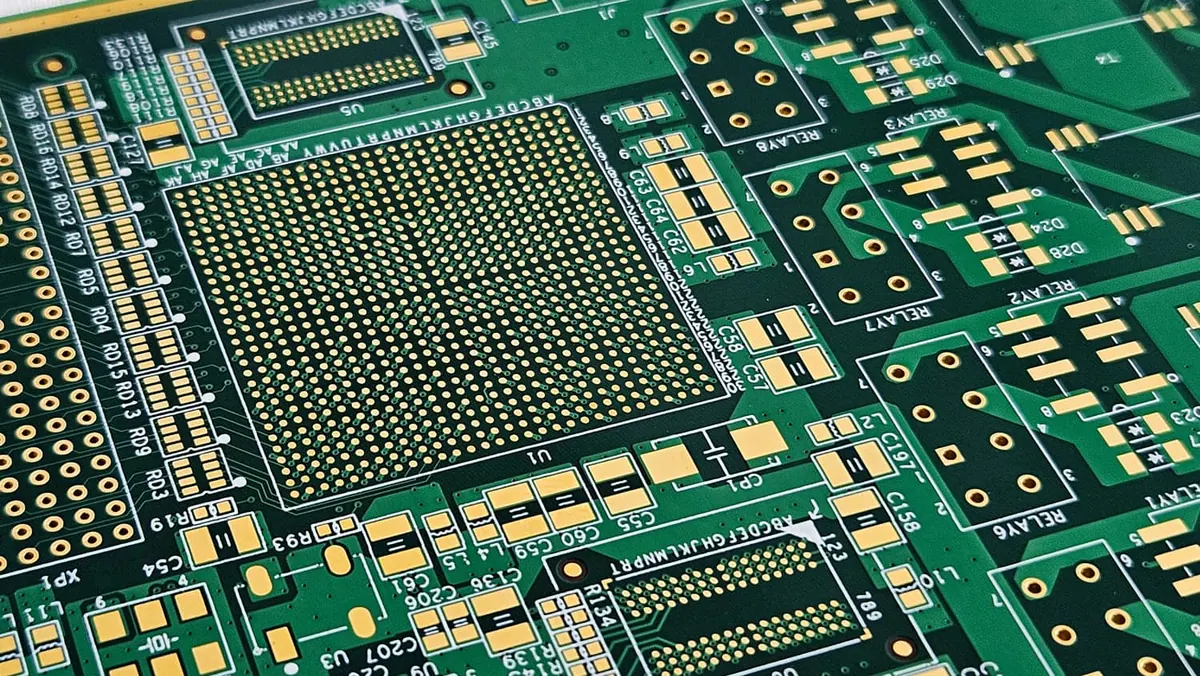
HDI-PCB-Design ermöglicht eine höhere Komponentendichte durch die Verwendung von Mikrovias, feinen Linien und sequenzieller Laminierung, um komplexe Verbindungen auf begrenztem Raum zu verlegen. Im Gegensatz zu herkömmlichen Leiterplatten basiert HDI auf blinden und vergrabenen Durchkontaktierungen – oft lasergebohrt –, um Schichten ohne Flächenverbrauch zu verbinden. Dieser Ansatz unterstützt BGAs mit hoher Pinzahl, HF-Module und miniaturisierte Elektronik, bei denen Platz und Signalintegrität entscheidend sind.
Der Erfolg im HDI-Design beginnt lange vor der Gerber-Generation. Es erfordert eine enge Koordination zwischen Schaltplanerfassung, Layout, Aufbauplanung und Herstellbarkeitsprüfungen. Omini arbeitet frühzeitig mit Ingenieurteams zusammen, um HDI-Stackups, Via-Strukturen und Oberflächenbeschaffenheiten anhand der Fertigungsmöglichkeiten zu validieren und so kostspielige Spins aufgrund von DFM-Verletzungen oder Verlusten bei der Baugruppenausbeute zu vermeiden.
HDI-Stackup-Planung: Leistung und Herstellbarkeit in Einklang bringen
Die Grundlage jedes HDI-Designs ist der Stackup. Es definiert die Dicke des Dielektrikums, das Kupfergewicht und die Arten von Durchkontaktierungen auf allen Schichten der Platine. Mit zunehmender Schichtanzahl steigt auch die Komplexität der Verwaltung von Impedanz, Übersprechen und Fehlanpassungen bei der Wärmeausdehnung.
Für die meisten HDI-Anwendungen wird ein symmetrischer Aufbau bevorzugt – insbesondere bei Starr-Flex- oder Hochzuverlässigkeitsaufbauten. Durch die Symmetrie werden Krümmungen und Verdrehungen beim Laminieren minimiert und die Belastung der Mikrovias bei Temperaturwechseln verringert. Asymmetrische Aufbauten können zu Verwerfungen führen, die Lötverbindungen mit kleinem Abstand aufbrechen oder dünne Dielektrika ablösen.
Die Wahl des Dielektrikums ist wichtig. Standard-FR-4 funktioniert für viele HDI-Designs, aber Hochgeschwindigkeits- oder Hochfrequenzabschnitte können von Materialien mit niedrigem Dk/Df wie Rogers- oder Isola-Laminaten in bestimmten Schichten profitieren. Das Mischen von Materialien erfordert eine sorgfältige Validierung der Verbindungsschritte – etwas, das Ihr Hersteller bei der Stapelfreigabe überprüfen sollte.
Das Kupfergewicht beeinflusst auch die HDI-Machbarkeit. Äußere Schichten verwenden typischerweise ½ Unze oder 1 Unze Kupfer für die Feinstrukturkontrolle, während innere Schichten 1 Unze für die Stromführung verwenden können. Schwere Kupferschichten sind in HDI-Kernen aufgrund von Ätzproblemen selten, können aber bei Bedarf zur Stromversorgung auf Außenschichten hinzugefügt werden – allerdings erhöht dies die Belastung der Mikrovias durch das Seitenverhältnis.
Bestätigen Sie bei der Planung Ihres Stapelaufbaus immer die vom Hersteller angegebene Mindestdielektrikumsdicke, das Seitenverhältnis des Laserdurchgangs (normalerweise 0,75:1 bis 1:1 für eine zuverlässige Formation) und die Grenzwerte für die sequentielle Laminierung. Das DFM-Team von Omini überprüft diese Parameter während der Gerber-Überprüfung, um Risiken wie unzureichende Harzfüllung oder Risse im Lauf zu erkennen.
Microvia-Design: Größe, Seitenverhältnis und Platzierungsregeln
Microvias sind das bestimmende Merkmal von HDI. Sie ermöglichen Schichtübergänge auf engstem Raum, unterliegen aber strengen Gestaltungsregeln. Die gebräuchlichsten Typen sind gestapelte und versetzte Microvias, die sich jeweils unterschiedlich auf Zuverlässigkeit und Kosten auswirken.
Lasergebohrte Mikrovias beginnen typischerweise bei einem Durchmesser von 75–100 µm. Nach dem Galvanisieren ist das fertige Loch oft 50–75 µm groß. Das Aspektverhältnis – das Verhältnis von Tiefe zu Durchmesser – sollte in Standardprozessen 0,75:1 für Blind Vias und 1:1 für vergrabene Vias nicht überschreiten. Wird dieser Wert überschritten, besteht die Gefahr einer unvollständigen Beschichtung, Hohlräumen oder Zylinderbrüchen während der Temperaturwechselbelastung.
Bei der Via-Platzierung müssen die Mindestmaße des Ringrings (normalerweise 2–3 mil nach der Bohrtoleranz) und der Abstand zu angrenzenden Merkmalen eingehalten werden. Beim BGA-Escape-Routing landen Microvias oft direkt unter Pads – hier wird Via-in-Pad erforderlich.
Vermeiden Sie es, Microvias zu nah an Platinenkanten oder Kerblinien zu platzieren, da die Spannung beim Trennen zu Rissen im Via-Zylinder führen kann. Halten Sie sie auch in starr-flexiblen Designs von Bereichen mit hoher Flexibilität fern, es sei denn, sie sind durch zusätzliche Lagen oder Zugentlastungsschichten verstärkt.
Das Ingenieurteam von Omini bewertet die Mikrovia-Dichte und -Platzierung während der Stapelvalidierung, insbesondere für Designs mit >100.000 Vias pro Quadratmeter, bei denen kumulativer Stress und Registrierung zu Ertragsfaktoren werden.
Via-in-Pad: Wann man es verwendet und wie man es richtig macht
Via-in-Pad ist bei HDI-Designs mit Fine-Pitch-BGAs oder CSPs, bei denen kein Platz für die Fluchtroute vorhanden ist, oft unvermeidbar. Indem Sie die Durchkontaktierung direkt unter dem Bauteilpad platzieren, sparen Sie wertvolle Routing-Kanäle – allerdings nur, wenn die Durchkontaktierung ordnungsgemäß gefüllt und planarisiert ist.
Ein offenes Via-In-Pad ermöglicht, dass Lot während des Reflow-Lötens durch den Zylinder strömt, wodurch die Verbindung verkümmert und Hohlräume oder Öffnungen entstehen. Dies ist besonders problematisch bei BGAs, bei denen eine Röntgeninspektion erforderlich ist, um versteckte Defekte zu erkennen.
Die Lösung wird gefüllt und das Via-in-Pad verschlossen. Zu den üblichen Füllmaterialien gehören Epoxidharz oder Kupferpaste, gefolgt von einer Planarisierung, um eine flache, lötbare Oberfläche zu erzeugen. Mit Kupfer gefüllte Durchkontaktierungen bieten eine bessere Wärmeleitfähigkeit, erfordern jedoch eine präzise Steuerung, um eine Über- oder Unterfüllung zu vermeiden.
Designregeln für Via-In-Pad:
- Mindestpadgröße: normalerweise 12–15 mil für BGAs mit 0,3 mm Rastermaß
- Via-Durchmesser: typischerweise 6–8 mil, lasergebohrt
- Die Füllung muss bis auf 1–2 mil von der Pad-Oberfläche vollständig und eben sein
- Lötstoppmaskenabstand: normalerweise 2–3 mil, um eine Maskierung des Pads zu vermeiden
Omini orientiert sich bei der Überprüfung von HDI-Gerbers an internen Designregeln für Via-in-Pads und stellt so sicher, dass gefüllte Vias vor der SMT-Einrichtung den Montageanforderungen entsprechen. Wir überprüfen auch die Ausrichtung der Lotpastenschablone, um zu verhindern, dass die Paste auf ungefüllte Durchkontaktierungen fällt.
HDI-spezifische DFM-Prüfungen: Über die Standardregeln hinaus
Standard-DFM-Prüfungen gelten für HDI, aber einige Bereiche erfordern aufgrund der feinen Merkmale und der sequentiellen Laminierung besondere Aufmerksamkeit.
Das Seitenverhältnis und die Registrierung von Microvia sind die Hauptanliegen. Jeder Laminierungsschritt führt zu einer möglichen Schichtverschiebung – eine kumulative Fehlausrichtung kann gestapelte Durchkontaktierungen unterbrechen oder Kurzschlüsse verursachen. Ihr DFM-Tool sollte die Registrierungstoleranz von Schicht zu Schicht prüfen und sie idealerweise unter 25 µm halten, um eine zuverlässige HDI zu gewährleisten.
Lötstopplacksplitter sind ein weiteres häufiges Problem. Bei Leiterbahnen/Abständen von nur 2–3 mil können Fehler bei der Maskenregistrierung dazu führen, dass Kupfer freiliegt oder Maskenbrücken entstehen, die bei der Montage zu Kurzschlüssen führen. Verwenden Sie Lötmasken-definierte (SMD) Pads nur bei Bedarf und überprüfen Sie die Mindestbreite der Maske (normalerweise 2 mil) in Ihrem DFM-Profil.
Die Auswahl der Oberflächenbeschaffenheit wirkt sich sowohl auf die Montage als auch auf die langfristige Zuverlässigkeit aus. ENIG wird aufgrund seiner flachen Oberfläche und Lötbarkeit häufig für HDI verwendet, das Risiko von Black-Pads erfordert jedoch eine ordnungsgemäße Kontrolle der Nickeldicke (3–6 µm). OSP ist kostengünstiger, hat aber eine begrenzte Haltbarkeit – nicht ideal für Platinen, die vor der Montage im Lager liegen. Tauchsilber oder Zinn können verwendet werden, erfordern jedoch eine schwefelfreie Verpackung, um ein Anlaufen zu vermeiden.
Die DFM-Überprüfung von Omini umfasst die Überprüfung des Stapels, die Validierung des Seitenverhältnisses, die Erkennung von Lötstopplacksplittern und die Kompatibilität der Oberflächenbeschaffenheit mit dem vorgesehenen SMT-Prozess und den Lagerbedingungen. Wir prüfen auch auf Säurefallen in HDI-Geometrien – spitze Winkel in Kupfergüssen, die Ätzmittel zurückhalten und Spuren im Laufe der Zeit schwächen können.
Schweres Kupfer und HDI: Bewältigung thermischer und mechanischer Belastungen
Während sich HDI auf feine Merkmale konzentriert, enthalten einige Designs schwere Kupferschichten (2 Unzen oder mehr) für die Stromversorgung – häufig in Automobil-, Industrie- oder Motorsteuerungsanwendungen. Das Mischen von schwerem Kupfer mit HDI-Mikrovias bringt einzigartige Herausforderungen mit sich.
Starkes Kupfer wird seitlich geätzt (Unterätzung), wodurch die Leiterbahnbreite verringert und die Impedanz unvorhersehbar erhöht werden kann. Noch wichtiger ist, dass das dicke Kupfer bei Temperaturwechseln unterschiedliche Spannungen erzeugt, die zu Rissen in Mikrovias in benachbarten HDI-Schichten führen können – insbesondere, wenn die schwere Kupferschicht nicht symmetrisch ausbalanciert ist.
Um dies zu mildern, vermeiden Sie die Platzierung von HDI-Microvia-Stapeln direkt unter oder neben schweren Kupfergüssen, es sei denn, der Stapel enthält Spannungsentlastungsschichten oder dickere Dielektrika. Erwägen Sie die Verwendung von vergrabenen schweren Kupferkernen mit HDI-Aufbau auf beiden Seiten, um die Symmetrie aufrechtzuerhalten.
Omini verweist bei der Überprüfung von HDI-Designs auf Fehlermuster bei starkem Kupfer – insbesondere auf Delaminierungsrisiken, Risse in der Durchkontaktierung und den Bedarf an Ätzkompensation. Wir empfehlen, während der Prototypenerstellung eine Fehlanpassung der Wärmeausdehnung zu simulieren und die Schälfestigkeit zu überprüfen.
Flexibler und starr-flexibler HDI: Besondere Überlegungen
HDI-Techniken werden zunehmend in starr-flexiblen und flexiblen PCBs verwendet, um dynamische Abschnitte mit Komponenten hoher Dichte zu verbinden. Allerdings verhalten sich flexible Materialien unter Belastung anders, was angepasste Designregeln erfordert.
Verwenden Sie gewalztes, geglühtes (RA) Kupfer für dynamische Biegebereiche – es widersteht Biegungen besser als galvanisch abgeschiedenes (ED) Kupfer. Halten Sie Mikrovias und Via-In-Pads von der Flexzone fern, sofern dies nicht unbedingt erforderlich ist, und verstärken Sie sie bei Bedarf mit zusätzlicher Abdeckung oder Versteifungen.
Bei der Berechnung des Biegeradius müssen HDI Aufbauschichten berücksichtigt werden. Jeder weitere Laminierungszyklus erhöht die Steifigkeit und verringert den minimalen sicheren Biegeradius. In den Flex-PCB-Richtlinien von Omini wird empfohlen, die HDI-Schichten in Flexzonen auf nicht mehr als 2–3 Aufbauzyklen zu beschränken, sofern dies nicht durch dynamische Flextests validiert wird.
Auch die Wechselwirkungen zwischen Coverlay und Lötstopplack müssen beachtet werden. In flexiblen Bereichen wird zum Schutz der Oberfläche eine Deckschicht gegenüber einer Lötmaske bevorzugt, erfordert jedoch größere Öffnungen und andere Haftungseigenschaften. Stellen Sie sicher, dass das Via-in-Pad in den Flexzonen flexible Füllmaterialien verwendet, die beim Biegen nicht reißen.
Für Designs, die HDI mit flexiblen LED-PCBs kombinieren – wie sie in der Automobilbeleuchtung oder in tragbaren Displays üblich sind – koordiniert Omini mit dem Team für Qualitätssicherung, um die Biegeleistung, Haftung und Temperaturwechselleistung unter realen Bedingungen zu validieren.
Endgültige Designübergabe: Gerber, Stückliste und Montagevorbereitung
Bevor Sie HDI-Entwürfe zur Fertigung freigeben, führen Sie eine abschließende Checkliste durch:
- Stellen Sie sicher, dass alle Mikrovias lasergebohrt sind und dem Seitenverhältnis entsprechen
- Bestätigen Sie, dass die Füll- und Planarisierungsanforderungen für Via-in-Pads in den Fertigungszeichnungen vermerkt sind Details zur Einführung des
- Überprüfen Sie den Lötmaskenabstand und die Splittergefahr in Bereichen mit engem Abstand
- Validieren Sie die Oberflächenbeschaffenheit anhand der Empfindlichkeit und Haltbarkeit der Stücklistenkomponenten
- Stellen Sie sicher, dass die Gerber-Dateien für jeden Laminierungsschritt separate Schichten enthalten, sofern dies von der Fabrik gefordert wird
- Fügen Sie Bohrdateien hinzu, die Laser-Durchkontaktierungen von mechanischen Durchkontaktierungen unterscheiden
- Fügen Sie Herstellungshinweise hinzu und geben Sie Fülltyp, Planarisierungsmethode und Temperaturgrenzen an
Das Ingenieurteam von Omini überprüft HDI-Gerber-Stapel auf Ebenenausrichtung, Vollständigkeit und Oberflächenkompatibilität. Wir überprüfen die Stückliste auch auf feuchtigkeitsempfindliche Komponenten (MSL), die beim SMT-Aufbau möglicherweise eine besondere Behandlung erfordern – besonders wichtig für HDI-Platinen mit enger Unterfüllung oder Verkapselungsprozessen.
Bei der Montage erfordern HDI-Platinen einen präzisen Lotpastendruck und eine präzise Platzierung. Verwenden Sie laserausgerichtete Schablonen und erwägen Sie einen Stickstoff-Reflow, um die Oxidation bei Fine-Pitch-BGAs zu reduzieren. Die Röntgeninspektion ist für die Überprüfung der Integrität der Lötverbindung unter BGAs und in Via-in-Pad-Bereichen unerlässlich.
Planen Sie abschließend Überarbeitungseinschränkungen ein. HDI-Microvias und Fine-Pitch-Komponenten können oft nicht ohne spezielle Ausrüstung nachbearbeitet werden. Design für Testbarkeit (DFT) und frühe Einbindung von Zugangspunkten für Boundary-Scan- oder Flying-Probe-Tests – Omini kann dabei helfen, die Testabdeckung während der NPI zu definieren, um Überraschungen bei Pilotläufen zu vermeiden.
Das HDI-PCB-Design verschiebt die Grenzen der Miniaturisierung und Leistung, aber der Erfolg hängt davon ab, dass die Herstellbarkeit als zentraler Designparameter und nicht als nachträglicher Gedanke betrachtet wird. Durch die Integration der Stackup-Planung über Regeln, DFM-Prüfungen und frühzeitige EMS-Zusammenarbeit von Anfang an vermeiden Sie Ausfälle, verbessern die Ausbeute und bringen zuverlässige HDI-Boards schneller in die Produktion.
Verwandte technische Hinweise zu Omini
- Richtlinien für das PCB-Design mit Metallkern: Best Practices und Tipps
- PCB Via-in-Pad-Designregeln für BGA- und HDI-Boards
- Häufige DFM-Probleme und wie man sie beim PCB-Design vermeidet
- Häufige Fehler bei Leiterplatten aus schwerem Kupfer und wie man sie in der Designphase vermeidet
- Flexible LED-Leiterplatten: Vorteile, Anwendungen und Designüberlegungen