
Réponse directe
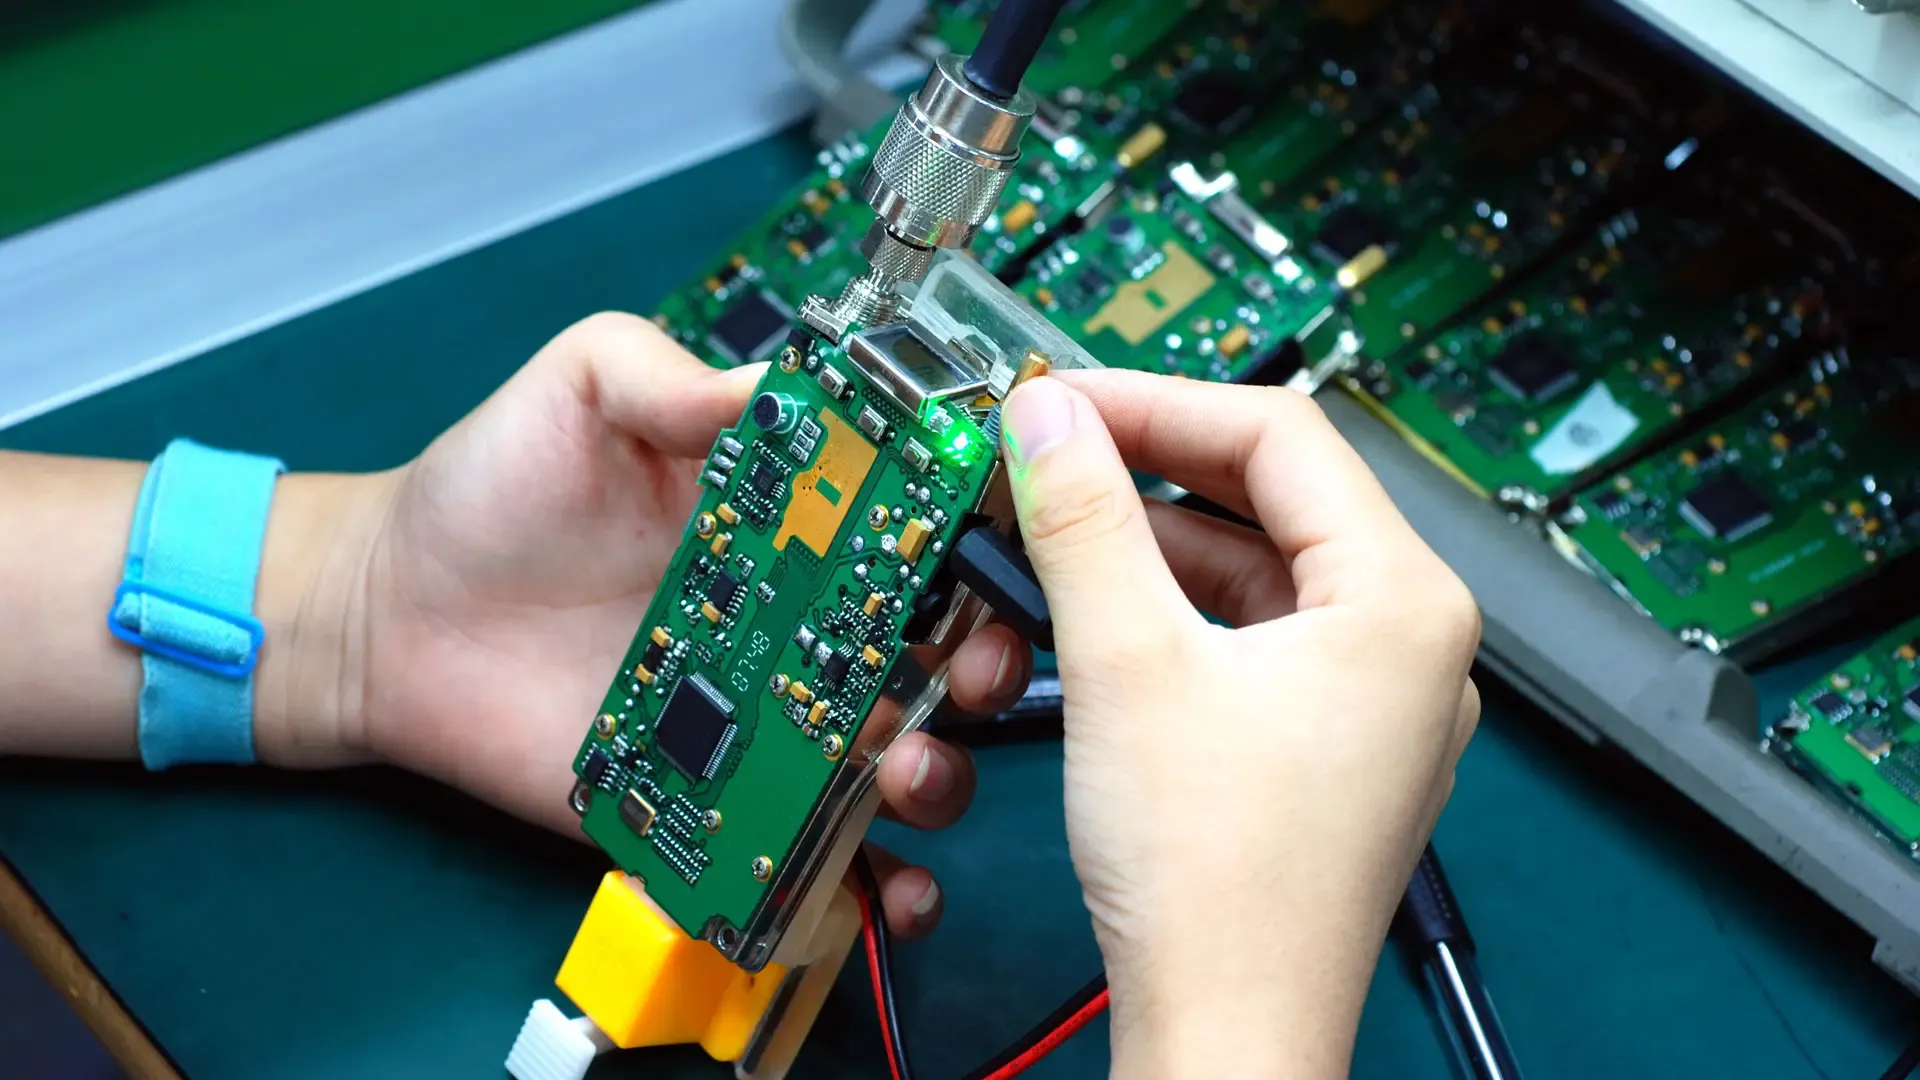
Les tests des cartes PCB sont essentiels pour vérifier la fonctionnalité, détecter les défauts de fabrication et garantir la fiabilité à long terme. Qu'il s'agisse de prototyper une nouvelle conception ou de passer à une production en grand volume, la sélection de la bonne combinaison de méthodes de test (telles que les TIC, les tests fonctionnels, l'AOI et les rayons X) dépend de la complexité, du volume et de la tolérance au risque de la carte.
Omini prend en charge les clients sur tout le spectre des tests, en les aidant à définir des stratégies de test qui équilibrent la couverture, le coût et les délais d'exécution sans sur-ingénierie du processus de validation.
Pourquoi les tests de PCB sont importants dans la fabrication
Chaque PCB quitte la chaîne d'assemblage avec des risques potentiels : ponts de soudure, chutes, orientation incorrecte des composants ou défauts latents dus à la sensibilité à l'humidité ou au stress thermique. Les tests électriques à eux seuls ne détecteront pas un vide de soudure sous un BGA, et une inspection visuelle pourrait manquer une ouverture intermittente à haute impédance. C'est pourquoi une stratégie de test à plusieurs niveaux est essentielle.
En début de production, l'objectif est de détecter les défauts d'assemblage avant qu'ils ne s'échappent sur le terrain. Dans les opérations à grand volume, l’accent est mis sur le maintien d’un rendement constant et la traçabilité pour l’amélioration des processus. Un flux de test bien conçu réduit les retouches, réduit les coûts de garantie et renforce la confiance dans le produit final.
Méthodes de test de base pour les PCBA
Tests en circuit (TIC)
ICT utilise un support sur lit de clous pour établir un contact électrique avec les points de test de la carte. Il mesure la résistance, la capacité et la continuité pour détecter les ouvertures, les courts-circuits, les composants manquants, les valeurs erronées et certains défauts d'orientation. Les TIC sont rapides (souvent moins de 30 secondes par carte) et idéales pour les conceptions stables et à grand volume.
Les limitations incluent le coût élevé des luminaires et le manque de flexibilité. Si la conception change fréquemment ou si le volume est faible, l'investissement en luminaire peut ne pas être justifié. C’est là qu’interviennent des alternatives comme la sonde volante.
Test de sonde volante
Comme indiqué dans notre guide sur Démystifier les tests de PCB par sonde volante : le quoi, le pourquoi et le comment, la sonde volante utilise des sondes mobiles pour accéder aux points de test sans support fixe. Il excelle dans la validation de prototypes, la production en faible volume et les itérations de conception où la flexibilité l'emporte sur la vitesse.
Bien que plus lents que les TIC, les systèmes de sondes volantes modernes ont amélioré le débit et peuvent gérer des mesures complexes à signaux analogiques et mixtes. Ils sont particulièrement utiles pour les cartes HDI avec un accès limité aux points de test.
Tests fonctionnels
Les tests fonctionnels mettent la carte sous tension et appliquent des stimuli du monde réel pour vérifier qu'elle remplit la fonction prévue. Cela peut inclure l'envoi de signaux de communication, la vérification de la régulation de puissance ou la simulation des interactions des utilisateurs. Il s’agit de la dernière étape avant l’expédition, mais ne diagnostique pas les problèmes au niveau des composants.
Par exemple, une carte peut réussir un test fonctionnel mais avoir une résistance marginale qui s'écarte des spécifications sous l'effet des cycles de température. C’est pourquoi les tests fonctionnels doivent suivre, et non remplacer, les TIC ou les sondes volantes.
Inspection AOI et rayons X
L'inspection optique automatisée (AOI) utilise des caméras pour comparer la carte assemblée à une image dorée, détectant les problèmes de soudure, le désalignement des composants, les erreurs de polarité et les pièces manquantes. C’est rapide, sans contact et idéal pour la validation post-SMT.
L'inspection aux rayons X va plus en profondeur, révélant des défauts cachés tels que des vides de soudure, un remplissage insuffisant ou des courts-circuits internes dans les BGA et QFN. Comme détaillé dans notre article sur AOI et inspection aux rayons X dans l'assemblage de circuits imprimés, les rayons X sont essentiels pour les applications de haute fiabilité où l'intégrité des joints de soudure est essentielle.
L'AOI et les rayons X sont préventifs : ils détectent les défauts avant la mise sous tension, réduisant ainsi les fausses réussites lors des tests électriques.
Construire une stratégie de test : du prototype à la production
Faible volume / Prototypage
Pour les premières versions, privilégiez la flexibilité. Utilisez une sonde volante pour la validation électrique et un AOI pour les contrôles visuels. Les rayons X peuvent être réservés aux zones à haut risque comme les BGA ou les modules RF. Les tests fonctionnels confirment que la conception fonctionne comme prévu.
À ce stade, Omini recommande souvent une approche hybride : sonde volante pour la mise en place, AOI après SMT et rayons X ciblés basés sur l'examen DFM. Cela permet de maintenir les coûts à un niveau bas tout en conservant une visibilité sur la qualité de la construction.
Volume moyen
À mesure que les volumes augmentent, évaluez le seuil de rentabilité de l'investissement dans les équipements TIC. Si la conception est stable et que le volume annuel dépasse quelques milliers d’unités, les TIC deviennent rentables. Combinez les TIC avec l’AOI pour détecter efficacement les défauts électriques et visuels.
Envisagez d'ajouter un contrôle statistique des processus (SPC) pour surveiller les données de test au fil du temps. Les tendances des modes de défaillance des TIC peuvent révéler une dérive de la viscosité de la pâte à souder ou de la précision du placement avant que le rendement ne chute de manière significative.
Volume élevé/Critique à la mission
Dans les applications à volume élevé ou critiques pour la sécurité, la redondance des tests est justifiée. Utilisez les TIC pour la vérification au niveau des composants, l'AOI/rayons X pour l'intégrité des soudures et les tests fonctionnels pour la validation au niveau du système. Mettez en œuvre la traçabilité pour relier les résultats de tests de chaque carte à son lot de composants, à son lot de pâte à souder et à son profil de refusion.
Cela permet un confinement rapide si un problème sur le terrain survient. Par exemple, si un lot de condensateurs présente une défaillance prématurée, la traçabilité peut déterminer si le défaut provient d'un lot spécifique d'un fournisseur ou d'un écart du four de refusion.
Le rôle du DFM et de l'accès aux points de test
La conception pour la fabricabilité (DFM) a un impact direct sur l'efficacité des tests. Lors de l'examen Gerber et de la nomenclature, les ingénieurs Omini valident que :
- Un nombre suffisant de points de test sont accessibles pour le contact de la sonde
- Les composants ne bloquent pas les nœuds critiques
- Les marquages sérigraphiés s'alignent sur les indicateurs de référence pour une inspection visuelle
- Les jeux en cuivre empêchent les faux courts-circuits dans les TIC
Un mauvais accès aux points de test peut obliger à recourir au balayage des limites ou à l'impression par jet, ce qui augmente la complexité et le coût des tests. Résoudre ces problèmes dès le début évite des refontes ultérieures.
Traçabilité et retour de données
Les tests modernes ne se résument pas à une simple réussite/échec : c'est une opportunité de collecte de données. En enregistrant les résultats TIC, les codes de défauts AOI et les paramètres de tests fonctionnels, les fabricants peuvent créer un tableau de bord qualité.
Ces données prennent en charge :
- Analyse des causes profondes après un retour de champ
- Qualification du fournisseur basée sur les performances des tests au niveau des composants
- Optimisation des processus, comme l'ajustement des profils de refusion pour réduire les vides de soudure
Omini intègre les données de test aux systèmes MES pour garantir la traçabilité depuis la réception des composants jusqu'à l'expédition finale, en soutenant les audits et l'amélioration continue.
Pièges courants à éviter
- Ignorer l'AOI pour gagner du temps : les défauts visuels provoquent souvent des pannes électriques ultérieurement.
- Utilisation des TIC sur des conceptions instables : les changements fréquents rendent les coûts de montage injustifiables.
- S'appuyer uniquement sur des tests fonctionnels : il manque les défauts latents qui échappent à une défaillance précoce.
- Ignorer les rayons X pour les BGA : en supposant que les joints de soudure sont bons, en fonction des risques de défaillances sur le terrain lors des tests électriques.
- Surtests des cartes à faible volume : une sonde volante ou une vérification manuelle peuvent suffire.
Notes de terrain pratiques
In production, the best test strategy is the one that fits your actual risk profile—not a checklist from a textbook. Start simple: validate assembly with AOI, verify connectivity with flying probe or ICT, confirm function with functional test, and inspect hidden joints with X-ray where needed.\n As volume grows, let data guide your investments. If ICT repeatedly catches the same resistor misorientation, look at the feeder or placement program—not just the test.
Omini travaille avec des équipes d'ingénierie pour adapter les flux de tests qui évoluent avec le cycle de vie du produit, garantissant ainsi que la qualité suit le rythme de l'innovation, sans la ralentir.
Notes d'ingénierie Omini associées
- Étapes essentielles pour des tests efficaces de cartes PCB
- Tests d'assemblage de cartes de circuits imprimés : conseils et bonnes pratiques
- Empilement de PCB et intégrité du signal pour les cartes à grande vitesse